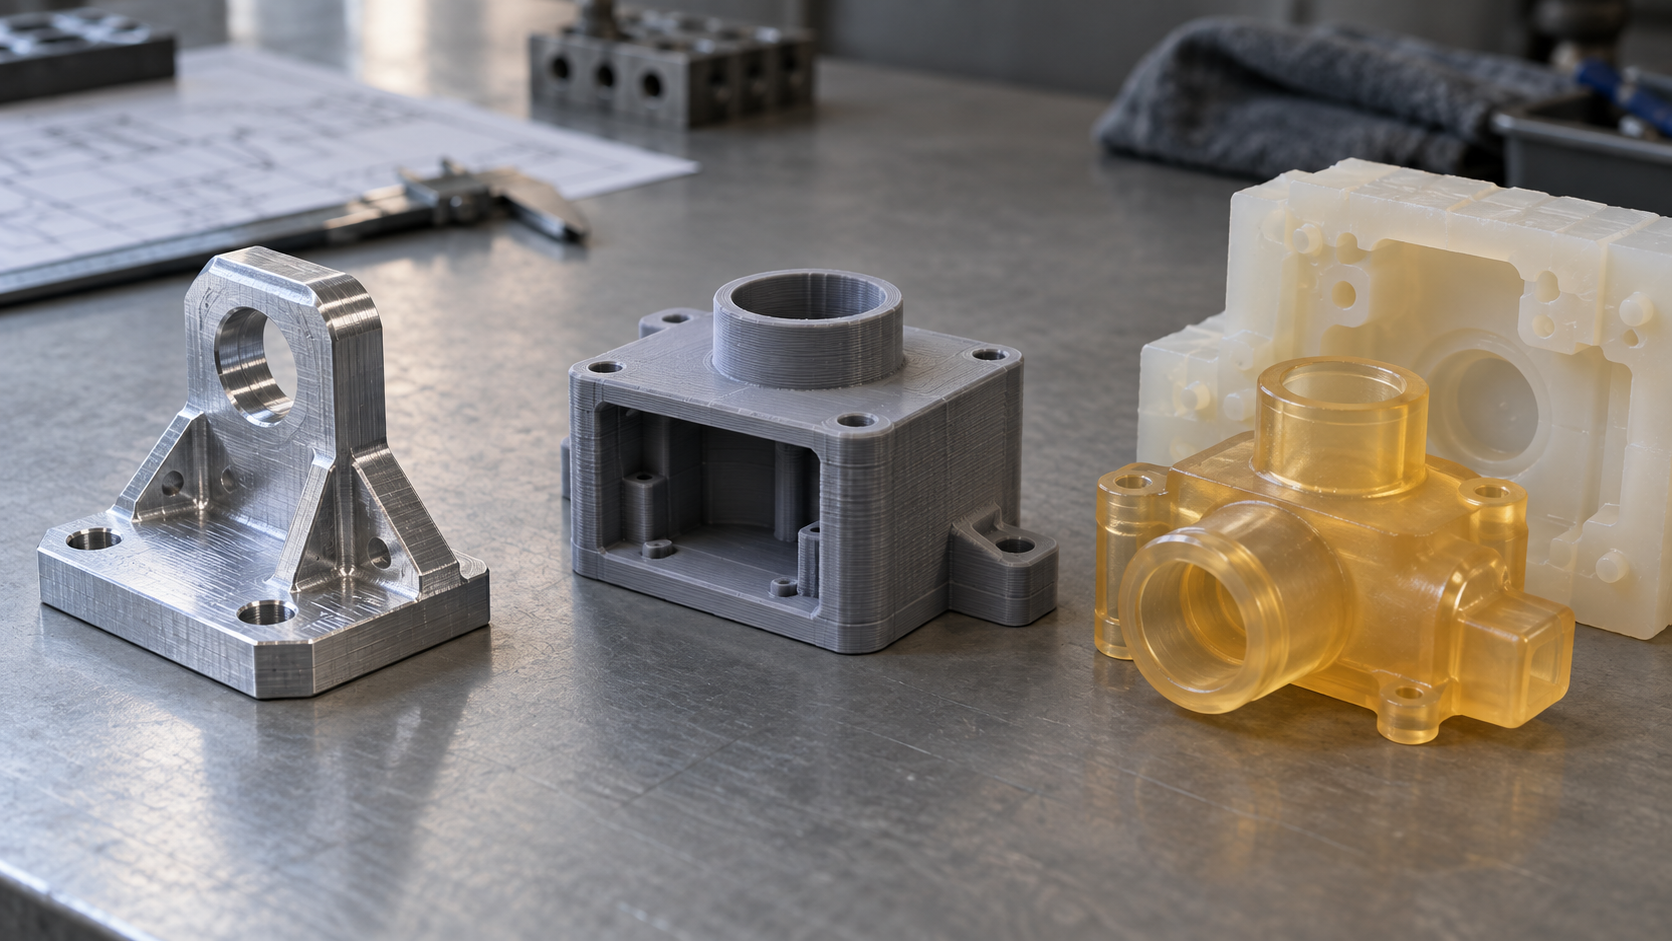
快速試作製造はまず検証目的を定め、次に工程を定める
試作が必要な部品を手にしたら、まず価格比較や設備選びに飛びつかない。快速試作製造の第一歩は、「この部品を何に使うか」を明確にすることだ。外観レビューでは曲面のつながり、パーティングラインの位置、表面の色艶を見る。組立検証では穴位置、スナップ、干渉隙間を見る。機能テストでは材料強度、耐熱性、繰り返し分解組立後の寸法保持を気にする。三つの目的は工程の判断基準が全く異なり、同じ図面をすべてのルートに当てはめると、たいてい一巡目で失敗する。
検証目的を三つの実行可能な入力に翻訳する:材料(実際のエンジニアリングプラスチックや金属が必要か)、公差帯(どの寸法を厳しくし、どれを緩められるか)、表面要求(テクスチャ、塗装、研磨が必要か)。この三つを見積依頼書に書けば、工程の境界が自然と浮かび上がる。最速や最安のルートをデフォルトで選ぶと、たいてい問題を三巡目の修正に押しやるだけだ。快速試作製造が節約するのは改版時間であり、判断を省くことではない。
CNC試作:寸法が安定、工具の到達性と段取りを見る
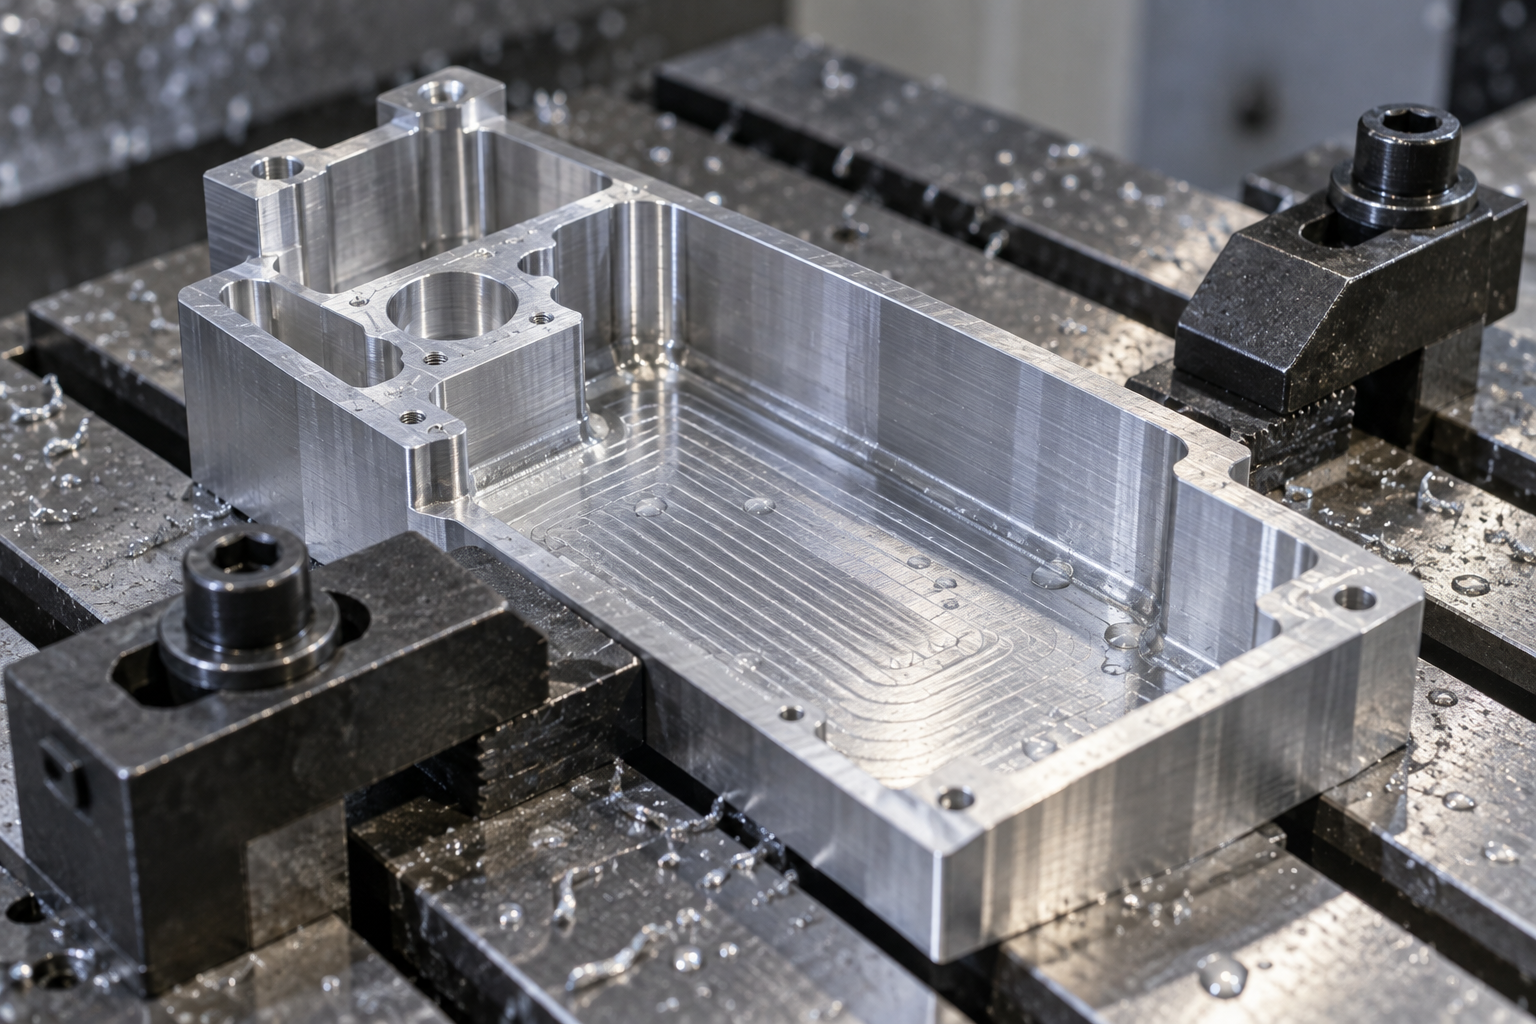
実材料、実ねじ、締め付け可能な嵌合部品が必要なら、快速試作製造では通常まずCNCを検討する。アルミ、鋼、POM、PEEKはいずれも直接工作機械に載せられ、寸法安定性と表面品質はプリント品より最終部品に近い。代償は細部に潜む:工具の到達性が深いポケットや隅の加工可否を決め、薄肉部品は段取りで挟むだけで変形し、二次段取りは位置決め誤差を重ねる。
公差帯はどう与えれば合理的か
業界で一般的な加工公差は±0.1 mm程度、嵌合面やシール面の精密加工は±0.02 mm前後まで可能。具体的にどこまで達するかは材料、特徴寸法、段取り方法による。図面ごとに項目別に確認し、図面全体を一律に厳しくしないこと。快速試作製造段階で実際に管理すべきはごく少数の重要寸法だけであり、残りを緩めれば見積と納期は明らかに変わる。
深いポケットと隅の取捨選択
工具は長く細いほど剛性が下がり、振動とたわみが生じる。ポケット深さが工具径の数倍を超える場合、放電加工に切り替えるか、コーナー半径を標準工具が入れる大きさに広げるかだ。図面にR0.5の内角と書いても、実際にはR1やR2の工具で回し込むか、いっそ工程穴を残す必要があるかもしれない。こうした変更は早めに相談した方が、後からの手直しより楽だ。
3Dプリント試作:金型を省けるが異方性を受け入れる
3Dプリントが快速試作製造で最大の価値を持つのは金型を省けることだ:改版はファイルを変えるだけで、金型費用の償却がない。代償は異方性——FDM品の層間(Z方向)の引張強度は通常XY方向より明らかに低く、業界では「七掛け以下」とも言われるが、具体的な倍率は材料、充填率、パスに依存し、実測またはサプライヤデータで確認が必要だ。引張、曲げ、スナップの繰り返し分解を受ける部品は、プリント方向が都合よく見えるだけで発注しないこと。
SLAは表面が滑らかで外観レビューに適するが、樹脂品は長期荷重でクリープする。SLSはサポート不要で組立干渉検証に適するが、表面が粉っぽく、シール面はしばしば後加工が必要だ。ねじは小径の並目ねじを直接成形するか、下穴を残してタップ加工することを勧める。細目ねじはプリント後の嵌合精度を保証しにくい。
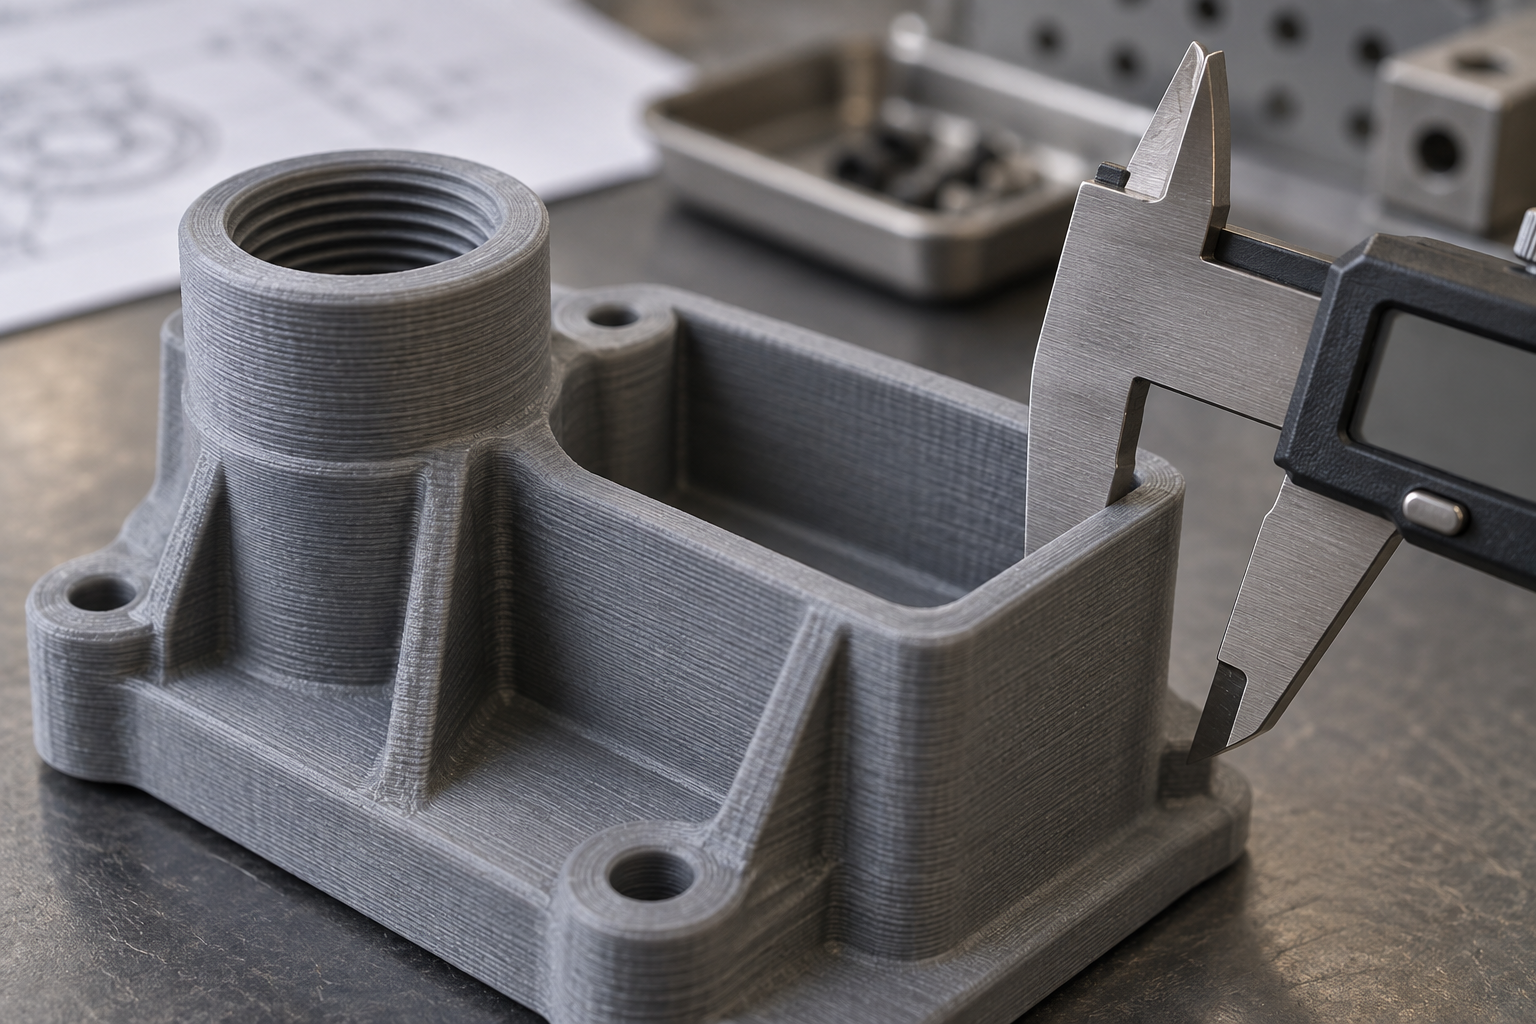
三つの検証目的はプリント品に任せるのに適さない:精密嵌合が必要な摺動面、持続荷重を受ける構造部品、寸法の長期安定が要求される検査治具。これらはCNCや板金ルートに切り替えることを勧める。
真空注型と板金:小ロットと構造部品の補完ルート
快速試作製造は「CNCか3Dプリントの二択」と默认されがちだが、他の二つのルートは特定のシーンでより割安だ。
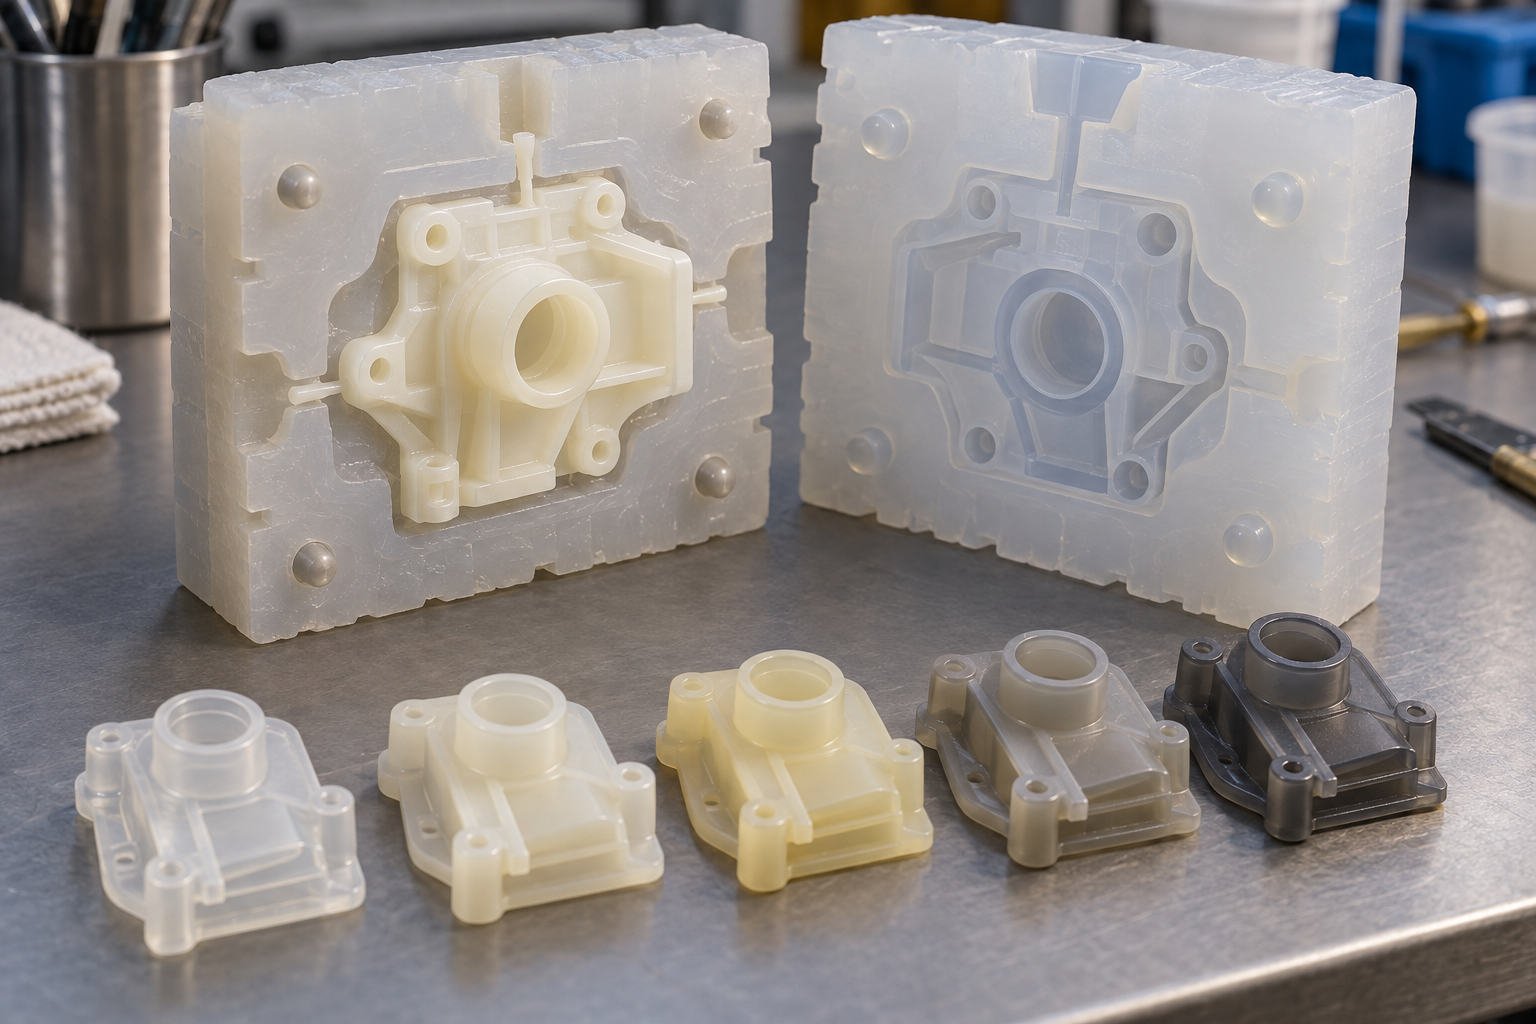
真空注型:マスターモデルが上限を決め、気泡が一致性を決める
真空注型(手板複模)は10個から数十個、外観と手触りが射出成形品に近い小ロットに適する。シリコーン型の複製の前提はマスターモデルの品質だ——マスターモデルをSLAでプリントすると層紋が各注型品に複製される。マスターモデルをCNC加工すると表面粗さが複製品の外観を直接決める。注型過程の気泡制御がロット一致性を決める:真空脱泡が不十分だと内部に気孔が生じ、研磨後に白く露出する。業界で一般的な収縮率は材料により0.1%〜0.5%の範囲で、具体的な樹脂グレードごとに確認が必要だ。
板金:スプリングバックと溶接変形が主な余量源
板金は外装、ブラケット、取付板といった構造部品に適する。曲げのスプリングバックにより実際の角度は設定値より小さくなり、通常は金型で角度補正が必要だ。溶接変形は平面度を公差外にするため、設計時に溶接部付近に工程余量を残すか、溶接後に基準面を加工する。穴位置から曲げ辺までの距離が板厚より小さいと、曲げ時に穴が引っ張られ変形するので、板取り時に注意が必要だ。
コストドリブン公差:精度は嵌合面に残す
快速試作製造のコストは「個数」に比例して変化しない——単価を本当に押し上げるのは公差帯の厳格化、表面粗さのアップグレード、後処理工程の増加だ。Ø20の軸で、全周に±0.02 mmを指示しRa0.8を要求すると、サプライヤはおそらく半仕上げ旋削、仕上げ旋削、さらには研削を追加し、単価は公差を緩めた後の二倍から三倍になり得る。業界で一般的なやり方は:嵌合面、シール面、位置決め面にのみ厳しい公差を指示し、その他の非組立領域は一般公差(例:±0.1〜±0.3 mm、材料と寸法区分により異なり、図面ごとに確認が必要)に緩めることだ。
見積前に情報を一度に全部出すことを勧める:数量、材料グレード、重要寸法と嵌合関係、外観部品要求の有無。これらの情報が工程ルートと段取り回数を決め、一つ欠けると見積がずれる可能性がある。どの面を厳しくすべきか不明な場合は、AI対話見積で図面をアップロードし組立関係を説明すれば、通常は図面をやり取りするより早く収束する。
よくある質問
以下は、ラピッドプロトタイピングの工法選択に関する頻出の質問です。回答は前文の判断基準に対応しており、具体的な納期や見積もりの約束には触れていません。
ラピッドプロトタイピングにおいて、CNCと3Dプリントはどのように役割分担するのですか?
検証目標によります。組立干渉、ねじ嵌合、シール面といった寸法・力学の判断基準が必要なら、CNCを優先します。材料は金属またはエンジニアリングプラスチックで、寸法がより安定します。外観レビュー、形状確認、迅速な改版のみなら、3Dプリントは金型が不要で、改版コストもゼロです。両者は代替関係ではなく、同じプロジェクトで役割分担することがよくあります。外観部品はプリント、機能部品は加工です。
3Dプリント部品はなぜそのまま機能テスト部品として使えないのですか?
主な原因は異方性です。FDMのZ方向の強度はXY方向より明らかに低く、積層痕やサポート除去の跡も嵌合面に影響します。機能テストの荷重方向がちょうど層間にかかると、結果が歪みます。このような検証にはCNCまたは真空注型品に切り替えるか、少なくともプリントの配置方向を調整して再評価すべきです。
真空注型は何個向きですか?射出成形とはどうつなげますか?
業界では一般的に10個から数十個の小ロットで、外観は射出成形品に近く、テスト販売や小ロット検証に適しています。シリコーン型で複製するため、マスターモデルの品質と気泡の管理がロットの一貫性を左右します。さらに数量が増え、構造が固まった段階で、鋼製金型を開いて射出成形に移行することを検討します。そうでなければ金型費を薄く分散できません。
図面上の公差はどう標記すれば、コストを押し上げずに済みますか?
厳しい公差は嵌合面、シール面、位置決め面だけに限定し、それ以外は一般公差で緩くします。全寸法を厳しくし、表面粗さの要求を高め、後処理工程を増やすと、いずれも単価を押し上げます。見積もり前に数量、材料、重要寸法、組立関係を提供すれば、サプライヤーは意味のある工法提案ができます。
ラピッドプロトタイピングで工法を選ぶ際、最も見落とされやすいステップは何ですか?
検査です。試作品は測定でき、検証できなければ、検証目標が達成されません。重要寸法は図面上で検査具または測定方法を明記すべきです。板金部品では、曲げのスプリングバックと溶接変形の余裕も確保する必要があります。検査方案を工法と一緒に決める方が、後から手直しするより安く済みます。
Key takeaways
- まず検証目的を定める:外観、組立干渉、機能耐久のどれを見るかで工程が決まり、その逆ではない。
- 快速試作の公差帯は工程と段取りの両方で決まる。図面に細かく指示するほど、まず到達可能性を確認すべき。
- 3Dプリントは金型を省けるが異方性が顕著。CNCは寸法が安定するが、工具の到達性と二次段取りを考慮する必要がある。
- 真空注型は10個から数十個の小ロットに適するが、マスターモデルの品質と気泡の制御が成品の一致性を直接左右する。
- コストドリブン公差:高精度は嵌合面だけに限定すれば、試作単価を大幅に下げられる。



