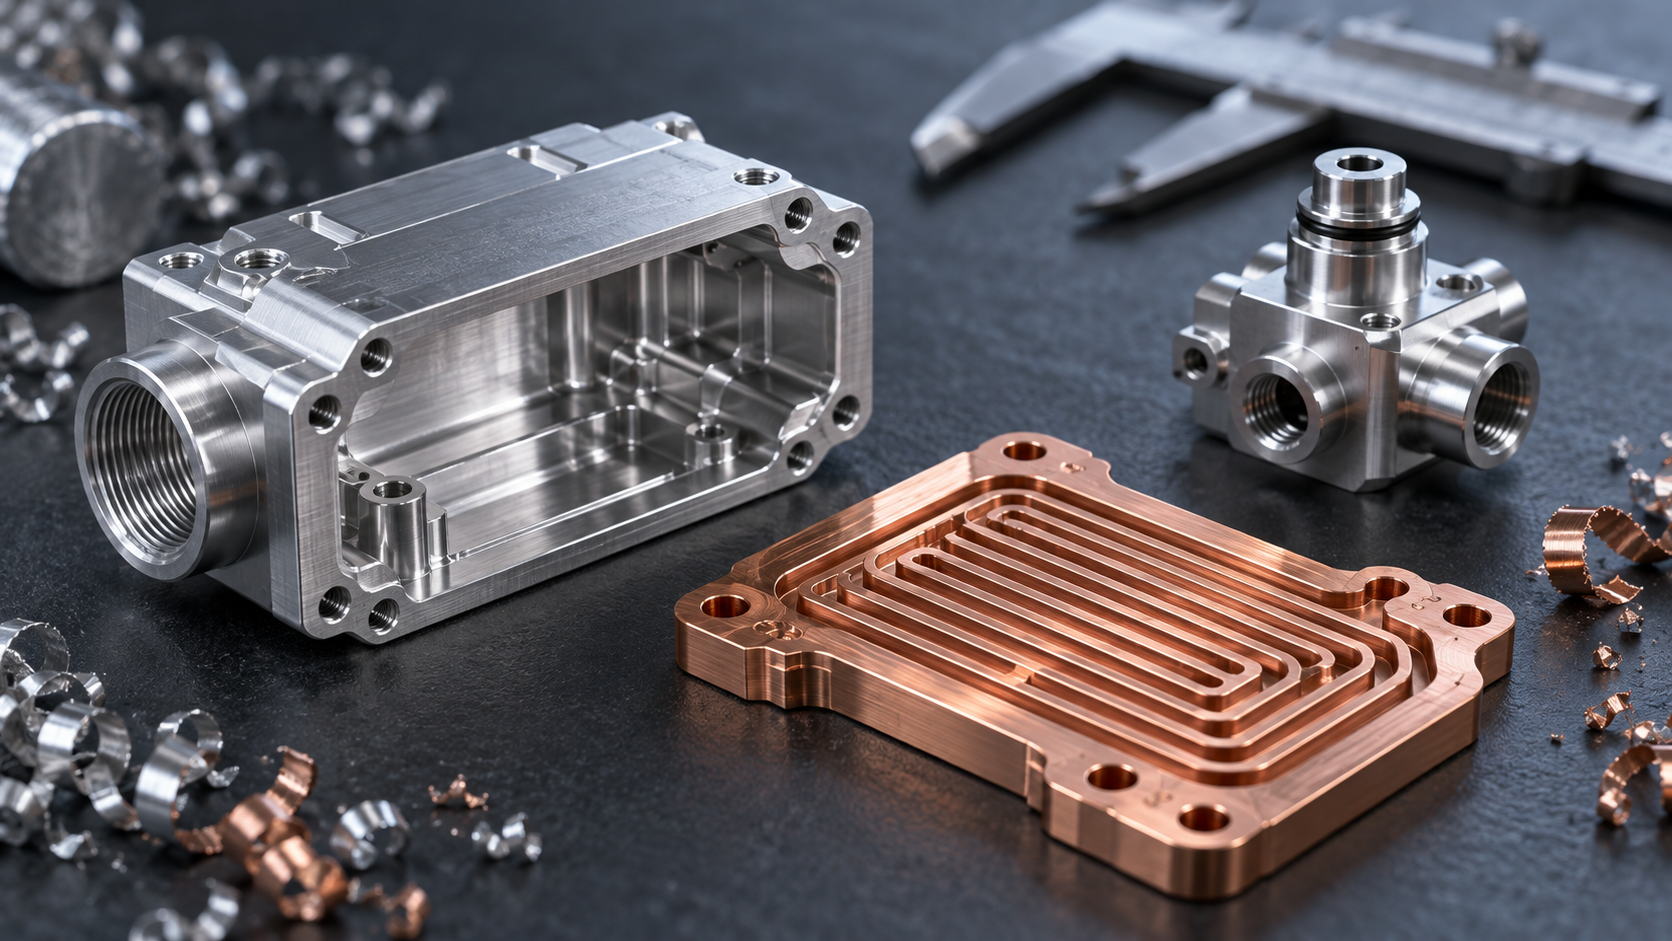
電子部品加工がなぜこれほど精度に敏感なのか
電子部品加工において、最も高くつく誤りは加工費ではなく、組立後に初めて発覚するあの0.02 mmであることが多い。コネクタの穴位置が0.02 mmずれると、数回の挿抜で接触抵抗が変動し得る。放熱部品の平面度が0.05 mmずれると、界面熱抵抗が上昇し、チップが降周する。こうした偏差は単品では「公差の縁」に見えても、完成機に組み込むと直接機能問題になる。
電子部品加工の精度への敏感さは、4つの結果に集中する。接触不良——穴位置、同軸度、めっき厚の偏差により、ピンとソケットの接触面積が不足する。締結不良——ねじ下穴が大きすぎたり位置がずれたりすると、締付トルクが上がらない、またはねじ山がなめる。放熱劣化——平面度と表面粗さが、熱伝導界面材料の充填厚を直接決める。媒体漏れ——バルブボディや空気路継手のシール面に傷や平面度超過があると、保圧試験に通らない。
これらの問題には共通点がある。それは「加工できない」のではなく、「図面が検収の基準を明確にしていない」ということだ。穴位置を基準で指示するか中心間距離で指示するか、平面度をすきまゲージで測るか三次元測定機で測るか、気密性をどの圧力でどのくらい保持するか——基準が一致しなければ、需給双方がそれぞれ言い分を通すことになる。以下では、部品タイプ、重要寸法、材料、DFM、工程組合せ、工場選定の6つの軸で展開し、電子部品加工で協議可能な基準を一つずつ分解する。
電子部品加工においてCNC加工が特に適する4種類の部品
電子部品加工において、CNC加工を工程チェーンに留めているのは、「精度が高い」といった漠然とした説明ではなく、いくつかの部品が重要寸法に依存する仕方である。以下、部品タイプごとに分解する。各タイプについて、まず重要要求を述べ、次に通常どのように加工するかを述べ、最後に典型的な故障シナリオを示す——故障シナリオはパラメータ表よりも問題の所在をよく説明する。
コネクタ・継手類:穴位置、ねじ、同軸度
コネクタハウジング、端子台、RFコネクタスリーブでは、重要寸法は穴位置と位置度、ねじ山形状と止まり穴深さ、および多ピン間の同軸度に集中する。穴間距離が少しずれると、ピンが端子に圧入できない。ねじ下穴が浅いと、ねじが最後まで入らず、なめやすい。こうした部品は多くがCNCフライス加工と旋削の組合せで完成し、ピン配列はドリル・リーマ工程、回転体は旋削で同軸を確保する。
典型的な故障:あるロットのコネクタ穴位置は図面公差内だったが、組立時に挿抜力が大きく変動した。調査の結果、位置度の基準指示が端面ではなく取付面を選んでおり、加工は端面で芯出しし、実測と組立基準が一层ずれていた。位置度自体は超過していないが、組み付けると合わない。
放熱モジュール・冷却部品:平面度、粗さ、流路
放熱基板、コールドプレート、ヒートパイプ圧着座、液冷流路ブロックでは、重要要求は密着面の平面度、表面粗さ、流路断面の一貫性である。平面度が悪いと、界面材料を厚くしても熱抵抗は補えない。粗さが大きいと、実接触面積が縮小し、熱伝導経路が悪化する。加工はCNCフライス加工が主体で、流路が深い部品は「鋳造ブランク+CNC精密加工」の複合がよく使われ、流路は鋳造に、シール面と取付面はフライス加工に任せる。
典型的な故障:放熱部品をすきまゲージで平面度検収して合格したが、発熱源に組み付けると温度上昇が高めだった。原因は、すきまゲージが端部しか測っておらず、中央領域に微細な凹みがあり、組立圧締後に中央が主要伝熱域になることであった。検収基準と実際の密着面積が一致していなかった。
制御・バルブボディ類:気密性、嵌合隙間、シール面
空気路制御ブロック、マイクロバルブボディ、センサハウジングでは、重要要求は気密性、嵌合隙間、シール面粗さである。こうした部品はしばしば小さな体積内に交差孔路を集積し、シール面に工具痕やバリがあると、漏れは加工時ではなく組立後に発生する。加工はCNC旋削・フライス複合がよく使われ、1回のチャッキングで多方向孔路とシール面を完成させ、繰り返し芯出しによる位置誤差を減らす。
典型的な故障:バルブボディ単品の気密試験は通過したが、組立後に微漏れした。原因は、シール面と孔路の相対位置が二次チャッキング時にずれ、単品では検出できず、組立でシールリングが偏って初めて露見した。多方向孔路部品はできるだけ1回チャッキングするのは、こうした問題のためである。
操作・構造支持部品:強度、寸法一貫性
パネル、ブラケット、シールドフレーム、内部支持部品では、重要要求は強度と寸法一貫性であり、単点の高精度ではない。こうした部品はCNCフライス加工と板金の組合せがよく使われる。主体輪郭は板金曲げ成形、取付穴位置と嵌合面はCNC精密仕上げで、コストと一貫性を両立する。大量で形状が単純な支持部品では、板金自体がより適切な経路である。
典型的な故障:ブラケット単品寸法はすべて公差帯内だったが、ロット組立時に一部干渉が発生した。原因は、曲げ戻りがロットごとに変動し、単品合格がロット内一貫性を意味しないことである。こうした部品の検収協議では、ロット内一貫性の方が単品の限界精度よりも要求に書き込む価値があることが多い。

穴位置、ねじ、平面度、気密性:電子部品加工の重要寸法をどう協議するか
電子部品加工で本当に揉めやすいのは、「精度が足りるか」ではなく、図面にどう記入し、検収時にどう測るかであることが多い。穴位置、ねじ、平面度、気密性の4項目には、それぞれ少なくとも2通りの合理的な書き方がある。サプライヤーがAで書き、顧客がBで検収すれば、合格品が不合格と判定される。以下、この4項目を協議可能な基準に分解する。
穴位置:まず基準を定め、位置度か座標公差かを協議する
コネクタ類の電子部品加工で最も問題になりやすいのが穴位置である。協議時にはまず3点を確認する。基準はどれか(外殻の大平面、2つの位置決めピン穴、または端面か)、指示方式は位置度か座標公差か、穴自体に嵌合要求があるか(圧接ピン、位置決め柱、ねじ通し穴では穴径要求が全く異なる)。
位置度にMMC(最大実体条件)を付けて指示する場合、穴径を上限にすると位置要求はむしろ緩和される。座標公差にはこの補償がない。同一図面上で2つの指示方式を混用すると、検査基準がばらける。業界の一般的な做法は、機能穴には位置度+基準系、装飾穴や通線穴には座標公差で十分とすることである。どちらを採用するかは図面に明記し、見積前に加工側と検査手段(三次元測定機か専用ゲージか)を確認すべきである。
ねじ:下穴、山形状、止まり穴深さをまとめて見る
ねじは電子部品加工では難点になることは少ないが、争点になることは多い。M2、M2.5のような小ねじでは、下穴公差と山形状(メートル並目/細目、6H精度が必要か)が組立トルクとなめりリスクに直接影響する。止まり穴ねじではさらに有効ねじ深さとドリル深さを明記する必要がある。「深さ5」とだけ記すのでは不十分で、底までタップしても有効山形状が底まで達するとは限らない。
アルミニウム薄肉部品に小ねじを切る場合、図面にヘリサート(ワイヤインサート)の追加可否を注記することを勧める。繰り返し分解組立ではアルミの直接ねじの寿命が限られるためである。こうした構造の取捨はDFMの範疇であり、見積前に決める方が加工後の手直しより安い。
平面度:密着面か全面か、そしてどう測るかを明記する
放熱部品、パワーデバイス底座、シールドカバー密着面はいずれも平面度を要求するが、「平面度0.05」が局部密着領域か全面かを言わなければ、結果は数倍異なり得る。密着面積が小さいほど、要求が厳しいほど、加工時にはチャッキング応力と切削熱の管理が必要で、さもなければ治具を外した後に戻る。
測定基準も統一する必要がある。すきまゲージが測るのは局部隙間、三次元測定機の点打ちが算出するのはフィット平面偏差であり、両者は同じものではない。界面熱抵抗に敏感な部品では、業界は全面の絶対平面度よりも密着領域の接触面積に重点を置くことが多い。具体的な許容値は、熱伝導界面材料(サーマルパッド、サーマルグリース)の充填能力に基づいて定めるべきで、数字をそのまま流用すべきではない。
気密性:試験圧力、媒体、漏れ率をまとめて書く
制御ボックス、バルブボディ、センサハウジングのような電子部品加工では気密要求が伴うことが多い。「気密」の二文字だけでは検収できない。少なくとも試験媒体(圧縮空気かヘリウムか)、試験圧力(相対圧か絶対圧か)、保圧時間、許容漏れ率(または圧降上限)を明記する必要がある。
ヘリウム検査は感度が高いがコストも高い。空気圧降法は安価だが微小漏れに鈍感である。どちらを選ぶかは、部品の実使用条件が防水、防塵、防冷媒のいずれかによって決まり、一律にはできない。また、シール面にシーラント塗布を許容するかも明記する。これは後続の分解修理に影響するためである。こうした基準は見積依頼時に併せて提示するのが最善で、加工側は工程上(シール面粗さ、平面度、シール溝寸法)で事前に整合できる。
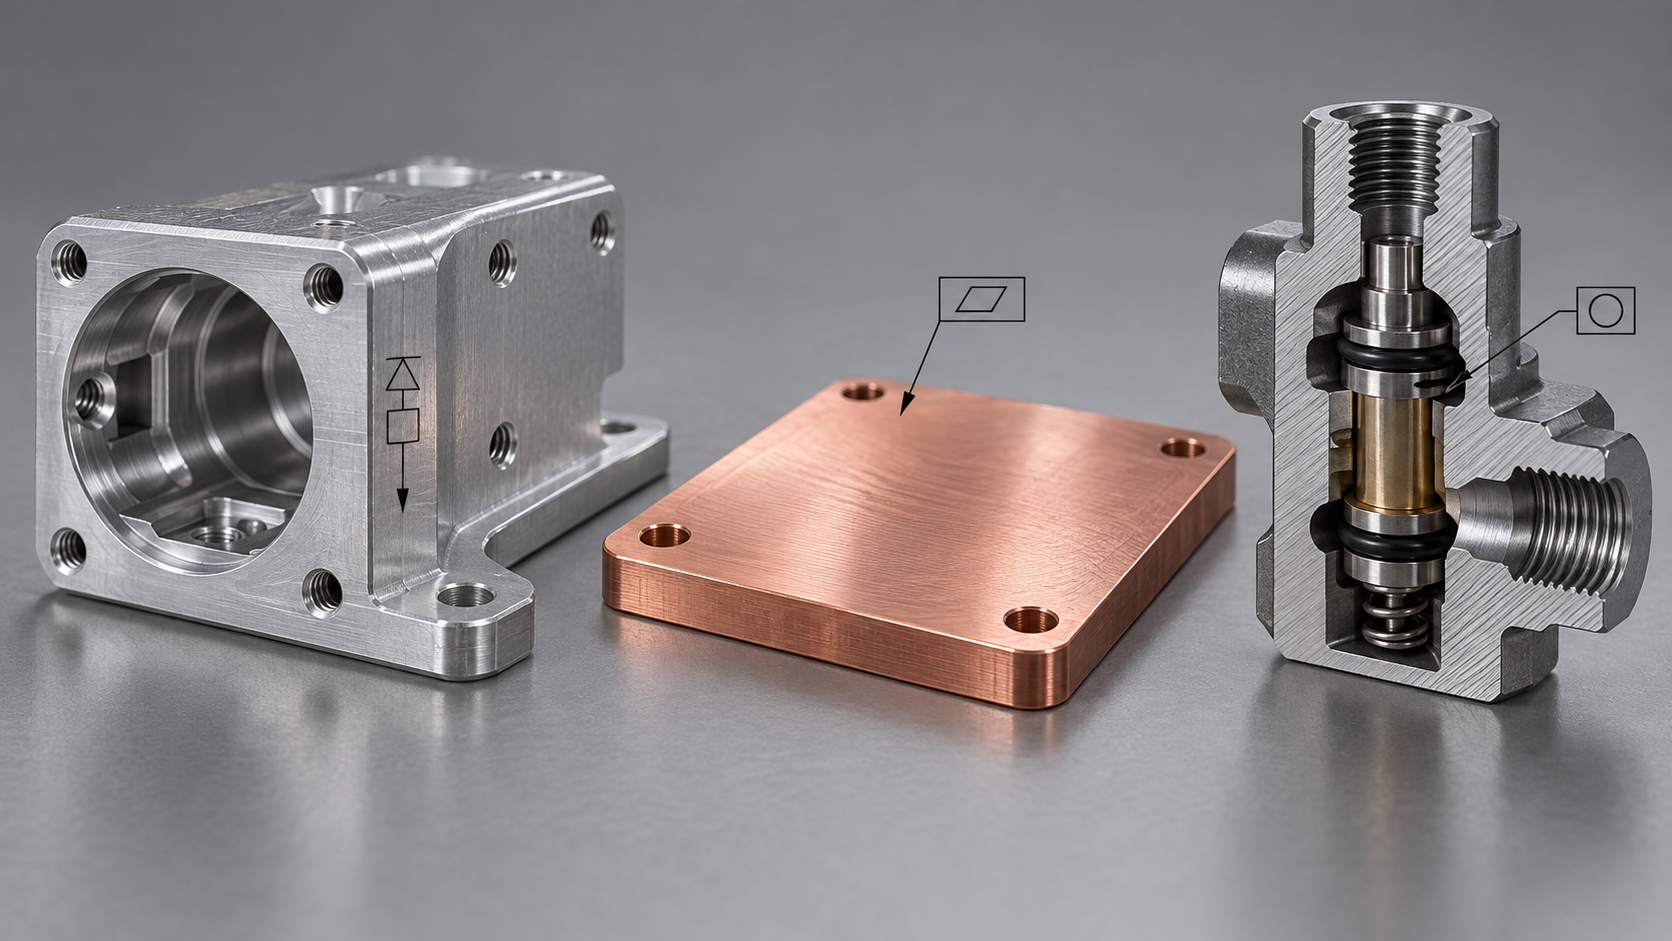
4つの項目を並べて見ると、共通点が見えてくる:電子部品加工の論点は、ほとんどが指示と検収の不一致から生じるのであって、工作機械にできないからではない。図面段階でこれらの基準を確定しておけば、後から合否を争うよりはるかに楽だ。
材料の選び方:電気特性、熱管理から加工性までの6つの次元
電子部品の図面が届くと、材料欄にはよく「AL 6061」や「PEEK」と書かれているが、なぜそれなのか説明できる人は少ない。電子部品加工の材料選定は最も高価なものを選ぶことではなく、6つの次元を優先順位で並べ、工程とともに収束させていくことだ。
電気特性:絶縁部品と導電部品は別ルート
絶縁が必要な電子部品加工品、たとえばテスト治具ベース、高圧絶縁ブロック、RF支持部品などは、通常PEEK、PTFE、PPS、またはセラミック充填プラスチックを選ぶ。体積抵抗率は高いが、切削時に切りくず排出が悪く発熱しやすく、PTFEはクリープ変形するため、薄肉部では送りを下げる必要がある。
逆に、電流や接地機能を担う部品——バスバー、シールドカバー、接触片——には銅、銅ニッケル、銅錫、またはアルミニウムを使う。銅は導電・放熱ともに優れるが、その代償として粘り強く、加工硬化が速いため、工具と切削液を専用に選ぶ必要がある。
熱管理と強度・重量:放熱部品はアルミ・銅優先、構造部品は荷重次第
放熱モジュールや冷却部品は熱伝導率で見る:アルミニウムは約150~200 W/(m·K)、純銅は約380~400 W/(m·K)で、業界ではアルミを主体に銅をインサートやヒートパイプに使うのが一般的だ。セラミックや特殊プラスチックは耐熱性が高いが熱伝導が悪く、小さな熱流路にしか適さない。
構造支持部品は荷重と振動環境で選ぶ:ステンレスは強度が高いが重く切削が難しい。ABS、PC/ABSは軽く成形しやすく、筐体やブラケットに適する。軽量化要求が高い場合、アルミとエンジニアリングプラスチックが既定の出発点だ。ここに唯一の答えはなく、部品が装置全体で何に耐えるかによる。
耐食性と加工性:見落とされがちな2つの制約
屋外や車載の電子部品は塩水噴霧、湿熱、化学洗浄を通過する必要があり、アルミは陽極酸化または無電解ニッケルめっき、ステンレスは304/316、銅は酸化防止処理を選ぶ。耐食性の材料選定で表面処理が決まれば、寸法チェーンと公差もそれに合わせて変更する必要があり、この段階は図面確定前に確認するのが望ましい。
加工性はコストと納期を決める。銅は粘り、薄肉はびびりやすい。PEEKは熱伝導が悪く、局所過熱で焦げる。アルミは最も扱いやすいが、極薄肉ではやはり変形する。業界の経験則として、同じ部品で銅とアルミの両方が熱設計を満たせるなら、まずアルミで計算し、熱流束がどうしても抑えられない場合を除く。具体的な図面では、材料単価だけを比べず、加工側に工具経路とクランプ方法を直接確認することを勧める。放熱部品はアルミまたは銅優先、絶縁構造部品はPEEK/PTFE優先というのはよくある組み合わせだが、絶対的なルールではない。
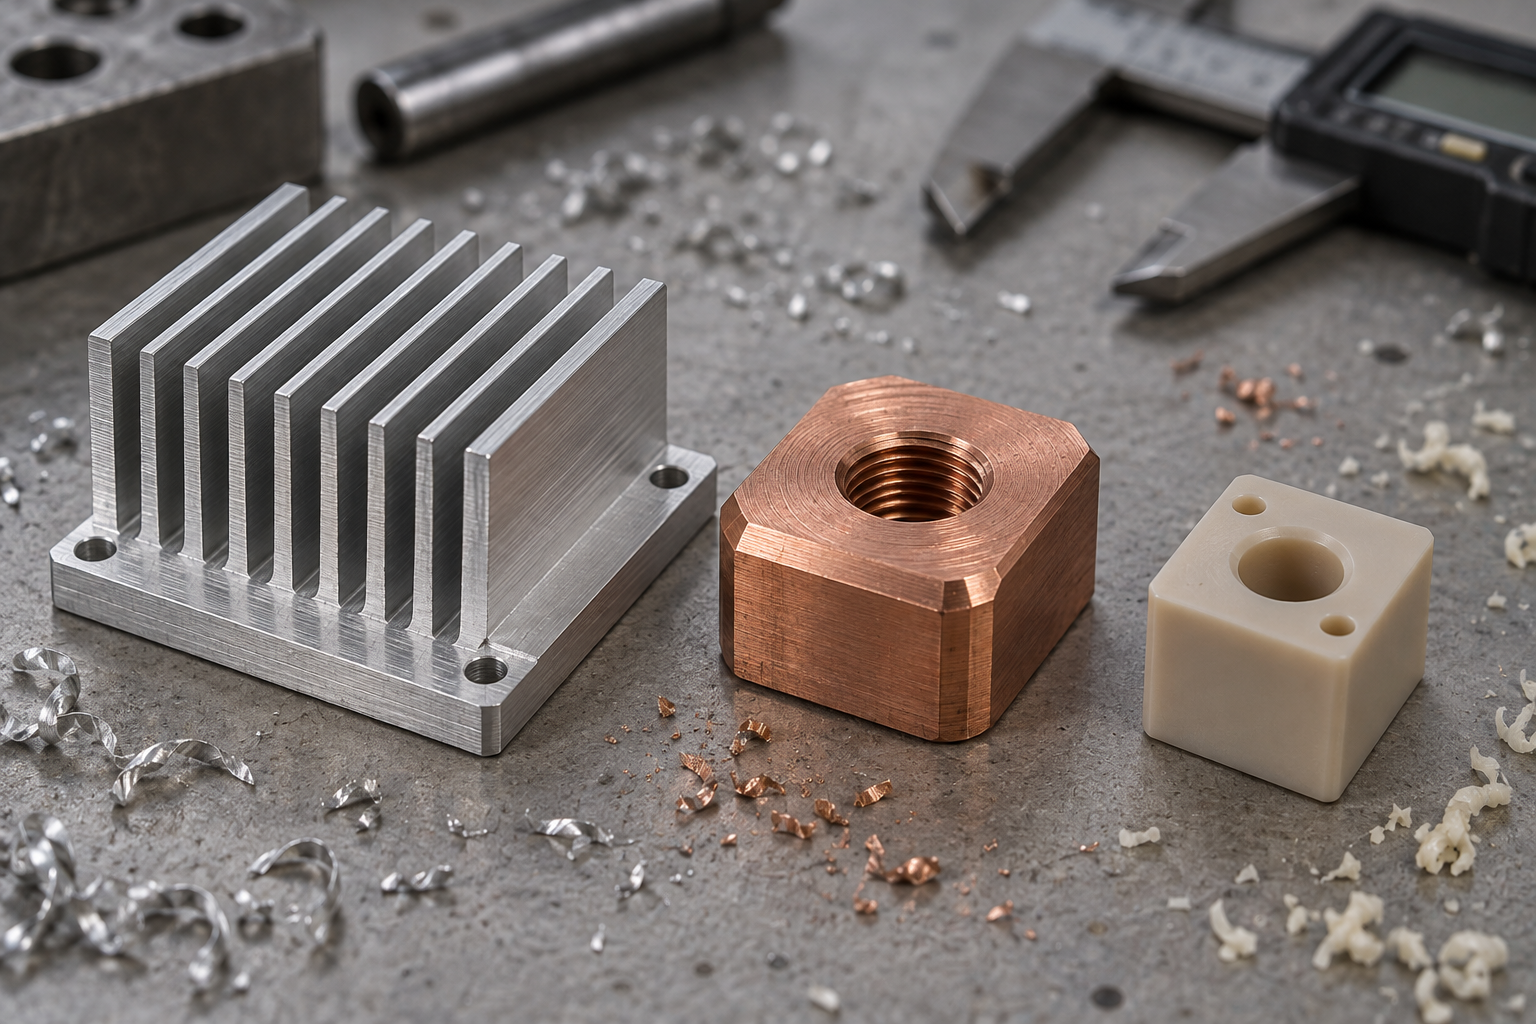
| 材料 | 電気特性 | 熱伝導率 W/(m·K) | 強度/重量 | 耐食性 | 加工性 |
|---|---|---|---|---|---|
| アルミ6061 | 導電、接地可 | ≈150~200 | 中強度、軽量 | 陽極酸化が必要 | 良好、極薄肉ではやはり変形 |
| 純銅/銅合金 | 導電・放熱に優れる | ≈380~400 | 密度大、やや軟質 | 酸化しやすく処理が必要 | 粘り、加工硬化 |
| PEEK | 絶縁、耐薬品 | ≈0.25 | 強度良好、軽量 | 優 | 熱伝導が悪く過熱しやすい |
| PTFE | 絶縁、低誘電 | ≈0.25 | 軟らかく、冷間流動しやすい | 優 | クランプが難しく、薄肉は変形しやすい |
| 304/316 ステンレス鋼 | 導電性、接地可能 | ≈16 | 高強度、重い | 優 | 切削が難しく、工具摩耗が速い |
| PC/ABS | 絶縁 | ≈0.2 | 中程度、軽い | 普通 | 射出成形に適し、CNCではバリが溶けやすい |
DFM:電子部品加工で最も見落とされやすいステップ
電子部品加工の手戻りは、多くが工作機械上ではなく、図面が確定した瞬間に起こる。穴位置の基準を間違える、内側の丸みが工具半径より小さい、薄肉部品に応力解放の余裕を残していない——これらの問題は、見積もり段階で注記を一行直すのはほぼゼロコストだが、素材を切削し始めてから直すとなれば、治具の作り直し、再プログラミング、再検査になる。DFM(製造性設計)が解決しようとするのはまさにこの部分である。その成果物は見栄えのよい文書ではなく、「この表記法だとどう加工され、代償がどこにあるか」という具体的な判断の連なりだ。
電子部品加工に置き換えて見ると、DFMのチェックリストは汎用機械加工より狭く、かつ厳しい:位置度を一度のクランプでカバーできるか、深いキャビティの放熱筐体で工具ホルダが干渉しないか、バルブボディのシール面の平面度をどの検査具で受け入れるか、薄肉シールドカバーがフライス加工後に残留応力で反り返らないか。これらはすべて見積もり前に話し合っておくべき事柄だ。
DFMが電子部品加工でチェックするもの
- 公差と基準:位置度が造形原点ではなく組立基準で指示されているか;複数の穴位置を同一基準で一度のクランプで測定しきれるか。
- 工具到達性:深いキャビティ、狭い溝、内側の直角が既存の工具半径と長径比の範囲を超えていないか、放電加工や構造変更が必要か。
- 肉厚と剛性:薄肉の放熱筐体や細長い支持柱がクランプと切削力で変形しないか、工程凸台や分割工程加工が必要か。
- 表面と嵌合:シール面、熱伝導接触面、シールド面それぞれの粗さと平面度の基準が明記されているか、すきまゲージか三次元測定か。
- 材料とロット:銅部品の工具付着、アルミ部品の傷つきやすさ、PEEKの吸湿性が、DFM段階で工法と適合しているか。
高頻度の設計ミス:CADで最も見落とされやすい3か所
第一は公差の累積だ。コネクタの穴位置、筐体の位置決め柱、PCB支持面がそれぞれ少しずつ余裕を取ると、組み立て時に干渉や接触抵抗の変動が生じる。DFM段階での対処法は通常、重要寸法を一つの基準に集約し、残りの寸法は緩めることであり、図面全体を一律に厳しくすることではない。
第二は工具半径の無視だ。キャビティ内の直角や放熱フィン根部の狭い溝は3Dモデルでは自然だが、フライス加工に落とし込むと小径工具への交換や突出し長さの増加が必要になり、表面品質と効率が落ちる。一般的な対処は内側の丸みを追加するか、加工側に加工可能な最小半径を出してもらい、モデルを修正することだ。
第三は応力解放とクランプ変形だ。薄肉の電子筐体や細長いブラケットは、粗加工後に応力が解放され、精加工時には形状がすでに変わっており、寸法は合格でも組立時に密着しない。DFMでは粗加工と精加工を分けるか、応力除去焼鈍を行うか、時効処理を行うかを事前に判断する。
CNCはその一部にすぎない:電子部品加工の工法の組み合わせをどう判断するか
電子部品加工をCNCと同一視するのは、見積もり段階で最もよくある誤判断だ。一つの電子アセンブリの中で、実際にフライスや旋削が必要なのはコネクタ座、バルブボディ、放熱基板といった機能部品であることが多い;シャーシ、シールドカバー、ブラケットは板金の方が適している;治具、異形風道、迅速検証部品はまず3Dプリントでよい;構造が固まった後の小ロット筐体は真空注型に移行でき、量産ではさらに射出成形に切り替わる。工法はそれぞれ異なるロットと構造の領域をカバーしており、無理に一つの工法に押し込めると、コストが制御不能になるか、精度と一貫性が合わなくなる。
ロットで判断:CNC試作、真空注型小ロット、射出成形量産
ロットが最初の分岐線だ。試作や数十個以内の検証部品は、CNC加工と3Dプリントのどちらでもカバーでき、前者は寸法がより安定し表面が完成品に近く、後者は構造の自由度が高く版の変更でコストがほとんど増えない。手板複製(真空注型)は数十から数百個、射出成形に近い外観と手触りが必要な小ロット注文に適しており、金型コストと期間は通常射出成形より低いが、単品の一貫性と寸法精度は一般にCNCに劣る。数千個以上になると、射出成形に初めてコスト優位性が生まれるが、それは肉厚、抜き勾配、ゲート位置が設計段階でDFM確認済みであることが前提だ。
構造と表面要求で判断:板金、3Dプリント、CNCの境界
板金加工が扱うのは板材系部品だ:シャーシ、シールドカバー、取付ブラケット、放熱板基座。プレス、曲げ、溶接で素早く成形できるが、曲げのスプリングバック、溶接後の変形、穴あけのバリが寸法変動を増やし、シールドカバーの平面度と重なり隙間は検査具で確認する必要があることが多い。3Dプリントは内部流路、点陣放熱構造、異形治具など従来の減材では作れない形状に適するが、異方性、表面粗さ、長期的な寸法安定性は用途に応じて評価する必要がある。CNC加工は嵌合要求、ねじ、気密面、厳しい位置度がある部品に適するが、代償としてクランプ回数と工具干渉がコストを押し上げる。
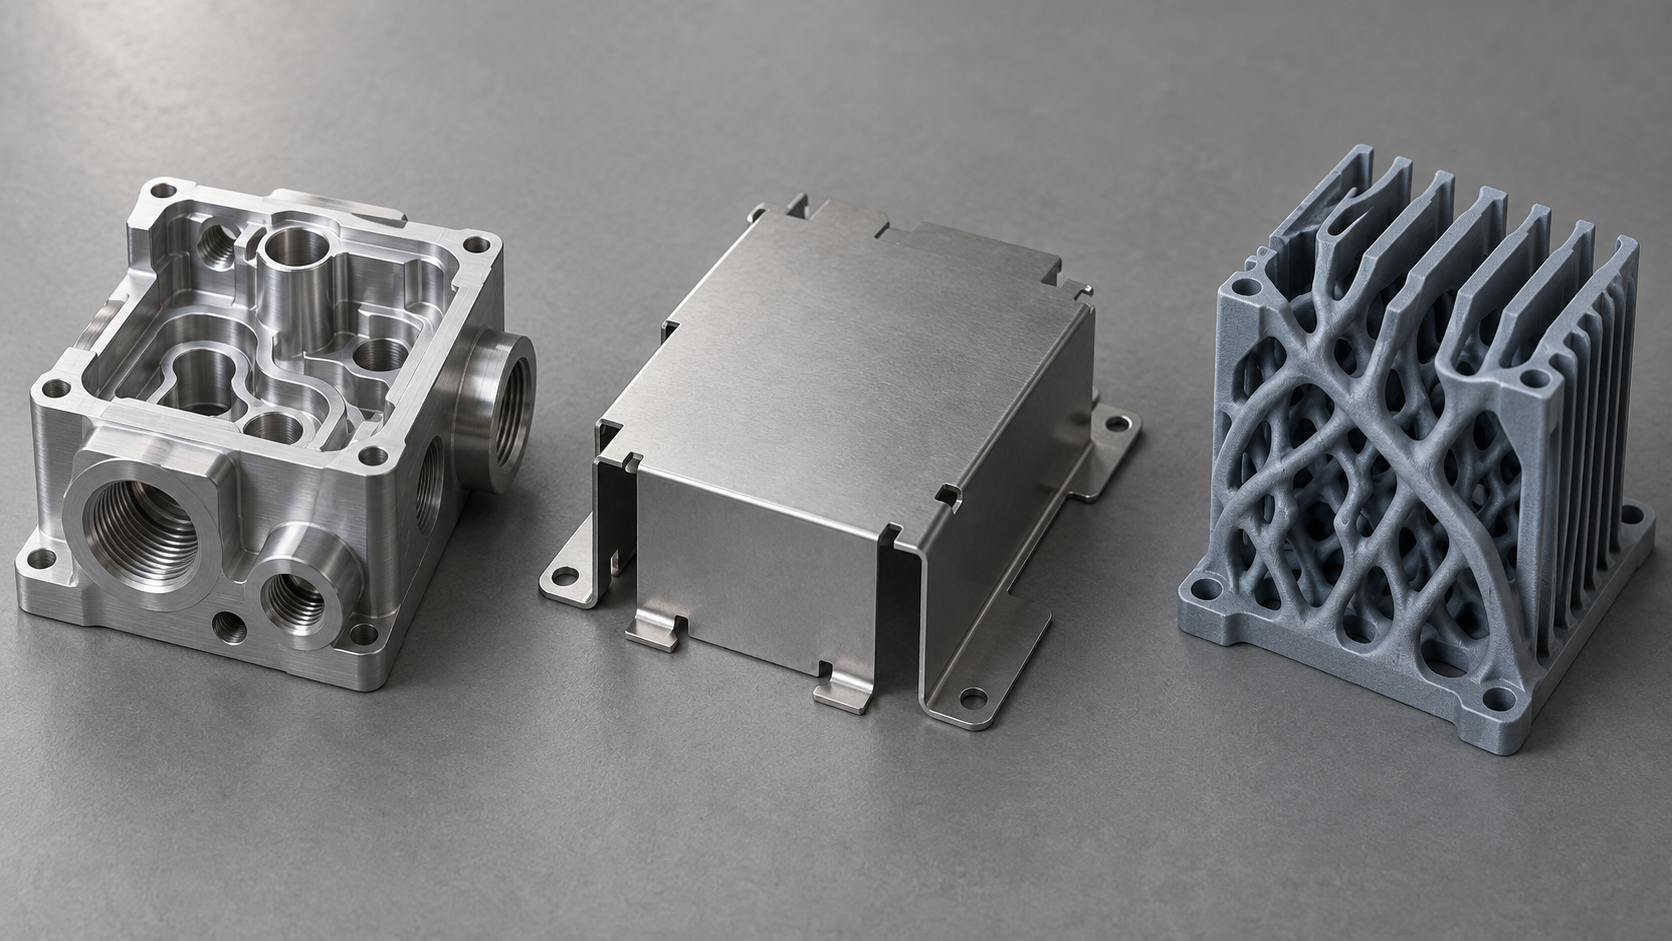
これらの工法を一つの製品ライン上で見ると、通常の順序は次のとおりです:CNCまたは3Dプリントでプロトタイプ検証 → 真空注型で小ロット試作 → 射出成形で量産。板金は筐体と構造部品を担い、3Dプリントは治具と放熱構造を担います。判断の核心はどの工法がより先進的かではなく、ロット、材料、構造の複雑さ、表面要求、公差の基準という5項目のうち、どれが真のハード制約であるかです。
電子部品加工のサプライヤーが信頼できるかどうかをどう判断するか
まず相手があなたの重要寸法を読み取れているかを見る
DFMの問題を自ら提起するか
検査基準と検査治具を明確にする
材料ロットとサンプル・量産の一致性をどう検証するか
電子部品加工に関するよくある質問
以下の質問は、電子部品加工の見積や試作で最もよく聞かれる点を集めたもので、回答は本記事で前述した判断基準に沿ってまとめており、絶対的な約束はしません。
電子部品加工でCNCの公差は一般的にどう指示するのが合理的ですか?
まず「嵌合寸法」と「非嵌合寸法」を区別します。コネクタ穴位置、軸受部、シール面といった嵌合寸法は、業界では重要寸法を±0.01~0.02 mm程度に抑えるのが一般的です。高精度な場面では±0.005 mm前後まで可能ですが、これは気軽に約束できるものではなく、材料、構造剛性、クランプ方法に依存します。非嵌合の外形や逃げ部は通常±0.1 mmで十分です。図面上で重要寸法を個別に指示し、基準を明記する方が、図面全体で公差を一律に厳しくするよりコストも抑えられ、検収もしやすくなります。
放熱部品は銅かアルミか、電子部品加工ではどう权衡しますか?
熱伝導の要求と重量制限によります。銅は熱伝導が優れますが、密度はアルミの約3倍で、加工時に粘りやすく切りくず排出も悪く、薄肉や細い流路の制御が難しくなります。アルミは軽く、加工しやすく、コストも低いため、多くの放熱筐体や冷却板はアルミが優先されます。局所的に高い熱伝導が必要な場合は、銅インサートや銅アルミ複合構造も検討できますが、両材料の熱膨張差と組立方法を事前に確認する必要があります。最終的な材料選定は、平面度や表面粗さの要求と併せて加工側に評価を依頼することをお勧めします。
薄肉の電子筐体は電子部品加工でどう変形を防ぎますか?
薄肉の変形は主に切削力とクランプ応力に起因し、「ゆっくりやる」だけでは解決しません。一般的な方法:複数回に分けた軽切削、対称的な材料除去、粗加工と仕上げ加工を分けて応力除去を挟む、軟爪や専用治具でクランプ力を分散させるなど。設計側でも、工具が安定して切削できる範囲の肉厚にする、広い面積の薄底を避ける、外観面でない部分に工程用ボスを残すなどの協力ができます。具体的にどこまで薄く安定して加工できるかは、材料と構造に応じて加工側に試し削りで確認してもらう必要があり、図面に直接限界値を書き込むべきではありません。
DFMレポートは通常、電子部品加工のどの段階で行いますか?
見積前、図面確定前に行うのが最適です。DFMの価値は、切削を始める前に、厳しい公差、深いポケット、薄肉、鋭角の内R、工具が入らない箇所を洗い出し、加工途中で設計変更が必要になるのを避けることにあります。サンプルができてから指摘すると、手直しや金型修正のコストが既に発生していることが多いです。見積時に、DFMフィードバックを出すか、どのような形式で出すかを直接聞くことで、単価の比較以上に協力度が見えます。
小ロットの電子部品はCNCと真空注型のどちらを選ぶべきですか?
ロット、材料、精度要求によります。数十個以内で、実際の材料特性や高精度な嵌合が必要な場合はCNCがより安定します。数十から数百個で、構造が比較的固定され、プラスチック部品が中心で精度要求が極端でない場合は、真空注型(シリコン型複製)がコストと納期の面で通常より適しています。その後射出成形量産に進む場合は、まずCNCや注型で構造と組立を検証してから金型を開きます。両工法は寸法一致性や表面仕上がりに差があるため、切り替える前に重要寸法を満たせるか確認することをお勧めします。
Key takeaways
- 電子部品加工の重要寸法は、穴位置、ねじ、平面度、気密性の4種類に集中し、それぞれ組立接触、締結、放熱密着、媒体シールに対応する。
- CNC加工が電子業界に適合する理由は、小寸法の複雑部品、材料互換性の広さ、ロット一貫性の高さにある。マイクロメートル級公差は業界で一般的だが、特徴ごとに個別確認が必要である。
- 材料選定は、電気特性、熱管理、強度、重量、耐食性、加工性の6次元で優先順位を付ける。優先項目は部品機能によって決まり、汎用的な最適解は存在しない。
- DFMレビューは図面段階に前倒しすべきであり、深いポケット、薄肉、鋭角内R、公差スタックを重点的に洗い出す。これらは手直しとコスト暴走の頻出要因である。



