
高精密加工とは何を言っているのか:まず精度階段を立てる
同じアルミ部品でも、3社のサプライヤーがすべて「高精密加工可能」と書いていても、見積もりは3倍違うことがあります。違いは機械の新旧ではなく、それぞれが既定する精度目標がそもそも同じレベルにないことです。見積もりが妥当か判断するには、まず「精密」という言葉を揃えられる目盛りに分解する必要があります。
業界では通常、除去量、達成可能精度、表面品質によって加工を3段階に分けます:粗加工、精密加工、超精密加工。粗加工の精度はおおよそ0.1mm~0.01mmで、目標は形状に素早く近づくことです。精密加工は通常0.01mm~0.5μmに収まり、寸法、幾何、表面を両立します。超精密加工はナノ級へと進み、個別の場面では原子スケールに迫ることもあります。この3段階の違いは「少し上手くやる」ことではなく、設備、工具、環境、検査の体系全体が一巡入れ替わることです。

なぜ同じ加工でも目標がこんなに違うのか?各段階が解決する問題が異なるからです。粗加工が関心を持つのは材料除去率と余量配分で、表面の工具痕や寸法変動は許容範囲です。精密加工が関心を持つのは、嵌合、密封、組立が一度で決まるかどうかです。超精密加工が関心を持つのは、光学波面、ナノ級平面度といった機能指標です——数十ナノ違えば、鏡面は使い物になりません。この3段階の境界をまず明確にすれば、後にIT等級、公差帯、表面粗さ、検査手段を論じる際の着地点ができます。
もう一つ見落とされがちな点があります:精度階段は一方向に飛び級すればよいわけではありません。±0.1mmしか要求されないブラケットを、無理に精密加工で作れば、コストは上がり納期は延び、機能は良くなりません。逆に、本来精密加工すべき面を粗加工で通せば、組立段階で修正、シム、さらには手直しで補うことになります。判断の起点は常に機能要求であり、「精密であればあるほど高級」ではありません。
IT等級と公差帯:「高精密」を検査可能な数字に翻訳する
図面に「精密加工」の四文字だけを書いても、現場は作業を開始できず、検査も判定できません。高精密加工を実現するには、まず精度目標を測定可能・判定可能な数字に翻訳することが必要です——これは通常公差帯またはIT等級で表現します。
IT(国際公差)はIT01からIT18までの20等級に分かれ、数値が小さいほど精度が高くなります。これは汎用の公差等級表現です:同じIT等級でも、基本寸法区分が異なれば対応する公差数値は同じではありません。寸法が大きいほど、同じIT等級の公差絶対値は大きくなります。したがって「IT7」を見たらまず問うべきです:基準寸法はいくつか。寸法を離れてIT等級を語るのは、語っていないのと同じです。
IT等級、直接公差帯表示、「精密」のみ:3つの書き方の違い
IT等級を書くのは、量産品や標準嵌合面に適し、標準公差表と照合しやすく、サプライヤーが同じ基準で工程を見積もるのにも便利です。直接公差帯を記す(例:φ20 −0.01/−0.02)のはより正確で、単品、非標準品、嵌合寸法によく使われ、表引きに依存しません。「精密」とだけ書くのは検査不能です——「精密」は形容詞であり、判断基準ではありません。図面を納品する前にこれを数字に置き換えることが、往復コミュニケーションコストを下げる最も直接的な一歩です。
もう一つのよくある書き方は、参考値を与えて「IT等級による」と添えるものです。この場合、2点を確認する必要があります:どの寸法を基準にするか、どの等級によるか。そうでなければ、サプライヤーは緩い解釈で作り、検査は厳しい解釈で判定し、ここで紛争が生じます。
公差帯の緩さ・厳しさが加工、段取り、検査コストにどう連鎖するか
公差帯を厳しくすることは、線形的なコスト変化ではありません。1等級厳しくするのは、まだ工具交換や切削パラメータ変更で済むかもしれません。さらに1等級厳しくすると、研削への切り替え、段取り回数の増加、工場温度の管理、より高精度な検査具の導入が必要になることがよくあります。公差、段取り、検査の三者は結びついています:より厳しい公差はより安定した基準を要求し、より安定した基準はより少ない段取り回数を要求し、より少ない段取り回数は逆に利用可能な工程ルートに影響します。
業界でよく行われる方法は機能面ごとに公差を等級分けすることです:実際に嵌合、密封、案内、位置決めに関与する面は厳しくし、非機能面(外観、逃げ、配線溝、軽量化穴)は緩くします。図面全体を一つの公差にすることは、最も厳しい要求をすべての面に均等に配ることであり、コストは明らかに上がり、しかも部品機能には役立ちません。
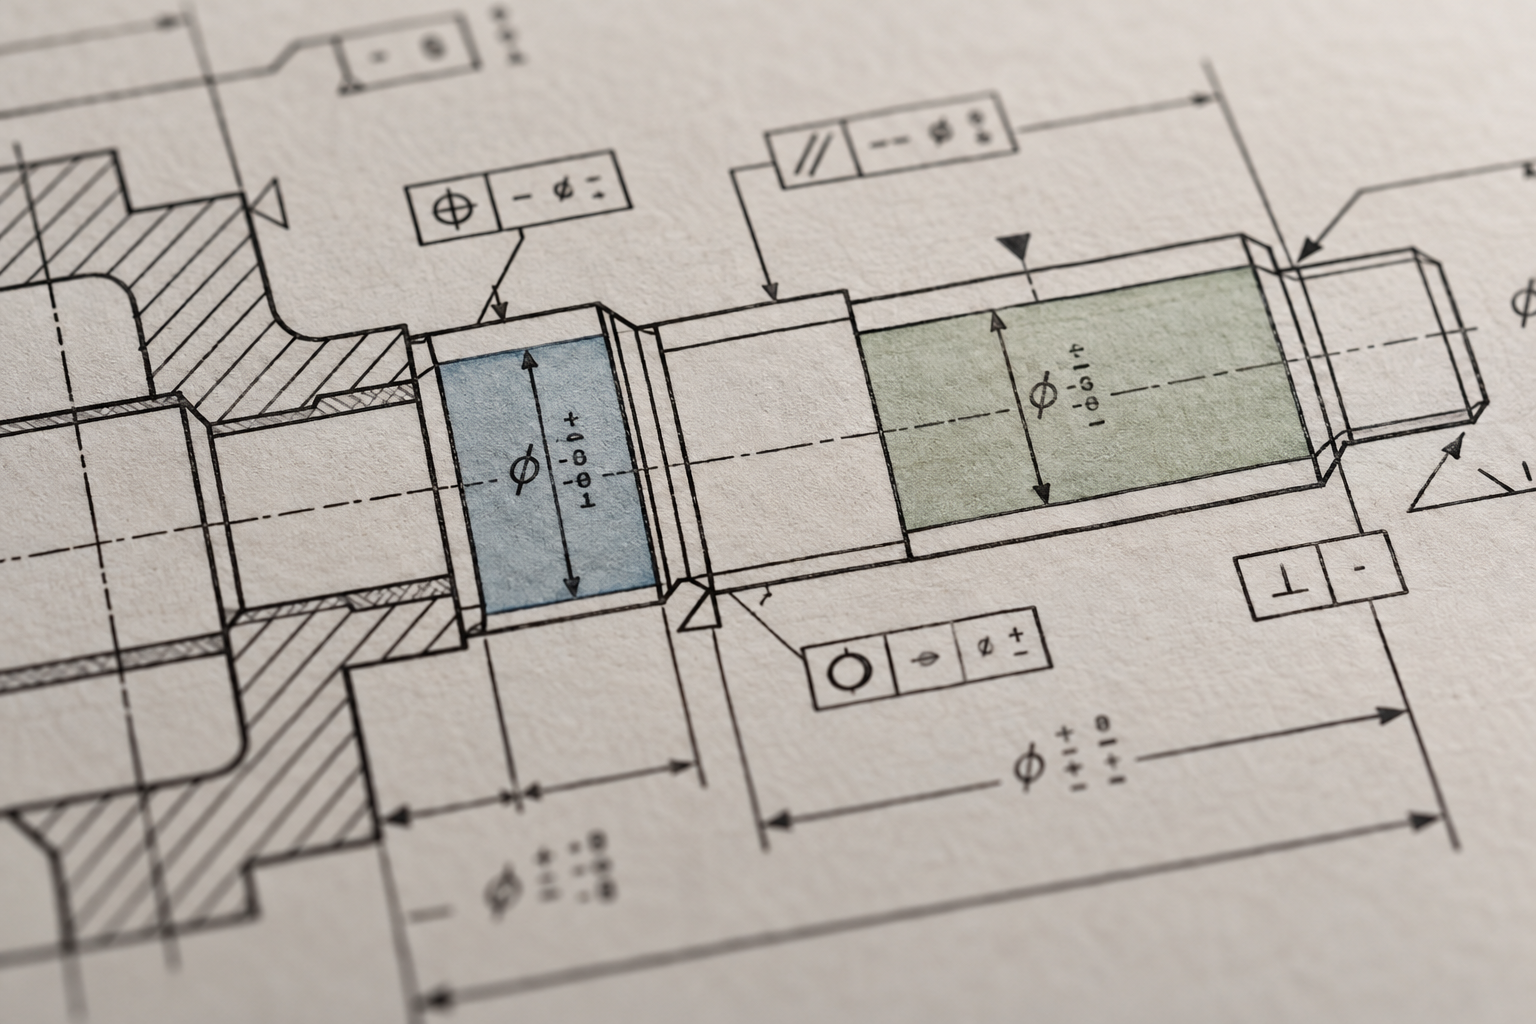
ある公差を厳しくすべきかどうかを判断するには、まずそれがどの機能に奉仕するかを問います:しまり嵌めかすきま嵌めか?位置決め基準か逃げか?熱膨張、組立順序、摩耗補償の余量はあるか?これらの問いに明確に答えれば、公差帯は自然に定まります。高精密加工のコストスイッチは、多くの場合工作機械ではなく、図面上のこのいくつかの数字にあります。
精密加工は何でミクロン級を達成するのか:設備、段取り、熱安定
図面にミクロン級公差が記されていても、ミクロン級精度が自動的に実現するわけではありません。精密加工と高精密加工の間に隔たっているのは、より高価な工作機械一台ではなく、一連の条件が同時に成立するかどうかです:工作機械自体の幾何精度、工具とツールホルダーの剛性チェーン、ワークの段取りと基準が統一されているか、工場温度が管理されているか、切削パラメータが適合しているか。どれか一環が欠ければ、最終寸法はドリフトします。
工作機械の剛性と幾何精度:ミクロン級の土台
工作機械の幾何精度は、直線や円を安定して描けるかどうかを決めます。ガイドの直線度、主軸の軸方向・半径方向振れ、各軸間の直角度、これらの誤差は直接ワークに複製されます。業界でよく見られる高精度マシニングセンタでは、主軸半径方向振れは数ミクロン以内に抑えられることが多いです。さらに上を行くと、マシニングセンタ自体の位置決め精度がミクロン級に迫り、工程に残される余量は非常に限られます。
剛性も同様に重要です。切削力は工具とワークに微小変形を引き起こし、工作機械構造が十分に剛でなければ、軽切削でも寸法がドリフトします。これが薄肉部品や細長軸のような部品が特に難しい理由です——工作機械が十分でないのではなく、ワーク自体が切削力の下で譲ってしまうのです。
工具、ツールホルダー、段取り:誤差チェーンで最も見落とされやすい環節
工具は主軸から刃先まで直列の剛性チェーンです。ツールホルダーのテーパー面接触不良、工具の突出しが長すぎる、コレットの振れが大きい、これらはすべて主軸精度を食いつぶします。業界でよく行われる方法は、通常のスプリングコレットの代わりに焼きばめホルダーや油圧ホルダーを使うことで、目的は突出しと振れを減らすことです。工具自体も重要です:仕上げ加工用エンドミルの刃先は鋭く、コーティングは材料に適合しなければならず、そうでなければ切削力が上昇し、逃げが激しくなります。
段取りはもう一つの隠れた誤差源です。一度の段取りで完成できる面が多いほど、累積誤差は小さくなります。複数回の段取りでは基準統一によって制御する必要があります。実際の生産では、精密部品は通常、基準面を先に加工し、後続工程はすべてそれを参照することを要求し、「段取りごとにゼロ点が変わる」ことを避けます。真空チャック、専用ソフトジョー、精密バイスといった手段は、本質的に段取りが持ち込む偏差を減らすためのものです。

熱安定と多軸能力:ミクロン級加工の環境条件
鋼部品は1°C昇温するごとに、100mmの長さはおよそ1μm強伸びます。夏の工場と冬の工場で気温差が十数度あれば、寸法は合いません。そのため精密加工工場は通常、温度管理が必要で、業界でよく見られるのは20°C±2°Cまたはそれより厳しく、超精密の場面ではさらに高い要求があります。工作機械自体も発熱し、主軸が連続運転して数時間経つと熱変形が累積します。起動時の予熱と初品検査前の熱平衡待ちは、余分な手順ではなく通常の操作です。
多軸能力は、複雑な幾何形状を一度の段取りで完成できるかどうかを決めます。業界でよく見られるのは3軸から5軸で、先進的な工作機械はさらに多くの軸を持ちます。5軸同時加工は、工具をより合理的な姿勢で曲面に接近させ、ボールエンドミルの非効率な点接触による表面品質変動を減らし、複数回の反転段取りが持ち込む基準誤差も避けられます。5軸を導入するかどうかは、部品に連続曲面、深いポケット、斜めの穴系があるかで判断し、多ければ多いほど良いわけではありません。
結局のところ、ミクロン級精度は設備、工具、段取り、環境、検査の合力です。ある一項目の構成だけを見ても意味がなく、重要なのはチェーン全体の各環の誤差が合理的な比率内に制御されているかどうかです。精密加工方案が実現可能かを評価するには、CNC加工能力にある設備と工程の説明の方が、パラメータ表だけを見るより実情に近いです。
表面粗さと幾何精度:Raが合格なのに組立がうまくいかない理由
寸法公差、幾何公差、表面粗さは三つの独立した検収言語である。図面に寸法公差だけを記し、検査でも寸法だけを測るのは、高精密加工で最もよく見られる検収の穴である——部品の各寸法は公差内なのに、組立時に締まらない、漏れる、偏る。問題は通常、寸法ではなく、幾何形状と表面テクスチャにある。
三つの要求がそれぞれ何を管理するか
寸法公差は一つの特徴の大きさ、例えば穴径、軸径、溝幅を管理する。幾何公差は形状と位置関係を管理する:真直度、平面度、真円度、円筒度、平行度、直角度、同軸度、位置度など。これは「面自体がまっすぐか、円いか、二つの面が平行か」を拘束し、寸法の大きさとは無関係である。表面粗さは表面の微視的な起伏を管理し、一般にRa(算術平均偏差)とRz(輪郭最大高さ)で表す。三者は互いに代替できない:一つの平面は厚さ寸法が完全に合格でも、中央が0.02mm凸していれば、それは平面度の公差外れである。同じ平面はRaが良くても、切削目が一方向だけなら、シールリングを押し付けても依然として漏れる可能性がある。
二つの典型的なシナリオ:幾何公差外れとテクスチャ方向
シナリオ一、シール面。ポンプ本体端面の厚さ寸法は合格だが、平面度は0.015mm公差外れで、ボルトを締めるとガスケットが局部的に圧着せず、高圧下で漏れる。ここで密封を実際に決めるのは平面度と表面テクスチャであり、厚さではない。
シナリオ二、嵌合面と疲労。軸と軸受座の嵌合で、Raは基準を満たすが、旋削の切削目が螺旋方向であり、組立後の接触面積は実際には小さく、運転時に微動摩耗が激しくなる。交番荷重を受ける部品では、切削目方向が主応力方向と垂直なとき、亀裂の起点にもなりやすい。そのため高精密加工の図面では、重要な嵌合面に対してRaの上限とテクスチャ方向の要求を同時に示すことが多い。
粗さと加工方法の対応関係
異なる工法で達成できる表面品質は大きく異なり、業界でよく見られるおおよその対応は:旋削、フライス加工は一般にRa 1.6~3.2μm、精密旋削・精密フライス加工でRa 0.8μm程度;研削は通常Ra 0.4~0.8μm、精密研削でRa 0.1~0.2μm;ラッピング、ホーニング、研磨はRa 0.05μm以下に入り、超精密単点ダイヤモンド旋削は光学面に用いる場合、ナノメートル級の粗さまで進められる。これらは業界の典型的な範囲であり、どの工場の保証値でもない——具体的には材料、工具、工作機械の状態、クランプ剛性に依存し、確定前に加工側と確認すべきである。

注記の習慣として、機能面ごとに要求を分けて示すことを勧める:嵌合面には寸法公差、幾何公差、Raを同時に記す;非機能面は一般公差まで緩めてよい。図面全体で一つの公差、一つのRaにすると、非重要面に無駄なコストをかけるか、重要面を見逃すかのどちらかになる。測定順序も同じである:まず基準が統一されているかを見て、次に寸法を測り、次に幾何を検証し、最後に粗さを測る——順序が逆になると、測った数値は自分でも信じられないかもしれない。
超精密加工:マイクロからナノへ、切削が通用しなくなる時
精密加工は公差をマイクロメートル級に抑え、超精密加工はさらに下へ進み、目標をナノメートルさらには原子スケールへと押し上げる。この一歩を越えると、問題は「工作機械が十分に正確か」から「材料がまだ工具で切られることを望むか」へと変わる。
超精密加工は何で精度を押し上げるか:オンライン補償と単点ダイヤモンド
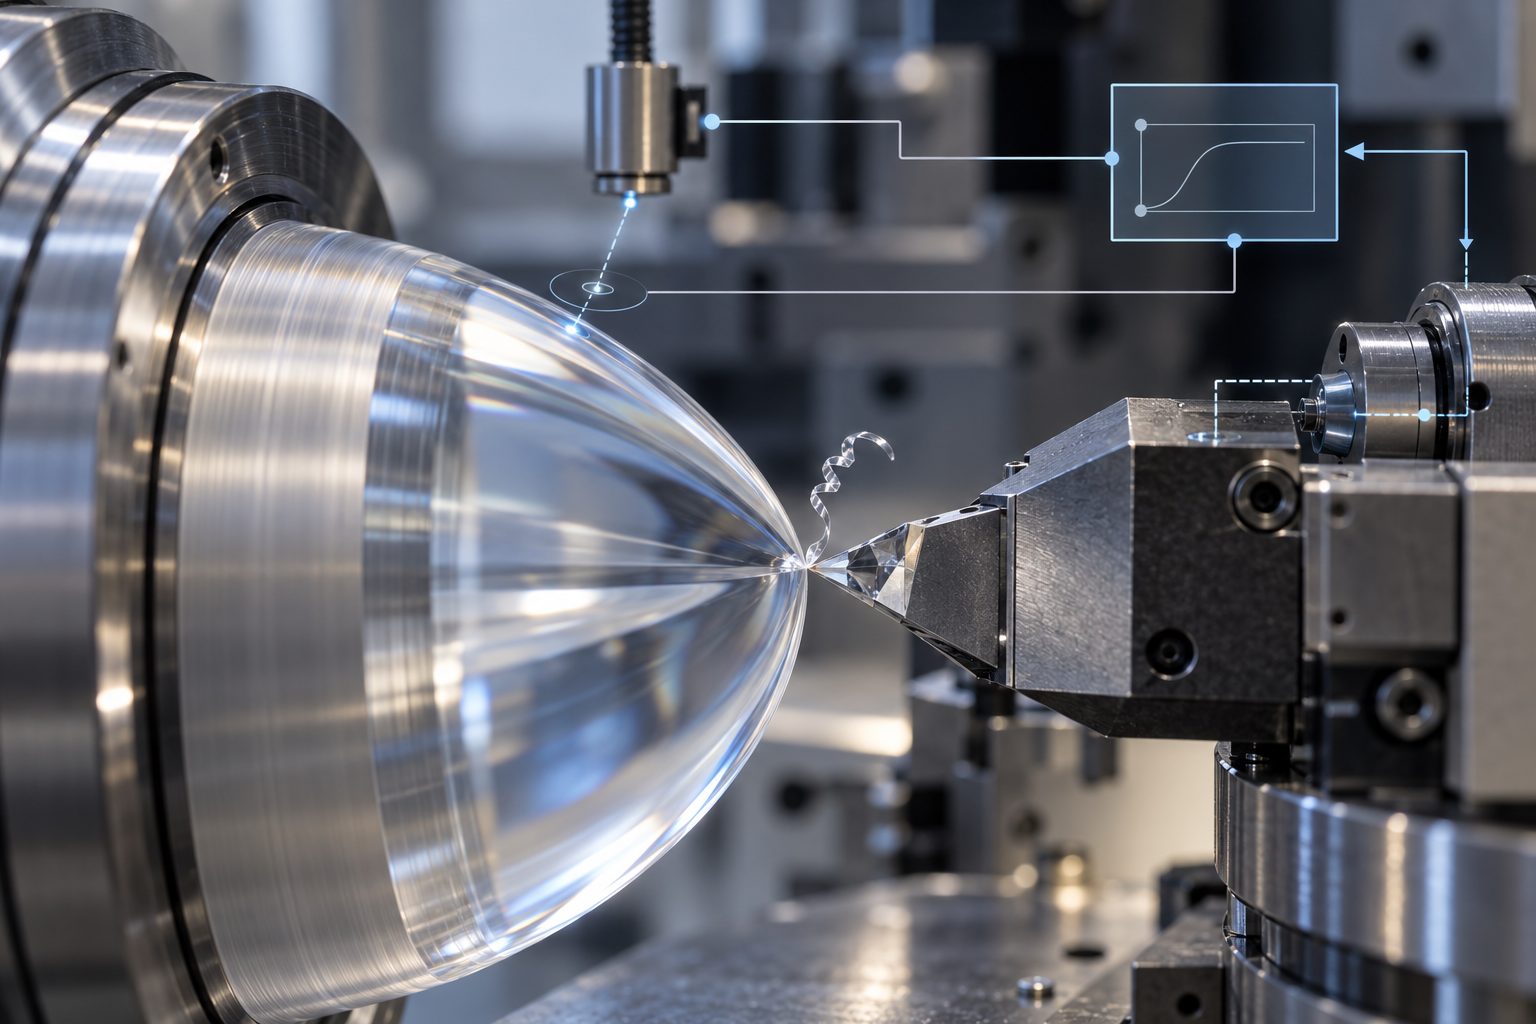
超精密旋削と研削がナノ領域に入れるのは、普通の工作機械をより重く作るからではない。古典的な事例はLODTM——最大加工直径約1.625mの立形旋盤で、位置決め精度は28nmオーダーに達する;オンライン誤差補償により、長さ1m超、真直度誤差約±25nmの工作物を加工できる。これはいくつかのことを示す:精度は「測って直す」閉ループであり、静的な組立で作り出される完璧ではない。
実現技術は通常四種類を含む。高精度位置センサが工具先端と工作物の相対位置をリアルタイムにフィードバックする;高次CNCコントローラが誤差補償モデルをリアルタイムループで走らせる;単点ダイヤモンド工具は極めて鋭利な刃先で微量除去を実現し、切削力による変形を減らす;工作機械本体には高剛性構造と熱安定性設計が必要で、さもなければ室温の変動がナノの予算を食いつぶす。業界でよく見られる超精密加工設備は多くが光学非球面、自由曲面、精密金型向けで、加工範囲は数十ミリから約350mm直径までさまざまである;具体的な能力は設備と工作物ごとに評価する。超精密加工がこの段階に達すると、議論はもはや「どの工具を使うか」ではなく、「誤差はどこから来て、どうリアルタイムに消すか」である。
精度目標が原子スケールに達する時:切削がもはや適用できない境界
切削除去の本質は、工具刃先が材料に局部的なせん断を加え、材料を切りくずとして剥離することである。目標精度がナノメートル以下、さらには原子格子間隔(約0.1~0.2nm)に迫ると、このメカニズムは機能し始めなくなる:刃先の鈍円半径、材料の結晶粒径、工具と工作物の間の原子拡散が、いずれも「切る」という動作自体の制御性を失わせる。この時は特殊加工へ転換し、もはや機械的せん断に依存せず、化学エネルギー、電気化学エネルギー、熱エネルギーまたは電気エネルギーで材料を除去する。
- メカノケミカルポリシング:化学液と砥粒の相乗作用により、表面を層ごとに除去し、硬脆結晶や光学表面によく用いられる。
- イオンスパッタリング:高エネルギーイオンを工作物表面に照射し、原子を一つずつ叩き出し、除去量を原子層レベルで制御できる。
- イオン注入:特定のイオンを材料表層に打ち込み、材料を除去するのではなく、表面の成分と性能を変える。
- 電子ビーム露光:集束電子ビームでフォトレジスト上にパターンを描く、半導体リソグラフィの基礎手段の一つである。
- レーザービーム加工:高エネルギー密度レーザーで局部的な除去、切断または改質を実現し、熱影響部を制御する必要がある。
- 金属蒸着と分子線エピタキシー:原子レベルの付加であり除去ではなく、真空中で薄膜や単結晶層を層ごとに堆積し、光学コーティングや半導体エピタキシャルウェハに用いる。
これらの方法に共通する特徴は、除去単位が極めて小さく、設備環境への要求が高く、プロセスウィンドウが狭いことである。それらと精密加工は代替関係ではない:多くの場合、まず旋削、フライス加工、研削で形状を作り、その後特殊加工で表面を整えたり最終的な平滑度を出したりする。どちらの道を行くかは、まず精度目標がマイクロかナノかを見て、次に材料が金属か、結晶か、薄膜かを見る。
検査と計測:精度は測って出すもので、叫んで出すものではない
図面にマイクロメートル級の公差が記されていても、部品が本当にマイクロメートル級を達成できるとは限らない;たとえ達成しても、それが達成されたことを証明できるとは限らない。高精密加工の最後の関門は計測である——信頼できる計器、信頼できる基準、信頼できる環境で、「できるかどうか」を「測るといくつか」に翻訳する。多くの検収紛争の根は工作機械になく、双方が「どう測るか」を事前にすり合わせていないことにある。
測定不確かさは公差より小さくなければならない:これは厳しいハードルである
計測の基本原則は:測定システム自体の不確かさが被測定公差より明らかに小さくなければならず、業界でよく見られる経験的な比率は公差の1/3から1/5以内に抑えることである。道理は直接的である——公差帯が10μmで、あなたの測定器の不確かさが5μmもあれば、測定結果が公差内に入るか外れるかは、大部分が運であり、工程能力ではない。この時「合格率」を議論しても意味がなく、まず測定器を替えるか測定方案を替える。
逆に言えば、高精密加工の検収ロジックはこうあるべきである:まずどう測るかを定義し、それからできるかどうかを語る。顧客がある寸法をマイクロメートル級で求めるとき、双方はまずどの設備を使い、どの温度で、どの面を基準にし、何点測るかを確認する。これらを確認して初めて、サプライヤは自分のプロセスウィンドウがカバーできるか判断できる。
常用の計測手段とそれぞれが何を測るか
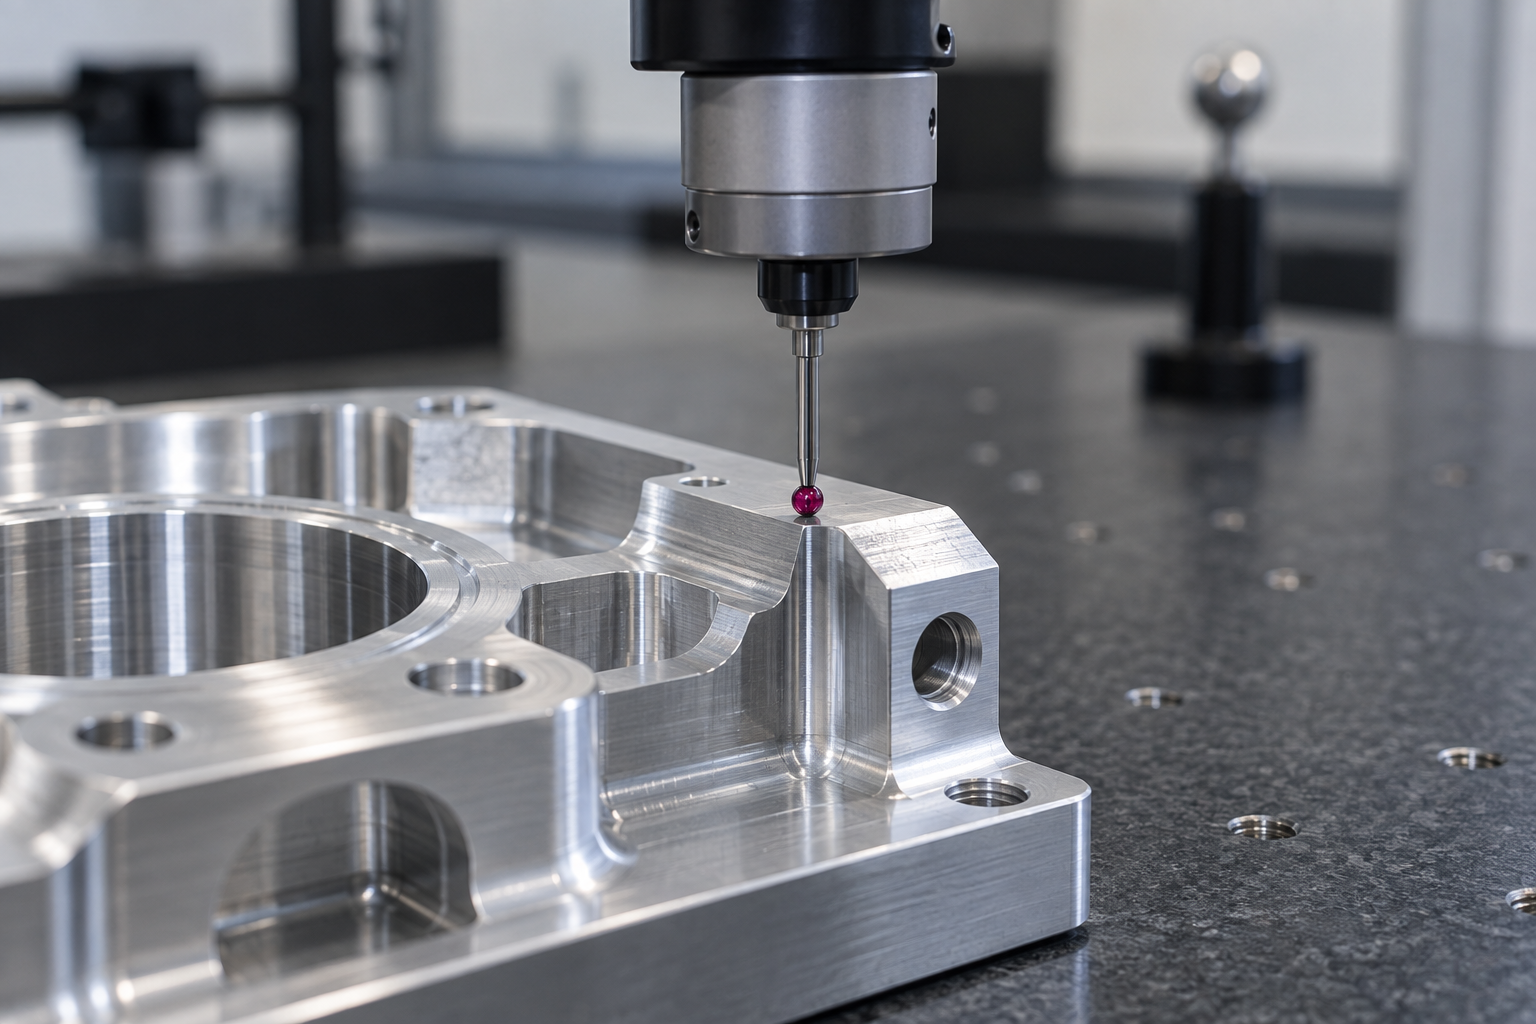
- 三次元測定機(CMM):寸法、位置度および大部分の幾何公差を測り、精密部品の最終検査の主力である。プローブ径、測点数、フィッティング方式が結果に影響し、報告書に明記する必要がある。
- 画像測定機:薄板、プレス部品、小輪郭の二次元寸法に適し、速度が速い;深さ方向や高反射表面への能力は限られる。
- 真円度測定機 / 円筒度測定機:回転体部品の真円度、円筒度、同軸度を専門に扱い、軸、スリーブ、軸受部の重要な検査具である。
- 粗さ測定機:Ra、Rzなどの表面パラメータを測り、カットオフ波長と評価長さが図面要求と一致していることに注意する。さもなければ同じ表面で異なる数値が出る。
- レーザー干渉計:主に工作機械の精度校正や長距離変位測定に用いられ、光学素子の面形状検査にも現れる。
- 3Dスキャン:リバースエンジニアリングや全寸法偏差の比較に適し、全体の偏差カラーマップを迅速に与えられる;ただし精密寸法の最終判定としては、通常CMMや専用検査具による再確認が必要である。
基準、温度、クランプ:マイクロメートル測定を歪める3つの変数
精密計測において、部品自体に問題がなく、計測器にも問題がないのに結果が合わない場合、その原因はたいてい3つの場所にあります。
基準。図面ではA面を基準と指定しているのに、測定時にはB面にクランプして芯出しすると、測定される位置度は必然的にずれます。加工基準、組立基準、検査基準はできれば統一し、少なくとも工程文書に変換関係を明記すべきです。
温度。金属の熱膨張係数はおよそ10⁻⁵ /°Cのオーダーで、100mmの鋼部品が5°C温度変化すると、寸法は数マイクロメートル漂います。これが精密計測室が通常20°C付近で温度管理し、測定前に部品を等温させることを求める理由です。工場で工作機械から下ろしたばかりの部品をそのままCMMに載せると、読み取り値と等温後の読み取り値は同じ桁にならない可能性があります。
クランプ。測定時の締付力が加工時より大きいと、薄肉部品は押し変形し、測定では「合格」でも、クランプを緩めると不合格になります。検査用クランプはできるだけ自由状態または組立状態を模擬し、必要に応じて汎用治具の代わりに専用検査治具を使用すべきです。
初品、工程抜取検査、最終検査:3つの関門がそれぞれ何を管理するか
初品検査は工程設定が正しいかを確認し、基準、重要寸法、幾何公差を重点的にチェックし、通常は全寸法または重要寸法の全測を行います。工程抜取検査は安定性を監視します——工具摩耗、熱ドリフト、クランプ再現性による緩やかな偏移で、定時にいくつかの重要寸法を抜き取るだけで傾向を発見できます。最終検査は出荷前の最後の関門で、図面要求に従って項目ごとに判定し、報告書を発行します。
高精密加工にとって、この3つの関門は選択肢ではありません。初品を飛ばせば、ロット不良のリスクが直接拡大します。工程抜取検査がなければ、最終検査で問題を発見した時にはすでに一批を作り終えています。最終検査報告書に測定条件を明記しなければ、顧客の再測定が合わず、手直しと揉め事のコストは加工そのものより高くなります。計測は加工の付属工程ではなく、精度が認められるための前提です。
工程一貫性とDFM:精密加工の真のコストスイッチ
限界精度は展示台の上のパラメータであり、一貫性は生産ライン上の現金です。同じ工作機械、同じ工具で、今日は±0.005 mm、明日は±0.012 mmでは、購買側は検査、在庫、手直し予算を増やさざるを得ません。高精密加工の商業的価値は、ある1つの部品をどれだけ限界まで作れるかではなく、1個目から1000個目の間で、寸法、幾何、表面粗さが同じ分布帯に収まるかどうかにあります。
一貫性がなぜコストスイッチであり、品質スローガンではないのか
一貫性は計算できる4つの勘定をもたらします。第一に、工程能力が安定し、初品合格後は工程抜取検査で済み、全数検査は不要です。第二に、手直しと廃棄が減少し、特に薄肉、深腔のようなクランプに敏感な部品で顕著です。第三に、工具摩耗が予測可能になり、工具交換時期は勘ではなく寿命に基づき、欠けや寸法ドリフトを減らします。第四に、工程が複製可能になり、新しい作業者が固定化されたパラメータと検査治具の手順に従って就業でき、訓練期間が短縮されます。業界でよくある方法は、重要寸法の工程能力指数(Cpk)をサプライヤー評価に組み込むことであり、単品の検査報告書だけを見ることではありません——具体的な基準は購買とサプライヤーが契約で取り決めます。
一貫性の悪さは、工作機械の精度不足ではなく、クランプ方案、切削パラメータ、冷却方式、環境温度が固定化されていないことが原因であることが多いです。例えば同じロットの部品を2回に分けてクランプし、基準面にバリや切り粉が残っていると、第二工程の平行度がばらつきます。基準を統一し、バリ取り、清掃、芯出しを工程カードに書くことは、より高価な工作機械に替えるより効果的です。
DFMと早期協働:コストは図面段階で分岐する
高精密加工のコスト曲線は、その大部分が図面確定時にすでに決まっています。サプライヤーの早期関与は、いくつかの高価な習慣を改められます。第一に、図面全体に一律の厳しい公差を与え、非機能面まで研削やワイヤ放電加工に回すこと。第二に、基準が統一されず、複数回のクランプが必要になり、累積誤差と工数が同時に増えること。第三に、深腔、狭い溝、直角内角が工具の到達範囲を超え、放電加工しかないか設計変更になること。第四に、薄肉部品に丸みやリブがなく、加工中にびびり、後続の熱処理で変形すること。第五に、材料と熱処理の順序が未定で、粗加工後に応力除去が必要と気づき、寸法がまた動くこと。
- 基準統一:できるだけ1つの基準面を複数工程に通し、繰り返しの芯出しを減らす。
- 公差の階級分け:機能面は嵌合要求に従って与え、非機能面は加工可能な水準に緩め、図面全体を1つの公差にしない。
- 丸みと工具到達性:内角の丸み半径を指示し、標準工具半径より小さい直角を避ける。
- 薄肉と深腔:肉厚と深さ径比を事前に明示し、必要に応じて分割または構造変更する。
- 熱処理と表面処理の順序:粗加工、応力除去、精加工、表面処理の前後関係を明確にする。
これらは設計が加工に妥協することではなく、精度予算を本当に機能に影響する場所に使うことです。早期協働の利益は直接的です。後期の金型修正、工程変更、急ぎの手直しを減らし、納期もより予測可能になります。ある部品がDFMレビューに値するかどうかは、まずこう問いかけるとよいでしょう。この公差は機能要求か、それとも習慣的な指示か? その答えはしばしば1工程を省けます。すでに図面があれば、AI対話見積で製造可能性の初判を行い、公差配分を調整するかどうかを決められます。
典型的な応用シーン:光学、半導体、医療、航空宇宙で精度等級をどう選ぶか
光学部品:面形状と粗さが等級を決め、しばしば純切削ではなく研削と研磨による
半導体と真空チャンバー:寸法が最も難しいのではなく、清浄性と安定性が本質
医療インプラントと手術器械:小寸法、高表面、トレーサビリティ
航空宇宙構造部品と精密金型:材料が難削、構造が複雑、多軸と工程ルートに依存
材料が異なれば除去機構が異なり、パラメータは事前にCAD/CAMに固定しなければならない
よくある質問
以下の問題は、前の「精度の階段」を読んだ後に最も詰まりやすい判断点です——それらは一般的な会社Q&Aではなく、高精密加工そのものを巡るものです:IT等級をどう図面に落とすか、マイクロメートル公差をどう検収するか、超精密はいつ工程を変えるべきか、DFMはどの段階で介入すべきか。
図面に「高精密加工」とだけ書き、IT等級と公差帯を記さない場合、サプライヤーはどう見積もるのか?
正確に見積もることはできません。IT等級(IT01~IT18、数値が小さいほど精度が高い)と公差帯は精度段階上の座標であり、座標が欠けていると、サプライヤーは最も保守的な工法でしか見積もれません。通常はコストを押し上げるか、あるいは普通の精密加工として見積もり、最終的に納品が合わなくなります。
業界でよくあるやり方は、機能面には公差と幾何要求を個別に指定し、非機能面は緩めるというものです。図面全体に一つの公差を書く方法は、見積もりを過大にし、検査の重点も失わせます。あなたの部品については、見積依頼の前に重要寸法、データム、表面粗さをまとめて提示することをお勧めします。
精密加工でミクロン級を実現するのは、工作機械そのものによるのか、それとも工法と検査によるのか?
合力であり、単一の設備ではありません。工作機械の剛性と幾何精度、主軸とガイドの状態、工具とツールホルダーシステム、段取りとデータムの統一、工場の温度と熱変形が、いずれも精度余裕を食いつぶします。多軸の範囲は業界では3軸から5軸が一般的で、先進的な工作機械ではさらに多軸化できますが、軸数が多いことが精度が高いことを意味しません。
より重要なのは、まずどう測定するかを定義し、その後にできるかどうかを論じることです。測定不確かさは公差の妥当な比率より小さくなければならず、そうでなければ測定結果自体が信頼できません。したがってミクロン級の納品は、通常、設備+工法+環境+検査を一体で管理した成果です。
寸法が公差内なのに、なぜ組立がうまくいかないのか?
寸法公差、幾何公差(真直度、平面度、真円度、同軸度)、表面粗さ Ra/Rz は三つの独立した要求であり、互いに代替できません。寸法が合格でも平面度が外れていれば、シール面が漏れる可能性があります。Ra が基準を満たしていてもカッターマークの方向が違えば、嵌合と疲労寿命に影響します。
指示する際は、寸法、幾何、表面の三種類の要求を同時に与え、どの面が機能面かを明示することをお勧めします。寸法だけを指示した図面は、幾何と表面のリスクを組立現場に残すことと同じです。
いつ普通の精密加工では足りず、超精密加工にしなければならないのか?
精度目標が段階のどのレベルに位置するかによります。精密加工は通常ミクロン級(業界では約0.01mm~0.5μmが一般的)で、さらにナノ、あるいは原子スケールへ進むと、切削除去のメカニズムは適用できなくなります。原子の格子間隔は約0.1~0.2nmで、工具はこのオーダーを安定的に「切削」することはできません。
この場合、機械化学研磨、イオンビーム、電子ビーム露光、レーザービーム加工などの特殊加工法に移行し、高精度位置センサー、高次CNCコントローラー、オンライン誤差補償に依存します。ここまで進める必要があるかどうかは、光学や半導体などの用途が表面と面形状に求める実際の要求次第であり、まず工法ルートの評価を行ってから決めることをお勧めします。
DFM は精密加工プロジェクトで、いつ関与すべきか?
早ければ早いほどよく、できれば図面が確定する前が最適です。データムの統一、段取り回数の削減、過度に厳しい公差の回避、深いポケットや薄肉の加工性、フィレットと工具の到達性、材料と熱処理の順序——これらは図面段階でコストが決まり、後から変更すると工法を変えたり、場合によっては金型を変更したりすることになります。
サプライヤーの早期関与は複雑さを下げ、手直しを減らします。工程の一貫性がもたらす予測可能な納期、工具と設備の寿命延長も、この段階で仕込まれます。具体的にどこまで最適化できるかは、部品の形状とロットを合わせて見る必要があります。
Key takeaways
- 精度には階段があります:粗加工は通常0.1mm~0.01mmのオーダー、精密加工は0.01mm~0.5μmに達し、超精密加工はナノさらには原子スケールへと進みます。需要を判断するにはまずどのレベルに位置するかを見極めます。
- IT等級(IT01~IT18)は「精度」を検査可能な公差に翻訳するツールです。図面にIT等級を書くか、直接公差帯を記すことは、「高精密」と書くよりはるかに有用です。
- 超精密加工は工作機械をより正確にするだけでなく、高剛性、熱安定構造、高精度位置センサー、オンライン誤差補償、単結晶ダイヤモンド工具にも依存します。切削で材料を除去し続けられなくなったとき、機械化学研磨、イオンビーム、電子ビーム、レーザービームなどの特殊加工に切り替わります。
- 工程一貫性(再現可能な寸法と表面)は精密加工の商業的価値を決めます:それは手直し率、納期予測性、検査コストに影響し、単品の限界精度だけではありません。
- 精密加工のコストの大部分は図面段階で決まります:基準、公差帯、表面粗さ、材料、検査方法をDFM段階で明確に話し合う方が、後から加工で無理に合わせるより安く済みます。



