韓国半導体部品加工:納期はなぜ突然倍増したのか
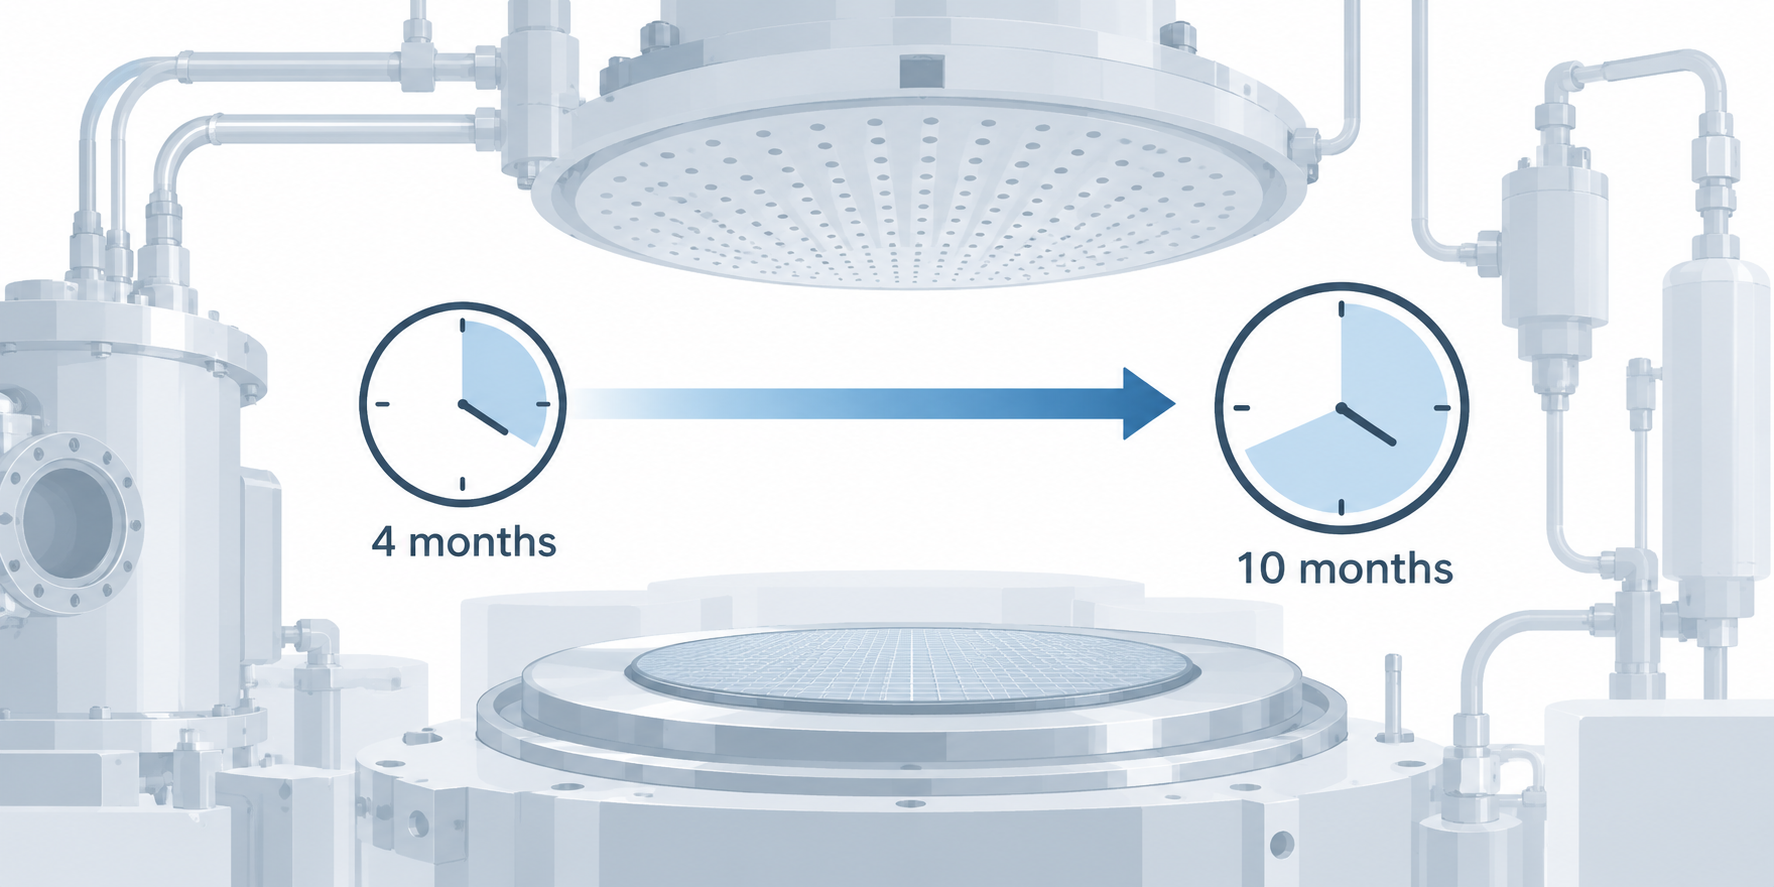
韓国の装置メーカー幹部が業界メディアに語った内容は率直である。成膜装置に使う部品は、以前は4か月で受け取れたが、今は10か月かかる。これは特定のサプライヤーだけの問題ではなく、韓国の半導体部品加工と調達チェーン全体が引き延ばされている一断面である。さらに極端なのはレーザー加工装置で、日本から調達する核心部品の納期は最長で40か月に達する可能性があるとされる。3年以上であり、多くの装置本体の研究開発イテレーション周期よりも長い。
この二つの数字を並べると、衝突は明確になる。AI計算需要が装置受注を押し上げる一方で、部品側の生産能力は同調して追いついていない。韓国半導体部品加工という工程は、長らく「付帯」と見なされてきたが、今や装置本体を納期どおりに納入できるかを左右するボトルネックになっている。本稿は部品加工と納期のみを扱い、産業概観も輸出額の流水帳も論じない。
納期倍増は単一点の欠品ではない
単一の部品欠品であれば、サプライヤーを替えたり、割増で催促したりすれば通常は緩和できる。しかし今回の遅延は成膜、レーザー加工、包装など複数の装置カテゴリにまたがっており、問題が生産能力と投資のリズムにあり、特定の生産ラインのスケジュールにはないことを示している。業界でよくあるのは、注文が来ても上流の加工設備、工具、検査ステーション、熟練オペレーターがすべて埋まっており、納期を後ろにずらすしかない状況である。
ここでは二つの概念を区別する必要がある。一つは加工能力——工作機械、段取り方案、検査治具の数と精度等級。もう一つはサプライチェーン能力——上流材料、熱処理、表面処理の利用可能な枠。半導体部品はしばしば両方が逼迫する。精度要求が利用可能なサプライヤーの範囲を狭め、その狭い範囲の能力が満杯になると代替選択肢はほぼゼロになる。
なぜ今集中して噴出しているのか
AIスーパーサイクルが直接の推進力である。装置受注が短期間に集中して放出される一方、部品側の増産判断は通常遅れる。生産ラインを建て、工作機械を買い、精度を調整し、認証を走らせるには年単位の周期がかかる。需要曲線は急で、能力曲線は平坦であり、そのギャップが納期に落ちる。韓国国内の部品サプライチェーンも同様に遅延しており、ある企業は調達時間が通常より約50%長く、本来4か月の包装装置部品が今は6か月以上かかると報告している。
これは「値上げすればすぐ買える」という問題ではない。半導体部品加工の能力は精度能力と検査治具の条件に制約され、金で一部は加速できるが、精度検証と工程安定は加速できない。これを理解して初めて、後続の節で分解する原因——日系の能力保守、現地化率の長期的な低さ、代替サプライチェーンの見つけにくさ、高い精度ハードル——を理解できる。この四つが重なって「納期倍増」という結果になる。
次の問題は、これらの遅延が具体的にどのような形で現れ、根本原因がどこにあり、加工側が何をできるかである。まず成膜装置部品の納期実録から見ていく。
4か月から10か月へ:成膜装置部品の納期実録
「以前は4か月で受け取れたが、今は10か月かかる」。この業界関係者の生の言葉が指すのは装置本体ではなく、成膜装置の重要部品である。韓国半導体部品加工のチェーンで最初に見えるのは、技術的な天井ではなく納期である。装置一台が部品一つを待てず、生産ライン全体が順番待ちになる。
カメラを寄せて二本の線を見る。第一は海外調達である。成膜装置部品は4か月から10か月に延び、すでに公開情報の中でも比較的硬い数字の組である。第二は韓国国内調達である。コードCのある韓国企業は、調達時間が通常より約50%長く、本来4か月の包装装置部品が今は6か月以上かかると述べている。二本の線が同時に遅くなっており、遅延が「ある国が欠品している」という単純な話ではなく、需要側と加工側のリズムが同時に乱れていることを示している。
海外線:4か月が10か月に、倍増は例外ではない
成膜装置は半導体前工程の中でも「丁寧な仕事」に属する工程であり、チャンバー、シャワーヘッド、ガス配管、キャリアプレートといった部品の多くは、複数回のCNC加工、表面処理、洗浄を経る必要があり、どこか一工程が詰まれば納期は後ろに押される。納期が4か月から10か月になるということは、加工側が生産計画を組むだけでなく、材料、熱処理、検査の段取りも組む必要があるということだ。韓国半導体部品加工の現実は、装置メーカーが部品を催促し、部品メーカーが上流工程を催促するというものである。
国内線:C社の調達時間は約50%増
国内調達の遅延幅はやや小さく見える——約50%——が、その性質は異なる。海外品の遅延はしばしば越境物流、輸出管理、単一サプライヤーの能力で詰まる。国内品の遅延はより加工スケジュールと材料入荷で詰まる。包装装置部品が4か月から6か月になるという変化自体、比較的単純な構造で精度要求も最高級ではない部品でさえ、加工リソースがより急ぎでより高価な注文に押し出されていることを示している。
- 成膜装置部品:約4か月 → 約10か月(海外調達線)
- 包装装置部品:約4か月 → 約6か月以上(韓国国内調達線)
- 国内調達時間は全体として通常より約50%長い
納期倍増の後、調達側の行動も変わっている。以前は四半期ごとに発注できたが、今は半年前に能力を確保する必要がある。以前は価格比較が中心だったが、今はまず「あなたは入れられるか」と聞く。この変化は加工側にとって圧力であり、シグナルでもある。納期を明確に説明し、工程を分解して示せる者ほど、サプライヤーリストに残りやすい。
40か月納期の背後:日系部品の能力はなぜ保守的なのか
韓国半導体部品加工で最も目に刺さる数字は10か月ではなく40か月である。公開報道によれば、あるレーザー加工装置企業が日本から調達する核心部品は、納期が約40か月に延びる可能性がある。発注から受領まで三年をまたぐ。これは特定工場のスケジュール事故ではなく、日系部品サプライヤーの能力拡張が長期的に保守的である結果である。AIが牽引する需要が二年で跳ね上がったとき、日本側の供給側はほとんど同調してレバレッジをかけなかった。
40か月がどう生まれるかを理解するには、「能力」をすぐには緩まない三つの環節に分解する必要がある。設備、人、認証である。
能力は金の問題ではない:日系の供給リズムはなぜ半拍遅れるのか
日系精密部品メーカーの投資ロジックは保守的だ。半導体は強周期産業であり、歴史的に拡産のたびに生産過剰を伴ってきたため、設備・部品メーカーは痛い目に遭ってきた。それゆえ「長期注文に基づいて生産能力を確保する」傾向が強く、短期的な需要倍増を見てすぐにラインを建設することはない。高精度研削盤や超精密旋盤の納入自体に数か月から1年以上かかり、クリーンルームや恒温環境も設置すればすぐ使えるわけではない。生産能力の立ち上げには物理的な時間がかかり、注文が殺到する速度には追いつけない。
そこで直感に反する現象が生じる。値上げしてもすぐに買えるとは限らないのだ。買い手が価格を上乗せしても、売り手に遊休の高精度ラインはない。注文は生産能力の前に並び、納期は生産計画の順位調整でしか動かせず、総量は変えられない。
なぜ値上げしても買えないのか:納期は誰に食われるのか
納期は三つのことに食われる。第一に熱処理と安定化:高精度金属部品は加工後に応力除去・時効処理が必要で、寸法は内部応力の解放に伴って変化する。この工程を飛ばせば精度は保てない。第二に精密検査:三次元測定機、真円度測定機、粗さ測定機のタクトは限られており、超精密部品はしばしば個別に測定され、検査治具のスケジュールも行列になる。第三に工程認証:半導体設備部品は寸法、材料、表面、清浄度の多段階確認を経ることが多く、サプライヤーやラインを変えるたびにやり直しになる。この三段階はいずれも工作機械の上ではないが、納期の中で大きな割合を占める。
業界関係者によれば、一部の加工工程の待ち時間は「作れないのではなく、作った後も検査と認証の順番待ちが必要」だという。これも、日系核心部品の納期が一度延びると、単一点での買い占めでは緩和しにくい理由を説明している。
調達担当者や工程エンジニアにとって、この構造的事実の実用的な意味は、「日系核心部品の納期が長い」を一時的な状況ではなく既知の制約として扱うことだ。実際に短縮できるのは、最先端に引っかからない部品であることが多い。それらは精度要求が管理可能で、材料が一般的で、認証負担が軽く、納期の弾力性がはるかに大きい。読者がこうした部品の加工経路を整理しているなら、まず CNC 加工能力 がカバーする材料と公差の境界を確認し、どの部品が分流に適するかを判断するとよい。韓国の半導体部品加工のボトルネックは、本質的に高端生産能力と検査・認証リソースのボトルネックであり、汎用加工能力のボトルネックではない。
韓国現地化率20%の真相:加工工程はどこで詰まるのか
納期倍増は偶発ではない。もっと冷めた数字を見よう。韓国の半導体設備の部品国産化率は、2004年に約18%、2021年になっても約20%だ。17年間でわずか2ポイントしか動いていない。政府は2030年に重要材料・部品・設備の50%国産化という目標を掲げているが、そのギャップの大きさは一目瞭然だ。
この曲線を韓国の半導体部品加工の文脈に置くと、結論は直接的だ。設備本体とプロセスは世界の先頭に立てるが、それを支える部品と加工工程は長期的に弱点である。弱点は「作れない」ことではなく、「作ってもリストに入れない」ことだ。
洗浄分野でなぜ先に破口が現れるのか
情報源が最も明確に指摘する薄弱环节は洗浄である。材料、部品、設備の三技術が相対的に遅れている。洗浄はリソグラフィのような極限精度は関わらないように見えるが、加工の一貫性への要求は決して低くない。槽体、噴霧配管、治具、シール面のいずれかで粗さや平面度が公差を外れれば、粒子残留と歩留まり変動につながる。
こうした部品の特徴は精度は中程度、使用量は多く、型替えが頻繁であることだ。まさにこの組み合わせが、単品の極限精度よりも加工側の生産計画と治具の再利用能力を最も試す。韓国の国産化率がなかなか上がらないボトルネックは往々にしてここにある。単品は作れるが、バッチの一貫性が安定しない、あるいは安定してもコストを下げられない。
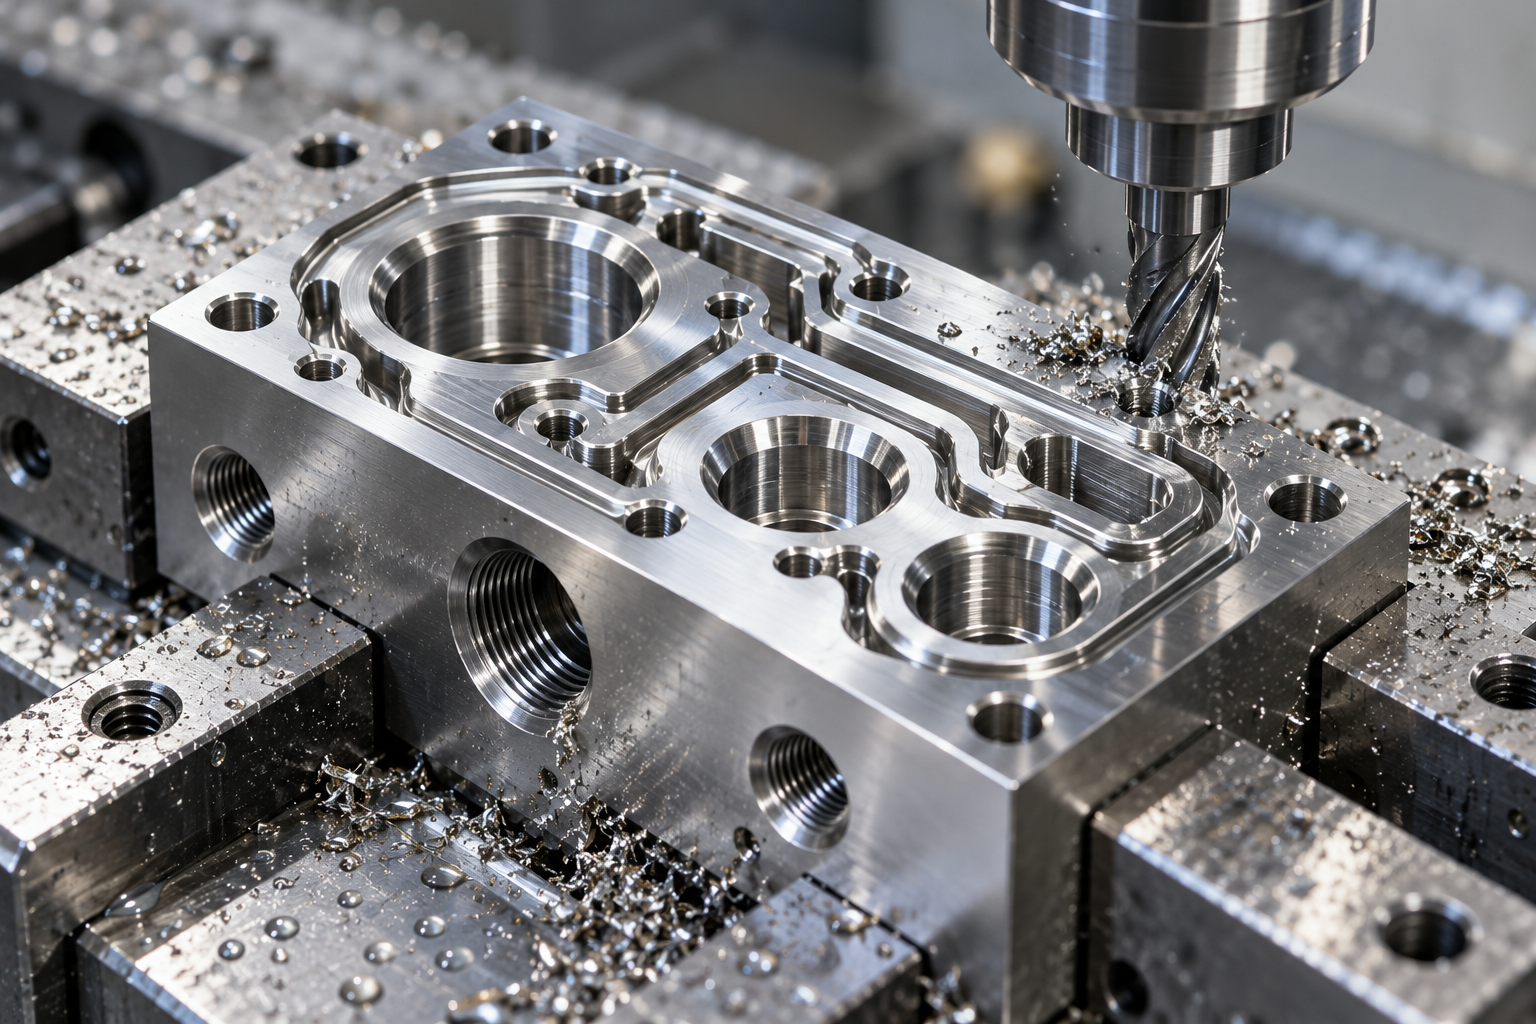
20年でわずか2ポイント、三つの門で詰まる
- 検証の門:部品が設備メーカーの合格サプライヤーリストに入るには、材料トレーサビリティ、寸法報告、清浄度と寿命試験を完了する必要があり、期間は年単位。加工能力が高いことはこの門を通過できることと等しくない。
- 規模の門:半導体部品は単一型番の使用量が限られ、専用ラインへの投資は回収期間が長い。加工側は多品種小ロットをより好み、単一型番のために生産能力を確保したがらない。
- 協同の門:図面公差、検査治具基準、表面処理規範は往々にして設備メーカーが掌握しており、現地加工工場が得る情報は不完全で、試行錯誤の繰り返しが納期を再び押し戻す。
この三つの門が重なることで、国産化率の曲線がほぼ平坦である理由が説明できる。投入がないのではなく、投入が検証周期と協同コストに食われているのだ。韓国の半導体部品加工にとって、真のハードルは工作機械ではなく、加工能力を設備メーカーが署名できる証拠チェーンに翻訳すること——初品報告、工程能力データ、バッチトレーサビリティ記録である。
50%目標は加工側にとって何を意味するのか
20%から50%へ、ギャップは主に部品と材料にあり、この二つはどちらも加工工程に落ちる。業界でよくあるやり方は段階的に切り込むことだ。まず非核心で使用量の多い構造部品と配管部品で検証プロセスを練習し、軌道に乗ったら精度要求の高いチャンバーや治具類の部品を引き受ける。まず証拠チェーンを構築し、それから精度向上を語る。順序を逆にすると試作段階でずっと詰まる。
注意すべきは、国産化率の具体的な口径(金額ベース、型番数ベース、設備台数ベースか)が数字の読み方に影響することだ。上記の18%と20%は公開報道によるもので、傾向シグナルとして見るにとどめ、年ごとの正確な統計として扱うべきではない。
中国製部品を排除した後、代替サプライチェーンをどう探すか
米中貿易摩擦が一つの問題を表面化させた。中国製部品が先端半導体の核心サプライチェーンに入ると見なされた場合、米国設備メーカーは取引制限に直面する可能性がある。そこで調達側は一つのことを始めた。リストから中国製部品を選び出し、代替を探すのだ。しかし排除は容易でも、代替は難しい。業界関係者によれば、核心部品のサプライヤー変更には再検証が必要で、周期は四半期単位。本当の空白は、むしろ核心的でないが使用量が多い部品に現れる。
したがって代替サプライチェーンを探す順序を逆にしてはならない。まず部品が設備内で果たす役割を区別し、次に材料と精度を見て、最後に納期を語る。順序を間違えると検証段階で繰り返すことになる。
第一歩:核心部品と非核心部品を区別する
プラズマに直接接触し、プロセスガスに接触し、真空シールを担う部品は核心部品に属する。こうした部品の代替は往々にして設備メーカーの認証プロセスに従う必要があり、加工側にできるのは要求に応じて試作品とデータを提供することだけで、決定権は加工工場にはない。逆に、構造ブラケット、ガス路遷移ブロック、外装、取付座、トレイ、治具といった部品は、反応に直接関与しないが、1台あたりの使用量が多く型替えが頻繁で、加工属性が強い。中国製部品を排除した後、こうした部品は現地加工で代替されやすい。検証境界が明確で、通常は寸法、材料、表面処理の三項目を合わせるだけで済むからだ。
第二歩:材料と精度を先に合わせる
半導体設備部品で一般的な材料はアルミニウム合金(6061、7075)、ステンレス(304、316L)、チタン合金、一部のエンジニアリングプラスチックだ。代替を探す際に最も陥りやすい罠は「外形は同じだが材料牌号が違う」ことである。材料のトレーサビリティ、バッチ一貫性、クリーン環境要求を満たすかどうかは、図面や技術協定に明記する必要がある。精度面では、非核心部品が必ずしもすべてサブミクロンである必要はないが、平面度、穴位置、シール面粗さといった指標は緩めてはならない。判断方法は、元図面の公差帯を項目ごとに書き写すことであり、「だいたい同じ」で見積もりを取ることではない。
第三歩:納期は日数だけでなく工程を問う
納期は「数週間」の一言では説明できない。素材到着、粗加工、熱処理による応力除去、精密加工、表面処理、検査のどの工程が行列しているかを見る必要がある。半導体部品では、熱処理と応力除去が往々にして隠れたボトルネックだ。やらなければ精密加工後に変形しやすく、やれば納期が延びる。業界でよくあるやり方は、サプライヤーに工程別のタイムテーブルを求めることであり、総数だけを報告させることではない。CNC 加工はこうした非核心部品では通常、輸入品を待つより速いが、前提は図面が明確で、材料在庫があり、精度要求が通常能力の範囲内にあることだ。
総合すると、中国製部品を排除した後の代替経路は神秘的なものではない。核心部品は設備メーカーの認証に従い、非核心で使用量の多い部品は精度管理能力のある加工工場に任せる。韓国の半導体部品加工の現地調達ニーズは、まさにこの隙間で大きくなっている。あるロットの非核心部品を上記の三ステップで一度通してみたいなら、まず図面と材料要求を AI 対話見積もり に送って迅速な判断を一轮行うとよい。
半導体部品加工の精度ハードル:ミクロン級とサブミクロン級
納期の問題を話し終えると、避けられない問題が残る。半導体部品加工は結局どこが難しいのか。答えは通常、設備のトン数ではなく、図面のあの一行の公差にある。半導体設備内のガスノズル、シャワーヘッド、静電チャック基座、セラミック絶縁部品、真空チャンバー内の支持とシール面は、多くがミクロン級の寸法管理を要求し、一部の嵌合面はサブミクロン領域に入る。これも、納期が逼迫しても受注できる加工工場が増えない理由だ。ハードルは下げたいと思って下げられるものではない。
ミクロン級とサブミクロン級の違いはどこか
業界でよくある分级はおおよそ次の通り。標準精密加工公差は±5~±10 μm のオーダー。ミクロン級加工はしばしば≤±2 μm が要求され、一部の場面では±0.5 μm まで低くなり、嵌合面の表面粗さは多くが Ra 0.1–0.4 μm。超精密加工は≤±1 μm、Ra 0.01–0.05 μm に達することがある。これらは業界の典型的な範囲の判断参考であり、ある工場の約束値ではない。具体的な一枚の図になると、できるかどうかは特徴形状、材料、クランプ方式、検査治具能力次第であり、項目ごとに確認する必要がある。
±2 μm から±0.5 μm へ進むことは、一つのパラメータを変えるのではなく、チェーン全体を変えることだ。工作機械の幾何精度と熱安定性、工具刃先の微視的幾何、切削熱と切削力の制御、工場の温湿度、そして測定自体の再現性である。測定段階は特に見落とされやすい。検査治具の再現性がすでに±0.8 μm なら、±0.5 μm を語る意味はない。図面に書けても、測れなければ、やっていないのと同じだ。
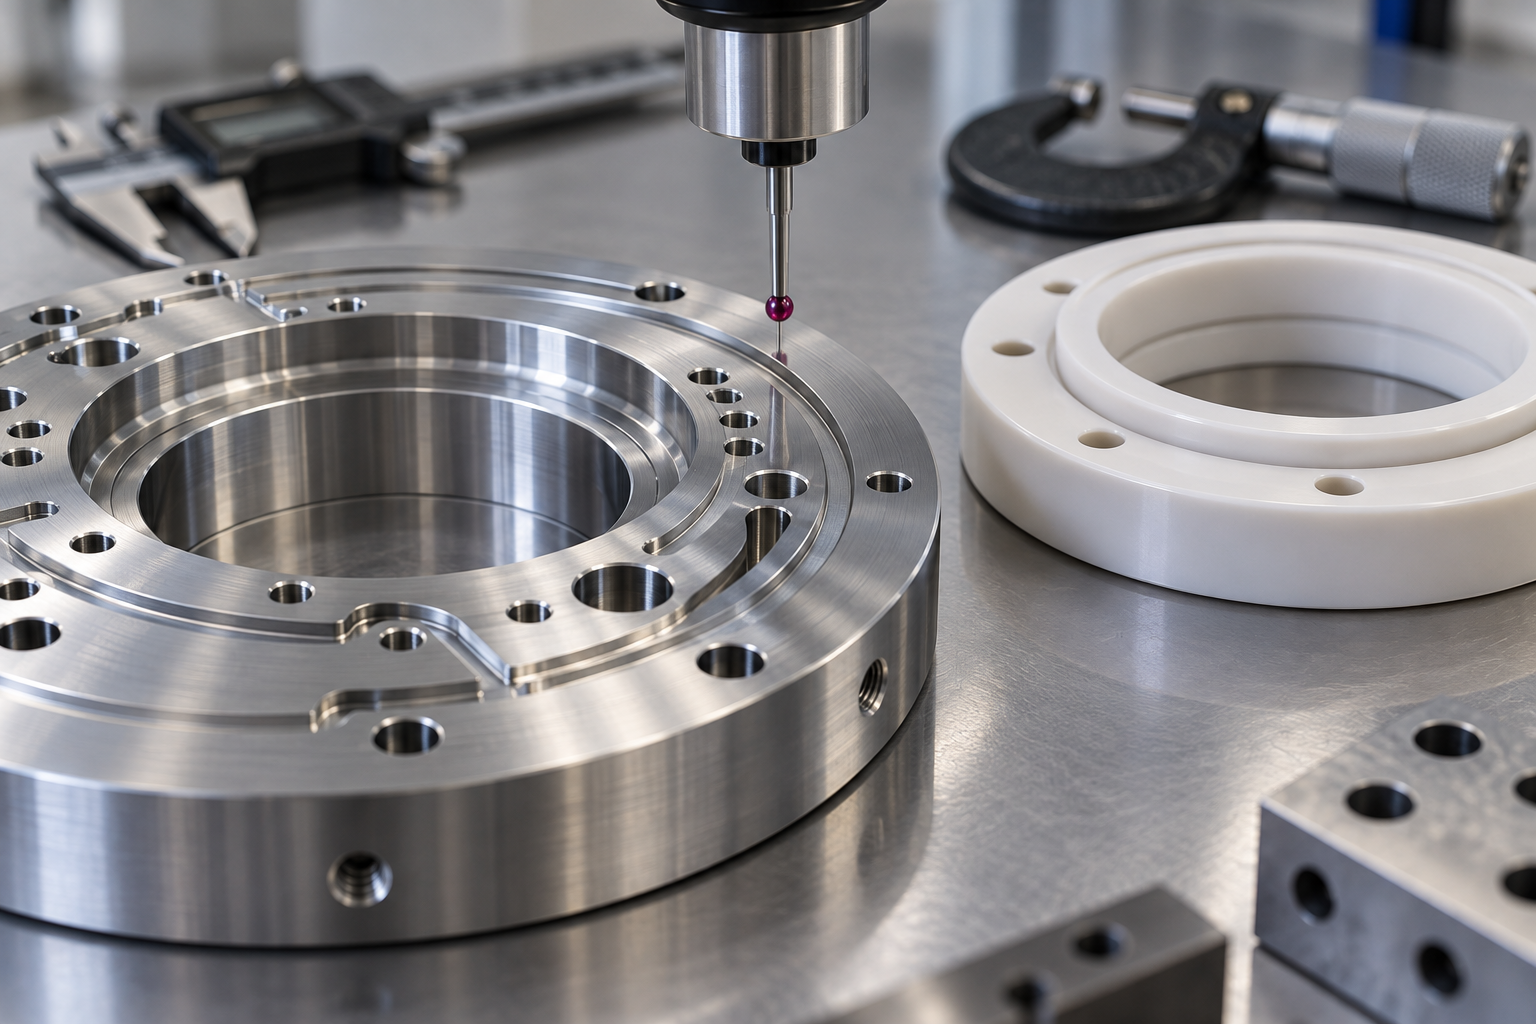
加工側の本当の3つのボトルネック:段取り、熱変形、検査治具
第一のボトルネックは段取りです。半導体部品は薄肉、異形、微細な孔群を伴うものが多く、クランプ力が少し大きいだけで変形し、緩めると戻ります。一般的な方法は真空吸着、ワックス固定、専用ソフトジョーを使い、クランプ力を非機能面に分散させ、必要に応じて工程用の凸台を追加し、最後に切除します。段取り方案が決まらなければ、公差は紙の上の数字にすぎません。
第二のボトルネックは熱変形です。ミクロン級の加工では、切削熱、主軸の熱伸び、環境温度の変動がそのまま公差帯に食い込みます。業界でよく行われるのは、粗加工と精加工を分け、精加工前にワークと工作機械を十分に均温させ、精加工を恒温の時間帯に配置することです。Ra要求の高い嵌合面では、一度のフライス加工で仕上げることを期待せず、研削や研磨の工程を追加することがよくあります。どんなに少しでも多く削り込めば、表面粗さと寸法が同時に制御不能になります。
第三のボトルネックは検査治具と判定基準です。半導体部品の重要寸法は通常、単一の孔径ではなく、穴位置、平面度、平行度、同軸度、粗さの組み合わせです。業界では図面に指示されたデータム体系に従って検査治具を組み、初品で全寸法報告を作成し、量産段階では専用治具や三次元測定機で抜き取り検査を行います。サプライヤーが汎用ノギスとプラグゲージしか持たなければ、サブミクロン級の要求は基本的にクローズできません——これは半導体部品加工サプライヤーを評価する際に、工作機械のリストよりも先に確認すべきことでもあります。
装置メーカーが韓国に現地工場を設けることは、加工の協力体制にとって何を意味するか
納期の長期化と、本土化率が2割で止まっていること。この2つのシグナルを調達側だけで見ると、結論は「品不足」に傾きがちです。しかし加工側から見ると、もっと確かな手がかりがあります。国際的な装置メーカーは早くから韓国に製造と技術サポートの拠点を設けています。Lam Researchは2011年に韓国製造会社を設立し、2003年から主要部品サプライヤーの現地化を進め、烏山、龍仁、華城で工場を運営しています。東京エレクトロンは2020年に平沢に技術サポートセンターを設置し、華城の研究開発施設の拡張を計画しています。装置メーカーが工場や技術センターを顧客のfabの隣に置くことは、一つのことを示しています——韓国の半導体部品加工における現地調達ニーズは実在しており、政策スローガンで支えられているわけではないということです。
現地工場は現地調達を意味しないが、加工の協力体制が先に恩恵を受ける
装置メーカーが現地に工場を設ける第一の意味は、組立、調整、リファビッシュ、予備品倉庫を顧客の近くに置き、越境物流と通関の待ち時間を減らすことです。第二の意味が部品の現地調達です。この2つの間には時間差があります。製造拠点が先に立ち上がり、サプライヤー認証がゆっくり追いついてきます。加工工場にとって、窓はこの時間差の中にあります——装置メーカーが必要とするのは、現地で返修品、交換部品、非重要構造部品を加工できる能力であり、最初から核心チャンバーを供給することを求めるわけではありません。
東京エレクトロンが平沢に技術サポートセンターを設け、華城の研究開発を拡張することは、本質的にエンジニアリング対応を前倒しすることです。研究開発と技術サポートが前倒しになれば、試作、設計変更、小ロット試作の頻度が上がります。こうしたニーズは、量産能力よりも迅速な試作と短サイクルのCNC加工への依存のほうが直接的であることが多いです。
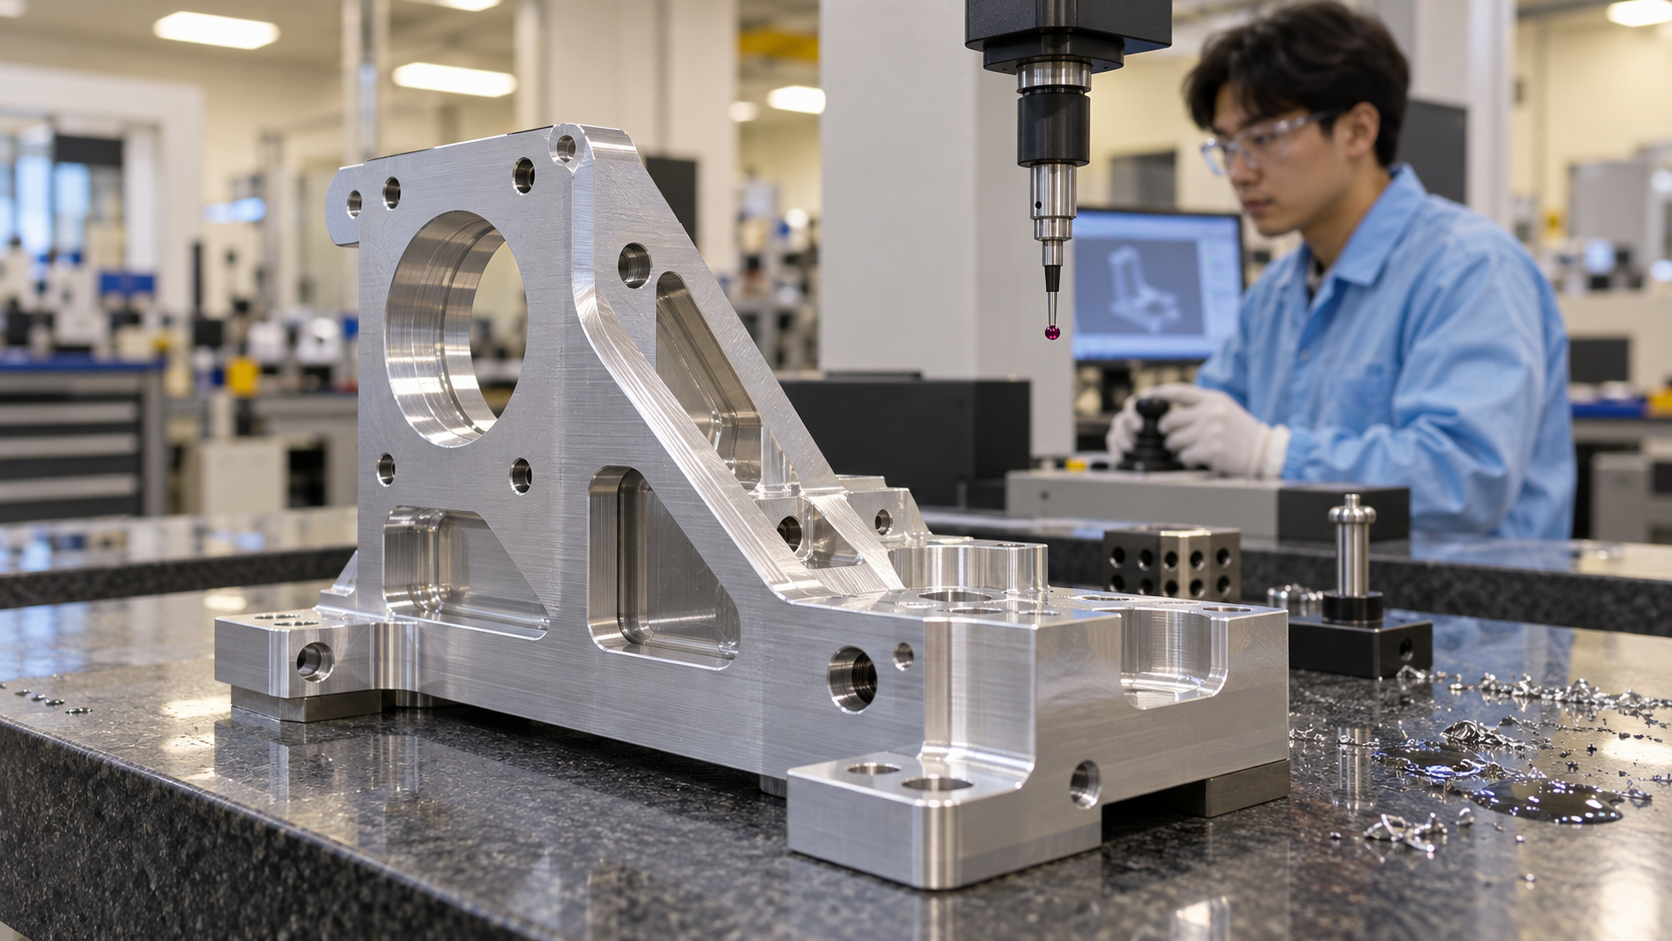
加工側が受け止めるには、まず3種類の仕事を見極める
現地工場設立がもたらす機会を分解すると、おおまかに3種類に分かれます。第一は構造部品とフレーム部品です。アルミ、ステンレス製の機枠、取付板、カバー板で、精度要求は中程度ですが使用量は安定しており、納期と一貫性が勝負です。第二は流体・真空経路部品です。ガス路ブロック、フランジ、継手、シール面で、表面粗さと平面度がハードルとなり、検査治具との組み合わせがしばしば必要です。第三は治具、夹具、予備部品です。設備保守やリファビッシュで消費が速く、単品が多く図面も雑多で、試されるのは受注の柔軟性であり、生産能力の規模ではありません。
この3種類の仕事に共通する点は明確です。いずれも設備の最も核心的な技術機密には属しませんが、納期、トレーサビリティ、表面品質に敏感です。納期が4か月から10か月に延びた背景では、安定して納入できる現地加工の協力体制そのものが希少な資源です。
このチェーンに入りたいなら、まず何を準備するか
装置メーカーのサプライヤー監査は通常、3つのことから始まります。材料のトレーサビリティ、検査治具と検査記録、変更管理です。加工工場が「できます」としか言えず、材質証明、初品報告、測定データを出せなければ、基本的に見積依頼リストに入れません。精度面では、業界で一般的なミクロン級部品の公差は≤±2 μm、一部の場面では±0.5 μmまで低く抑えられ、表面粗さRaは約0.1~0.4 μmです。これは業界の典型的な範囲であり、特定の部品については図面ごとに項目別に確認する必要があり、範囲を約束として扱ってはいけません。
さらに、一つの現実を受け入れる必要があります。韓国の半導体部品加工の現地化は、一社で補えるものではありません。装置メーカーが求めるのは、研究開発の反復に対応でき、小ロットを受けられ、継続的に供給できる組み合わせ能力です。単点の精度は高いが納期が不安定、あるいは納期は速いが検査記録が不完全では、長期的にサプライヤー名簿に残るのは難しいです。
サプライチェーン再構築下における、韓国半導体部品加工側の機会と境界
これまでの節を合わせて見ると、光景は矛盾していません。一方では納期が4か月から10か月に延び、一部の核心部品は40か月に達する可能性があり、他方では本土化率が20年間で約18%から約20%にしか動いていません。ギャップは長期的に存在し、需要は拡大しています——まさにここが韓国の半導体部品加工側が切り込める位置です。しかし切り込めるからといって、何でも受けられるわけではありません。
機会は非核心で、使用量が多く、精度が制御可能な部品に集中する
核心チャンバー部品や、プラズマ環境に直接接触する重要部品は、認証チェーンが長く、故障の代償が高いため、短期的にサプライヤーを替えるのは困難です。実際に緩んでいるのは周辺部品です。ガス配管ブラケット、構造支持部品、搬送機構部品、包装設備部品、非重要接続部品などです。こうした部品は使用量が多く、反復が速く、図面が比較的安定しており、ミクロン級公差は工法と検査治具でカバーでき、CNC加工、板金、射出成形の射程にぴったりです。業界の典型的な判断は、まず「壊れてもラインが止まらない」部品を受ける、その後で核心領域への浸透を語るというものです。
境界:認証サイクル、検査治具能力、材料トレーサビリティ
3つの境界が、あなたが残れるかどうかを決めます。第一に認証サイクル——装置メーカーが新サプライヤーを導入するには通常、サンプル、小ロット、装置搭載検証を経る必要があり、ペースは顧客が決め、加工工場が急かせるものではありません。第二に検査治具能力——公差が±2 μm以下に指定され、対応する測定具と恒温条件がなければ、作れても証明できません。第三に材料トレーサビリティ——ロット、炉番、受入証明を一貫して照合できる必要があり、一環でも欠ければバッチ全体が説明できません。この3つを解決しなければ、価格がどれだけ低くても合格名簿には入れません。
次に、ある部品を受けるべきかどうかをどう判断するか
- まず核心か非核心かに分ける:故障が設備停止やウェハ廃棄につながるかどうか、その答えが投入の深さを決める。
- 次に材料と精度を見る:材料が制限されているか、公差が自社の検査治具でカバーできる範囲に入っているか。
- 最後に納期約束を見る:顧客が今待っているのは10か月か6か月か、あなたの生産能力がこの窓に差し込めるか。
- 同時にトレーサビリティ要求を確認する:受入証明、ロット管理、検査記録を顧客のフォーマットで提出できるか。
納期が倍になったことは需要が実在することを示し、本土化率が20%で止まっていることは競争がそれほど混んでいないことを示します。韓国の半導体部品加工側の機会は、核心部品の短期受注を奪うことではなく、非核心部品を安定し、トレーサブルで、納期が制御可能な定常供給に仕立て、その後で認証経路に沿って上へ進むことにあります。境界が明確であればこそ、機会を守れます。
よくある質問
以下の質問は、これまで述べてきた納期、精度のハードル、代替サプライチェーンを中心に展開しており、ご自身の部品リストと照らし合わせて判断しやすくしています。
韓国の半導体部品加工の納期は、現在一般的にどのくらいかかりますか?
統一的な答えはなく、部品の種類と調達元によります。公開報道では、成膜装置部品は約4か月から約10か月に延び、レーザー加工装置で日本から調達する核心部品は納期が40か月に達する可能性があります。韓国国内調達も一般に約50%延び、もともと4か月だった包装設備部品が今は6か月以上かかります。これらは特定の事例であり、すべての部品に共通する納期ではないため、図面、材料、サプライヤー能力ごとに項目別に確認する必要があります。
なぜ韓国の本土化率は20年間で18%から20%にしか動かなかったのですか?
重要部品と材料は長期的に輸入に依存しており、洗浄などの工程における材料、部品、設備技術は比較的弱く、短期的な代替には精度、清浄度、信頼性の再検証が必要で、期間が長くなります。政府は2030年に重要材料、部品、設備の50%国産化という目標を掲げており、ギャップが認められていることを示していますが、加工と部品の領域は依然として短板です。
半導体部品加工の精度のハードルはどの程度高いのですか?
業界で一般的なのはミクロン級です。公差は≤±2 μm、一部の場面では±0.5 μmまで低く、表面粗さRaは約0.1~0.4 μmです。超精密加工では≤±1 μm、Ra 0.01~0.05 μmに達することがあります。これらは業界の典型的な範囲であり、どの工場の保証値でもありません。実際にどこまで可能かは図面に項目別に指定し、検査治具で検証する必要があります。
中国製部品を排除した後、代替サプライチェーンはどう探せばよいですか?
まず核心と非核心に分けます。核心部品は取引制限と認証制約が大きく、代替は困難です。非核心だが使用量の多い部品は、加工の切り込み余地がより現実的です。次に材料と精度が加工可能な範囲に入っているかを見て、最後に納期とトレーサビリティを見ます。順序を逆にすると、認証段階で詰まりやすくなります。
装置メーカーが韓国に現地工場を設けることは、加工の協力体制にとって何を意味しますか?
Lam Researchは2011年に韓国製造会社を設立し、2003年から主要部品サプライヤーの現地化を進め、烏山、龍仁、華城で工場を運営しています。東京エレクトロンは2020年に平沢に技術サポートセンターを設置し、華城の研究開発施設の拡張を計画しています。これは現地加工の協力体制へのニーズが実在することを示していますが、受注前に自社の検査治具能力、材料トレーサビリティ、認証サイクルが追随できるかを確認する必要があります。
Key takeaways
- 韓国半導体装置部品の納期はすでに倍以上に延びている。成膜装置部品は4か月から10か月に伸び、レーザー加工装置の核心部品は最長で40か月に達する可能性があり、これが現在最も硬い需要シグナルである。
- 納期長期化の根本原因は、AIが牽引する需要急増と部品生産能力への投資の保守性のミスマッチであり、日系サプライヤーの増産意欲の低さが構造的要因である。
- 韓国の部品現地化率は20年間で約18%から約20%にしか上がっておらず、加工工程は長期的な弱点である。政府は2030年に重要材料・部品・装置の50%国産化を目標としている。
- 中国製部品を排除した後の代替は容易ではなく、非核心だが使用量の多い部品には加工で切り込む余地がある。
- 半導体部品加工のハードルはミクロン級/サブミクロン級にある。業界では公差≤±2 μm、Ra 0.1–0.4 μmが一般的で、超精密では≤±1 μm、Ra 0.01–0.05 μmに達することもあり、図面と検査治具で項目ごとに確認する必要がある。



