CNC工作機械の現状:工作機械製造の競争は、すでに「あるかどうか」から「安定しているかどうか」へと変わった
まず見落とされがちな事実を一つ挙げる。今日、規模のある機械加工工場に入れば、「CNC工作機械がない」工場はほとんど見られない。本当の違いは設備リストにその型番があるかどうかではなく、同じ一台の工作機械で、今日作った部品と三日後に作った部品が同じ部品かどうかにある。
これが工作機械製造の競争焦点の移動である。過去二十年、業界が解決したのは「自動化があるかどうか」——手動ハンドルをプログラム制御に置き換え、普通工作機械をCNC工作機械に置き換えることだった。国産CNC工作機械の生産・販売量はすでに長年世界の上位にあり、産業母機全体の産業規模も長期的に第一梯队にある。今日になると、展示会でのシグナルは非常に集中している。旋削・フライス複合、五軸連動、多主軸、機上測定、適応制御——ほとんどすべてのブースが同じことを語っている。動くかどうかではなく、安定して動くか、正確か、長時間一貫性を保てるか、である。
この競争を理解するには、三つの観察点に注目すればよい。
- 本体精度と熱安定性。位置決め精度はカタログに書かれ、繰り返し位置決め精度は長期的な使用の中に書かれる。主軸が回れば熱くなり、ボールねじも一定距離動けば熱くなり、ベッドも環境温度の影響で変形する。工作機械が設計上で熱対称性を実現し、油冷や水冷を行い、重要部品を恒温環境に包めるかどうかが、午前と午後に削り出される寸法差を直接決める。
- CNCシステムと工程ソフトウェア。システムはGコードを実行するだけではない。補間アルゴリズム、サーボゲインのマッチング、先読み制御、工具補正——これらがコーナーで過切削が起きるかどうか、難削材で送りを上げられるかどうかを決める。工程ソフトウェアはCAMパラメータ、工具ライブラリ、ポストプロセッサを結びつけ、工作機械やシステムを変える際にプログラムの変更を少なくできるかに関わる。
- バッチ一貫性。これが最も現実的な項目である。工作機械の精度がどれほど高くても、工具摩耗を人が判断し、段取りを感覚に頼り、初品が合格すればそのまま作り続ければ、バッチ生産では寸法が徐々にドリフトする。機上測定、工具寿命管理、SPCを工程に組み込めるかどうかが、「試作品はできる」と「量産できる」を分ける分水嶺である。
現場でよくある場面を挙げる。同型番の二台のマシニングセンタで、同じロットのアルミ合金ハウジングを加工する。初品はどちらも合格し、穴径も位置度も公差帯の中央にある。三日目になると、一台はまだ公差帯内だが、もう一台はすでに公差を外れている。調査すると、問題はプログラムでも工具の銘柄でもなく、切削液の温度管理、主軸の熱変形補正、作業者が工具交換後に工具を合わせる習慣にあった。これが「安定しているかどうか」の具体的な意味である——ある一度の加工の限界能力ではなく、一定期間内に寸法を公差帯に収める能力である。
したがって工作機械製造と加工の未来を見る際、最初に覚えるべき判断はこれである。工作機械の公称精度は入場券であり、長期的な安定性こそが真の競争力である。部品を作る者にとって、サプライヤーを選ぶ際に「三日連続加工での寸法ドリフトをどう管理していますか」と尋ねることは、「どんな工作機械を持っていますか」と尋ねるよりも、その実力をはるかに見分けやすい。
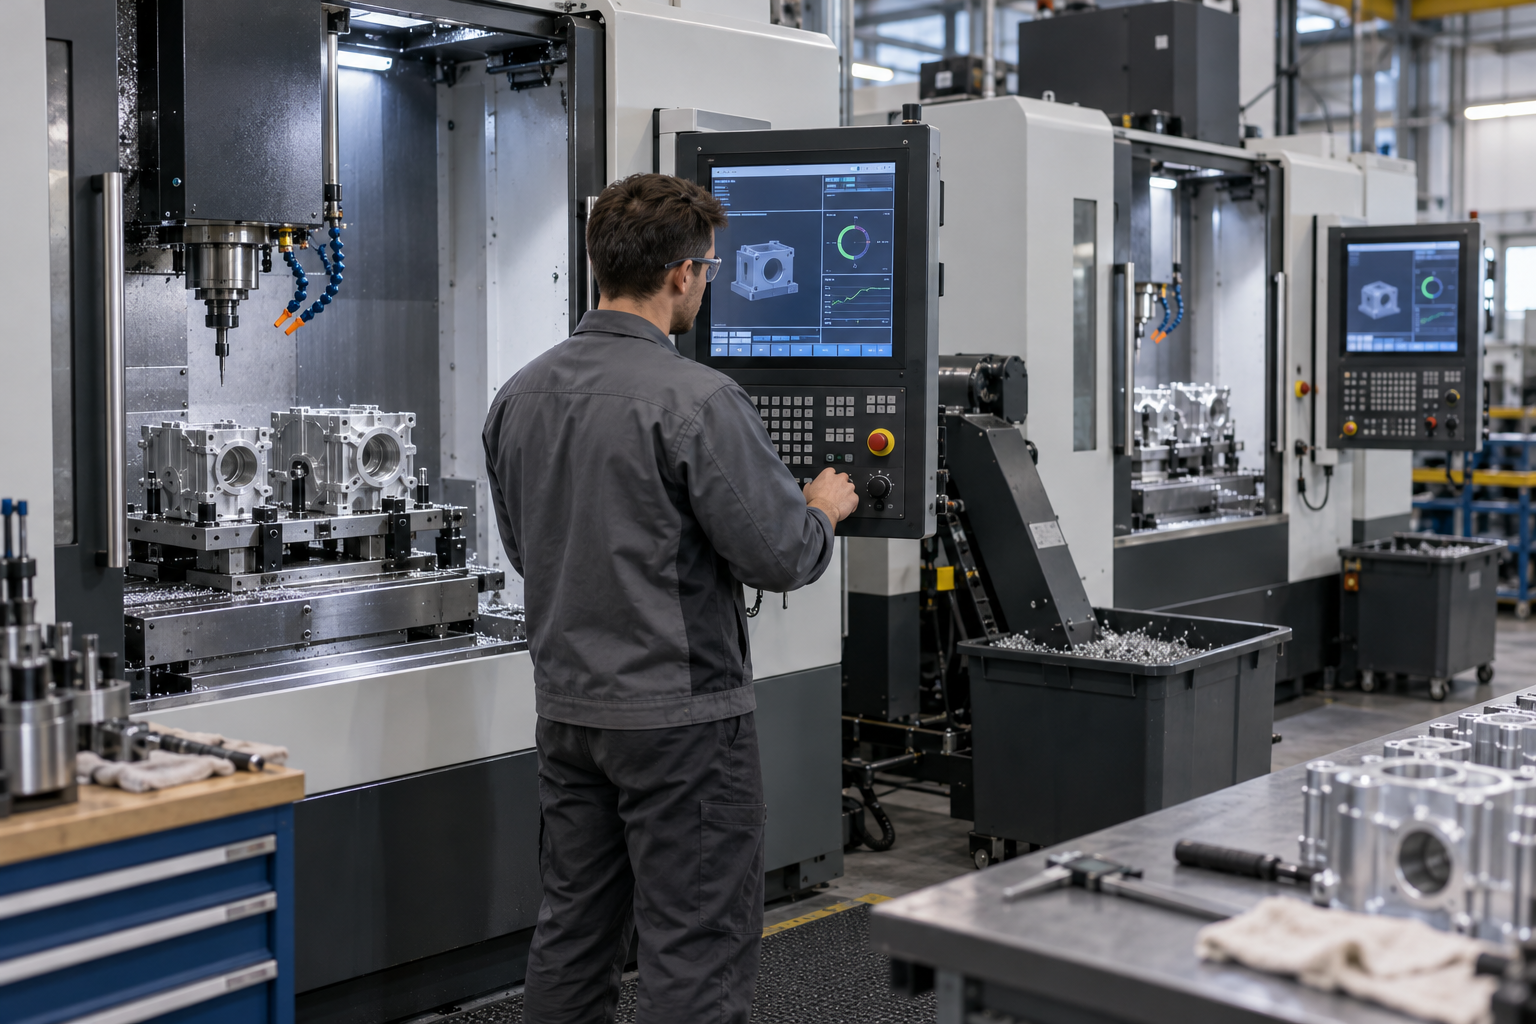
精度は工作機械の独奏ではない:公差帯、熱変形、段取りがそれぞれ一役を担う
多くの人は初めて工作機械のカタログを見るとき、「位置決め精度 ±0.002 mm」といった数字に注目し、それで部品もその数値で作れると当然のように思う。しかし実際の現場では、工作機械は誤差チェーンの一環にすぎない。部品が最終的にどの寸法に収まるかは、工作機械の幾何精度、熱変形、段取り変形、工具摩耗、材料の戻り、そして検査方法が共同で作用した結果である。工作機械製造、加工の未来を語るうえで避けて通れない最初のことは、工作機械の精度をそのまま部品精度と同一視するのが、素人ほど陥りやすい誤りだということだ。
位置決め精度と繰り返し位置決め精度は、別のことを指している
位置決め精度は指令位置と実際に到達した位置との偏差を表し、繰り返し位置決め精度は同じ指令を繰り返し実行したときの到達点のばらつきを表す。量産加工では、後者のほうがしばしば重要である。繰り返し位置決め精度が安定した工作機械なら、絶対位置が多少ずれても、初品補正によってロット全体を公差帯内に収められる。逆に、絶対精度は良くても繰り返し性が悪い工作機械は、単品なら問題なくても、100個作ればばらつく。だから設備パラメータを見るときは、より見栄えのする数字だけを見ず、それがどの試験条件に対応するのかを見るべきだ——無負荷、恒温、低速は、実際の切削状態とは大きく異なる。
熱変形:寸法が一日のうちにゆっくり漂っていく
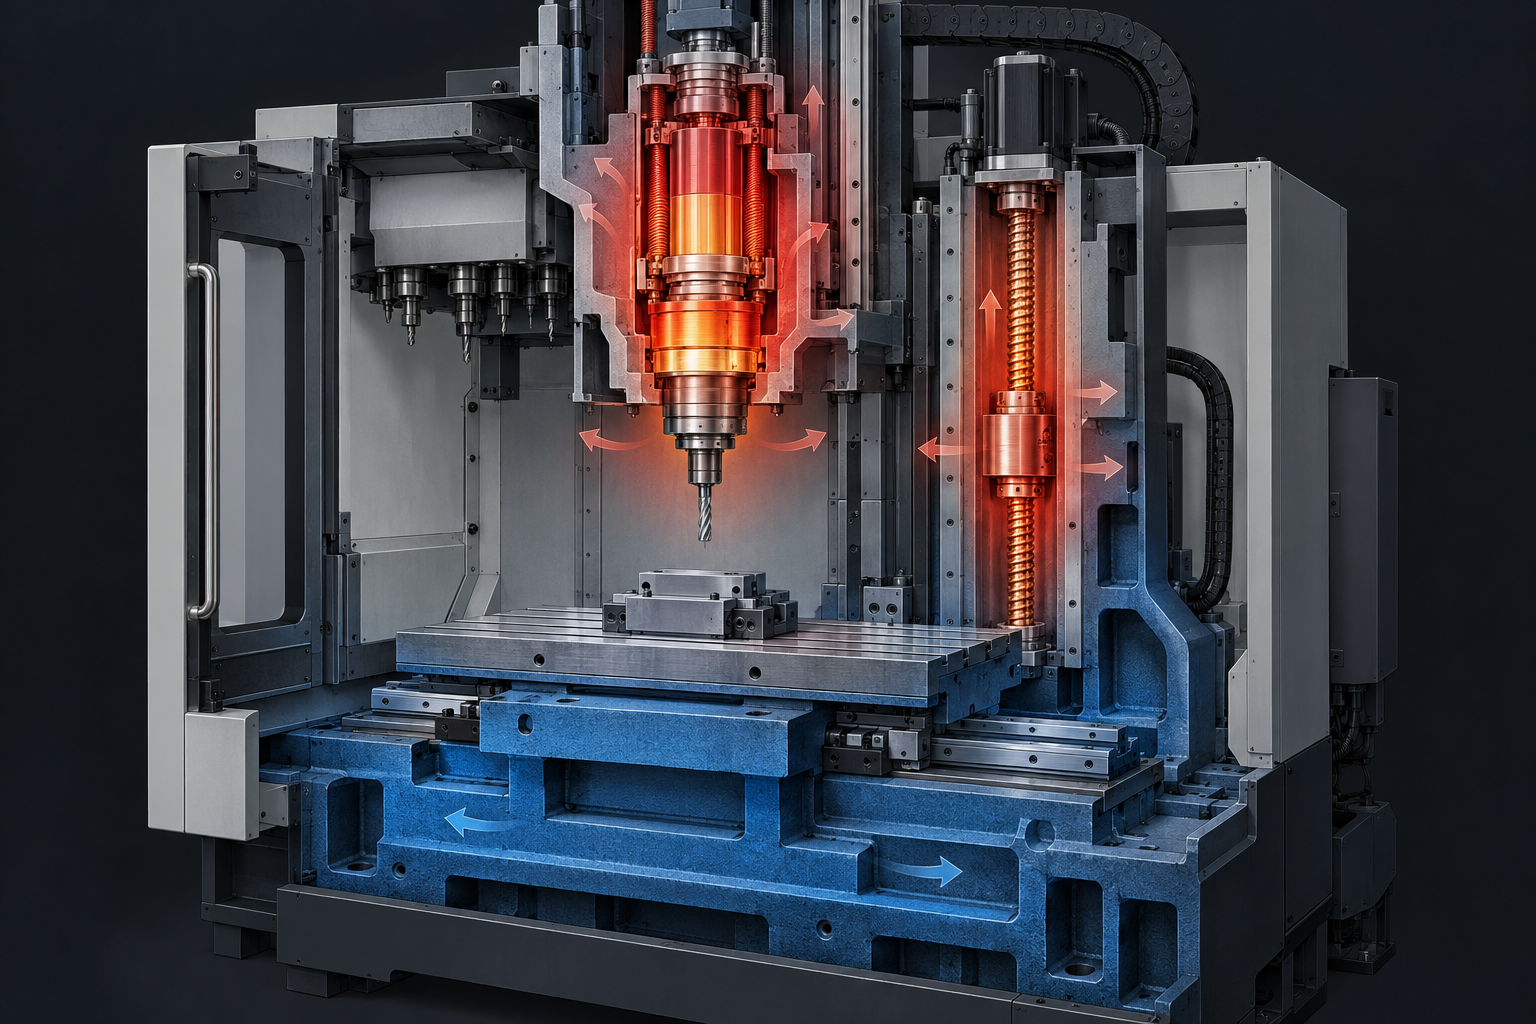
主軸の運転発熱、ボールねじナット副の摩擦発熱、切りくずが持ち去る熱、工場の昼夜の温度差は、いずれも工作機械構造にマイクロメートル級の熱伸びを生じさせる。典型的な現れ方は、朝の初品は合格でも、昼には寸法が数マイクロメートル大きくなり、午後には少し戻る、というものだ。IT7級以上の穴軸はめあいでは、このドリフトだけでロットの半分が公差外になり得る。よくある対策は、起動後の暖機運転、重要工程を恒温室に置くこと、切削液と油冷で主軸の温度上昇を抑えること、そしてプログラムに熱補償を残すことである。これらは工程判断に属し、高価な工作機械を買えば自動的に解決するものではない。
段取りによって生じる変形は、工作機械の誤差より大きいことがよくある
薄肉部品、細長い軸、フレーム状部品では特に顕著である。バイスの締付力が大きすぎると、緩めた後に部品が跳ね返る。軟爪が正しく旋削されていなければ、真円度はすぐに狂う。真空チャックは薄板には有効だが、曲面のある部品では吸着が不均一になる。専用治具は位置決めを解決できるが、切削力を最も剛性の弱い方向へ導く可能性がある。工学上よくある方法は、締付力を制御し、補助支持を追加し、粗加工と精加工を分けて応力を解放し、必要なら低融点合金やワックスで充填することである。あるサプライヤーの工程レベルを判断するには、何台設備を並べているかを見るより、段取りをどう語るかを見るほうが有効だ。
業界でよく見られる参考範囲を一つ示す。これは判断の尺度にすぎず、どの企業の約束でもない。一般的なCNC加工の寸法公差はしばしば ±0.01~±0.05 mm に収まり、精旋削・精フライスの表面粗さは一般的に Ra 0.8~3.2 μm である。実際にどこまでできるかは、図面の公差帯、材料、部品の剛性、基準の選定、検査方法によって決まり、必ず図面に基づいて確認しなければならない。非重要寸法を適度に緩めることは、ある一つの寸法に固執するより、全体コストを抑えられることが多い——これも後のいくつかの節で展開する判断基準である。
加工の未来の第一の主線:工作機械本体は「複合+高剛性+熱安定」へ進む
加工の未来を語るとき、最も脱線しやすい方向は、CNCシステムとソフトウェアだけを見つめることだ。しかし現場に立って見れば、部品精度の最初の天井は常に工作機械本体である。十分に剛いか、熱膨張しないか、段取りを減らせるか。近年の工作機械展では複合化機種が密集して登場し、業界の議論も「5軸があるか」から「この機械が連続加工3日目でも公差を守れるか」へ移っている。この節ではこの三つ——複合、高剛性、熱安定——に分けて、それぞれが何を変え、何の代価を払ったのかを述べる。
複合加工:段取り回数を減らすことは、本質的には基準変換誤差を減らすこと
旋削・フライス複合、5軸同時制御、多主軸・多ステーションは、まとめて「複合化」と呼ばれる。それらがもたらす直接の利益は「より速く削れる」ことではなく、1台の機械で1回の段取りで旋削、フライス、穴あけ、タップ、さらには研削まで完了できることである。部品の脱着が1回増えるごとに、再芯出しが1回増え、基準変換誤差が1層増え、治具による圧痕リスクも1回増える。同軸度や位置度の要求が厳しい部品では、2工程を1台の複合機に統合するほうが、単機精度を高めるより有効なことが多い。
代価も現実的である。複合機のプログラミング複雑度は明らかに上がる——工具軸ベクトル、干渉チェック、ポストプロセッサをすべて作り直す必要がある。工装は汎用バイスから専用治具やゼロ点クイックチェンジシステムへ変わる。設備の時間単価は通常、普通の立形マシニングセンタより高い。したがって判断基準は「この部品を5軸に載せられるか」ではなく、段取り回数の削減による精度上の利益が、増えたプログラミングと工装のコストを賄えるかである。構造が簡単で公差が緩い板状部品に5軸を割り当てるのは、むしろ浪費である。
高剛性:難削材を切れるかどうかは、まず工作機械が耐えられるかを見る
チタン合金、耐熱合金、焼入れ鋼のような難削材は、切削力が大きく、熱伝導が悪く、加工硬化傾向が顕著である。工作機械の剛性が不足すると、工具摩耗より先に振動が現れる。表面にびびり模様が出て、工具が欠け、寸法が大きくなったり小さくなったりする。高剛性構造は通常、より重い鋳鉄または鉱物鋳物のベッド、より短い主軸の張り出し、より太いリニアガイドまたは硬軌道を意味する。これらのアップグレードで得られるのは「公称精度がより高い」ことではなく、重切削下でも安定した切削パラメータを維持できることであり、それによって難削材の加工は「切れるかどうか」から「どのパラメータで切るか」へ変わる。
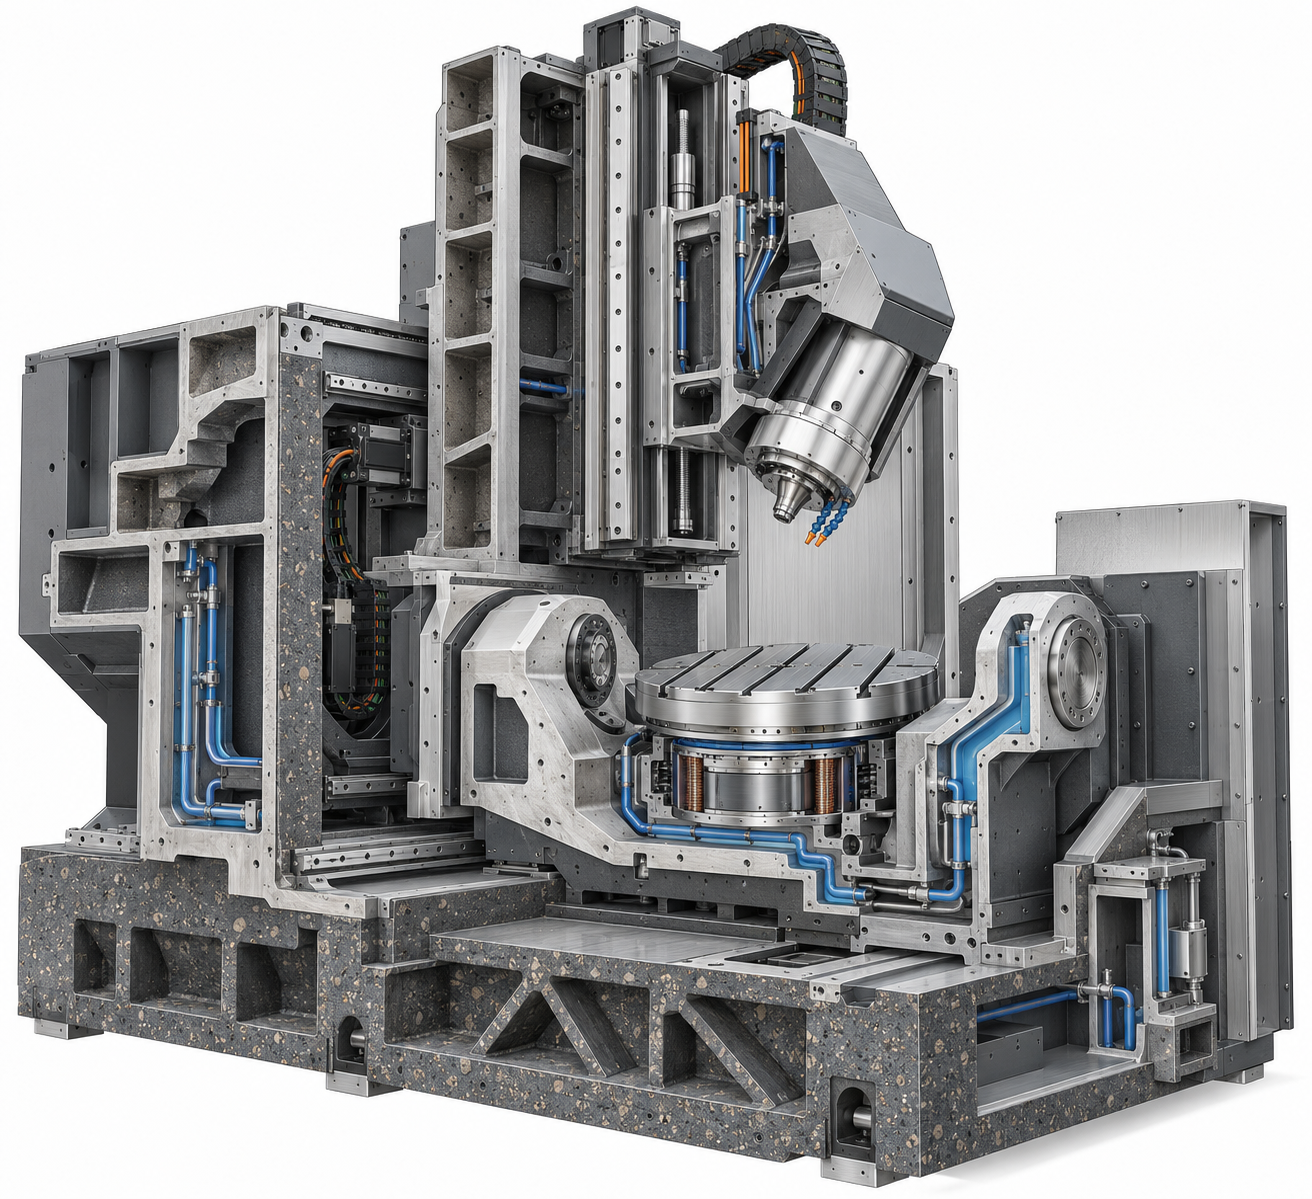
熱安定性:加工の未来で最も過小評価されがちな要素
工場の昼夜の温度差、主軸と送りねじの運転発熱、切りくずが持ち去る熱は、いずれも工作機械の構造をゆっくりと変形させる。その現れ方は「突然の公差外れ」ではなく、初品合格、午前合格、午後からドリフトである。一般的な対策には、熱対称構造設計、主軸の油冷/水冷、中空送りねじ冷却、リニアスケールによる全閉ループフィードバック、そして恒温工場で十分な時間運転してから加工を開始することが含まれる。公差帯の狭い部品では、熱安定性による利益は、カタログ上の数マイクロメートルの位置決め精度向上をしばしば上回る。
総合的に見ると、工作機械本体のこれら三方向の進化は、本質的に同じ問いに答えようとしている:どうすれば部品が連続生産の中で公差帯の中央に安定して収まり、端に寄らないようにできるか。複合化は基準チェーンを減らし、高剛性は難削材を支え、熱安定性は長時間の一貫性を守る。この三本の線が重なり、加工の未来のハードウェア面における基本盤を構成している。
加工の未来の第二の主線:AIと適応制御、まず試し削りと経験依存を解決する
これまで作ったことのない難削材部品を工作機械に載せると、何が起こるか?ほとんどの工場の流れはこうだ:マニュアルを調べ、古いプログラムを探し、ベテランに聞き、そして材料を一つ試し削りする。一発目の音がおかしければ送りを下げ、二発目で切りくずが詰まればチップを交換し、三発目で寸法がずれれば補正を入れる。半日格闘して、ようやく安定する。この流れは恥ずかしいものではない。数十年の経験の結晶だ。しかし二つの弱点がある——人が変われば、機械が変われば、材料のロットが変われば、経験が必ずしも再現されるとは限らない;試し削り自体が工数、工具、材料を消費する。
いわゆるAIと適応制御が工作機械に入ることで、本質的に解決しようとしているのはこの二点だ。機械が自分で仕事をできるようにするのではなく、「試して見つける」プロセスを数十回から数回に圧縮し、個人の感覚への依存を使い回せる戦略に変えることである。本節では、それが工程上いったい何をするのか、前提は何か、何を代替できないかだけを扱う。
適応送り:工作機械に切削力を聞かせて自分で速度を調整させる
従来のCNCはプログラムに書き込まれた送りのまま動くため、取り代の不均一、材料硬度の変動、工具摩耗に遭遇すると、負荷が高くなったり低くなったりする:軽ければびびりや表面の光り、重ければ欠けや折損につながる。適応制御(Adaptive Control)が行うことは非常に直接的で、主軸電力や切削力の信号をリアルタイムで収集し、送り倍率を動的に調整することで、切削負荷を設定帯域内に安定させる。粗加工では効率を高め、精加工では表面を守る。
その価値は難削材で最も顕著に現れる:チタン合金、耐熱合金、焼入れ鋼では、工具寿命が負荷に極めて敏感である。業界でよくある方法は、まず負荷上限を保守的に設定し、数個加工して工具摩耗の傾向を観察してから、徐々に緩めていく。ここに統一パラメータはない——負荷閾値は工具、材料、剛性に応じて校正しなければならず、他人のプログラムをそのまま真似してはならない。
監視と予測:折損、びびり、工具寿命はそれぞれ別の区間を担う
適応制御のほかにも、現場で実際に命を救うのはしばしばいくつかの素朴な監視機能である:折損監視は工具が折れた瞬間に即停止し、連続廃棄を防ぐ;びびり監視は異常振動を識別し、切込みを下げるか主軸回転数を変えるよう促す;工具寿命管理は累積切削時間や負荷積分に応じて工具交換を促す。これらに大規模モデルは不要で、振動、アコースティックエミッション、主軸電流センサーとルールで実現できる。
さらに進んだ「予測」になって初めて学習が使われる:過去の加工データと工具摩耗量を対応させ、ある工具位置があと何個加工できるかを予測する。前提はデータが十分にクリーンで、十分に多いことだ。サンプルが十数個しかない小ロット受注では、予測は経験豊富な班長よりも信頼できないことが多い。
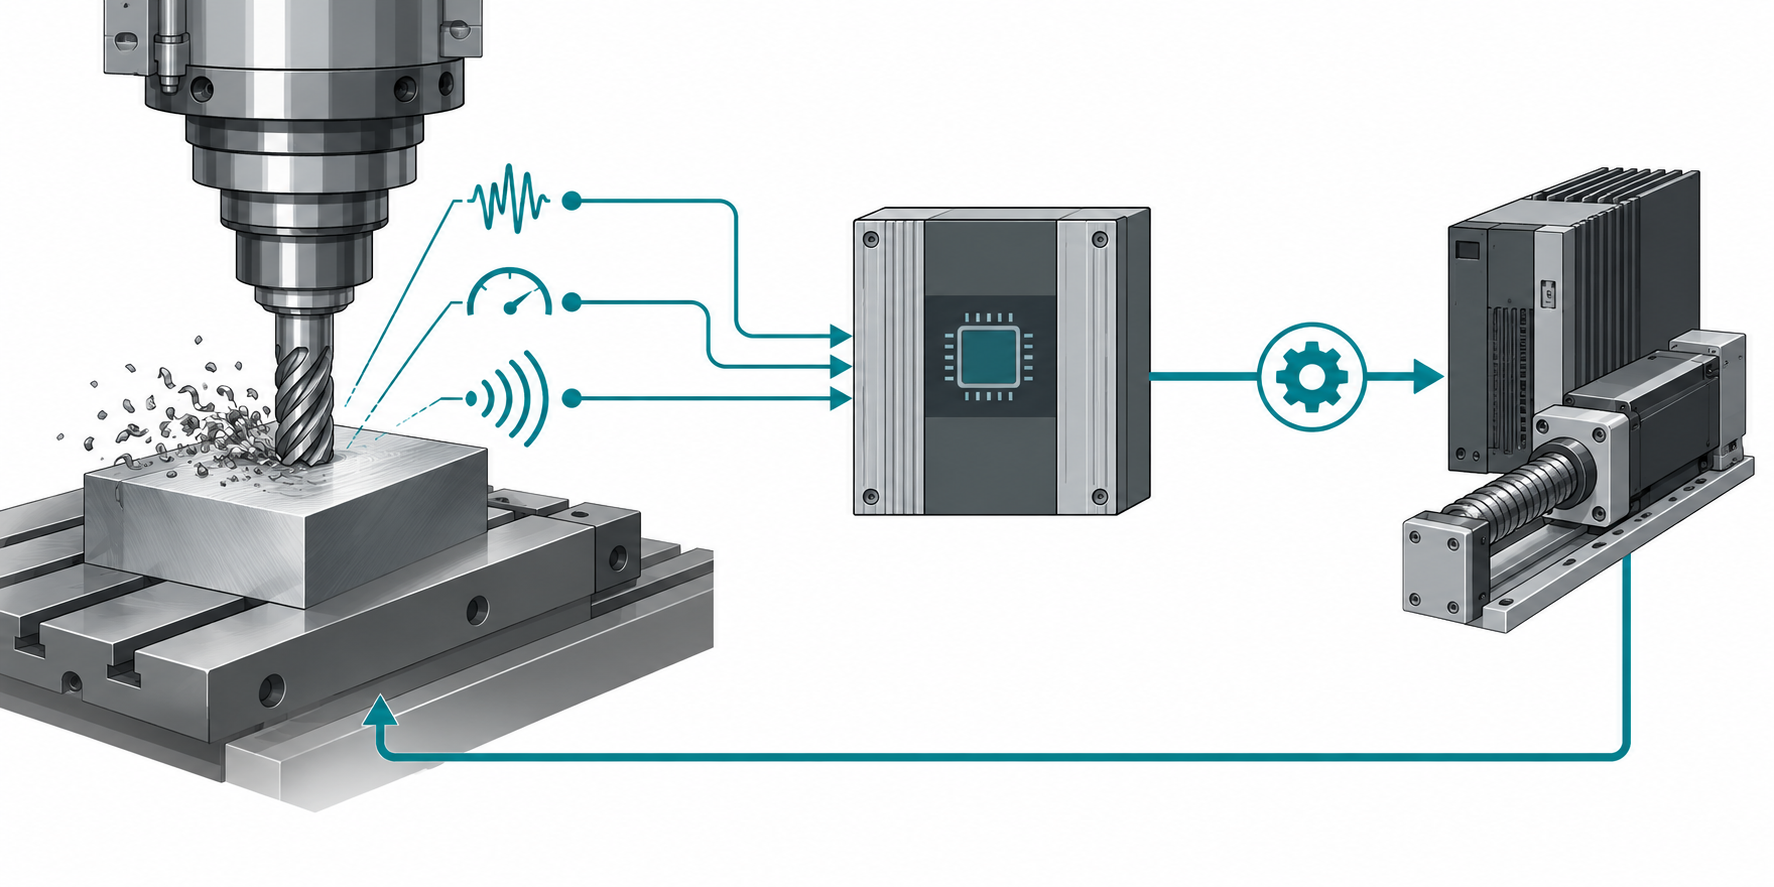
機上測定の閉ループとCAMパラメータ推薦:ベテランの「補正」をデータに変える
加工中の寸法ドリフトは常態である——熱変形、工具摩耗、材料ロットの違いが、寸法を徐々にずらしていく。機上測定プローブ(On-Machine Probing)は一工程内で重要寸法を測定し、偏差をプログラムにフィードバックして自動補正できる。これは停止、部品取り外し、三次元測定機への投入、再クランプして再加工するよりはるかに速く、二次クランプによる基準喪失も避けられる。
CAM側の変化はより静かだ:以前はプログラミングで師匠の勘に頼って回転数と送りを入力していたが、今ではソフトウェアが材料ライブラリ、工具ライブラリ、過去の加工記録に基づいて初期パラメータを推薦し始めている。それが推薦するのは出発点であり、終点ではない——初品は依然として測定し、検査治具も依然として使う。ただ「ゼロから試す」を「妥当な値から微調整する」に変えるだけだ。
データ前提:信号が取れなければ、ただの概念にすぎない
この一連のものが実現できるかどうかのボトルネックは、アルゴリズムではなく、工作機械が振動、負荷、温度といった物理信号を取得できるか、そして信号をプログラムセグメント、工具、ワークに対応付けられるかにある。古い工作機械にはセンサーインターフェースがなく、開かれたデータチャネルもないため、どんなに優れたモデルでも手の施しようがない。だからAI加工を語るなら、最初に問うべきはこれだ:この工作機械のデータ出口はどこにあるのか?どの周波数まで取得できるのか?プログラムセグメント単位で関連付けられるのか?
加工の未来の第三の主軸:減材から「減材+積層+複合材」の並行へ
積層がまず形を出し、工作機械が精度を出す
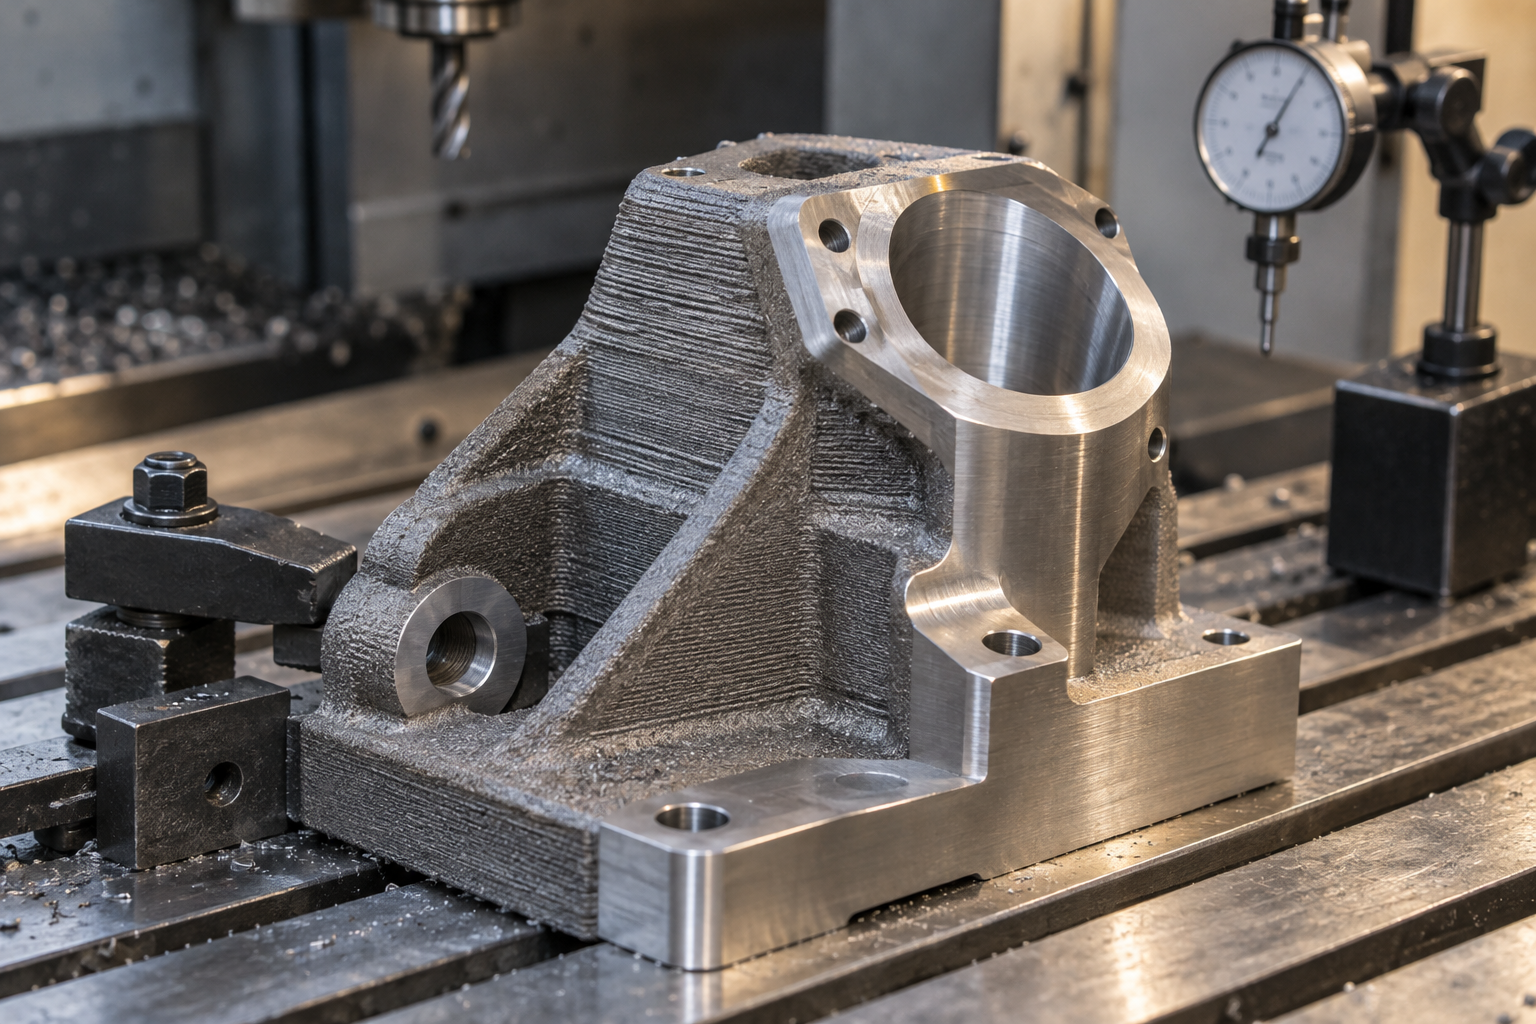
複合材と真空注型、小ロットを担う中間領域
ロット別に工法を選ぶ:実用的な判断順序
図面では見えない部分:検査、機上測定、トレーサビリティ
これまで工作機械本体、AI制御、多工法並行を論じてきたが、いずれも「どうやって寸法を出すか」の話だ。しかし、あるロットの部品を本当に出荷できるかどうかを決めるのは、しばしば図面では見えない残りの半分である。それが正しくできたかをどう知るか、そして次のロットでもまだ正しくできるか。工作機械の精度は「実現する機会」を保証するだけで、結論を出すのは検査だ。加工の未来で最も見落とされやすい環が、まさにここにある。
よくある場面:初品が三次元測定で全寸法合格し、サインして量産に入る。三日目の巡回検査で、ある嵌合穴の位置度が上限に迫っている。原因は工具ホルダの熱伸び、治具の圧痕の累積、あるいは夜勤と日勤の工場の温度差だ。こうしたドリフトは工作機械自身では見えず、検査データでしか捉えられない。
初品、巡回、最終検査:検査手段がそれぞれ何を担うか
わかりやすく分業すると、三次元測定機(CMM)は幾何公差——位置度、同軸度、輪郭度などノギスでは測れない項目を担う。画像測定機は小物、薄肉品、ロットの輪郭寸法を担い、速度が速い。粗さ計はRa/Rzを担い、図面に指定があれば測るが、シール面や摺動面では省けない。3Dスキャンはリバースモデリングや初品の全体比較に適し、「どこが膨らみ、どこが凹んだか」を素早く見られるが、測るのは面輪郭偏差であり、CMMの寸法判定を代替するものではない。
測定器自体にも不確かさがある。業界でよくある参考:CMMの中・小型部品に対する指示誤差はしばしばサブミクロンから数ミクロンのオーダーだが、これは温度、プローブ、校正状態に依存する——もし部品の公差帯自体が±0.01 mmしかなく、測定器誤差が三割を占めれば、判定は非常に危険だ。そのため厳しい公差の部品は恒温測定を要求されることが多く、あるいは検査治具や通止ゲージで現場の迅速判定を行う。
機上測定:段取り替えが一度減れば、基準損失も一度減る
機上プローブ(工作機械の主軸に取り付けるタッチプローブ)の最大の価値は「CMM を一台節約する」ことではなく、基準が失われないことにある。部品を一度のチャッキングで粗加工→半仕上げ→機上で実取り代を測定→工具補正を補償→仕上げ加工まで完了できれば、「取り外して測定し、再び取り付けて基準を探す」という誤差増幅の工程を避けられる。薄肉部品、異形部品、反転が必要な箱物では、その効果は特に顕著である。
ただし、その限界も理解しておく必要がある。機上測定は工作機械の位置決め精度と温度の影響を受けるため、工程判断や工具補正のフィードバックに適しており、最終判定は通常、オフライン CMM や専用検査治具に委ねる必要がある。機上プローブを最終検査手段として扱うと、紛争の種になりやすい。
SPC とロットトレーサビリティ:「工作機械が製造し、未来を加工する」を一台の設備だけの話にしない
初品合格は工程が管理されていることを意味しない。重要寸法で SPC を実施する——ロットまたは時点ごとにサンプリングし、平均値と範囲を記録し、傾向がドリフトしていないかを見る——ことで、公差外れが起きる前に調整できる。顧客クレームを待つ必要はない。トレーサビリティでは、どの材料ロット、どの機械、どのプログラム、どの作業者、どの工具交換が、特定の部品シリアル番号に対応するかを追跡できることが求められる。この二つは管理のように聞こえるが、実際には工程安定性のデータ基盤であり、「未来を加工する」の中で AI に最も置き換えられにくい部分でもある。なぜなら、現場が真剣に記録するかどうかに依存するからだ。
検査コストは、図面によって押し上げられる
直接的な関係が一つある。公差が厳しくなるほど、検査コストの比率は高くなる。全寸法を厳格に指定した図面は、しばしば CMM 全数測定、恒温環境、専用検査治具、さらには個別検査を意味する。一方、重要寸法(嵌合、シール、運動対偶)を厳しく指定し、非重要寸法(露出輪郭、非嵌合穴位置)を緩くすれば、検査リソースを機能に本当に影響する箇所へ集中できる。これは DFM 段階で最も費用対効果の高い一手であり、工作機械を変えずに、寸法指示の習慣だけを変えればよい。
したがって、図面を見るときは自問するとよい。どの寸法が機能寸法で、どれが「ついでに指定しただけ」なのか? もし一枚の図面で全ての公差が同じ厳しさなら、通常は設計側がまだ取捨選択をしていないことを示す。そのような図面を CNC 加工に回す前に、工程側に一度実現可能性評価を依頼すれば、手戻りをかなり事前に省ける。
部品を作る人にとって何を意味するか:ロットと公差に応じて工程を選ぶ判断基準
前述の三つの主軸——工作機械本体、AI と適応制御、減材と増材の並行——は、どれも具体的な一枚の図面からは遠く聞こえる。しかし実際に発注する段階になると、問題は一つだけになる。この部品はどの道を通るべきか。以下の判断順序はすべてのケースを網羅することを目指すものではないが、ほとんどの選定論争を、確認可能ないくつかの点に収束させることができる。
まず重要寸法と基準を決め、それから工作機械の種類を論じる
順序を逆にしてはいけない。先に工作機械を選んでから公差を考えると、「工作機械の能力は足りているが基準の取り方を間違えた」という結果になりがちである。正しいやり方は、図面上で本当に保証すべき寸法(嵌合面、穴位置、振れ、平面度)を囲み、それらがどの基準を共有するかを確定し、その基準が一度のチャッキングで全て加工できるかを見ることである。基準が統一されておらず、複数回の段取り替えが必要な部品では、単機の精度を上げるよりも五軸複合機に切り替えるほうが有効なことが多い。削減されるのは一度のチャッキング誤差であり、工作機械自体の位置決め誤差ではないからだ。
コストが公差を決める:非重要寸法を緩めるのが最も早いコスト削減策
同じ図面上で、非嵌合の輪郭寸法を ±0.05 mm から ±0.2 mm に緩めても、通常は機能を変えず、粗加工段階で一発の走りで完了でき、仕上げフライスの時間と検査工数を減らせる可能性がある。業界でよくあるのは、本当に厳格に管理すべき寸法は図面全体の一、二割に過ぎないという状況である。もし全体を厳しく指定すれば、サプライヤーは厳格な基準で見積もるか、見積もり時に大量の手直し余裕を織り込むかのどちらかになる。したがって図面をレビューする際は、この公差は組立に必要か、それとも習慣的な指定かを、項目ごとに問う価値がある。
ロットが工程を決めるのであって、その逆ではない
ロットは分水嶺である。数個から数十個なら、CNC 加工や 3D プリントで試作し、構造を検証するのが最も直接的である。百個以上で、構造が複雑でなく、量産材料に近づけたいなら、シリコーン型複製(真空注型)が射出成形に近い外観のサンプルを提供できる。さらにその上で、材料が固定され、単品コストが敏感なら、射出成形金型の薄利効果が成立する。板金と機械加工は、同じ一台の装置筐体で役割分担することがよくある。外装は曲げ溶接、内部の取付板は CNC フライス加工とする。ロット、材料、構造複雑度の三つの座標を並べれば、工程選択はほぼ九割決まる。
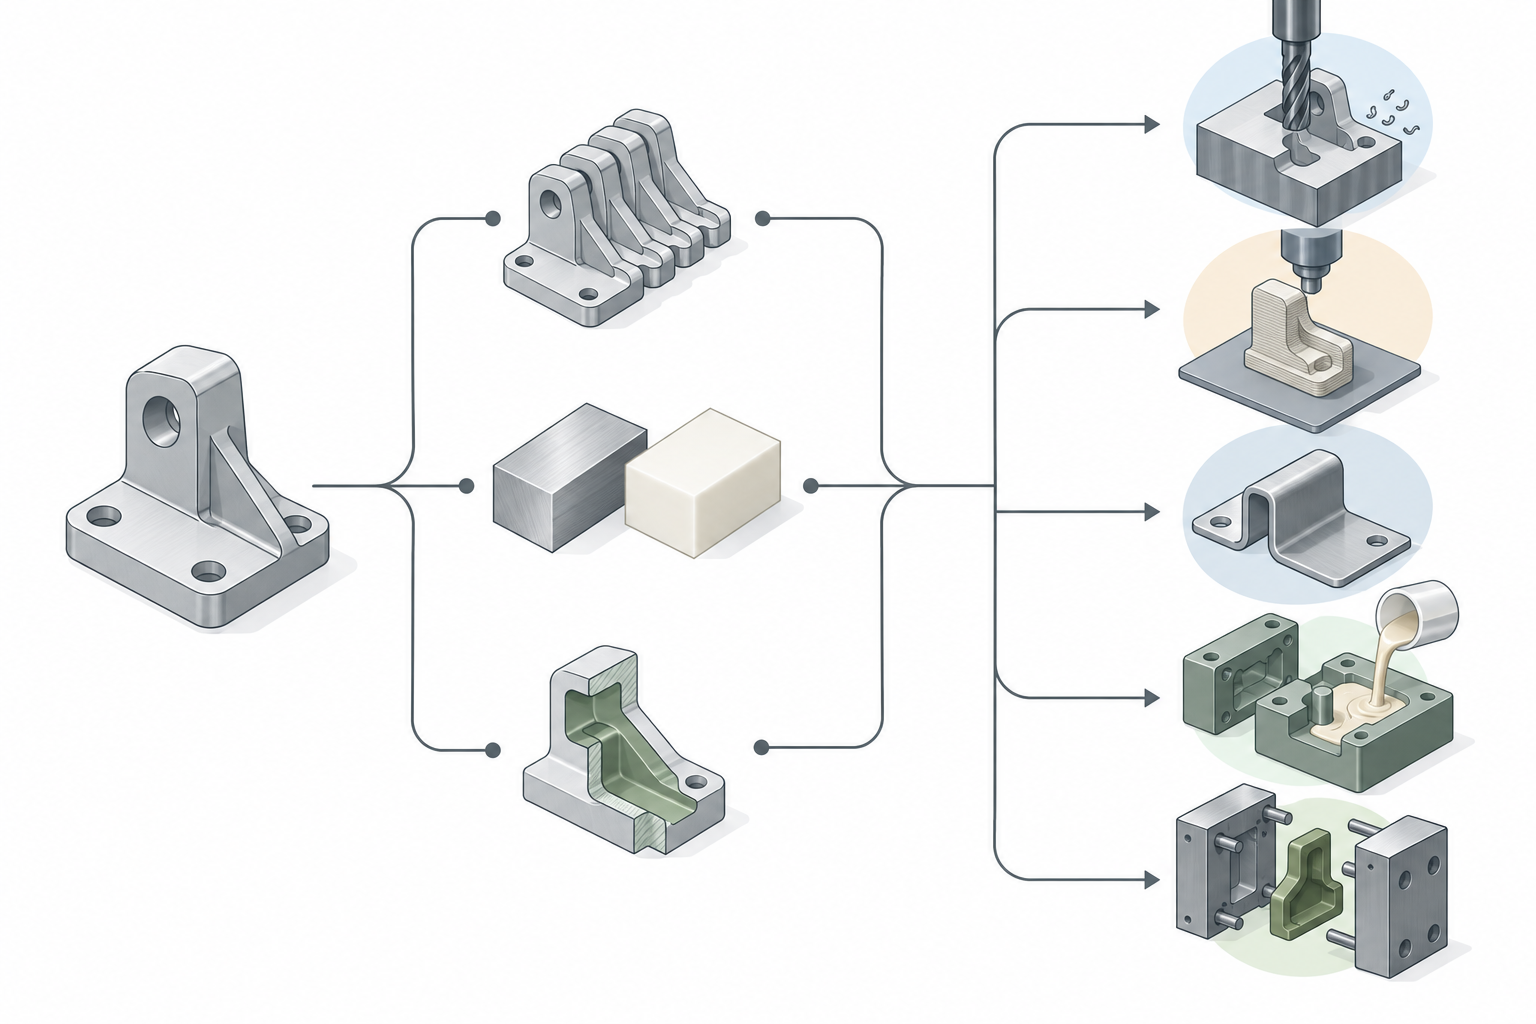
段取りと検査を判断順序に組み込む
完全な判断順序は:重要寸法と基準を定める → 段取り方案を選ぶ → 工作機械の種類を選ぶ → 検査方法を定める。段取り方案はしばしば飛ばされるが、図面要求を達成できるかどうかを直接左右する:薄肉部品はバイスで締めてから緩めると戻りが生じる可能性があり、ソフトジョー、真空吸着、専用治具を検討する必要がある。異形部品で信頼できる支持面がない場合は、切削パラメータを上げるよりも補助的な工程ボスを先に追加する方が現実的だ。検査方法も同様に事前に定める:三次元測定機で重要寸法、影像測定機で輪郭、粗さ計で嵌合面を確認する。どの寸法を三次元測定機に載せ、どれを通常の測定具による抜き取り検査にするかは、見積もり前にサプライヤーとすり合わせるべきだ。上記の数値はすべて業界で一般的な参考値であり、実際に達成可能な能力は図面、材料、剛性ごとに個別に確認する必要がある。
あるサプライヤーが加工の未来についていけるかどうかをどう判断するか
前のいくつかの節では、工作機械製造がどこへ向かうのか、加工の未来がどの主要ラインに押されて進むのかを述べた。具体的なプロジェクトになると、問題はとても短くなる:この図面を誰に任せれば、一度で正しく作れ、量産でも安定して作れるのか。設備リストは一部にしか答えられず、残りは聞き出してこそ分かる。
まず「五軸が何台ありますか」と聞かないこと。別の聞き方の方が効果的だ:難削材を切れるか、熱処理後も精密加工できるか、重要寸法は何で測るか、初品以外の工程をどう管理するか。これらの答えは、設備の型番よりも、そのサプライヤーが加工の未来にどれだけ近いかをよく示す。
設備リストの外側、まず工程の限界を問う
漠然とした能力ではなく、具体的な加工条件を聞く。例えばチタン合金や焼入れ鋼をどれだけ切削するのか、どの工具を使うのか、回転数と送りはおおよそどの程度か、高圧クーラントが必要か;部品は旋削・フライス複合で一度の段取りで仕上げるのか、それとも二工程に分けることを許容するのか。この工程をなぜこう並べるのか、基準をどう伝えるのかを説明できるサプライヤーは、工作機械のブランドだけを答えるところより通常は信頼できる。
熱処理後の精密加工の段取りについても聞ける。多くの部品は粗加工では合格するが、焼入れや時効の後に寸法と幾何公差が変わる。硬い状態で再仕上げできるか、取り代をどれだけ残すかが、この仕事を引き受けられるかを直接決める。業界で一般的な方法は、粗加工で0.2~0.5 mmの取り代を残してから精密加工することだが、材料と変形状況に応じて確認すべきで、一概には言えない。
検査治具と測定手段が「作れる」と「安定して作れる」の差を決める
初品をどう検査するか、量産でどう抜き取るか、重要寸法に機上プローブや三次元測定機の記録があるかを聞く。ノギスと巻尺しかない生産ラインでも、一般的な構造部品なら問題ない;しかし公差帯が±0.02 mmのようなレベルに収まると、三次元測定機、影像測定機、粗さ計がなければ、ほぼ運任せだ。3Dスキャンもリバースエンジニアリングや初品比較でよく使われ、特に自由曲面や組立干渉の調査で有効だ。
次に工程管理を見る。同じロットの部品が同じ工作機械、同じ治具のセットで仕上げられているか、ロット替え時に基準をどう再現するか、簡単なSPC記録があるか。加工の未来で語られる適応制御や機上クローズドループも、本質的にはこれをより細かく行うことだ;基礎的な測定と記録がなければ、どんなにスマートなシステムでも受け止められない。
DFMフィードバックは公差と段取りに具体的であるべき
良いDFMフィードバックは「この構造は加工しにくい」とだけ言わない。どの公差等級がコストを左右する公差で、緩和できるかを指摘する;どの内側コーナーに清角工具が必要か、または丸みに変更すべきか;どの薄肉が段取り時に変形し、リブ追加や把持方法の変更を提案するか。こうしたフィードバックが具体的であるほど、図面を転送して見積もるのではなく、工程に基づいて受注を判断している証拠だ。
最後に小ロットと量産のインターフェースをはっきり聞く。試作段階では3DプリンティングやCNC試作、小ロットでは真空注型や板金、量産では射出成形や専用機へ移行する——この経路が通らず、毎回金型を開き直したり段取りを調整し直したりするなら、加工の未来における柔軟性も実現しない。
よくある質問
以下のいくつかの質問は、前の内容を読んだ後で最も引っかかりやすい点だ:工作機械の精度と部品の精度はどこが違うのか、五軸や複合機は導入する価値があるのか、AIは加工で今何ができるのか、そしてあるサプライヤーが加工の未来のペースについていけるかどうかをどう判断するか。
工作機械の公称位置決め精度は高いのに、なぜ私の部品はまだ公差を外れるのか?
位置決め精度と繰り返し位置決め精度は、制御された条件下での工作機械の能力を表すのに対し、部品の公差帯は工作機械の誤差、熱変形、段取り変形、工具摩耗、切りくず熱が重なり合った結果だからだ。主軸とボールねじが連続運転で昇温した後、工場の昼夜の温度差、バイスやソフトジョーの締付力が、数時間のうちに寸法をゆっくりドリフトさせる可能性がある。業界で一般的な方法は、重要寸法に取り代を残し、粗加工と精密加工を分けて段取りし、必要に応じて機上測定後に補正切削することだ。あなたの部品については、図面、材料、段取り剛性ごとに個別に確認する必要があり、工作機械のマニュアルの数字をそのまま完成品の保証として扱うことはできない。
すべての部品を五軸や旋削・フライス複合にすべきか?
いいえ。5軸機と複合加工機の価値は主に、段取り回数の削減、基準変換誤差の低減、複雑な曲面や難削材の加工にあります。代償として、プログラミングと治具がより複雑になり、設備の時間単価が高くなり、工程担当者への要求も高まります。構造がシンプルで公差が一般的、かつ大量生産の部品では、3軸マシニングセンタに専用治具を組み合わせた方が多くの場合コスト効率が良くなります。判断の順序としては、まず構造が複数面を一度の段取りで仕上げる必要があるかを見て、次に材料が難削かどうかを見て、最後に生産量とコストを見るのがおすすめです。すべての数値は業界で一般的な参考値にすぎず、図面に基づいて確認する必要があります。
AIと適応制御は加工の現場で現在具体的に何ができるのか?
現在比較的実用化が進んでいる方向は、適応送り、工具折損とびびり振動の監視、工具寿命予測、機上測定のクローズドループ、CAMパラメータの推奨などで、中心的な役割は試し削りの回数を減らし、熟練工の経験を再利用可能な戦略に変えることです。ただし、初品確認や検査治具による検証を省略できるわけではありません。また、これらの機能は工作機械が振動、負荷、温度などの信号を取得できることに依存しており、データ基盤が整っていなければ、いわゆるスマート加工は概念的な段階にとどまりがちです。
加工の未来とは、付加製造が除去加工に取って代わることを意味するのか?
より正確に言えば役割分担です。付加製造は複雑な素材形状、コンフォーマル冷却水路、軽量化されたラティス構造の作製に適しており、その後工作機械で重要な嵌合面を精密加工します。除去加工は寸法精度と表面品質の面で依然として主力です。小ロットでは真空注型や手板用の複製型でつなぐこともでき、量産では射出成形や専用機に戻ります。工法を選ぶ順序は通常、生産量、構造の複雑さ、材料、重要な公差と表面要求であり、どの工法が新しいかではありません。
あるサプライヤーが加工の未来についていけるかどうかをどう判断するか?
設備リストだけを見てはいけません。いくつか具体的な質問をするとよいでしょう。難削材の熱処理後の精密加工ができるか?複合加工や段取り削減の方案はあるか?検査治具と測定手段はどの寸法をカバーしているか?初品と工程管理はどのように行うか?DFMフィードバックは公差、段取り、工具にまで具体的に踏み込んでいるか?小ロットと量産の間をどうつなぐか?工作機械はハードウェアとしての前提ですが、部品を安定的に作り出せるかどうかを実際に決めるのは、工程判断と検査のクローズドループです。具体的な能力範囲は部品図面ごとに項目別に確認することをおすすめします。
Key takeaways
- 工作機械製造の進歩は、最終的に部品図上で安定して実現できる公差帯に翻訳されなければならない。工作機械の精度は部品の精度ではなく、段取り、工具、熱変形、検査がそれぞれ一部を担う。
- 加工の未来の三つの主軸:工作機械本体の精度と熱安定性、工程側のAIと適応制御、工序側の旋削・フライス複合と積層・除去の並行。
- AIのCNC加工における現実的な位置づけは「試し削りと経験依存の短縮」であり、初品や検査具を不要にするものではない。パラメータは依然として材料、工具、剛性に応じて検証する必要がある。
- 工程を選定する際はまず実現可能性とコストを左右する公差を見る。旋削・フライス複合や段取り削減で作れるものは、単機の限界精度を追求するよりも往々にして割に合う。
- あるサプライヤーの「加工の未来」の成色を判断するには、設備リストだけでなく、工作機械の能力、検査具、工程判断を一緒に明確に説明できるかを見るべきである。



