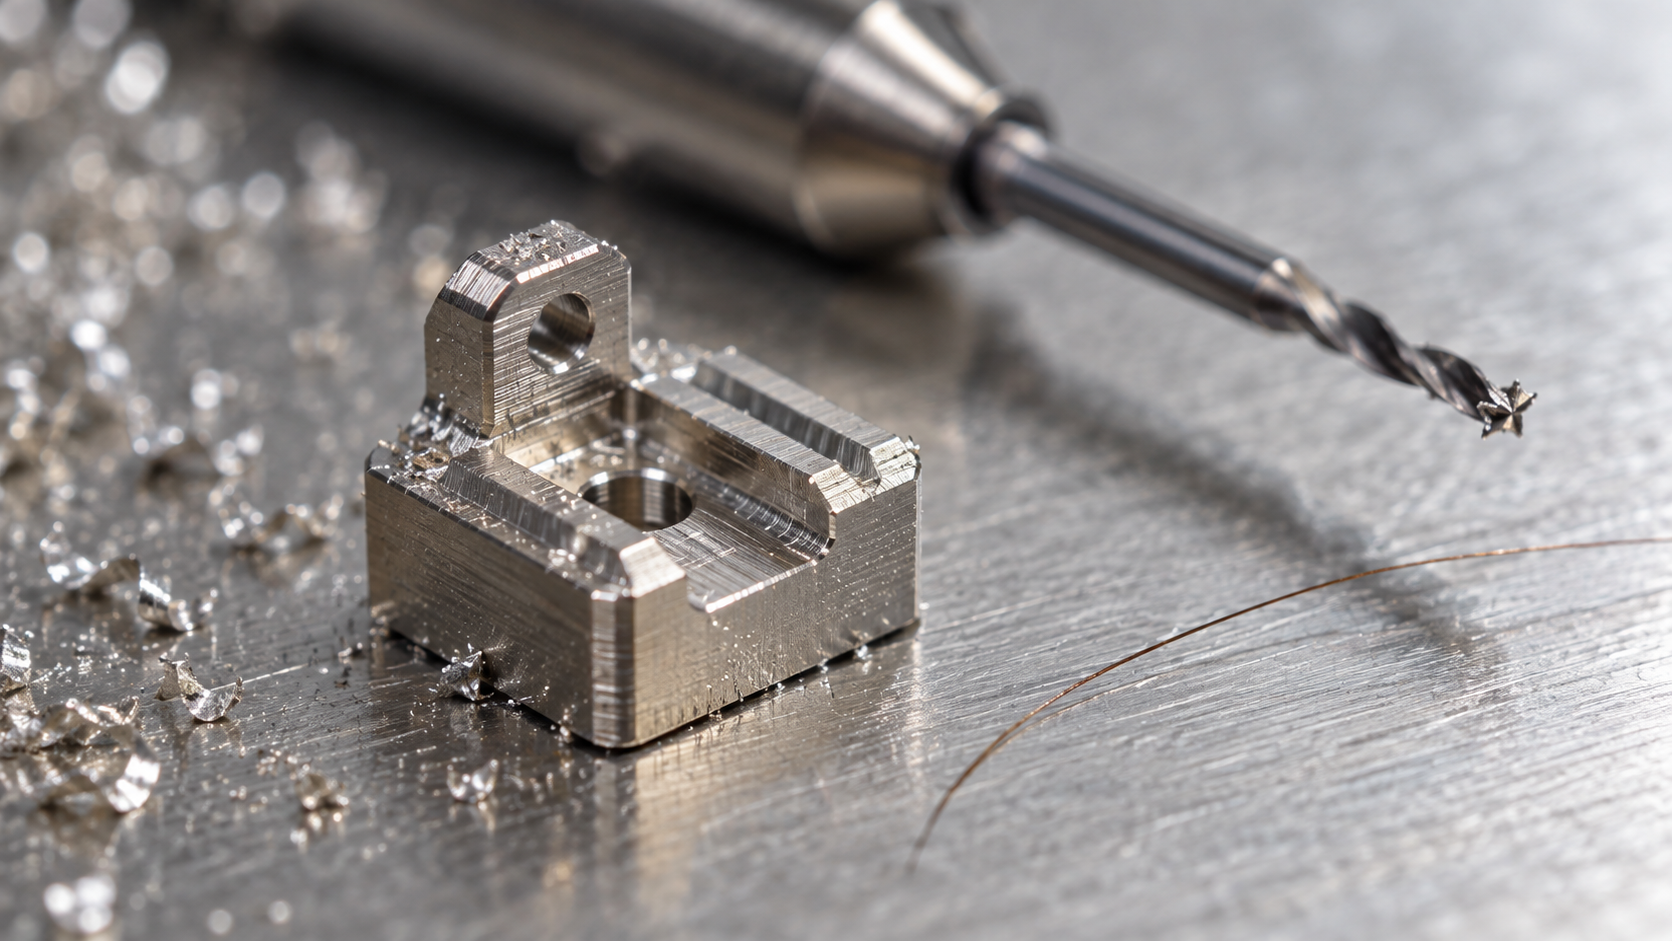
微小部品加工はいったいどこが「小さい」のか:なぜ大型部品工芸は等比縮小できないのか
精密微小部品加工工芸分業表:微細フライス、微細旋盤/スイス旋盤、微細EDM、ワイヤカット、レーザーがそれぞれどの特徴を担うか
常識に反する点はここにある:微小部品加工のルートを決めるのは工作機械のブランドでもなく、「何軸」でもなく、四つのこと——特徴タイプ、材料、公差帯、量産である。同じ図面上で、外殻は微細フライス、軸ピンは微細旋盤、硬い材料の尖った内溝は放電、薄箔はレーザー。工芸を特徴ごとに分業し、設備名ごとに分業しないからこそ、見積もりと良率が安定する。
一枚の表で明らかに:特徴が工芸を決め、工作機械が工芸を決めるのではない
| 特徴 / 部位 | 常用工芸 | 典型的な部品 | 量産の注意点 |
|---|---|---|---|
| 外形輪郭、浅い腔、支架 | 微細フライス(小径エンドミル) | 外殻、コネクタ基座、微型支架 | 工具径が小さいため、送りと切込みを下げる;薄肉は振れやすい |
| 軸、ブッシュ、ピン、円筒面 | 微細旋盤 / スイス旋盤 | 微型軸、ピン、スリーブ | スイス旋盤は細長い部品に適する;量産は送り材の再現位置決めに頼る |
| 孔、ねじ、位置決めピン孔 | 穴あけ、中ぐり、タップ、リーマ | 位置決め孔、微型ねじ部品 | 重要孔と非重要孔を分けて表示し、検査の力度を変える |
| 硬い材料、鋭い内角、深く狭い溝 | 微細 EDM / 沈入式放電 | 微型歯車、硬質金型インサート | 電極消耗は補償が必要;量産は電極の一致性を見る |
| 貫通狭スリット、硬質材料の輪郭 | 微細ワイヤ放電加工 | プレス金型の刃口、狭スリット部品 | 切断線が細く、ワイヤ走行と位置決め精度が寸法安定性を決める |
| 薄箔、ガラス、一部のプラスチック | レーザー微細加工 | 薄板、微細穴アレイ、脆性部品 | 熱影響部とエッジ品質は用途に応じて評価が必要 |
「小さい」の桁を数字で押さえておきましょう。業界で一般的な微細加工用工具の直径は約0.015インチ未満、小さいものでは約0.001インチ級(髪の毛の約3分の1)になります。精密公差帯は多くの場合±0.001~0.01mm、中程度の公差は約±0.01~0.05mmです。これらは判断の目安となる一般的な範囲であり、保証値ではありません——実現できるかどうかは形状、材料、ロット数次第で、最終的には図面と工場の確認によります。特にバッチでの微小部品加工ではそうで、単品ができても千個すべてが同じとは限りません。工程ルートが決まれば、残る難所は「作れるかどうか」から「一個一個が同じかどうか」へ移ります。
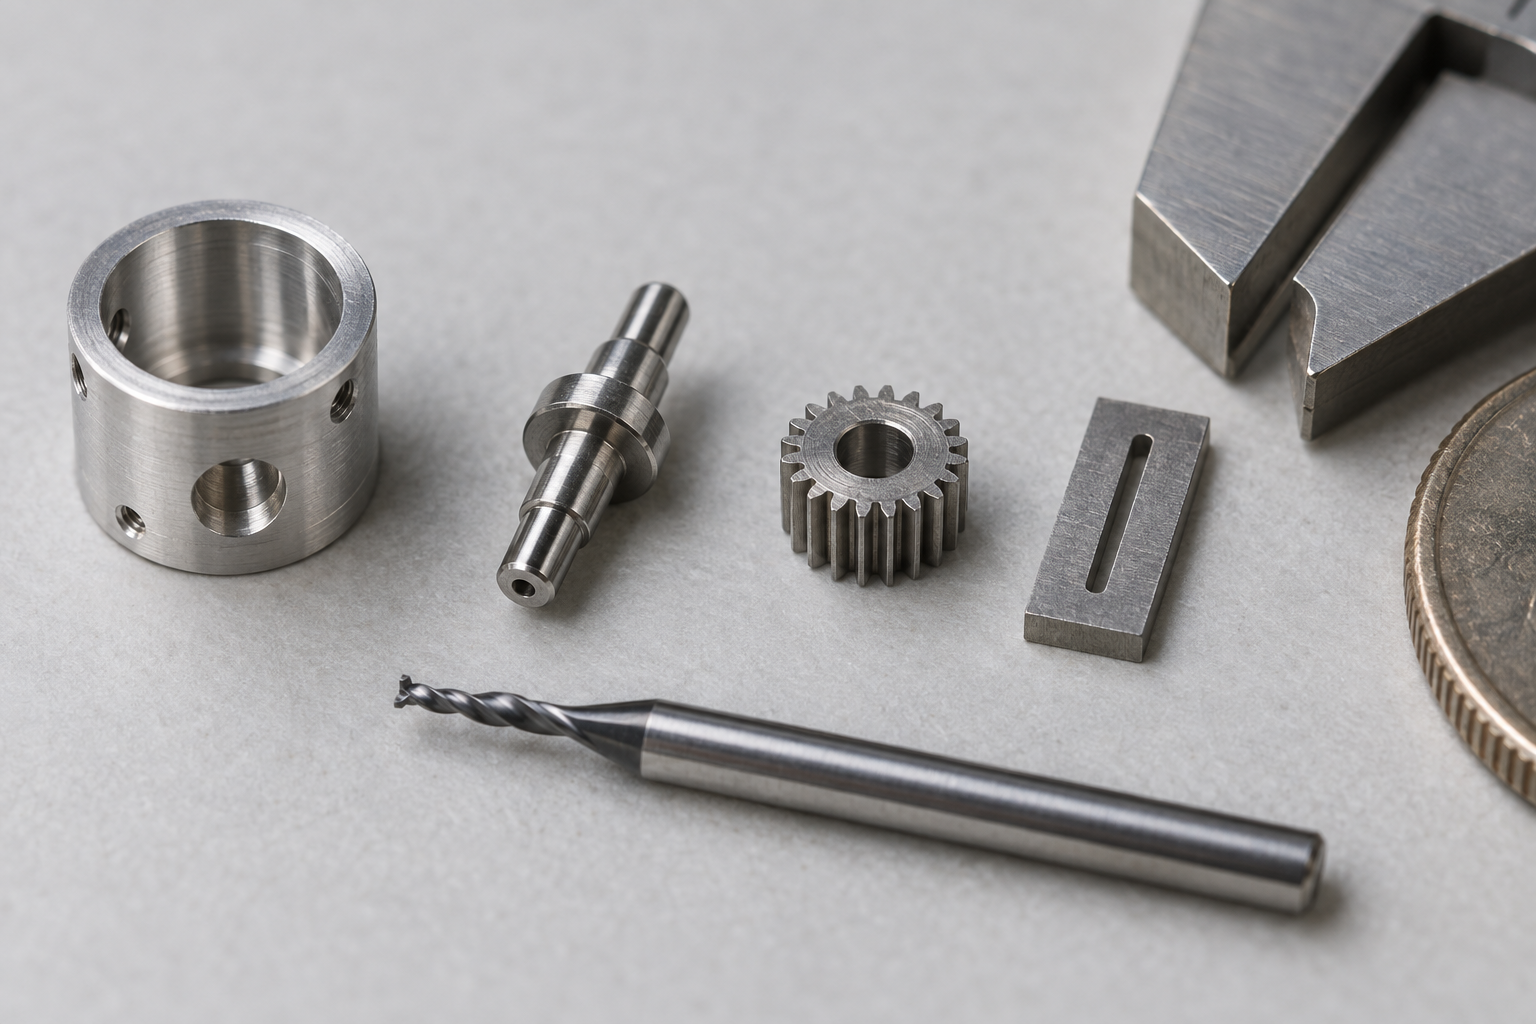
いつ微細放電加工やワイヤ放電加工を必ず使うべきか、硬質材のフライスではなく
前の表に続いて、最も誤判定されやすい特徴の一種を挙げます。直感に反するのは、「フライスで削ったような内コーナーに見えるほど、フライスでは削れない可能性が高い」という点です。硬質材のフライスの失敗は精度不足ではなく、工具がそもそも入らないことです——深く狭い溝、鋭い内R、深いポケット底部の直角清根。マイクロエンドミルの直径が0.5mm以下に縮むと剛性が急激に低下し、振れと欠けで寸法と表面が同時に制御不能になります。
硬質材のフライスが先に破綻する4つのケース
- 硬質材料:焼入れ鋼、超硬合金、セラミックでは、マイクロエンドミルの摩耗速度が経済性をはるかに超え、加工途中で工具交換すると基準が失われます。
- 深く狭い溝と薄肉:長径比が大きく、工具が逃げ、薄肉が切削力で押されて変形し、クランプするほどずれます。
- 鋭い内角:エンドミルは常に回転体で、内Rは工具半径に制限され、図面にR0.05とあれば削れないと宣言しているのと同じです。
- 工具のアクセス性が悪い:特徴がキャビティ内部に隠れていたり、主軸と角度を成していたりすると、5軸でも届かないことがあります。
この4つの中で、微細放電加工(沈み込み式/挿入式)はミクロン級で特殊な形状の部品、たとえば小モジュール歯車、異形微細穴、超硬インサートを担当します。微細ワイヤ放電加工は貫通輪郭と狭スリットを担当し、業界で一般的な切断線直径は約0.001インチ級に達し、高分解能の位置決めスケールと組み合わせて輪郭補正を行い、公差帯は通常ミクロン級になります——具体的にどこまで可能かは材料、厚さ、機械の状態次第で、図面にまず重要寸法を明記してから話しましょう。
限定条件は明確にしておく必要があります。EDMやワイヤ放電加工にすれば優れているわけでも、自動的にコストが下がるわけでもありません。これらは遅く、電極やワイヤ通しの準備が必要で、形状、公差、工具アクセス性の3つすべてが硬質材のフライスでは通らないと証明された場合にのみ合理的です。バッチでの微小部品加工では、特徴をマイクロフライスで安定して出せるなら、硬質材のフライスのほうが放電より依然として割安です。
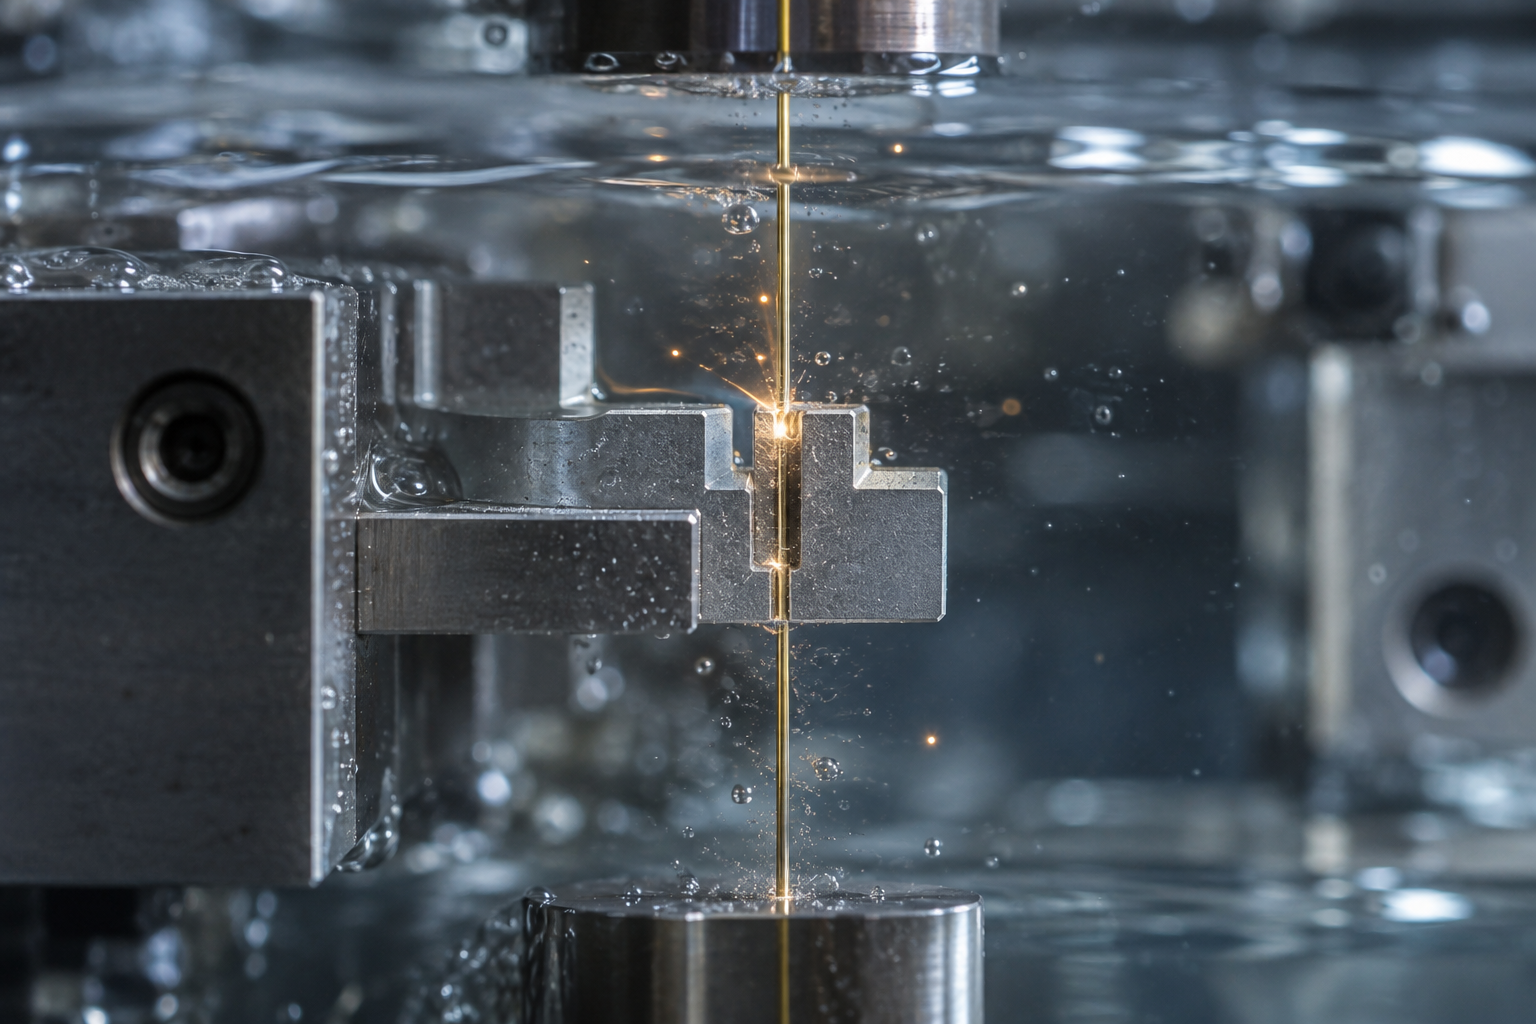
バッチでの微小部品加工:単品試作は通っても、量産でなぜ崩れるのか
多くの人はバッチでの微小部品加工のリスクは「作れるかどうか」にあると思っています。実際には単品試作はしばしば順調に通ります——職人は手動で芯出しし、感覚で送りを落とし、一個ずつ選別できます。本当に崩れるのは再現性です。百個目と一個目はもはや同じ部品ではありません。
寸法が縮小すると物理的効果が増幅されます。クランプ力はミリ級部品では直接、弾性変形や塑性凹みを生むことがあります。切削熱が逃げる間もなく、主軸の熱伸びとワークの熱膨張がミクロン級公差に重なります。工具摩耗が数ミクロンなら、数十ミリの軸では小さなことですが、2mmのピンでは寸法ドリフトになります。深く狭い溝と薄肉はさらに工具の振れを悪化させ、加工時間もそれに伴って長引きます——バッチを単品のペースでスケジュールすると、コストと一貫性が同時に崩れます。
バッチで崩れるポイントは通常どこに現れるか3つ
- クランプの繰り返し位置決め:軟爪、専用治具、真空吸着は基準面が不安定だと、ワーク交換後に位置度がばらつきます。バッチでの微小部品加工では、治具自体をまず検証する必要があります。
- 熱変形の累積:連続加工で機械とワークが熱平衡に戻らず、寸法が時間とともに一方向にドリフトし、ランダムな変動にはなりません。
- 工具摩耗後の寸法ドリフト:マイクロ工具は寿命が短く摩耗曲線が急で、折れるまで使うのではなく、工具交換や補正の周期を設定する必要があります。
材料と熱処理の順序が公差とコストを一緒に食いつぶす
順序を間違えると、工程を間違えるより高くつきます。焼入れが必要な鋼部品は、まず旋削/フライスで寸法近くまで加工し、次に熱処理し、最後に微細EDMや研削で仕上げる——変形を熱処理後に処理する形にします。もう一つの考え方は、予備硬化鋼を直接選び、後続の熱処理工程を省き、それに伴う変形リスクと二次クランプも省くことです。POM、PEEKなどのエンジニアリングプラスチックは絶縁、耐摩耗、低摩擦部品によく使われ、切削力が小さく加工しやすいですが、熱膨張係数が大きく、バッチでは冷却と測定のリズム管理により依存します。
検査のクローズドループと見積準備:微小特徴をどう検証し、図面をどう出すか
直感に反する点が一つあります。微小部品加工では、検査が加工より早く工程を決めることがよくあります。加工は工具が届くところまでしかできず、検査はプローブが届くところしか認めない——プローブ径、測頭のアクセス性、基準面の大きさが、本来通せるルートを直接否定します。
そのため精密微小部品加工の検収は、通常ノギス一本では済みません。CMMで形状・位置を測定し、光学投影機と顕微鏡で微細輪郭やバリ、エッジ欠けを見て、表面粗さ計で機能面を測ります。重要穴と非重要穴は図面上で分けて注記する必要があります——前者は全数検査または厳格化、後者は抜き取りでよく、業界の一般的なやり方は機能で等級分けし、一律全数検査ではなく、具体的には図面と用途に応じて確認します。
見積時に「重要寸法」を選び出すことが、数量を伝えるより役立つ
よくある質問
以下は、本記事を読んだ後によく追加で質問されるいくつかの問題で、微小部品加工、精密微小部品加工、およびバッチ微小部品加工の実際の判断を中心に展開しています。
微小部品加工は本当に大きな部品を比例縮小するだけなのでしょうか?
いいえ。寸法が小さくなると、クランプ力、切削熱、工具の振れ、振動が増幅され、材料除去の物理法則もそれに伴って変わります。したがって、工程の選択は等比縮小ではなく、特徴タイプ、材料、公差、バッチに応じて再分担するものです。
精密微小部品加工において、マイクロフライスと微細放電加工はどのように選べばよいですか?
まず特徴を見ます。外殻、ブラケット、浅い溝などの開放的な特徴はマイクロフライスを優先し、硬い材料、深く狭い凹溝、鋭い内角、または工具が到達しにくい位置になって初めて、微細放電加工やワイヤカットを検討します。多軸や特殊工程は自動的にコストを下げるものではなく、形状、公差、工具の到達性が合理的であると証明された場合にのみ採用する価値があります。
なぜ単品試作は合格しても、バッチ微小部品加工では崩れやすいのですか?
単品試作は弾力性に頼り、バッチは再現性に頼ります。バッチでの崩れポイントは通常「作れない」ことではなく、クランプの繰り返し位置決め、熱変形の累積、工具摩耗後の寸法ドリフトにあります。深く狭い凹溝と薄肉はさらに振れと加工時間を増やし、これらの誤差を拡大します。
材料と熱処理の順序は微小部品加工に影響しますか?
影響します。予備硬化鋼は後続の熱処理による変形を避けられ、POM、PEEK などのエンジニアリングプラスチックは絶縁耐摩耗部品に適しています。順序を間違えると、公差とコストが一緒に制御不能になります。具体的な材料選定は図面と用途に基づいて確認する必要があります。
微小特徴はどのように検査し、重要な穴と重要でない穴は分けるべきですか?
分けることをお勧めします。CMM、光学投影機、顕微鏡、表面粗さ計は微細構造とエッジ精度に用いられ、重要な穴と重要でない穴では検査の強度が異なります。図面上で分けて注記してこそ、検査の閉ループが加工要件に真に対応します。
Key takeaways
- 微小部品加工の工芸選びは四つのことを見る:特徴タイプ、材料、公差帯、量産であり、工作機械の型番や軸数を見るのではない。
- 微細フライス/微細旋盤は成形を担い、微細EDMとワイヤカットは硬い材料と鋭い内側特徴を担い、レーザーは薄箔、脆性材料とプラスチックを担い、互いに特徴ごとに分業し代替し合うのではない。
- 寸法が小さくなるとクランプ力、切削熱、工具の振れ、振動が増幅され、微小部品によくある廃棄原因は変形であり、工具の折損ではない。
- 量産微小部品加工の核心リスクは「作れるかどうか」から「每一件が同じかどうか」に変わり、自動化、再現可能なクランプ、検査の閉ループに頼り、単品試作の勘に頼るのではない。
- 予備硬化鋼、POM/PEEK などの材料と熱処理の順序は、微小部品の変形とコストに直接影響し、早く決めるほど楽になる。



