標準部品と非標準部品はどこが違うか:一言定義と三つのよくある誤解
ネジ、軸受、形材、フランジ、これらはほとんどの人がすぐに規格を言え、マニュアルで国標番号も調べられる。しかし非標準部品加工となると、多くの購買担当やエンジニアは曖昧になる:一体何が非標準なのか?単品なら非標準なのか?精度は必ず高いのか?
まず定義を整理しよう。非標準部品は標準部品に対する概念で、国家が厳格な標準規格及びパラメータ規定を制定しておらず、企業が自主的に管理し、顧客の図面または要求に基づいてカスタマイズされる部品を指す。標準部品には統一された寸法系列、公差等級、材料牌号があり、誰が作っても同じである;非標準部品にはこの公共の制約がなく、形状、公差帯、表面粗さ、熱処理状態はすべて図面または技術協議書に記載され、需給双方が約定する。
誤解一:非標準は単品に等しい
非標準とは「適用できる公共標準がない」という意味であり、「一つしか作れない」という意味ではない。ある型の自動化設備の接続板は、図面を企業自身が作成し、国標では調べられないが、年間数千個作られることもある。逆に、国標寸法で旋削された段付き軸は、たとえ一つしか作らなくても標準部品である。ロットと標準か否かは別問題であり、誰に作らせるかを判断する際に混同してはならない。
誤解二:非標準は高精度に等しい
非標準部品には、嵌合面に厳しい要求があるものもあれば、支持のみで公差が±0.5mmで十分なものもある。精度は図面が与えるものであり、「非標準」という二文字が自ずと備わるものではない。非標準を高精度とデフォルトで考えると、見積時に期待が吊り上げられやすく、設計側が非機能面の公差を緩めることを躊躇しやすくなる。
誤解三:非標準は依拠すべき標準がないことに等しい
国標が寸法系列を規定しないからといって、製造過程に標準がないわけではない。図面上の寸法公差、幾何公差、表面粗さ、材料牌号、熱処理要求が、この非標準部品の「標準」である。検査もこれに基づいて実行される:ノギス、マイクロメータ、三次元測定機、粗さ計、測るべきものは測る。本当に厄介なのは「標準がない」ことではなく、図面の記載が不完全で、どちらの面が基準か、どの寸法が重要かについて双方がそれぞれの理解を持つことである。非標準部品加工のリスクはほとんどここで発生し、「非標準」そのものにあるのではない。
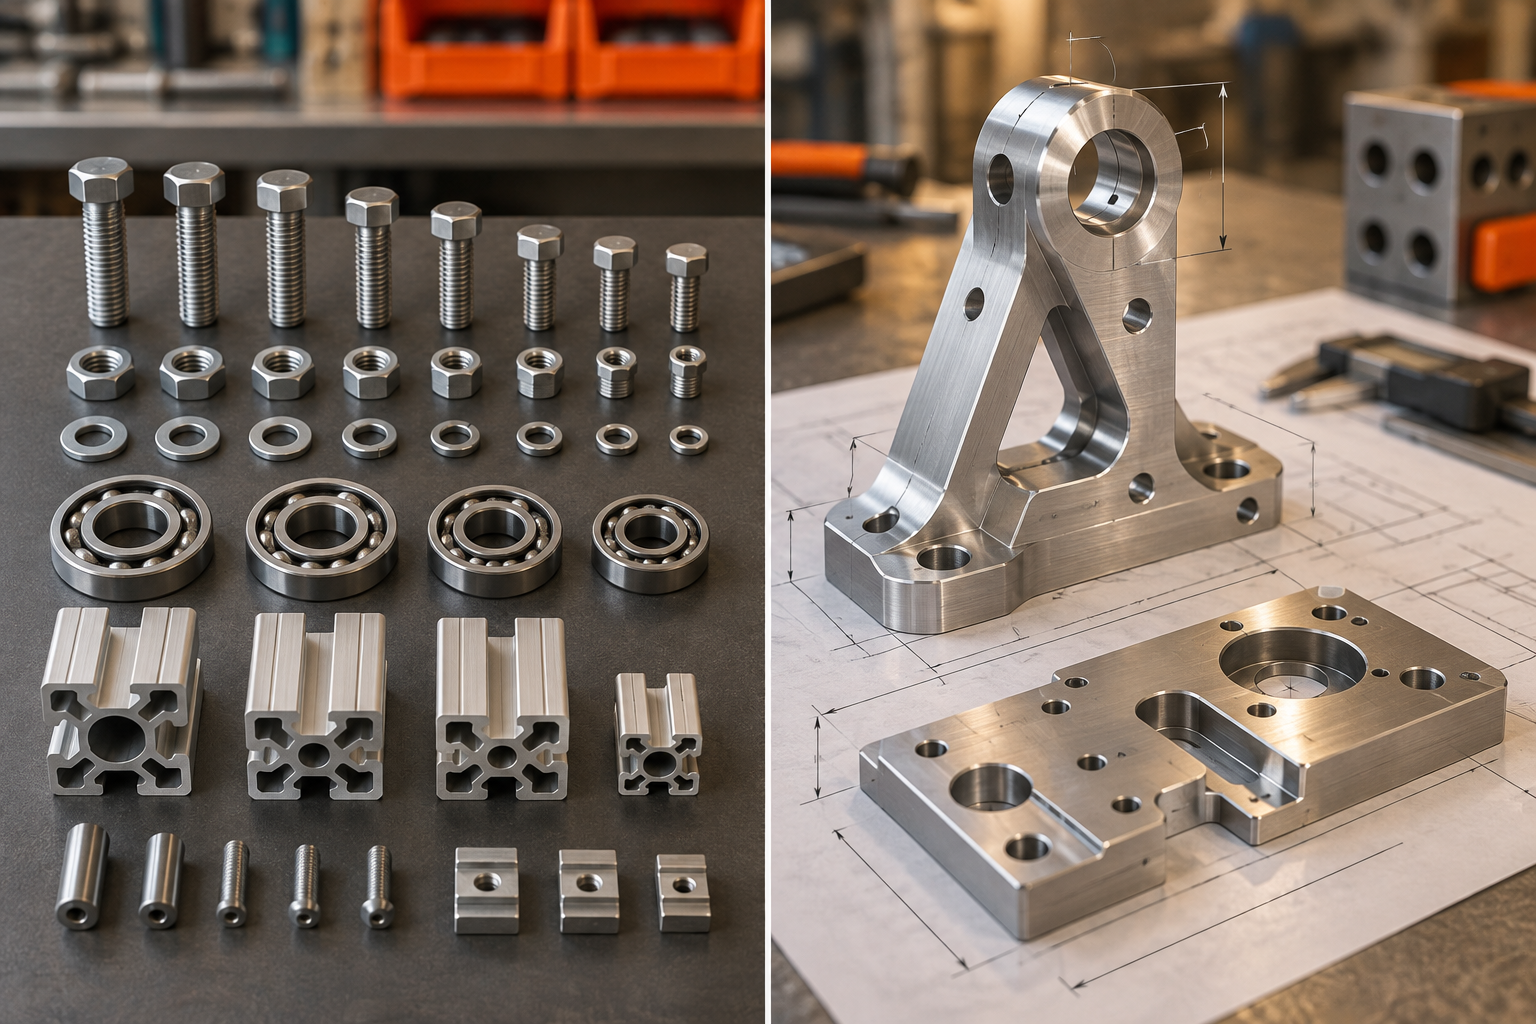
非標準部品の分類方法:金属と非金属の非標準部品の加工差異
非標準部品の分類で最も実用的な切り口は、材質で切ることである:金属類と非金属類。この分け方は学術的な潔癖ではなく、工程チェーンの長短、段取り方式、工具選択、最終コストを直接決定するからである。同じ図面でも材質を変えれば、見積が大きく差が出ることがあり、その原因はこの境界線に隠れている。
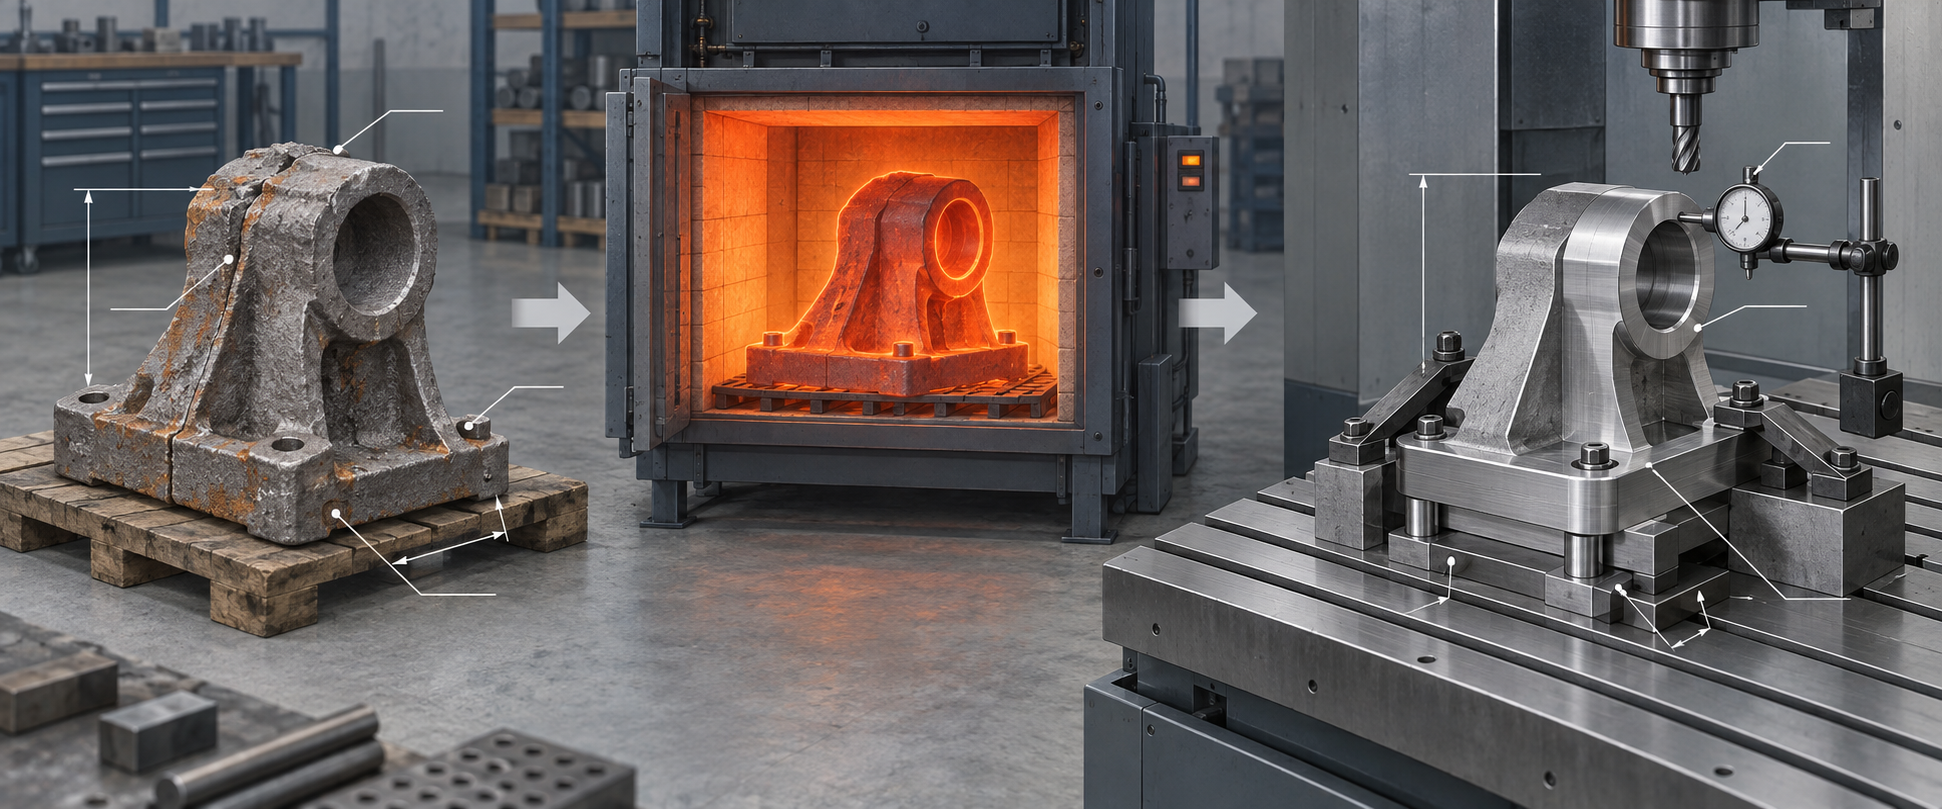
金属非標準部品:素材から精密加工までの変動要因はどこか
金属非標準部品は通常、鋳物、鍛造品、または棒材から始まり、精密加工まで進む。このチェーン上では、管理点が非金属よりはるかに多い。熱処理は変形をもたらし、切削は残留応力を導入し、溶接は局所組織を変化させ、表面処理の前には基材の密着性も見る必要がある。各ステップが寸法をドリフトさせる可能性があり、つまり各ステップに取り代と再検査の窓を残す必要がある。
典型的な金属非標準部品として、ピストンストッパリング、油圧治具、ガイドレール座などがあり、これらのインターフェース寸法は完成機によって決まり、既製の標準を適用できない。このような部品はしばしば粗加工—応力除去—半精加工—精密加工の多工程を必要とし、途中でワイヤ放電または放電加工を挿入して硬質材料や隅の清角を処理することもある。工程が多くなれば段取り回数も増え、累積誤差のリスクがそれに伴って上昇する。
これも金属非標準部品のコストが通常標準部品より高い核心的な理由である:材料が高いのではなく、工程が複雑で、変動要因が多く、品質管理コストが高いからである。標準部品は専用機を組んで流れ作業にできるが、非標準部品は各ロットごとに再び刃合わせ、再プログラミング、治具の再検証を行う可能性がある。
非金属非標準部品:吸湿、反り、脆性割れこそが主要な課題
非金属非標準部品はエンジニアリングプラスチック、アクリル、複合材料などをカバーする。切削応力の解放を心配する必要はないが、独自の厄介さがある:吸湿膨張、加工後の反り、薄肉部の脆性割れ、熱変形による寸法の戻り。例えばPOMやナイロンは湿度に敏感で、加工前に乾燥処理が必要である;アクリルは穴あけ時に欠けやすく、送りと回転数を抑える必要がある。
このような部品は絶縁板、導流カバー、センサブラケット、パネル類の部品によく見られる。それらの公差帯は通常金属部品より広いが、表面外観や組立平坦度への要求は必ずしも低くない。材料選定時には使用環境温度、化学薬品との接触有無、難燃等級の要否を考慮する必要がある——これらは図面上ではしばしば材料牌号が一つ書かれているだけだが、実際には加工方式と後処理に影響する。
説明しておくべきは、非金属非標準部品は工程が比較的短いものの、材料ロット差が金属より顕著なことがある点である。同じ牌号でもロットが異なれば板材の内部応力状態が異なり、加工後の反り量も異なる。ロットがやや大きい場合は、まず一、二件を試し削りし、変形の規則性を確認してから展開することを勧める。
非標準部品加工における二種類の材質の選択ロジック
金属か非金属かを選ぶには、まず機能を見る:荷重支持、耐摩耗、耐熱、導電なら基本的に金属;絶縁、軽量、耐腐食、コスト敏感なら非金属を検討する。次にロットを見る:金属非標準部品の小ロットはCNCフライス・旋盤がより柔軟で、非金属の小ロットはCNCまたは3Dプリントが使え、形状が複雑で金型を開きたくない場合、後者の優位性が明らかである。最後に組立を見る:金属部品と組み合わせる非金属部品は、熱膨張係数の差を計算に入れる必要があり、そうでなければ常温では装着できても、昇温で固着する。
いずれの類であれ、図面に材料状態、熱処理要求、表面処理、重要公差を明記することは、非標準部品加工の見積と納期を予測可能にする前提である。材質欄に「鋼」や「プラスチック」と書けば、サプライヤは推測するしかなく、最終的な手直しコストは需要側に戻ってくる。
非標準部品のカスタマイズ加工とは:加工方法と対応する工芸能力
非標準部品のカスタマイズ加工とは、図面または要求に基づき、手動、半自動、または自動工作機械で切削、成形、接合などの工程を完了する過程である。それは具体的な一工芸ではなく、一組の工芸の集合である——同じ図面でも、CNCフライスで進むか真空注型複模で進むかは、ロット、精度グレード、材料によって決まる。以下では方法ごとに分解して説明し、各方法が何に適するかを明示する。
減材:CNCフライス・旋盤、放電加工、ワイヤ放電加工
減材は非標準部品のカスタマイズ加工の主力である。CNCフライス加工と旋削は金属とエンジニアリングプラスチックの精密成形に適し、単品から小ロットまで対応でき、段取り替えはプログラムで行い金型に依存しない。放電加工(EDM)は硬質材料と鋭角の清根を解決し、電極消耗と放電ギャップは工芸の中で補正する必要がある。ワイヤ放電加工は焼入れ鋼、インサート、狭いスリットに用いられ、精度と表面完全性は通常ワイヤカットより優れるが、切断速度が遅く、最後の精密仕上げまたは直接成形に適する。
業界でよく言われる「数値制御設備の精度0.0025mmオーダー」とは、工作機械の位置決めと繰り返し位置決めといった能力を指し、部品の実測公差に等しくはない。部品が最終的にどこまでできるかは、段取り剛性、工具振れ、切削熱、測定方法を見る必要があり、具体的には図面と実測に基づく。
等材と増材:3Dプリント、真空注型複製
3Dプリント(FDM、SLA、SLS、MJF、DMLSなど)は非標準部品において主に2種類の仕事を担う:構造検証と、減材加工が困難な形状である。段取りやツールパスを省けるが、異方性、サポート痕、寸法ドリフトは事前に公差へ織り込む必要がある。手板複製(真空注型)は小ロット試作に適し、シリコーン型で20~50件レベルの部品を複製でき、表面と材質の質感は射出成形に近く、鋼製金型を開くよりはるかに安価だが、金型寿命は限られ、寸法安定性は射出成形に劣る。
成形と大量複製:板金プレス・曲げ・溶接、射出成形
板金はプレス、曲げ、溶接で外殻、ブラケット、接続板を構成し、板材系の非標準構造部品に適する。曲げのスプリングバック、溶接の熱変形、穴位置の累積誤差が一般的な管理点であり、初品は検査治具や3Dスキャンで比較する必要がある。射出成形は別の道を行く:金型を開く必要があり、単品コストはロットに応じて薄まるため、ロットが十分に大きく、かつ部品形状が抜き勾配と均一な肉厚を許容する場合にのみ割に合う。ロットが不足しているのに無理に金型を開くと、単価とリードタイムは通常、標準部品製品より高くなる。
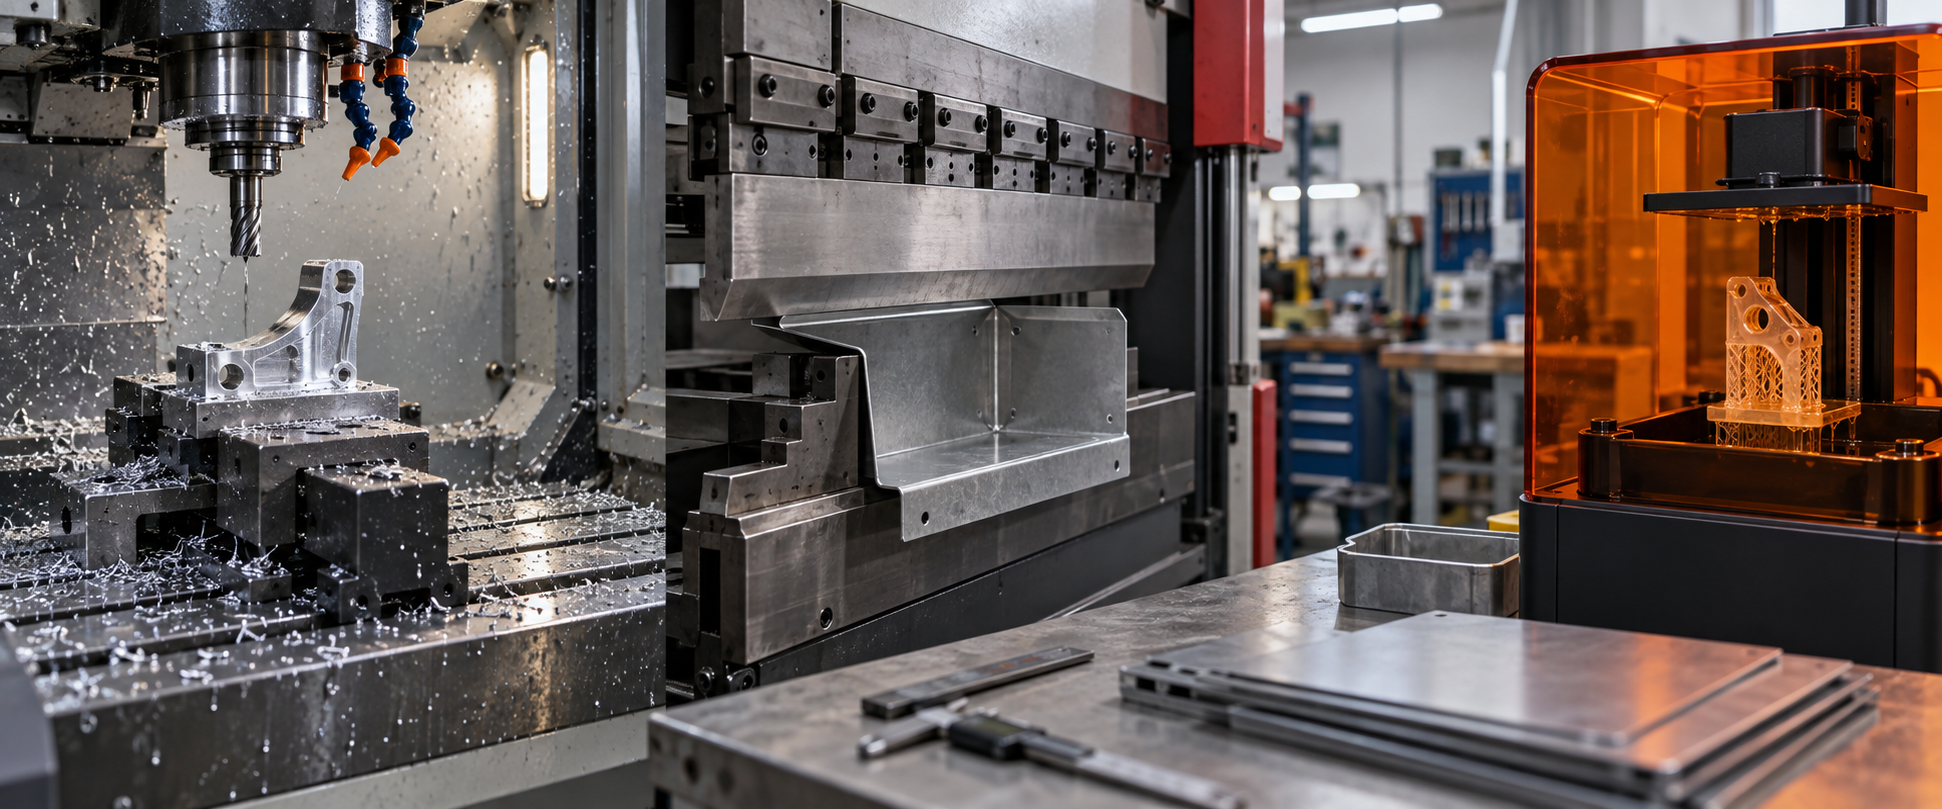
非標準部品のカスタム加工設備の五大分類:調達担当とエンジニアはどう選ぶか
設備を選ぶ前に、まず2つの問いに答える:このロットの非標準部品に必要な精度は何か、ロットはどれくらいか。順序を逆にすると、穴あけだけで済むブラケットを5軸機でフライス加工したり、普通のフライス盤でIT6級の嵌合面を無理に削ったりすることになる。設備の五大分類——溶接、切断、加工機械、検査、補助後処理——は選定の骨格だが、各分類の中でどう選ぶかは部品そのものを見て決める。
溶接・切断設備:材料、板厚、熱影響部を見る
溶接設備の選定はまず母材を見る。炭素鋼部品は通常MIG/MAGまたは手溶接アーク溶接を使う。ステンレスとアルミニウム合金は入熱に敏感で、TIGまたはレーザー溶接のほうが変形を制御しやすい。判断点は3つ:溶接部に探傷が必要か、溶接後に焼鈍や応力除去が必要か、溶接姿勢は下向きか全姿勢か。全姿勢溶接は設備の柔軟性と操作経験への要求が高く、小ロットでは手作業のほうが現実的で、ロットが増えてからロボットステーションを検討する。
切断設備はエネルギー源で分ける:プラズマ、レーザー、ウォータージェット、ガス。薄板(一般に0.5~3 mm)はファイバーレーザーが効率が高く熱影響部も小さい。中厚板(6~25 mm)はプラズマのほうが経済的。ウォータージェットは熱影響がなく、熱処理済みや切断面の金属組織に要求がある部品に適するが、速度が遅くランニングコストが高い。切断選定で最も見落とされやすいのは熱影響部(HAZ)である——切断面付近の数ミリ以内で硬さや組織が変わるため、後で精密加工する面にはこの層を削り取るだけの余肉を十分に確保しなければならない。
加工機械設備:ストローク、回転数、工具マガジン、段取り方法
ここが非標準部品カスタム加工の主戦場である。3軸立形フライスは平板類や浅いポケット部品に適する。側面穴や斜面がある部品は3軸にロータリーテーブルを追加するか、直接4軸を使う。インペラ、複雑曲面、1回の段取りで多面加工となって初めて5軸の出番となる。選定時は4つのパラメータを見る:X/Y/Zストロークは部品外形+治具をカバーする必要があり、主軸回転数は小径工具(例えばφ0.5 mm以下)が適正な周速で回せるかを決め、工具マガジン容量は多工程部品で頻繁に停止して工具交換する必要があるかを決め、段取り方法は薄肉部品がクランプで変形しないかを決める。
旋削も同様である:短く太い軸は普通のCNC旋盤、細長い軸は振れ止めやスイス型自動旋盤を検討し、フライス加工特徴を伴う部品は複合旋盤で二次段取りを減らせるかを見る。業界でよく言われるCNC設備の位置決め精度は0.0025 mmのオーダーだが、これは設備自体の静的指標であり、実際の部品精度には工具摩耗、段取り応力、熱変形、測定誤差がさらに重なる。図面公差と実測報告を基準とし、設備カタログのパラメータを部品の保証値として扱ってはならない。
検査・補助設備:三次元測定機、3Dスキャン、バリ取りをどう決めるか
検査設備は図面上に何が指示されているかで決まる。線形寸法と穴径だけならノギス、マイクロメータ、プラグゲージで足りる。位置度、同軸度、輪郭度といった幾何公差がある場合は三次元測定機(CMM)が必要である。初品を図面と3Dモデルで全寸法比較する場合、あるいは使用済みの旧品をスキャンしてリバースエンジニアリングする場合は3Dスキャンを使う。判断点:検査特徴が規則的な幾何形状か、公差が測定設備の不確かさの3分の1未満か、データ報告書の発行が必要か。
補助設備は付帯項目と見なされがちだが、実際には納期と合格率に影響する。バリ取りには手作業、振動研磨、電解、熱エネルギーの数種類があり、交差穴や内腔のバリは手作業では届かないため、事前に明示する必要がある。洗浄、陽極酸化、黒染め、ブラストといった表面処理は、自社にラインがあるか外注かのいずれかであり、選定段階で処理によって寸法が変わるかを確認しなければならない——陽極酸化は一般に数マイクロメートル成長するため、嵌合面には余肉を残すか保護が必要である。
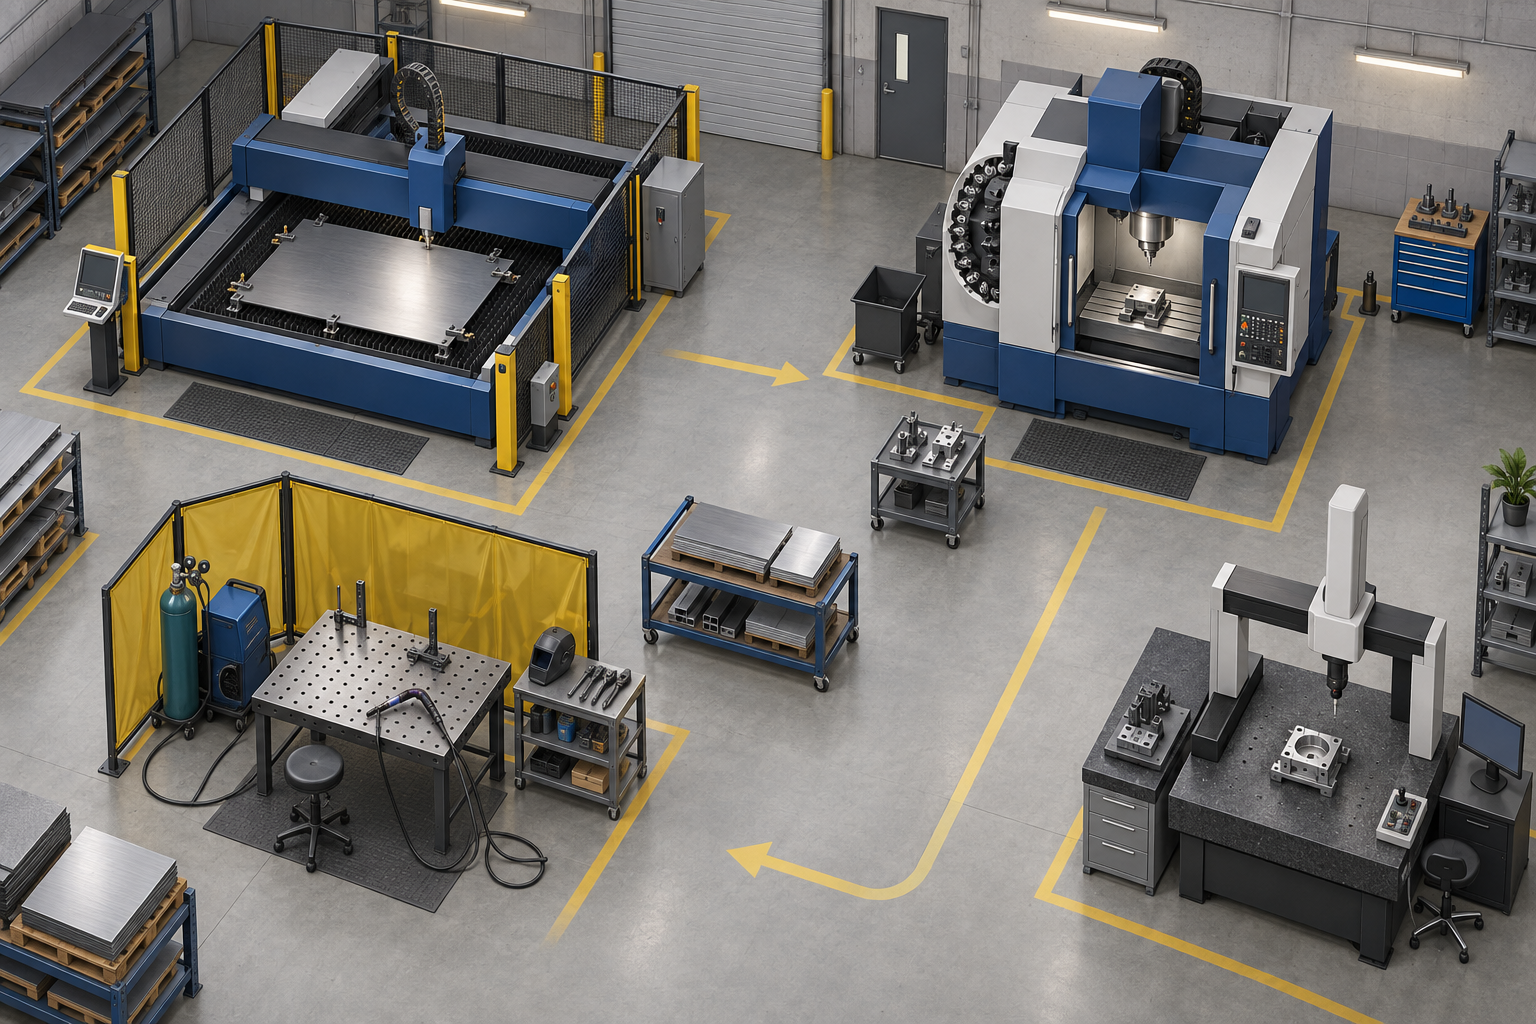
五分類の設備をつなぐ順序は:まず精度とロットを決める → 次に工程ルートを決める → 最後に設備を決める。同じロットの非標準部品でも、ロットが5件から500件に増えれば、加工機械は3軸+ボール盤から専用治具+多軸へ変わり得る。検査も抜き取りから全数検査+SPCへ変わり得る。設備は結果であり、出発点ではない。
カスタム非標準精密部品の工程とステップ:要求分析から出荷まで
非標準部品加工に固定の範式はないが、工程チェーンは安定している。違いは中間のどのステップを行うか、どこまで深くやるかだけである。以下、実際の流れの順に一通りたどり、各ステップで重要管理点と最もよくある手直し原因を指摘する。
要求分析と設計確認
まず部品がどこに取り付き、誰と嵌合し、どんな荷重を受けるかを確認する。このステップを徹底しないと、後はすべて無駄になる。よくある手直し:2D図と3Dモデルの不一致、版番号の不一致、顧客が口頭で寸法を変更したが図面が更新されていない。確認後に1版の図面を凍結し、以降のすべての工程はそれを唯一の根拠とする。
材料選定と前処理
使用条件に応じて材料を選び、高ければよいわけではない。アルミ部品は牌号と状態を見て、鋼部品は調質やプリハードの要否を見る。前処理はよく飛ばされる:棒材の応力除去焼鈍、板材の矯正、非金属部品の乾燥除湿。このステップを飛ばすと、精密加工後に変形し、寸法が公差を外れる。よくある手直し:材料状態が不適切で、加工後に硬さが不合格となり、廃棄して再投入するしかない。
図面と公差のレビュー
各寸法を一つずつ確認する:どれが機能寸法で厳密にすべきか、どれが自由公差で緩めてよいか。指示基準は統一し、幾何公差と寸法公差が矛盾してはならない。粗さ要求は明確に記載し、Ra値は異なる加工方法に対応する。よくある手直し:公差を厳しくしすぎて加工できず、図面修正で時間を浪費する。あるいは基準が統一されておらず、検査時に対応が取れない。
段取り方案と工程ルート
まず段取り回数を決め、それから工程を並べる。段取り回数が多いほど累積誤差が大きくなる。1回の段取りで仕上げられる面はできるだけ1回で仕上げる。工程ルートには荒加工、半精加工、精加工の余肉配分を明記する。よくある手直し:薄肉部品でクランプ力が過大になり、クランプを緩めると戻って寸法が狂う。あるいは工程順序が逆で、精加工面が後続工程で傷つく。
研削、荒加工、放電加工
高精度基準面が必要な場合は先に研削し、後続の位置決めの下地とする。荒加工で余肉を除去し、精加工のために均一な余肉を残す。硬い材料や複雑なポケットには放電加工(EDM)を使い、深く狭い溝や隅の仕上げはこれに頼る。ワイヤ放電は高精度輪郭や焼入れ後の切断に用いる。よくある手直し:荒加工の余肉が不均一で、精加工時に工具負荷が急変し寸法が不安定になる。放電パラメータが適切でなく、表面変質層が厚すぎて後続の研削量が足りない。
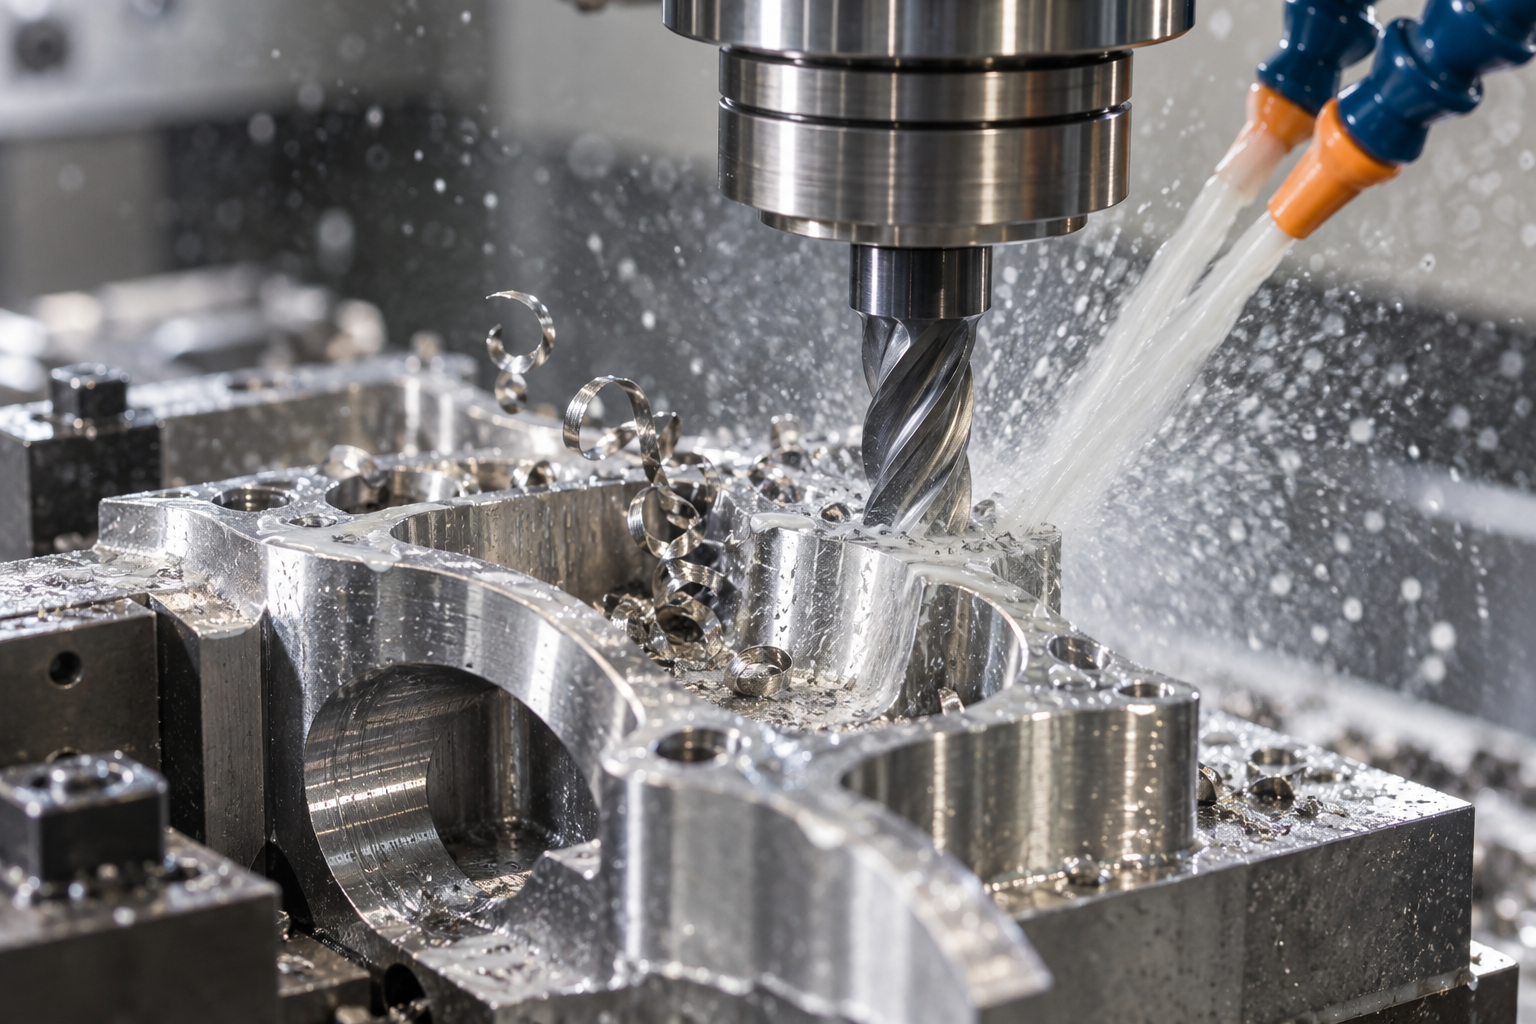
CNC精加工とバリ取り
精加工は図面公差帯に従って管理し、工具摩耗を監視し、初品は必ず検査する。バリ取りは最後に回さない:交差穴、ねじ口、溝のエッジをすべて通す。よくある手直し:バリが取り切れず、組立時に嵌合面を傷つける。あるいはバリ取り時に面取りが大きすぎて、機能エッジを削り落としてしまう。
品質検査と梱包・出荷
品質検査は図面に従って項目ごとに測定する:寸法、幾何公差、粗さ。重要寸法は三次元測定機や3Dスキャンで比較し、一般寸法は測定具を使う。検査報告書は製品に同梱する。梱包は部品特性に応じて選ぶ:精密面には保護フィルムを貼り、錆びやすい部品には防錆油を塗り、薄肉部品には支持を入れる。よくある手直し:検査漏れがあり、顧客側で初めて公差外れが判明する。あるいは梱包が不適切で、輸送中に精密面が打痕を受ける。
アフターサービスのトレーサビリティは工程記録に依る:材料ロット、工程パラメータ、検査データ、作業者。問題が起きたらどのステップまで遡れる。非標準部品加工の価値は、単品をどれだけ速く作るかではなく、このチェーンの各ステップが管理可能で、追跡可能で、再現可能であることにある。
DFMで非標準部品の加工コストを管理する方法:設計段階で根本原因を見つける
非標準部品のコストの大部分は、図面が確定した瞬間にすでに決まっていることが多い。材料利用率、段取り回数、必要な工具と工程、検査方法——これらはすべて部品の形状と公差帯に結びついている。工程担当者が図面を受け取ってからコスト削減策を探しても、動かせる余地はもう小さい。DFM(製造を考慮した設計)が行うべきことは、金属を一切切削する前に、コストの根本原因を先に見つけ出すことだ。何パーセント削減できるかを約束するものではなく、ただ一つの問いに答える:この特徴は作る価値があるか。
まず「この特徴はなぜ存在するのか」を問う
非標準部品の図面を受け取ったら、特徴を一つずつ確認していく:この段差は組立のために逃がしているのか、それとも設計上の習慣か?このR0.5の内側フィレットは必須なのか、それとも何となく描いたのか?非機能面に±0.02か±0.1かを記しても、組立には何の影響もないが、加工と検査のコストは一段変わる。DFMの第一歩は設計を変えることではなく、「設計意図」と「加工コスト」を同じテーブルに載せて比較することだ。非標準部品加工のコストの多くは、なぜ存在するのか誰も説明できないような特徴に引っかかっている。
実行可能な6つのコスト削減の方向性
- 部品形状を簡素化し、段取り回数を減らす。 ある部品が三面加工から二面で完成するようになれば、省けるのは反転時間だけでなく、再位置決めによる位置決め誤差と不良リスクも省ける。形材から直接切り出せる輪郭なら、大きな材料を削り抜く必要がある設計にしない。
- 材料は使用条件に合わせて選び、最も高価なものを選ばない。 腐食性媒体に接触しない構造部品なら6061で十分で、7075や316Lにする必要はない。非標準部品で材料を高級にしたために増える切削時間と工具摩耗は、材料の差額よりも高くつくことが多い。
- 部品と工具を標準化する。 ねじ規格や穴径シリーズはできるだけ一般的な数種類に収束させ、工具交換とプログラミング準備を減らす。同じ設備で同じロットの工具で加工しきれる部品は、生産計画もコストも管理しやすい。
- 非機能面の公差を緩める。 嵌合面、位置決め面、シール面だけを厳しくし、その他の部位は自由公差でよい。図面全体に±0.02を記すと、検査時間は倍増するが、得られるものはゼロかもしれない。
- 難加工特徴を避ける。 深いポケット、狭い溝、薄肉、工具が入らない内側コーナーは、専用工具、複数回の段取り、さらには放電加工を強いる。開口構造に変更できるもの、フィレットを大きくできるもの、工具の逃げを確保できるものは、優先的に変更する。
- ねじと穴の規格を統一する。 一枚の図面にM3、M4、M5、M6がすべて出てくると、タップ加工と工具交換の回数が積み重なる。二、三种類に収束させれば、プログラミングも加工のリズムもスムーズになる。
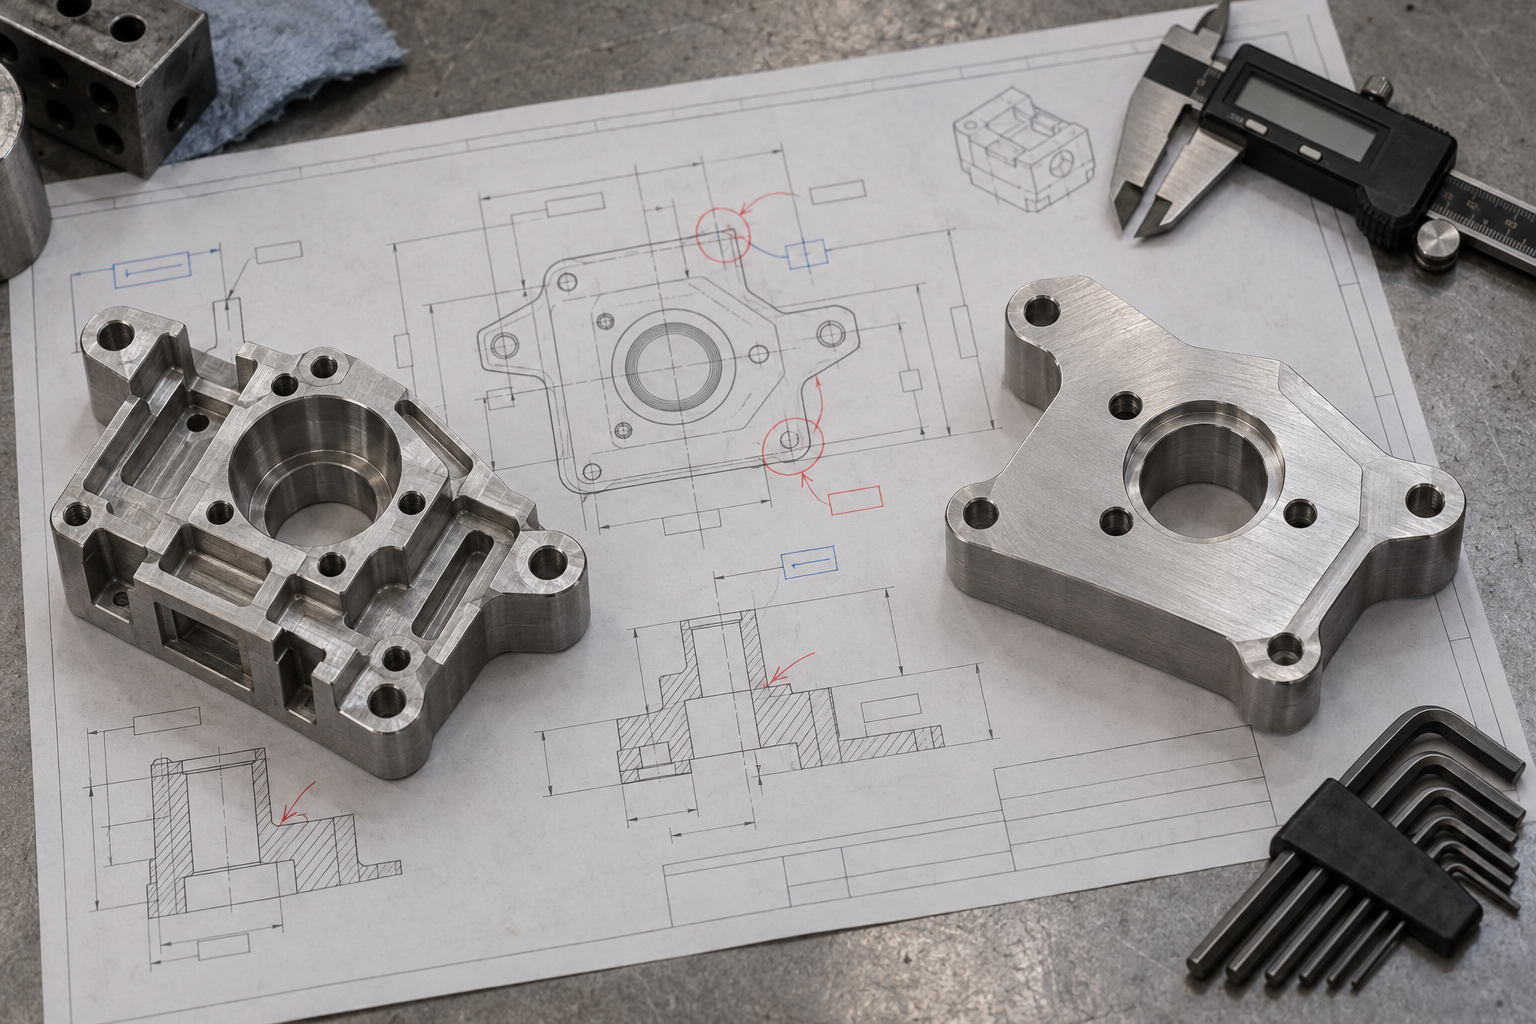
設計変更前後の比較の一例
ある自動化設備のセンサブラケットは、元の設計ではアルミの一枚塊から深いポケットを持つ異形構造を削り出し、底面と両側面を加工する必要があり、内腔の深さと幅の比は約4:1で、専用の長径比工具が必要で、さらに放電加工でコーナーを清角する必要があった。機能的にはセンサを固定し、一つの取付穴位置を保証するだけだ。標準アルミ板をL字に曲げ、取付面と外側位置決め穴を削る方式に変更すると、加工面は三面から一面に減り、深いポケットはなくなり、工程は「削り—放電—修正」から「削り—曲げ」に圧縮された。部品の剛性はやや劣るが、この使用条件では十分だ。これがDFMの典型的な効果である:個々の工程を速くするのではなく、工程そのものを減らす。
同方向のやり方は非標準部品加工ではよく見られる:二部品を溶接してから加工する必要がある構造を、一度のフライス加工で成形するように変える;焼入れ焼戻しが必要な部品を、予備硬質材料に替えて直接加工する;高精度の嵌合穴位置を「ドリル—リーマ—研削」から「ドリル—リーマ」に変える、ただし公差帯が許す場合に限る。どの項目を変えるかは、部品の真の機能境界次第だ。設計側が「どの寸法が機能寸法で、どれが参考寸法か」を明確に記すことをいとわなければ、非標準部品加工のコストと納期の判断はより正確になる。具体的な図面に基づいて方向性を見る必要がある場合は、AI対話見積 または CNC加工能力 から始め、図面と実際の使用条件を一緒に明確に説明するとよい。
非標準部品加工の一般的な応用分野と代表的な部品
非標準部品加工の需要分布は非常に集中している:インターフェース寸法が完成機から逆算され、ロットが専用金型を支えられないところほど、非標準部品の常連である。逆に見れば、標準部品でカバーできる場面は、通常その嵌合寸法や負荷等級が業界で統一されているからであり、そのまま選定すればよい。この境界線を理解することは、部品リストを暗記するよりも役に立つ。
自動車と治具:ピストンリング、油圧クランプのような企業要求に合わせてカスタマイズされる部品
自動車部品では、ピストンリング、油圧クランプ、専用検査治具が典型的な非標準部品である。理由は複雑ではない:既存のピストン組、油圧回路、生産ラインのステーションに合わせる必要があり、穴間距離、段差高さ、嵌合公差は完成機や治具本体によって決まり、どの国家規格も事前に規定できない。こうした部品はロットが小さく構造も複雑でないことが多いが、寸法の一貫性と組立互換性への要求は低くない。
治具はさらに問題をよく示す:同じ設備で製品を変えれば、治具を作り直す必要があるかもしれず、専用金型を開くのは全く割に合わない。そのためこうした非標準部品加工は通常CNCフライス加工、旋削で行い、必要に応じてワイヤカットや放電加工を補う。材料は45号鋼、アルミ合金からステンレスまでさまざまだ。
自動化設備と電子:ガイドレール座、接続板、センサブラケット、絶縁部品
自動化設備におけるガイドレール座、接続板、センサブラケットは、非標準部品加工のもう一つの大きな供給源である。その機能は明確だ:標準化されたガイドレール、シリンダ、センサを設備の骨組みに固定するが、骨組みの穴位置、ストローク、取付角度は設備ごとに異なるため、これらの遷移部品はカスタマイズせざるを得ない。精度面では、取付面の平面度と穴位置公差がしばしば重要で、外形はむしろ緩められる。
電子分野の非標準部品は非金属寄りである:絶縁板、導風カバー、放熱構造部品、テスト治具。これらは金属のような強度よりも、材料の電気絶縁性、熱伝導性、難燃等級、加工後の反りに注目する。エンジニアリングプラスチックをCNCフライスで削る、あるいは小ロットで真空注型レプリカを使うのも一般的な選択だ。
医療、実験設備と新エネルギー:ロットが小さく、インターフェースが多く、世代交代が速い
医療・実験設備におけるステンレス治具、機器筐体、サンプルホルダーは、ほぼすべて非標準部品である:設備自体の生産量が少なく、付属部品には標準型番が存在し得ない。同時に清浄性、耐食性、デッドスペースなしといった使用条件を満たす必要があり、材料は304、316ステンレスやPEEK、POMなどのエンジニアリングプラスチックが多く選ばれる。
新エネルギー分野は主に電池モジュール構造部品、例えばエンドプレート、ブラケット、接続片位置決め部品である。これらのインターフェースはセル寸法とモジュール配置によって決まり、セル規格はまだ急速に迭代しているため、射出成形の金型開きはリスクが大きく、初期は一般的にCNCや板金で作る。
これらの場面がなぜ非標準に傾くかをまとめると:インターフェース寸法が完成機によって決まり、標準部品では合わない;ロットが専用金型コストを薄めるのに足りない;さらに既存の組立、既存の設備と合わせる必要がある。ある部品を非標準にすべきかどうかは、この三つに同時に当てはまるかを見れば十分だ。具体的な部品がどの工法に進むかを評価する必要がある場合は、まず製造能力総覧を見て、図面と照合して確認するとよい。
非標準部品加工のよくある質問(FAQ)
以下の質問は、調達担当者やエンジニアが非標準部品加工のプロセスを進める際に最もよく引っかかる点である。回答は本記事で述べた定義、分類、設備、工程、DFMに限定し、具体的な見積や納期には触れない。
ある部品を非標準部品にすべきか、それとも標準部品を直接選ぶべきかをどう判断するか?
まずインターフェースと機能をカバーできる既製の標準部品があるかを見る。取付寸法、ストローク、負荷、材質、接続方式が標準部品の規格と合わない、あるいは標準部品を取り付けた後に二次改造が必要なら、非標準部品加工で進める。逆に、規格が合い、寿命と精度が十分な標準部品を選べるなら、標準部品を優先する——その互換性、調達期間、単価は通常より管理しやすい。判断の境界は:非標準部品が解決するのは「標準部品ではカバーできない部分の需要」であり、「カスタマイズしたいからカスタマイズする」ではない。
非標準部品加工はどの程度の精度まで可能か?図面に0.005mmと記せば必ず実現できるか?
一概には言えない。業界で一般的なCNC設備の位置決め精度は0.0025mmのオーダーで、一部の精密部品は実測で0.002mm程度まで達するが、これは業界の典型値であり、どんな部品、どんな材料、どんなロットでも達成できる保証ではない。できるかどうかは、材料、構造剛性、段取り方法、工具、測定手段、ロットによって決まる。図面に高精度要求が記されている場合は、まずサプライヤにDFMレビューをさせ、基準、公差帯、検査方案を確認してから、受けられるかどうかを話す。実現できない公差を記しても、最後は水掛け論になるだけだ。
なぜ非標準部品加工のコストは通常、標準部品より高いのか?
三つの理由が重なる。第一に、既製の金型や治具がなく、プログラミング、段取り方案、初品試し削りを個別に投入する必要がある。第二に、金属非標準部品は素材から精密加工までの工程チェーンが長く、熱処理変形、切削応力、表面処理を個別に管理する必要があり、変数が多い。第三に、ロットが小さく、単品に配賦される準備時間の割合が高い。標準部品はロットと標準化によって単品コストを抑えるが、非標準部品にはその条件がなく、高いのは構造的なもので、サプライヤが乱暴に見積もっているわけではない。
図面に何を明確に記せば、非標準部品加工の見積がスムーズになるか?
少なくとも次の項目をすべて記す:材料牌号と状態、重要寸法と公差帯、基準、幾何公差、表面粗さ、熱処理と表面処理の要求、数量。嵌合関係のある部品は、嵌合寸法と隙間を記す。欠落項目が多いほど、サプライヤは最も保守的な工法で見積もるしかなく、価格はかえって高くなる。また、非機能面の公差は適度に緩め、精度予算を実際に組立と機能に影響する寸法に集中させれば、見積はより現実的になる。
小ロットの非標準部品は、CNC加工と3Dプリントのどちらを選ぶ?
用途と材料によります。荷重を受け、ねじ山が必要で、嵌合精度が求められ、金属を使う場合はCNC加工を優先します。構造が複雑で内部流路が多く、ロットが数点しかなく、高强度も不要なら、3Dプリントのほうが割安です。プラスチック部品の小ロットなら、真空注型による複製も検討できます。表面と手触りはプリント品より射出成形品に近くなります。同じロットの部品に金属の荷重支持部品とプラスチック外装部品が混在する場合は、分けて異なる工法で進めるほうが、無理に統一するより多くの場合コストを抑えられます。
Key takeaways
- 標準部品と非標準部品の核心的な違いは、国家統一規格とパラメータ規定の有無であり、非標準部品は図面または要求によるカスタマイズで、公差と表面粗さは顧客が規定する。
- 非標準部品は材質により金属と非金属の二大類に分かれ、金属類は工程チェーンがより長く、品質管理点がより多く、コストは通常標準部品より高い。
- 非標準部品のカスタマイズ加工設備は、溶接、切断、加工機械などいくつかの大類に分けられ、加工方式には手動、半自動、自動の区別があり、選定はロットと精度に適合させる必要がある。
- 非標準精密部品の工程チェーンは、要求分析と設計確認から始まり、材料前処理、研削、放電加工、CNC加工を経て品質検査・梱包に至るまで、各環節に追跡可能な記録を残す必要がある。
- DFMの価値は、最初の切削の前にコストの根本原因を見つけ出し、形状の簡素化、適切な材料選定、部品の標準化を通じて、後工程の高価な修正を減らすことにある。



