スイス型自動旋盤加工とは何か:一言で「走心」と「走刀」の違いを説明する
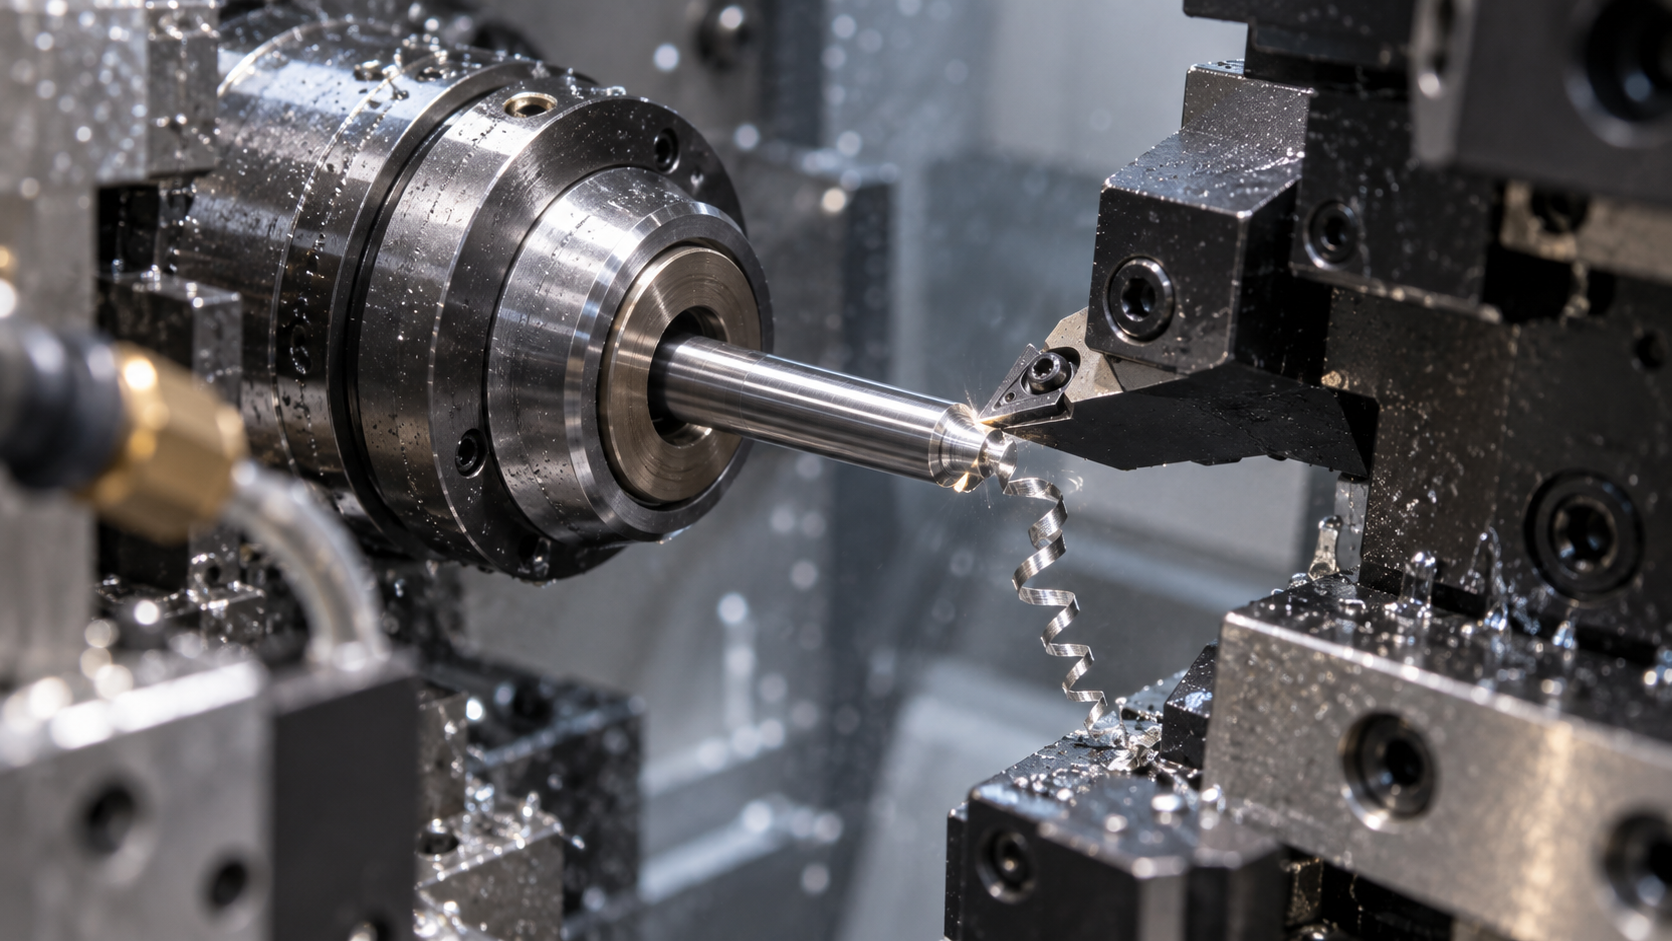
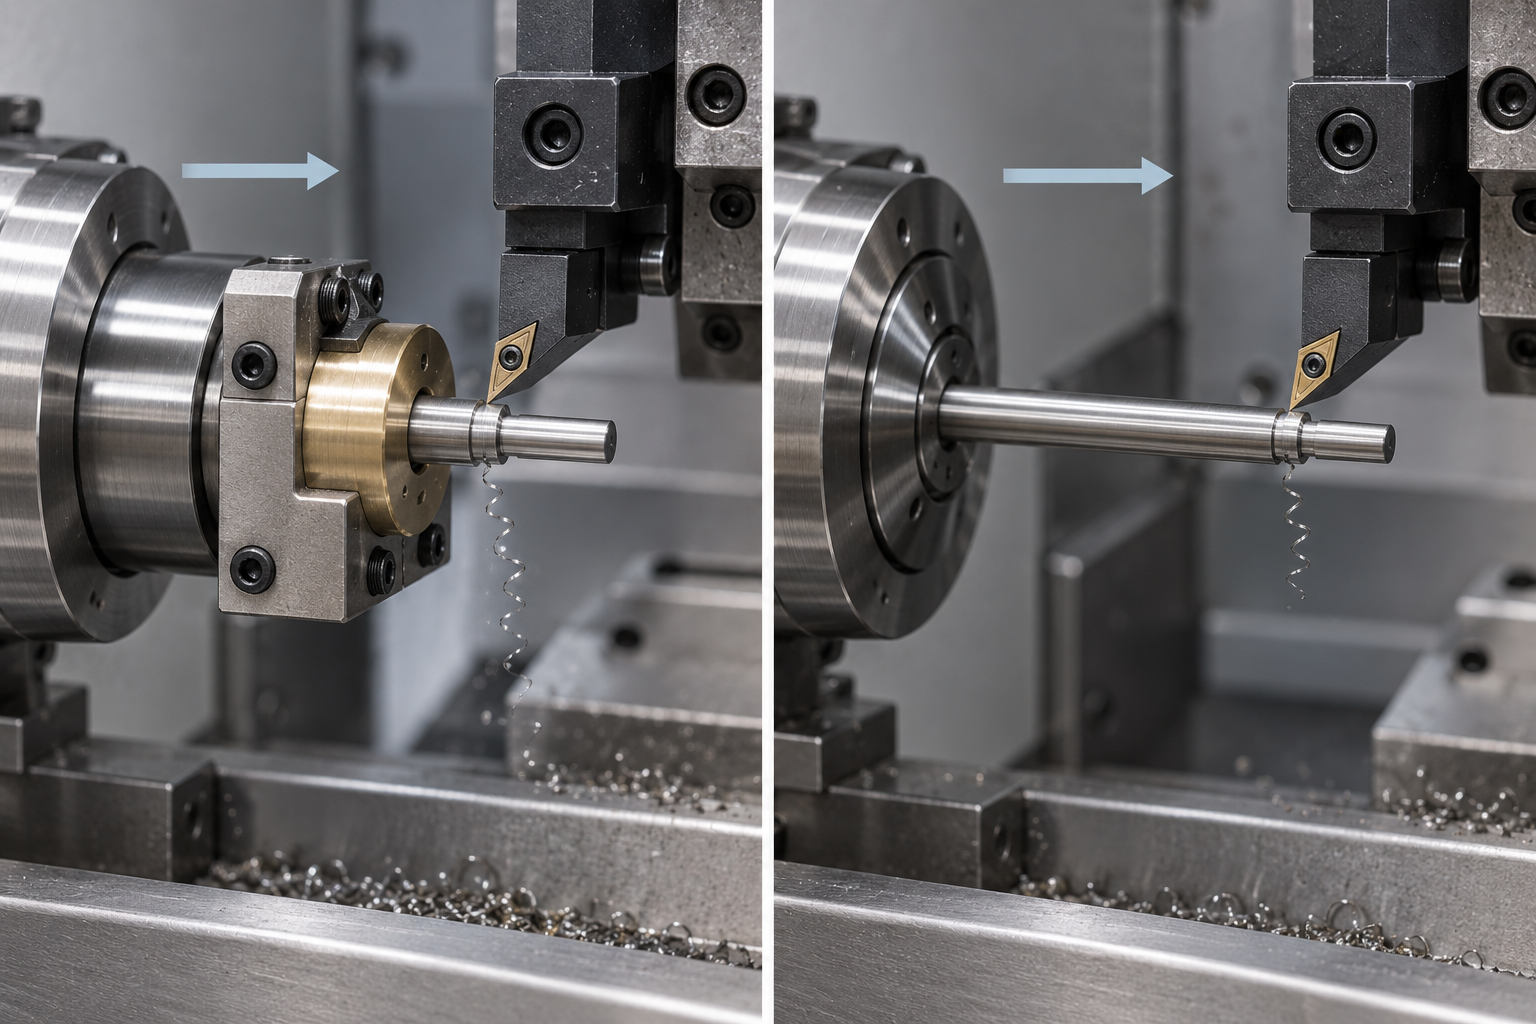
スイス型自動旋盤加工とは何かを理解するには、まず歴史を暗記する必要はない。一言を掴めば十分である:スイス型自動旋盤は材料が動き、工具はほぼ動かない。普通旋盤(走刀機)は材料がその場で回転し、工具が動く。この違いが、後のすべての利点、短所、適用範囲を決定する。
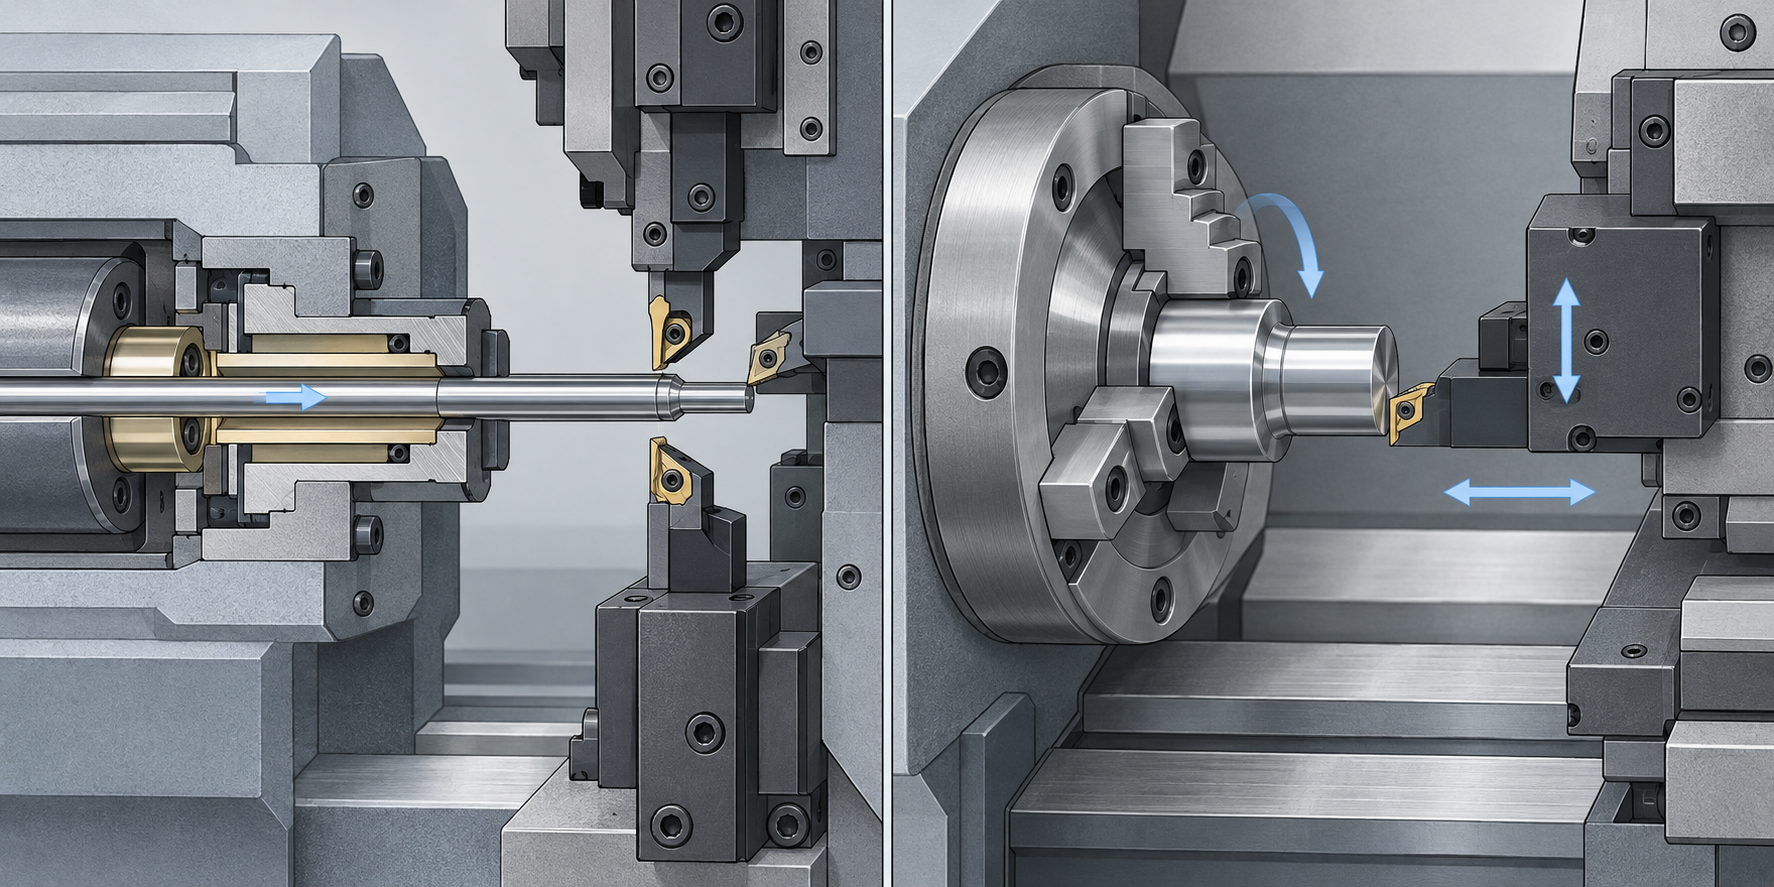
スイス型自動旋盤の正式名称はスイス型CNC旋盤で、英語ではSwiss-type automatic latheまたはCNC Swiss machineと呼ばれる。その主軸は長い棒材を掴み、Z軸方向に軸方向送りを行う——これが「走心」という二文字の由来であり、棒材は押されて前に進むように切削領域まで進む。工具はX、Y方向の刃物台と動力工具台に取り付けられ、切削を担当する。一方、走刀機(普段言う普通のCNC旋盤)は正反対である:ワークはチャックに掴まれてその場で回転し、工具がX、Z方向に移動してそれを切削する。
| 比較項目 | スイス型自動旋盤(Swiss型) | 走刀機(普通CNC旋盤) |
|---|---|---|
| 材料の状態 | 棒材を保持してZ軸方向に軸方向送り | チャックで保持してその場で回転 |
| 工具状態 | X/Y方向に切削し、基本的に軸方向には進まない | X/Z方向に移動しながら切削 |
| 支持方式 | ガイドブッシュが切削点に密着して棒材を支持 | 張り出し部分に密着支持なし |
| 得意な部品 | 微細・小型、細長軸類、小ロット小物 | 円盤・スリーブ、短く太い部品、大径部品 |
| 典型的な直径 | 業界で一般的な上限は約20~38 mm程度 | 機種によりより大きな直径も可能 |
なぜこの「材料が動く」構造が生まれたのか?それはもともと微細・小型、細長軸類の部品のために設計されたからだ。スイス型自動旋盤の加工直径の上限は業界で一般に20~38 mm程度で、機種によって大きく異なる。微細加工では、直径は1 mm程度まで小さくできる。言い換えれば、スイス型自動旋盤の主戦場は「大物」ではなく、普通の旋盤では切削力で簡単に曲がったり、びびりが出たり、真円に削れないような小さなもの——コネクタのピン、カメラの装飾リング、時計の心軸、医療用プローブなどが常連だ。
だから「スイス型自動旋盤加工とは何か」と聞かれたとき、最も実用的な答えは定義を暗記することではなく、このイメージを覚えることだ:一本の細長い金属棒材が主軸に押されて密着した小さなスリーブを通り抜け、バイトはスリーブの出口で切り込む——材料が動き、バイトはほぼ静止している。このイメージが理解できれば、ガイドブッシュ、残材、双主軸といった概念にも足がかりができる。以下の節では、このイメージに沿って順に分解していく。
スイス型自動旋盤加工の動作原理:なぜガイドブッシュが魂なのか
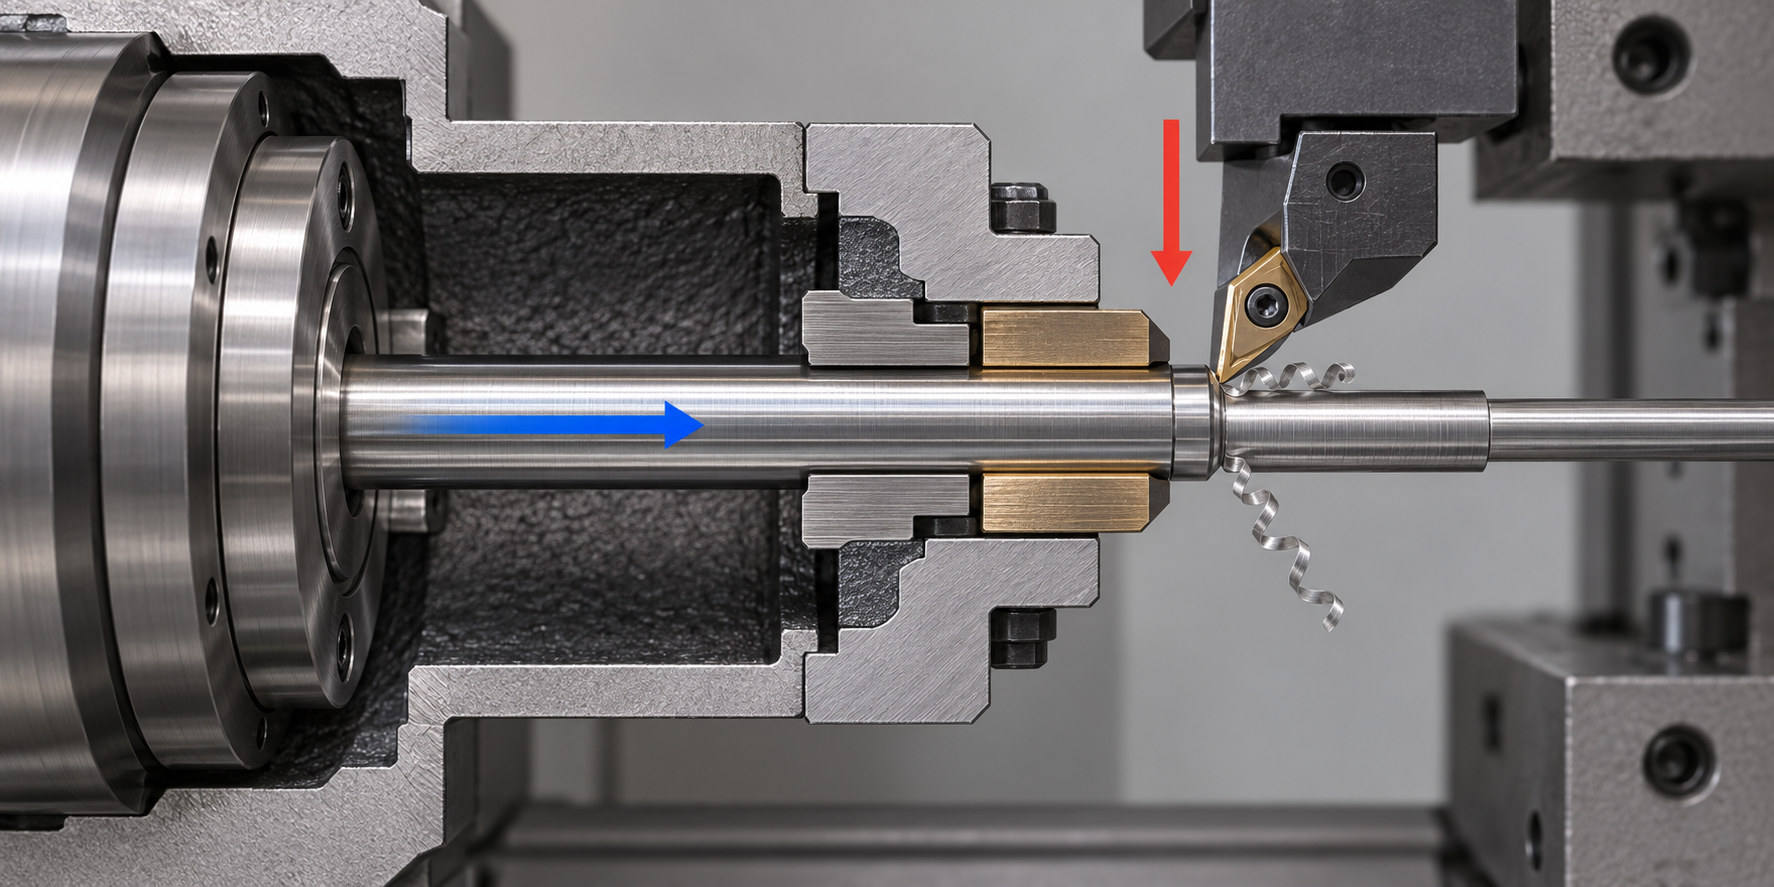
ガイドブッシュはどの位置にあり、何を支持しているのか
主軸が軸方向に送り、工具は切削だけを担う——この役割分担が極めて重要
材料自体が曲がっていては、ガイドブッシュも救えない
スイス型自動旋盤加工のやり方:送り、ガイドブッシュから一度のクランプで両端を完成まで
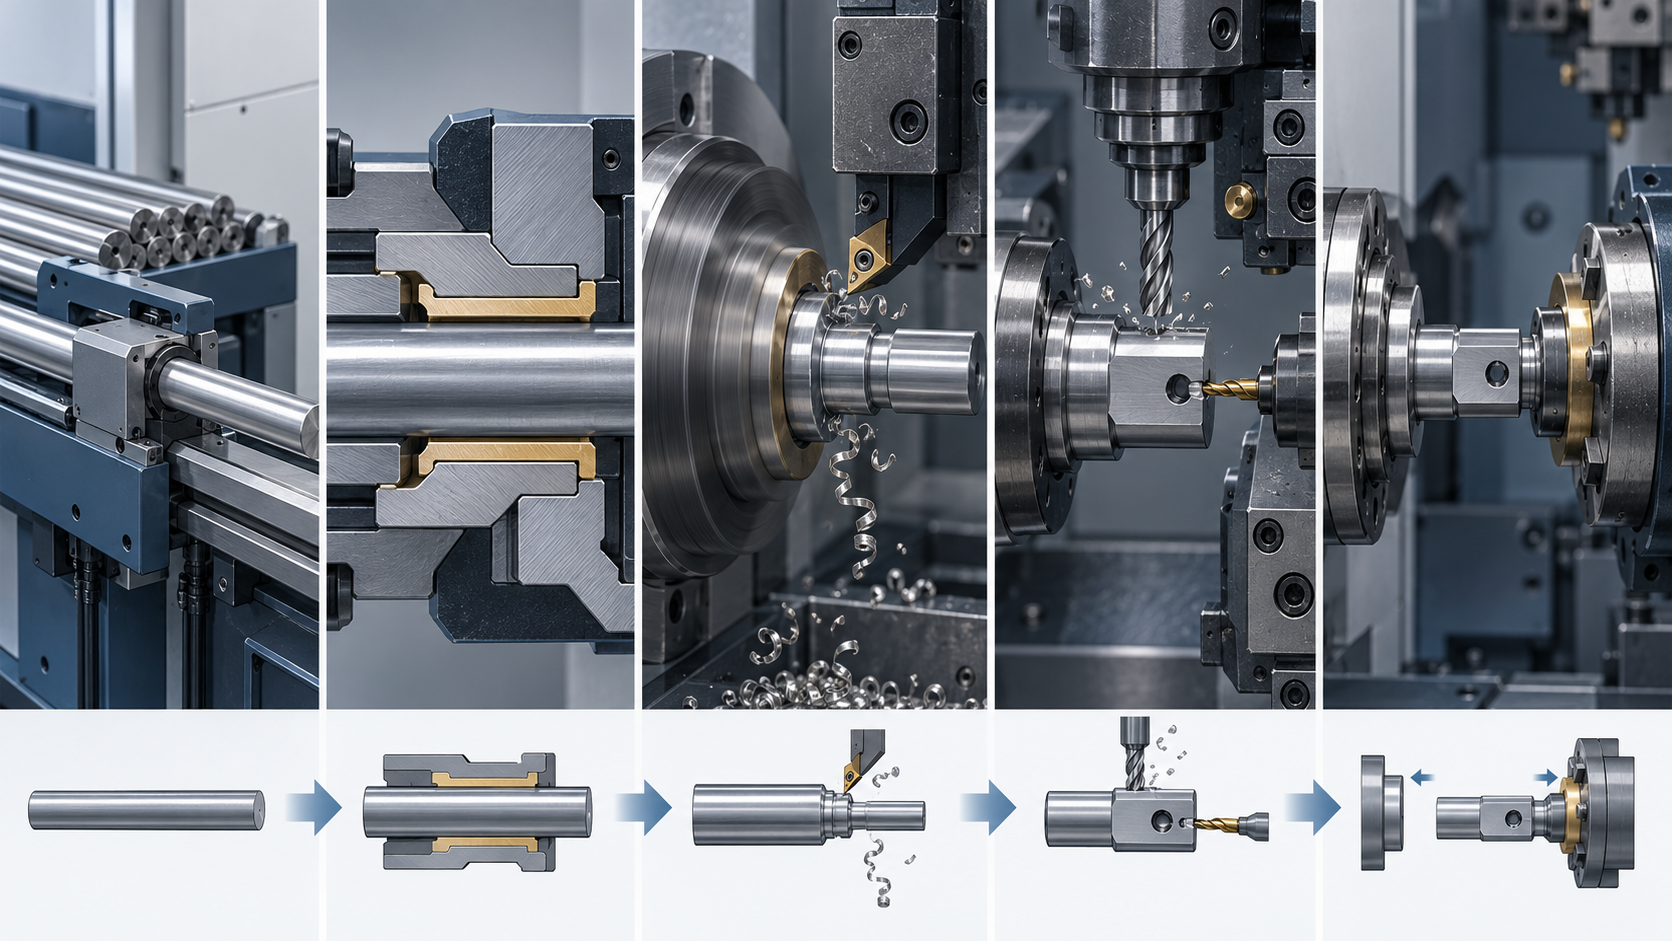
これまで「材料が動き、工具は基本的に動かない」こととガイドブッシュの支持について述べてきましたが、この二つが実際の加工に落とし込まれると、非常にスムーズな流れになります。送り機が長い棒材を主軸に押し込み、材料はガイドブッシュを通過し、主主軸が材料を掴んで軸方向に送り、工具はガイドブッシュに近い位置で切削します。フライス削り、穴あけ、タップ、溝入れが必要なときは動力工具が介入します。部品の一端が終わると、副主軸が受け取って反対側の端を加工し、全工程でクランプを緩めません。ですから「スイス型自動旋盤加工のやり方」という問いの答えは、実はこの流れに「一度のクランプで両端を完成」という結果を加えたものなのです。
ステップ1:送りとガイドブッシュ通過、長い棒材を切削可能な材料先端に変える
棒材はまず送り機によって主軸軸線に沿って押し込まれ、前端がガイドブッシュを通過して少しだけ露出します——この部分が次に切り取られる部分です。ガイドブッシュの内径と棒材の外径は嵌め合い関係にあり、隙間は非常に小さく、業界では一般に材料径によってグレード分けしてガイドブッシュを合わせるため、同じスイス型自動旋盤でも材料径を変えるとしばしばガイドブッシュを交換する必要があります。このステップは、スイス型自動旋盤が棒材自体に高い要求をする理由も説明します。材料の直線度と楕円度が不合格であれば、ガイドブッシュを通過する際に無理な力がかかり、切削時にガイドブッシュも支えきれません——材料自体が曲がっていては、ガイドブッシュも救えないのです。棒材の端部には通常、面取りや絞り加工も施し、ガイドブッシュを通過しやすくします。これも準備工程の一部です。
ステップ2:主主軸の送り、外径旋削、溝入れ、ねじ切り
主主軸が棒材を把持し、Z軸に沿って前方へ軸方向送りを行い、工具がX/Y方向に切り込みます。切削点が常にガイドブッシュに密着しているため、この部分は逃げや振動なしに非常に細く長く旋削できます。外径旋削、溝入れ、ねじ切り、面取りといった常规的な旋削工程はここで完了します。業界でよく行われる方法は、複数の工具を工具台やタレットに取り付け、プログラムに従って順に送るもので、単純な小物のタクトは約10秒オーダーにできることもあります——もちろんこれは部品の複雑さと材料次第であり、すべての部品がこれほど速いわけではありません。ここもスイス型自動旋盤加工の精度が最も現れやすい場面です。寸法の一致性はガイドブッシュの支持と安定した送りによって支えられ、作業者の勘ではありません。
ステップ3:動力工具による平面削り、穴あけ、タップ、溝入れ
部品の側面に平面削り、端面に穴あけ、穴にタップ、外径に溝入れが必要な場合、主主軸を停止させるか割り出し位置決めを行い、動力工具(自ら回転動力を持つ)が側面または端面から切り込みます。このステップがスイス型自動旋盤を「旋盤」から「旋削・フライス複合機」に変える鍵です。業界でよくある構成は複数の動力工具位置で、一台の設備で旋削、フライス、穴あけ、タップ、中ぐりを連ねることができ、工程集約の効果はここにあります——本来フライス盤で二次クランプして行う特徴を、今では同じ機械、同じクランプで完了します。
ステップ4:副主軸が部品を受け取り、一度のクランプで両端を完成
主主轴が部品の一端を加工し終えると、副主轴(業界では対向主軸とも呼ばれる)が来て部品を掴み、主主轴はチャックを緩めて後退し、副主轴が部品を受け取って、元々掴んでいた側の端を加工します。このステップの価値は、両端の関連する特徴が同一のチャッキング基準の下で作られることにあります。両端の同軸度、端面と軸線の直角度は、「反転して二度目のチャッキング」によって新たな位置決め誤差が持ち込まれることはありません——二度目のチャッキングでは部品を再度芯出しし、基準が変わると同軸度が公差を外れやすくなります。スイス型自動旋盤加工はこの問題を原理的に回避しており、これが細長い軸類や両端に特徴を持つ小型部品を作る際の最も確実な強みです。
ガイドブッシュありか、なしか:スイス型自動旋盤加工における現実的なトレードオフ
スイス型自動旋盤加工を語る上で避けられない問題があります:この機械はガイドブッシュありか、なしか?多くの人はこれを「ハイグレードとローグレード」の違いと捉えますが、実はそうではありません。むしろ靴を選ぶようなものです——マラソンを走るならランニングシューズ、海辺に行くならサンダルで、どちらが高級ということはなく、どちらがより適しているかだけです。ガイドブッシュ(ガイドブッシュ)があるかないかが、このスイス型自動旋盤が何を得意とし、何を苦手とするかを決め、あなたの材料費と部品が加工できるかどうかも直接左右します。
まず結論を先に言います:ガイドブッシュありは剛性が高く精度が安定するが、残材が長い;ガイドブッシュなしは材料を節約し残材が短いが、棒材と部品形状にうるさい。以下で分解して説明します。
ガイドブッシュあり:剛性は高いが、代償は残材
ガイドブッシュありのスイス型自動旋盤では、棒材がガイドブッシュを通った後、主主轴に掴まれ、ガイドブッシュが切削点に密着して材料を支えます。切削力が材料に加わろうとすると、ガイドブッシュがそれを「支え」、細長い材料は曲がりにくく、振動しにくくなります。そのため細長い軸、硬い材料、高精度が要求される部品は、基本的にガイドブッシュありの道を選びます。
しかしガイドブッシュ自体が一定の長さを占めます。主主轴のストロークが終わると、ガイドブッシュ内には必ず押し出せない材料が一截残り、これが残材です。業界で一般的なガイドブッシュありスイス型自動旋盤の残材は120~180 mm 程度で、機種によって差が小さくありません。1本の棒材が3メートルで残材が150 mmなら、多くは見えません;しかし材料が高価な場合——例えばチタン合金、一部の医療用ステンレス鋼——1本ごとに一截を捨てるとなると、ロットが大きくなれば本当にお金になります。しかも残材は完全にはなくせず、できるだけ短縮するか回収するしかなく、これは事前にコストに織り込んでおく必要があります。
ガイドブッシュなし:材料は節約できるが、材料と仕事を選ぶ
ガイドブッシュなしのスイス型自動旋盤は、ガイドブッシュを廃止し、棒材は直接主主轴に掴まれて送られます。最も直接的な利点は残材が短いこと——一部の機種では残材を数十ミリ甚至はそれ以下に抑えられ、材料利用率が明らかに上がります。銅、アルミのような比較的切削しやすく材料も安い素材、あるいはロットが大きく材料コストが大部分を占める場合、この利点は非常に確実です。
代償は剛性がガイドブッシュありに劣ることです。切削点に密着して支えるガイドブッシュがないため、棒材の突き出た部分はすべて主主轴と自身の剛性で支えることになります。そのためガイドブッシュなしは棒材の直線度、楕円度により高い要求を課します——材料自体が真っ直ぐでなければ、切削結果が偏ります;部品の長径比にも制限があり、細すぎ長すぎるとびびりやすい;硬い材料、高精度部品も不利になりがちです。また、ガイドブッシュなし機種は主主轴と軸受が受ける切削力がより直接的で、長期的に重い仕事をすると寿命に影響し、これも選定時に確認すべき点です。
どう選ぶか:4つの質問に答えれば答えが出る
パラメータを暗記する必要はなく、自分に4つの質問をすれば方向が決まります:
- 材料は高いか?チタン合金、超合金、貴金属は残材が1本ごとに惜しく、ガイドブッシュなしを優先するか残材を短縮する方法を考える;普通炭素鋼、黄銅は残材の影響が小さく、ガイドブッシュありの方が安定する。
- ロットは大きいか?ロットが小さいと、残材と段取りが単品に割り振られる割合が高く、しっかり計算する必要がある;ロットが大きいと、残材が薄まり、ガイドブッシュありの剛性の利点もより発揮されやすい。
- 部品の長径比はどのくらいか?長径比が大きく、細く長い軸はガイドブッシュありがほぼ必須;短く太い部品、長径比の小さい円盤・スリーブ類はガイドブッシュなしで十分。
- 精度要求はどのくらいですか?ミクロンオーダーで安定し、表面粗さの要求が厳しい場合は、ガイドブッシュによる剛性の高い支持のほうが維持しやすいです。一般的な精度で形状が単純なら、ガイドブッシュなしのほうが経済的です。
ここに標準的な答えはありません。同じ図面でも、工場が変われば、材料のロットが変われば、生産量が変われば、選択も変わるかもしれません。ですから「御社はガイドブッシュありですか、なしですか」と直接聞くのではなく、より有効な聞き方は、「この部品、この材料、この生産量なら、どちらがより適切ですか。端材と精度はどう評価しますか?」です——トレードオフをテーブルの上に載せるほうが、「どちらでも対応できます」という一言を聞くよりずっと信頼できます。
最後に一言:ガイドブッシュありとなしはアップグレードの関係ではなく、二つの異なる能力ルートです。スイス型自動旋盤加工の核心的価値は、超小型・細長い軸類部品を正確かつ安定して作ることです。どちらのガイドブッシュ構成を選ぶかは、この目標を中心にしたエンジニアリング判断であり、どちらがより「高級」かを競うものではありません。具体的なあなたの部品については、最終的には図面、生産量、材料、設備を合わせて評価する必要があります。
スイス型自動旋盤加工に向く部品、向かない部品
スイス型自動旋盤加工の話になると、多くの人は無意識に「精密部品ならスイス型自動旋盤を使うべきだ」と考えます。この判断は半分だけ正しいです。スイス型自動旋盤はより高級な旋盤ではなく、ある種の部品のために特化して生まれたツールです。その強みと弱点を理解してこそ、選定がぶれません。
スイス型自動旋盤加工に向く部品:小さく、細く、長く、両端とも加工が必要
スイス型自動旋盤加工の快適領域は、四つの特徴で枠組みできます:直径が小さい、長径比が大きい、両端に特徴がある、生産量がまとまっている。ガイドブッシュの支持により細長い軸類部品の剛性が大幅に増し、副主軸により反対側の穴、溝、ねじを二次クランプなしで加工できます。この二つの能力が重なることで、以下の部品タイプが特に適しています。
- コネクタのピンと端子:直径はしばしばミリメートル級で、長径比が大きく、両端に面取り、段差、圧着部があることがあり、生産量はしばしば1万個を超えます。スイス型自動旋盤は送り、旋削、切断を一気に行い、タクトを非常に短くできます。
- カメラの装飾リング、微型回転軸、ヒンジ小物:外形は小さいが同軸度と端面精度が要求され、金属外観部品は良好な表面粗さも必要です。動力工具で直接フライス削りや穴あけができ、工程を減らせます。
- 時計の心軸、医療用プローブ杆類部品:細く、長く、精度要求が高く、材料はステンレスやチタン合金のことがあります。ガイドブッシュ付きスイス型自動旋盤はこのような部品の加工で明らかな優位性があります。
- 旋削・フライス・穴あけ・タップを一度に完了する必要があるまとまった小物:両端に特徴があり、複数回のクランプで誤差が累積する部品では、副主軸の価値が最大になります。
スイス型自動旋盤加工に向かない部品:短く太い、大径、生産量が少なすぎる
逆に、以下の部品タイプを無理にスイス型自動旋盤加工に載せると、しばしば効果が悪く、採算も合いません。
- 短く太い材料の単品:部品長さが非常に短く、長径比が小さいため、スイス型自動旋盤のガイドブッシュの優位性が発揮できず、かえって端材損失と段取り時間を負担します。この場合は普通のCNC旋盤のほうが直接的です。
- 大径部品:スイス型自動旋盤業界で一般的な最大加工直径は約20~38 mmのオーダーで、機種により差が大きいです。機種の上限を超える部品はそもそも入らず、具体的な設備で確認する必要があります。
- 長径比が非常に小さい円盤・スリーブ部品、フランジ部品:このような部品はカム式自動旋盤(材料が回転し、工具が移動する)のほうが剛性と切りくず排出条件がしばしば良好で、スイス型自動旋盤ではかえって扱いにくいです。
- 生産量が少なすぎる部品:スイス型自動旋盤の効率優位性は生産量に基づきます。生産量が少なすぎると、段取り時間とガイドブッシュ付き機種の比較的長い端材(業界で一般的に約120~180 mmのオーダー)を吸収できず、単品コストが普通旋盤より高くなる可能性があります。
ここで強調したいのは:向かないとは「できない」ではなく、「採算が合わない」ということです。スイス型自動旋盤で旋削できる部品の種類は非常に広いですが、その設計意図は超小型・細長部品を効率的に量産加工することであり、このシナリオから外れると優位性は相殺されます。
実行可能な判断の一言:図面を見たらまず四つの数字を見る
手元に図面があり、スイス型自動旋盤加工にすべきか分からない場合は、この順序で確認してください:
4つのステップを踏めば、スイス型自動旋盤加工に適しているかどうか、ほぼ方向性が見えてきます。もちろん、最終的な判断は材料の被削性、公差要求、表面品質を合わせて見る必要があります——これらは次の節で展開します。
スイス型自動旋盤加工でよく使われる材料と典型的な用途
スイス型自動旋盤加工の部品リストは、実は寸法でふるいにかけられたリストです。径が大きくない、細長い、批量、両端に特徴がある——この条件を満たす部品の多くは、スイス型自動旋盤で一度に仕上げられます。材料はもう一つのことを決めます。この棒材が安定してガイドブッシュを通過し、抱え込まれて切削できるかどうかです。
どの材料がよくスイス型自動旋盤に載るか:まず被削性、次にガイドブッシュを通過できるか
棒材はスイス型自動旋盤上でクランプされ、軸方向に沿ってガイドブッシュを押し進められるため、材料自体の「規則正しさ」と「被削性」が加工のスムーズさを直接決めます。業界でよく選ばれるものは大きくいくつかに分かれます:
- 快削鋼(12L14 系など):最も一般的な入門材料で、切りくずの分断が良く、表面品質を作りやすく、大量のピンや軸部品に適しています。
- ステンレス鋼(303、304、316 系):303 はスイス型自動旋盤の常連で、被削性は比較的扱いやすい;304/316 は粘り気があり、加工硬化しやすく、工具、回転数、冷却への要求がより高く、細長い部品では特に逃げや振動に注意が必要です。
- 黄銅、銅合金:被削性が良く、コネクタ、端子、小軸によく使われ、タクトを非常に短く抑えられます。
- アルミニウム合金:軽く、切削しやすく、カメラリングや小型構造部品に適していますが、材料が軟らかく、細長いと挟み傷や変形が起きやすいです。
- チタン合金の小物:被削性が悪く、熱伝導が低く、工具摩耗が速いですが、スイス型自動旋盤の剛性と一度のクランプ能力がここではむしろ強みになります。ただし材料コストと工具コストはあらかじめ計算に入れる必要があります。
よく見落とされる点:材料の被削性はガイドブッシュを使えるかどうかに影響します。切削力が大きく、加工硬化しやすい材料は、ガイドブッシュ付きの工作機械ではむしろ安定します;一方、軟らかすぎたり粘りすぎたりする材料は、ガイドブッシュ内で引っかき傷ができたり切りくずが詰まりやすいです。したがって材料選定は孤立しておらず、ガイドブッシュ、工具、冷却と一緒に見る必要があります。
スイス型自動旋盤加工の典型的な用途:医療プローブからカメラリングまで
スイス型自動旋盤加工の主戦場は、「小さく、細く、批量で、両端に加工がある」部品です。よくある用途はいくつかの業界に集中しています:
- 医療機器:プローブ、内視鏡関連の小軸、手術器械の細長い部品は、表面品質と同軸度への要求が高く、一度のクランプで両端を仕上げることが必須です。
- 電子コネクタとピン:径はよく 1–5 mm 程度で、批量が大きくタクトが短く、黄銅や快削ステンレスがよく使われる材料です。
- コンシューマーエレクトロニクス:スマートフォンのカメラ装飾リング、回転軸ヒンジの小物、ウェアラブル機器の細軸は、寸法が小さいながら端面、段差、面取りもいい加減にはできません。
- 時計と精密機器:芯軸、歯車軸系の部品は長径比が大きく、まさにスイス型自動旋盤の得意分野です。
- 航空宇宙の小物:一部の小型締結具、センサー部品は材料が難削ですが、批量は必ずしも大きくなく、スイス型自動旋盤に載せるかは批量で段取りコストを吸収できるか次第です。
これらの用途には共通点があります:部品を普通旋盤で加工するとなると、うまくクランプできないか、クランプすると曲がるか、両端を二度に分けてクランプしなければならず同軸度を保てないか、のいずれかです。スイス型自動旋盤加工が解決するのはまさにこうした問題です。
公差とタクト:業界でよくある量級、ただし実際に基づいて評価を
スイス型自動旋盤加工の能力について語るとき、よく挙げられる2つの数字があります:公差はマイクロメートル(μm)オーダーに達することが可能、単純な小物のサイクルタイムは約10秒オーダーが見込める。この2つの数字は業界で確かに一般的ですが、それらは目安となる量級であり、約束ではありません。
公差がマイクロメートル級に達するかどうかは、部品の形状、材料、工具の状態、工作機械自体の精度と熱安定性に依存します。同じ工作機械でも、真鍮のピンを切削する場合とチタン合金の細軸を切削する場合では、結果が大きく異なります。サイクルタイムも同様です。外径と面取りだけのピンなら数秒で1個できるかもしれませんが、フライス加工、穴あけ、タップ加工、副主軸による背面加工が加わると、サイクルタイムは倍以上になります。図面に「精密」という文字があるからといって、スイス型自動旋盤なら必ず基準を満たすと決めつけるのは、よくある誤解です。特定の部品が公差とサイクルタイムを満たせるかどうかは、図面、材料、ロット、設備を合わせて評価する必要があります。
材料とシーン以外に、表面と後処理も忘れずに
スイス型自動旋盤から出てくる部品は、表面粗さが比較的制御しやすいです。ガイドブッシュの支持により切削が安定し、振動が小さいためです。ただし材料自体が上限を与えます。ステンレス304で鏡面級の表面を得たい場合、多くの場合、後工程の研磨やラッピングに頼る必要があります。アルミニウム合金は切削痕やバリが出やすいため、バリ取り工程を事前に組み込む必要があります。
ある部品にスイス型自動旋盤加工が必要かどうかを判断する方法:購買担当者とエンジニアのための実践的パス
スイス型自動旋盤加工に関するよくある質問
以下の質問は、基本的に前述の内容を読んだ後に最も続けて尋ねられやすいものです:精度はどこが高いのか、ガイドブッシュをどう取捨選択するか、端材は節約できるか、直径の上限はどこか、小ロットでスイス型自動旋盤を使う価値があるか。回答はすべてエンジニアリングの実情に基づき、約束はしません。
スイス型自動旋盤加工は、スライド旋盤(通常のCNC旋盤)より必ず精度が高いですか?
一概には言えませんが、方向性としてはスイス型自動旋盤は細長い軸状部品で精度を安定させやすいです。理由は、ガイドブッシュが切削点に密着して棒材を支えるため、切削力の作用点が支持に非常に近く、細長い材料が逃げたり振動したりしにくいからです。逆に、部品が短く太い円盤状やスリーブ状で、長径比が非常に小さい場合、スライド旋盤のクランプ剛性は元々十分であり、スイス型自動旋盤が必ずしも有利とは限らず、さらに端材と段取り替えコストを負担することになります。したがって判断基準は部品形状と長径比であり、「スイス型」という言葉自体ではありません。業界ではスイス型自動旋盤は一般的にマイクロメートル(μm)オーダーの寸法公差を安定して達成できますが、特定の部品、特定の材料になると、やはり図面と設備の実測で確認する必要があります。
ガイドブッシュありとなしはどう選ぶべきですか?
これをトレードオフの問題として捉えてください:ガイドブッシュありは剛性が良く、細長い軸、硬い材料、精度要求が高い部品に適していますが、代償として端材が長くなり、業界では一般的に約120~180 mmオーダーです。ガイドブッシュなしは端材が短く、材料を節約でき、長径比が大きくなく、硬度が高くなく、長さが短い棒材に適していますが、主軸と軸受への負担がより重くなります。実際の選定では、まず材料が高いか、ロットが大きいか、部品の長径比がどれくらいかを確認し、次に精度要求を見ます。どちらがより高級ということはなく、どちらがより適しているかだけです。最終的には設備メーカーの機種パラメータと実際の試し削りを基準にしてください。
スイス型自動旋盤加工の端材は完全に避けられますか?
完全に避けるのは難しいです。ガイドブッシュありの機種は、ガイドブッシュ自体が一定の長さを占めるため、端材は必然的に長くなります。ガイドブッシュなしの機種は端材が短めですが、ゼロではありません。端材は本質的にクランプと送り機構が残す安全余裕であり、圧縮はできてもゼロにはできません。貴金属や大量ロットの部品では、端材の割合がコストに直接影響するため、見積もりや工程評価の際には通常、端材を計算に入れる必要があります。具体的にどこまで圧縮できるかは、機種、棒材直径、送り方式に依存し、実際の設備と部品に基づいて確認する必要があります。
スイス型自動旋盤加工ではどのくらいの直径の部品が作れますか?
スイス型自動旋盤の主戦場は微小部品です。業界で一般的な最大加工直径は約20~38 mmのオーダーで、機種によって大きく異なります。微細加工の方向では1 mmオーダーまで対応できます。機種の上限を超える部品は、通常、カム式自動旋盤や複合旋盤(ターニングセンター)に切り替える必要があります。そのため、図面を受け取ったら最初に最大外径が対象機種の範囲内に収まるかを確認し、そのうえで長径比とロット数を検討します。具体的な上限は設備の仕様書に準拠し、「スイス型は高精度だから」という理由だけでどんなサイズでも加工できると決めつけないでください。
ロットが非常に少ない場合、スイス型自動旋盤で加工する価値はありますか?
どの程度少ないかによります。スイス型自動旋盤の強みは、まとまった連続生産にあります。送材、一度のクランプで両端を完成、タクトが速く、簡単な小物では業界で約10秒オーダーのタクトも見られます。しかし、段取り、プログラミング、端材といった固定コストを少ない個数に按分すると、単品コストは明らかに高くなります。数個、十数個の短い単品だけであれば、通常のCNC旋盤や複合旋盤のほうが多くの場合割安です。判断方法は簡単です。ロット数、材料単価、端材の長さ、段取り時間をまとめて見積もり、スイス型にするかどうかを決めます。最終的にはやはり図面とロット数を踏まえて実際に評価する必要があります。
Key takeaways
- スイス型自動旋盤加工の「走心」とは、主軸が棒材を保持して軸方向に送り、工具はほぼ動かないことを指す。一方、走刀機は材料が回転し、工具が移動して切削する。
- ガイドブッシュ(导向衬套)は切削点に密着して棒材を支え、細長い軸が曲がったり振動したりしにくく、高い精度を維持できる直接の理由である。
- 双主軸と動力工具により、部品は一台の機械で旋削、フライス加工、穴あけ、タップ加工、溝加工を完了でき、副主軸が引き継ぐことで二次クランプの誤差を減らす。
- ガイドブッシュありは剛性が高いが端材が長くなり、ガイドブッシュなしは材料を節約できるが長径比と材料硬度に制限される。これは取捨選択であり、アップグレードの関係ではない。
- スイス型自動旋盤は微小、細長、大量の軸状小物部品が得意である。短い材料の単品、大径、低長径比の部品は通常、その主戦場ではない。



