旋盤加工とは何か:ワークが回り、工具が動く
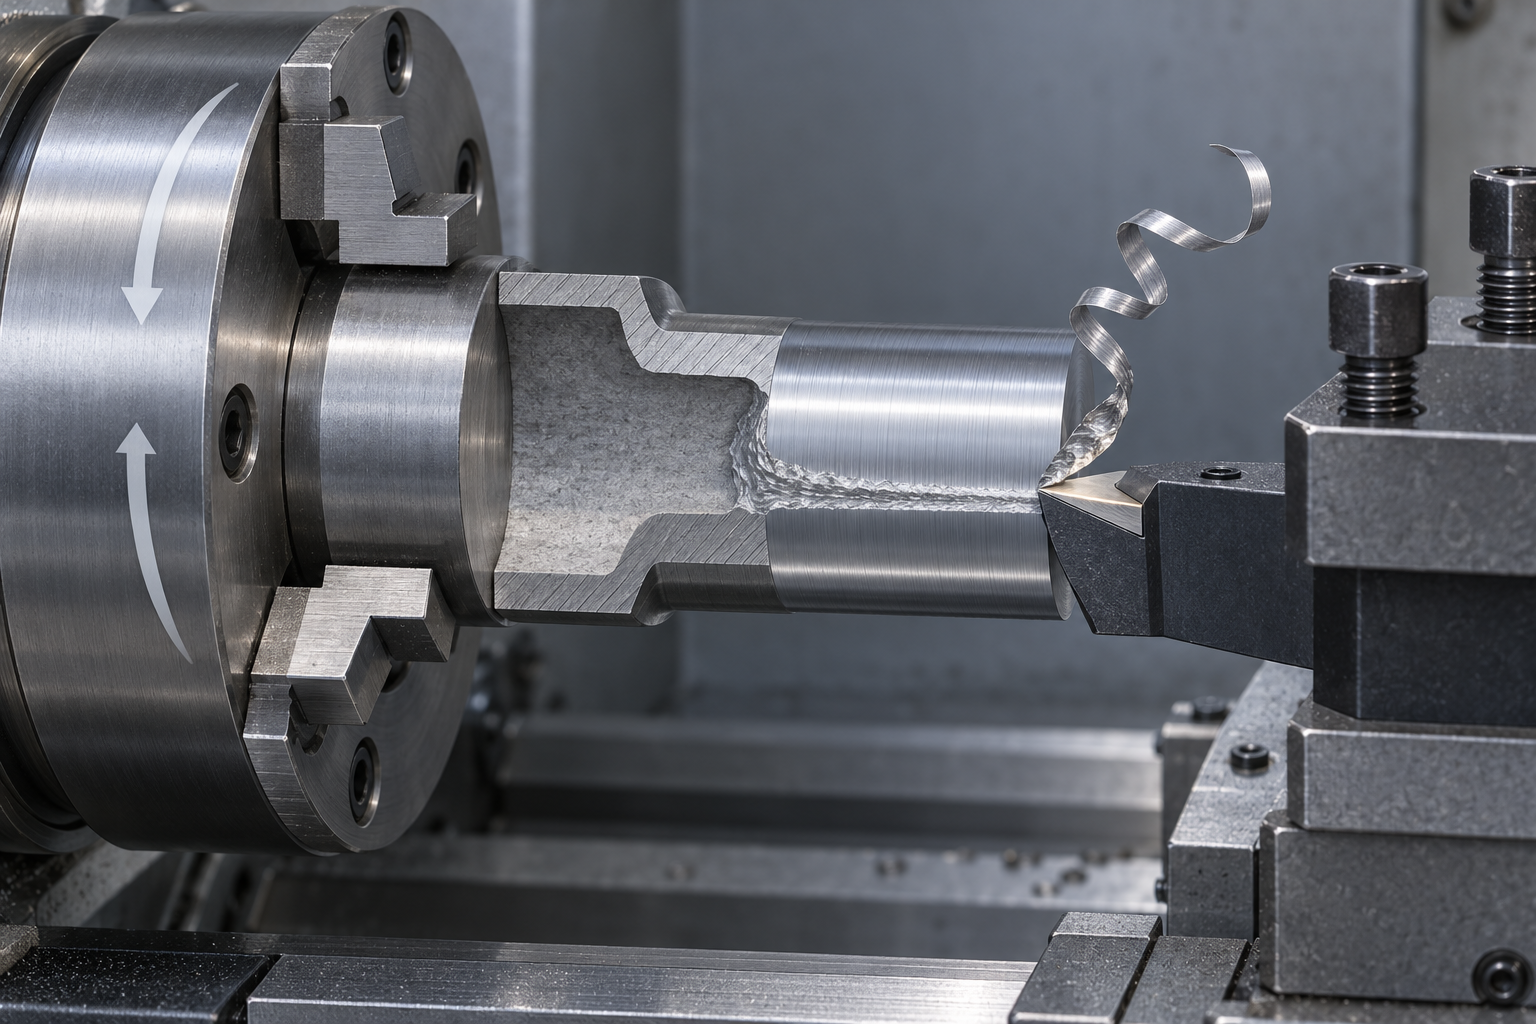
旋盤加工はワークを回転させ、工具を移動させる製造プロセスである。具体的には、棒材や素材を治具で掴み、主軸がそれを高速で回転させる。バイト自体は基本的に動かず、軸方向または径方向に送るだけで、余分な材料を一層ずつ削り取る。これは「除去加工」に属し、3Dプリントのように材料を少しずつ積み上げる「付加製造」とは正反対である。
この動作を素早く理解するには、ろくろを回して成形する陶芸を思い浮かべるとよい。粘土を回転盤に載せて回し、手は静止しており、手の位置と圧力で粘土を円筒や円碗に成形する。旋盤加工はこの論理の金属版である:回るのはワークで、形状を制御するのは工具の位置と送りである。まさにそのため、旋盤は円柱形や円錐形のような回転対称部品を得意とする——軸、スリーブ、円盤、ボルト、管継手はこれなしでは成り立たない。
旋盤加工の歴史はほとんどの人が想像するより長い。古代エジプトには弓旋盤の原型があり、縄を前後に引いて木を回転させ、人が工具で削っていた。「手で縄を引く」から「モーターで主軸を回す」、そして今日の数値制御システムへと、核心の動作は実は変わっていない——変わったのは回転数、精度、一貫性、そしてその刃物を誰が制御するかである。
ここで後で繰り返し使う判断基準を先に埋め込んでおく:ある部品を旋盤に掛けるべきかどうかは、まずそれが何らかの軸線に対して対称かどうかを見る。部品の主要形状が「一本の軸+一つの回転輪郭」で記述できるなら、旋盤加工が通常第一選択となる。そうでなければ、フライス盤や他の工法を検討することになる。この判断基準はこの解説全体を貫き、次の節でこれを使って旋盤とフライス盤を完全に分ける。
旋盤加工とフライス加工の違いは何か
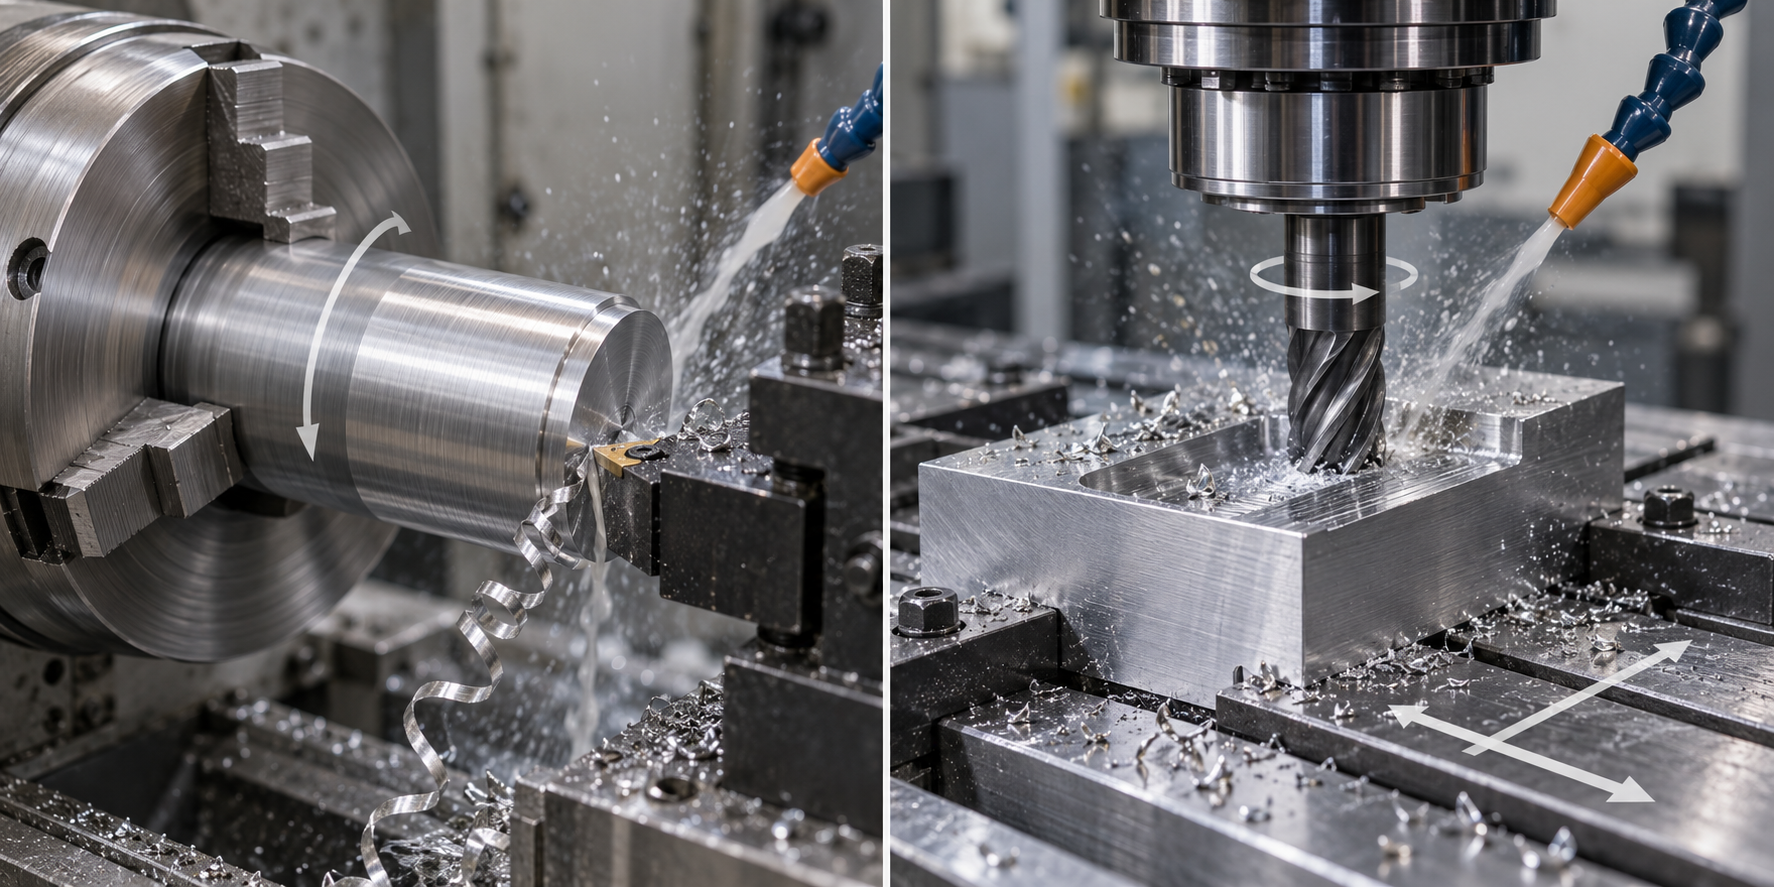
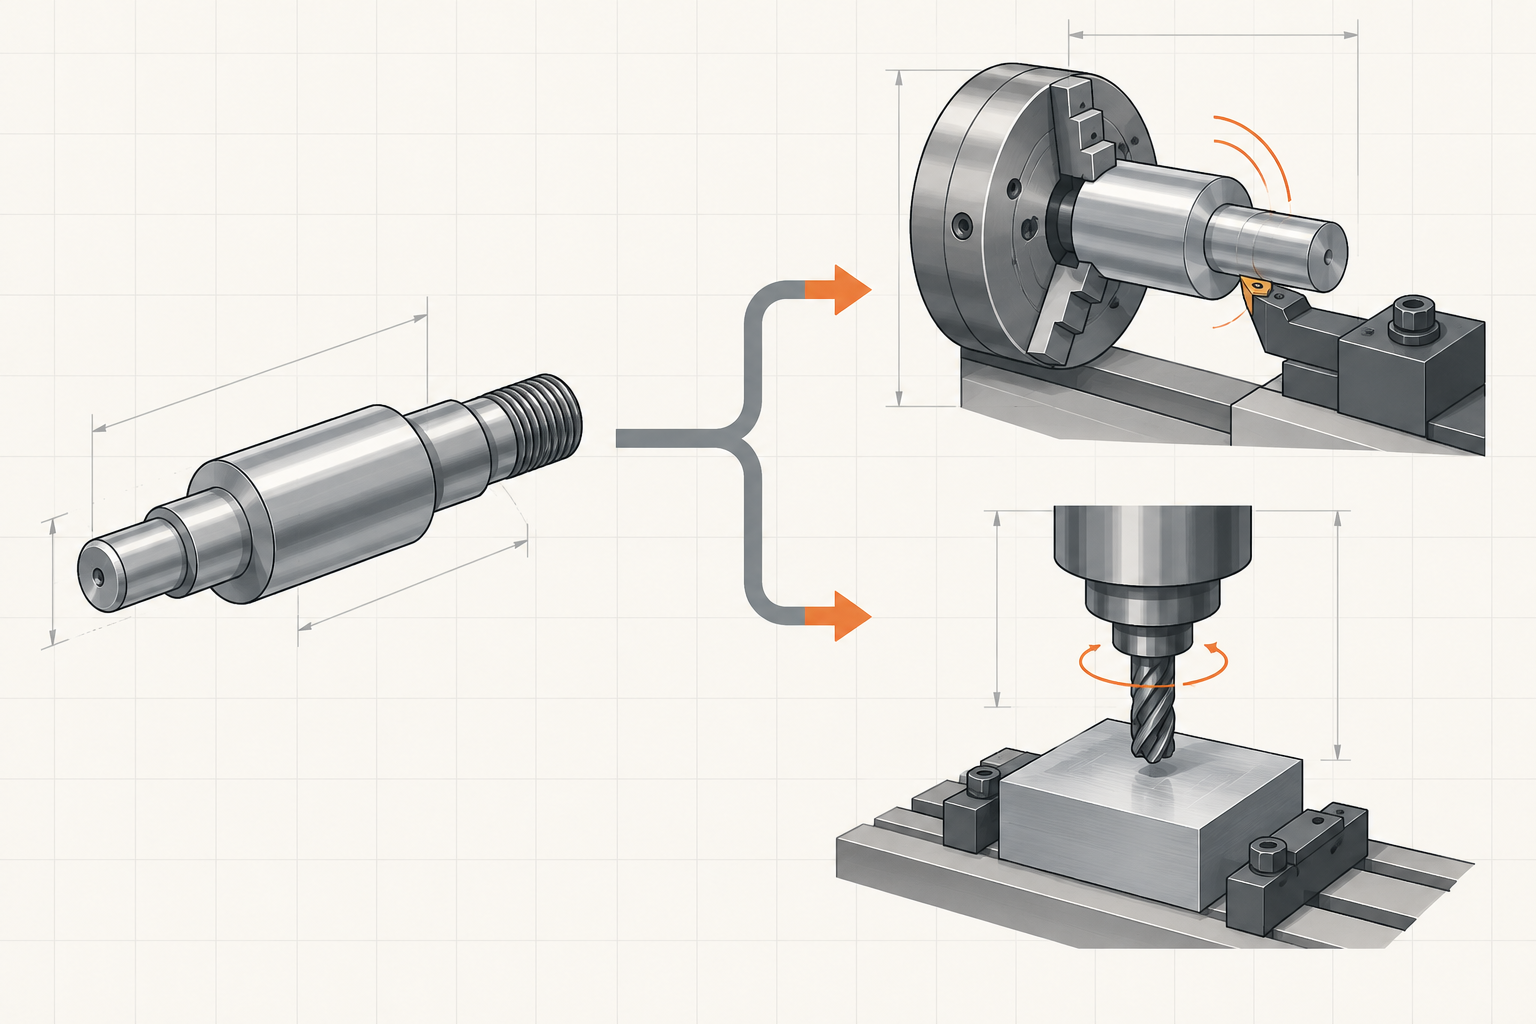
旋盤とフライス盤を並べて見ると、最も直感的な違いはただ一文字:どちらが回るかである。旋盤加工はワークが回り、工具は基本的に動かない——チャックが棒材を掴み、主軸がそれを高速回転させ、バイトが軸方向または径方向にゆっくり送られ、一刃ずつ外径を削り出す。フライス盤はちょうど逆で、工具が高速回転し、ワークは作業台に載って移動する、フライスの刃先で静止したワークを削る。
この方向の違いが、二つの工作機械が得意とする形状の違いを直接決め、同じ図面の二つの特徴がしばしば二台の設備に分けて加工される理由も説明する。
生活に即したアナロジーは覚えやすい:旋盤はろくろのようで、粘土が回転盤で回り、手は静止し、手の位置と圧力で成形し、出てくるものは天然に丸く対称である。フライス盤は彫刻のようで、材料塊は動かず、彫刻刀が手の中で動き、直線、溝、任意の輪郭を刻める。この二つの動作を理解すれば、旋盤で何ができ、フライス盤で何ができるかは、ほぼ自分で導き出せる。
旋盤は回転体が得意、フライス盤は非回転面が得意
ワークが回るため、旋盤加工で出てくる部品は天然に回転軸線を帯びる:軸、スリーブ、円盤、フランジ、ねじ継手、これら主体が円形の部品は、旋盤で速く正確に作れる。同軸度や真円度といった要求は、旋盤では一、二回の段取りで保証できる。なぜならすべての表面が同じ一つの軸を中心に回転して生まれるからである。
一方フライス盤は平面、キー溝、多面体、異形輪郭、穴系が得意である。これらの特徴には統一された回転中心がなく、工具を異なる位置、異なる角度で当て、作業台や主軸が軌跡を描いて完成させる必要がある。したがって箱物、板物、ブラケットといった部品は、第一選択が通常フライス盤であり旋盤ではない。
| 比較次元 | 旋盤加工 | フライス加工 |
|---|---|---|
| 主運動 | ワーク回転 | 工具回転 |
| 送り | 工具が軸方向/径方向に移動 | ワークまたは工具が多軸方向に移動 |
| 得意形状 | 軸、スリーブ、円盤、ねじなどの回転体 | 平面、溝、多面体、異形輪郭 |
| 典型的な精度特徴 | 同軸度、真円度が制御しやすい | 平面度、穴位置、輪郭精度が制御しやすい |
| アナロジー | ろくろ | 彫刻 |
実際の部品は旋削とフライスの組み合わせがほとんど
現実の部品は、一つの加工方法だけで完成することはほとんどありません。たとえば伝動軸の場合、本体の外周、端面、中心穴は旋盤で旋削し、軸上のキー溝、端面のねじ穴や二面幅はフライス盤に移して加工します。工程順は通常、旋削の後にフライス加工で、まず回転基準を作り、その軸線を基準に他の特徴をフライス加工します。こうすることで位置精度がより安定します。
部品の特徴が多く、ロットが大きくない場合は、旋盤とフライスの複合機も検討できます。一度のチャッキングで外周、端面、側面の溝や穴をすべて加工でき、繰り返しのチャッキングによる基準誤差を減らせます。ただし、複合機を使うかどうかは部品構造の複雑さとロット数によります。特徴が単純でロットが大きい部品は、2台の工作機械に分けた方がむしろ経済的です。具体的な方案は見積もり前に工程技術者に確認することをお勧めします。CNC 加工能力 ページで、当社が対応する旋削とフライスの範囲をご覧いただけます。
旋盤にはどんな種類があるか:手動からスイス型まで
旋盤加工の核心動作である「工作物が回転し、工具が動く」を理解したところで、次に問題になるのは、この動作を誰が制御し、どのような構造で実現するかです。旋盤は単一の機種ではなく、制御方式と構造設計によっていくつかの種類に分かれるファミリーです。これらの分類を理解してこそ、図面を前にしたときにどの種類の工作機械に載せるべきかを判断できます。
制御方式による分類:普通旋盤と CNC 旋盤
最も大まかな区分は、誰が「ハンドルを回すか」を見ることです。普通旋盤は、操作者がハンドルを回して工具の縦方向と横方向の送りを制御し、寸法はすべて目視、手感覚、そして測定器による繰り返し測定に頼ります。利点は構造が簡単で直感的に扱え、単品の修理・調整、教育、現場での応急加工に適していることです。欠点は、同じ寸法で2個目を作るとき、一致性が人の安定性に依存することです。
CNC 旋盤(CNC 旋盤)は動作をプログラムに任せます。操作者は事前に工具経路、回転数、送りを G コードで書き、工作機械は指令に従って自動で送りを行います。同じプログラムを100個実行すれば、どの1個も送り軌跡が同じになり、寸法の一致性は手動操作より明らかに優れ、複雑な輪郭や円弧も手感覚で合わせる必要がありません。今日「旋盤加工」と言えば、デフォルトで指すのはほとんどが CNC 旋盤です。手動旋盤は依然として存在しますが、量産や精度要求が上がれば、基本的に CNC 工作機械に移行します。
主軸とガイドブッシュの設計による分類:スイス型とタレット型
CNC 旋盤の内部には、さらに工学的な分岐線があり、「材料をどう送り、工具をどう動かすか」を見ます。
- タレット型旋盤(Turret Type):棒材またはチャックで把持した工作物が主軸で回転し、タレット刃物台が工具を伴って移動して切削します。これは最も一般的で直感的な旋盤の形態で、剛性が高く、直径が大きく長さが比較的短い工作物に適しています。
- スイス型旋盤(Swiss Type):材料はガイドブッシュの中から前方へ送られ、工具はガイドブッシュの周囲で半径方向に切削します。工作物は回転しながら「押され」て進み、切削点は常にガイドブッシュに密着します。この構造により、細長い部品は加工時にガイドブッシュの支持を得て、工具の逃げや曲がりが起こりにくいため、小径で長径比の大きい精密部品に特に適しています。
| 対比項目 | スイス型(Swiss Type) | タレット型(Turret Type) |
|---|---|---|
| 加工原理 | 材料はガイドブッシュを通って送られ、工具はガイドブッシュ付近で半径方向に切削し、切削点が支持される | 工作物は主軸で回転し、タレット刃物台が工具を伴って移動して切削する |
| 適用製品 | 小径で長径比の大きい細長い精密部品、例:軸ピン、コネクタ部品、医療・電子用小物 | 直径が大きく長さが短い工作物、例:円盤類、スリーブ類、フランジ、一般的な軸部品 |
| 加工外径 | 業界では約 42mm 以下に多く使用され、小径精密部品が大半 | 業界では約 42mm 以上に多く使用され、小径機種もある |
| 精度と表面粗さ | ガイドブッシュの支持により、細長い部品は工具の逃げが起こりにくく、寸法一致性と表面品質は通常良好 | 剛性が高く、大きな切削量に適し、精度もマイクロメートル級に達するが、工作機械と工程による |
「42mm」という数字はよく大まかな境界線として使われます。これより小さく、細くて長い部品はスイス型がより適しており、これより大きく長さが長くない部品はタレット型がより一般的です。しかしこの線は硬いルールではありません。工作機械の機種、材料、公差要求、ロット数が選択に影響します。数字を暗記するより、図面を持って工程担当者と一度確認する方が信頼できます。

旋盤で加工できる形状と特徴
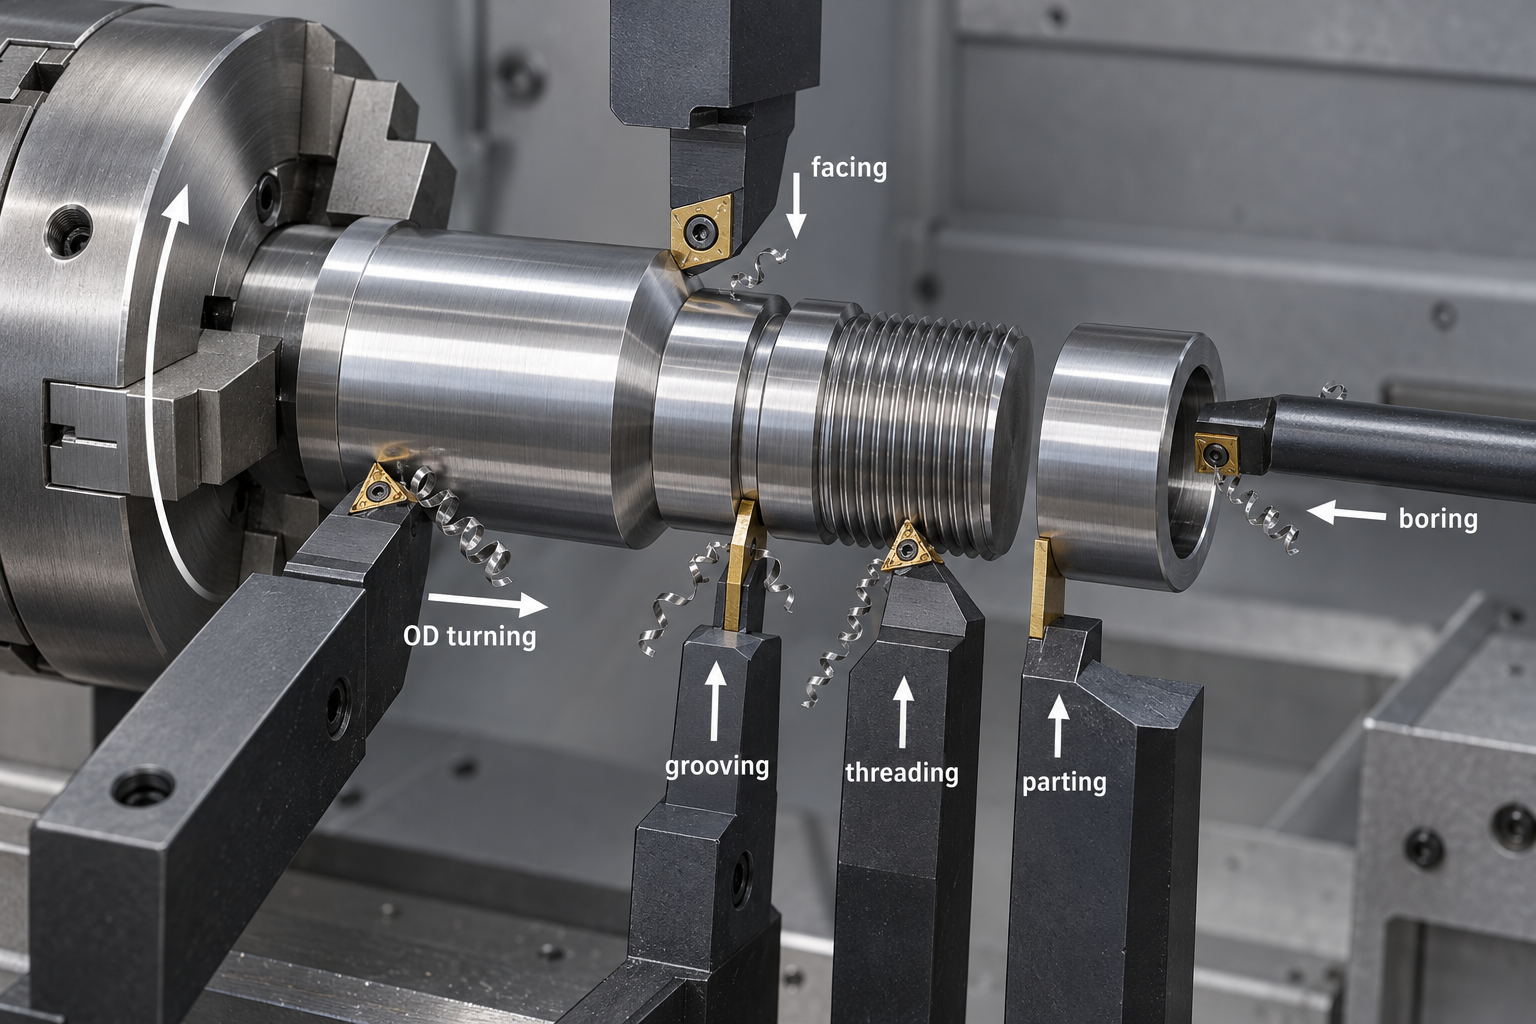
外径加工:回転体の外輪郭を旋削する
内径と中ぐり:穴を大きく、正確に、滑らかにする
端面、穴あけ、突っ切り:棒材を単品に変える
ねじ、溝、テーパー・円弧:特徴を重ねる能力
旋盤加工はどのように行われるか:図面から成品まで
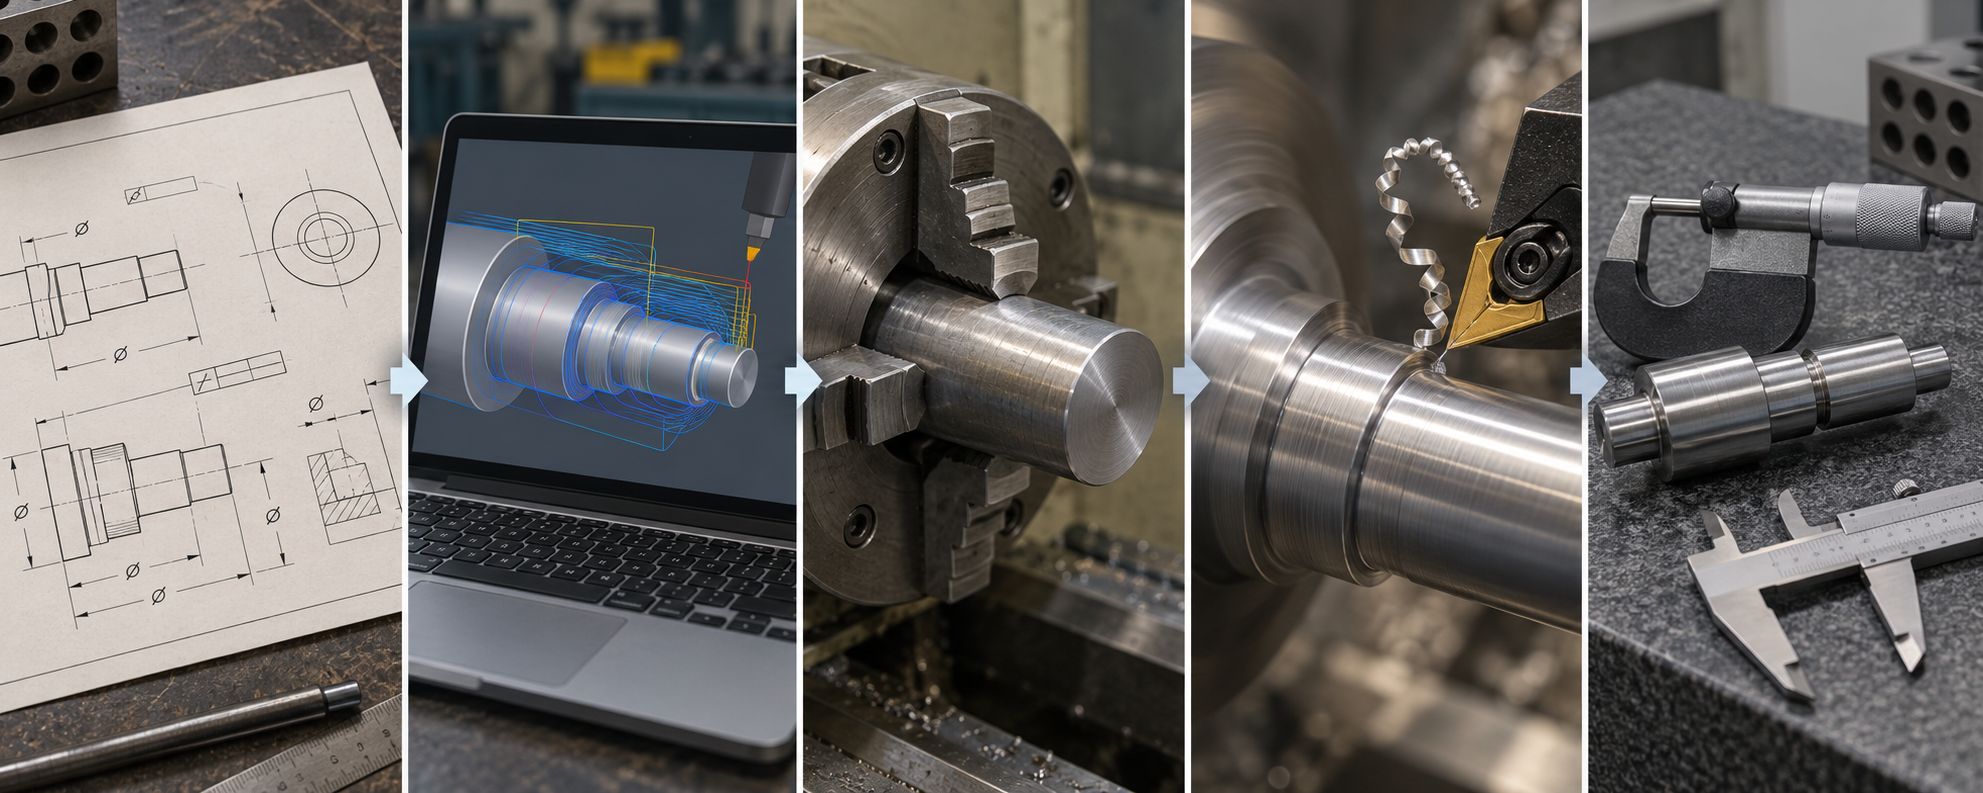
これまでは「旋盤に何ができるか」を述べてきました。この節では視点を変えます:一枚の図面が工場に届き、最終的に寸法を測定できる部品になるまで、その間に一体何が起こるのか。流れ自体は神秘的なものではなく、難しいのは各ステップに取捨選択があり、その取捨選択が最終寸法に痕跡を残すことです。
第一ステップ:図面とモデリングで基準を定める
旋盤加工の進め方の出発点は工作機械ではなく、図面です。設計側がまず3Dモデルを作成し、それを工程図に変換して、直径、長さ、公差帯、材料記号、表面粗さ要求、および幾何公差——同軸度、円振れ、端面直角度など、回転体部品にとって特に重要なもの——を記入します。旋盤加工で最も見落とされやすい点は基準です:図面上で示された基準Aがどの面、どの外径部分かは、後の段取りでどこを先に掴み、どちら側を先に旋削するかを直接決定します。基準が合っていなければ、後続のすべての寸法がずれていきます。
単純な回転体であれば、2D図面と数個の重要寸法で十分です。多段軸や内穴・ねじを伴うスリーブ類であれば、通常は完全な工程図が必要で、各特徴の公差を個別に記入します。粗さも「Ra 1.6」とだけ書いて済ませるのではなく、どの面かを明確に書く必要があります——旋削で到達できる粗さと研削は異なるため、記入は工程と一致していなければなりません。
第二ステップ:プログラミング、図面をツールパスに翻訳する
CNC旋盤はプログラムで送りを行います。プログラミングには二つの道があります:CAMソフトでモデルから直接ツールパスを生成しGコードを出力するか、工程担当者が図面に基づいて手書きするかです。CAMは効率が高く特徴の漏れが少ないですが、複雑な内腔や異形輪郭の処理には人手による介入が必要です。手書きプログラミングは単純な軸類ではむしろ速く、修正も柔軟です。
プログラムではいくつかの事項を定めます:送り経路、各バイトの工具交換点、回転数と送り、荒削りと仕上げ削りの切込み配分。荒削りは除去効率を追求し、仕上げ削りは寸法と表面品質を追求し、両者のパラメータは混用できません。プログラムを間違えると、軽ければ表面にびびりマーク、重ければ工具干渉——そのため初回運転は通常、単一ブロックまたは空運転で軌跡を確認します。
第三ステップ:素材の選択、段取り、ツールセット
素材は棒材、鍛造品、鋳造品があります。棒材が最も一般的で、直径を選ぶ際に加工余量を残します。鍛造品と鋳造品は余量が大きいですが、形状が成品に近く、材料と工数を節約できます。段取り方法が剛性と基準を決定します:三爪チャックは規則的な円筒部品に適し、コレットチャックは小径・高同軸度部品に適し、軟爪はワークに合った弧面を旋削して掴み傷や変形を減らせます。細長軸はさらにセンターレストや追い刃台が必要で、そうでなければ切削力で曲がります。
ツールセットはバイトの先端位置をシステムに伝えることです。ツールセットが不正確だと寸法が全体的にずれ、ツールセットの再現性が悪いと量産品が一つ一つ違う寸法になります。このステップは「ちょっと触れるだけ」に見えますが、実際には段取りとともにバッチ全体の寸法一致性を決定します。
第四ステップ:試し削り、切削、検査
初品は通常まず試し削りします。試し削りの目的は「削れるかどうか見る」ことではなく、寸法、表面粗さ、切りくず排出が正常かを検証することです。寸法がずれていれば、バイト摩耗、熱変形、ツールセット誤差のどれかを判断し、補正するかプログラムを調整するかを決めます。パラメータが整ったら自動切削に入り、作業者は切りくずの色、音、負荷計を注視します——異常はまずここに現れます。
検査工程ではノギス、マイクロメータで外径と内径を測定し、内径シリンダゲージで穴径を測定し、投影機や三次元測定機で輪郭と位置度を測定します。量産時には初品検査と巡回検査も行い、寸法ドリフトが公差帯内にあることを確認します。旋削の精度は通常ミクロン級に達しますが、具体的にどこまで達するかは部品の剛性、材料、バイト、工作機械の状態次第で、一概には言えません——業界でよく言われるのはミクロン級ですが、実際は図面要求と工程評価に基づきます。
なぜ旋盤加工は難しいと言われるのか
これまで流れを六つのステップに分解すると、順当なラインのように見えます。しかし実際に工場にいた人なら知っているように、旋盤加工は決して「ボタンを押せば製品が出る」工程ではありません。同じ図面、同じ工作機械でも、二人の職人が作った品は、一方は検査に一発合格し、他方は何度も手直しになることがあります。難しさは設備そのものではなく、設備の背後にある人が判断しなければならない一連の変数にあります。
図面がまず一つのふるいをかける
旋盤加工が向き合う図面は、多くの場合、単なる外径寸法だけではありません。一本の軸に同軸度、真円度、端面直角度、数か所の溝、一段のねじが同時に記され、表面粗さもいくつかの等級に分かれていることがあります。幾何公差が重なると、各特徴の加工順序が基準に影響します。どちら側を先に旋削するか、どの面を基準にするか、反転して二回目の段取りが必要か、これらの判断はプログラミングの前に考えておかなければなりません。
粗さ要求も見えないハードルです。図面にRa 1.6と書くのとRa 0.4と書くのでは、対応するバイト刃先、回転数、送り量が全く異なります。前者は通常の旋削で一発で到達できるかもしれませんが、後者は仕上げ削り余量を残し、仕上げバイトに交換し、送りを下げる必要があることがよくあります。これらの注記を読み解けなければ、寸法は合っていても表面が検査具を通りません。
バイトを間違えると、後はすべて無駄になる
旋削に使うバイトの種類は素人が想像するより多いです:外径旋削バイト、端面旋削バイト、内穴中ぐりバイト、溝入れバイト、ねじバイト、突っ切りバイト、それぞれに異なるノーズR、すくい角、材質があります。鋼とアルミでは異なる記号とコーティングを使い、ステンレスは加工硬化しやすいです。バイトを間違えたり角度が不適切だったりすると、軽ければ表面にびびりマークや寸法ドリフト、重ければ刃先欠損やワーク廃棄になります。
さらに厄介なのは内穴加工です。中ぐりバーは突き出しが長いほど剛性が悪く、深穴加工では逃げやテーパーが生じやすいです。熟練工はまず荒中ぐりで余量を残し、より剛性の高いバーに交換して仕上げ中ぐりし、必要なら数回に分けて送ります。この戦略はプログラムに書かれておらず、材料とバー剛性に対する経験的判断に頼ります。
切削条件を間違えると、工作機械はすぐに「抗議」する
回転数、送り、切込みの三つのパラメータは、どれか一つがずれても切削現場に痕跡を残します。回転数が高すぎ、送りが大きすぎると、刃先温度が急上昇し、超硬合金は赤熱硬性が不足して急速に摩耗することがあります。切込みが大きすぎると、主軸負荷が上昇し、細長いワークは逃げて、旋削した直径が中央で太く両端で細くなります。逆にパラメータが保守的すぎると、効率が低く、ワーク表面に押しつけ痕を残すこともあります。
びびりマークはもう一つの典型的な信号です。ワーク、バイト、刃物台、チャックが弾性系を構成し、切削力の周波数が系の固有振動数にぶつかると、表面に規則的な波紋が現れます。回転数の調整、ノーズRの変更、突き出しの短縮、センターレストの追加が一般的な対応策ですが、具体的にどう調整するかは、現場で音を聞き、切りくずの色と形状を見て決めます。
薄肉部品と細長軸は二つの古典的な難題
薄肉スリーブ類の部品は、締付力が少し大きいだけで楕円になり、チャックを緩めると一部が戻り、寸法が「締付状態」と「自由状態」の間で変動します。細長軸は別の変形です:長径比が大きくなると、切削力がワークを押し曲げ、中央で逃げ、両端の寸法が大きくなります。このような品は通常、切込みを下げ、回転数を上げ、追い刃台やセンターレストで補助支持し、さらには荒削りと仕上げ削りを二工程に分けて応力を解放させます。
これらの対応に万能の公式はありません。同じ軸でも、材料を45鋼から304ステンレスに変えると加工硬化傾向が異なり、パラメータを再調整する必要があります。中実棒材から継目無管に変えると、保持方法も変わります。だから旋盤加工の経験は価値があり、その価値は異常に遭遇したときに原因を判断して調整できることにあり、単に操作盤を扱えることではありません。
これが、CNC加工のような能力ページで材料、公差、表面要求を一緒に示す理由でもあります——部品を安定して作れるかどうかは、図面要求、材料特性、工程戦略が一致しているかにかかっており、工作機械の型番だけを見るものではありません。次の記事では、どのような場合に旋盤加工を優先すべきか、どのような場合に別の工程に切り替えるべきかを続けて説明します。
いつ旋盤加工を選ぶべきか
前のいくつかの節で「ワークが回り、工具が動く」ということを十分に細かく分解してきました。選定の意思決定に落とし込むと、実はまず一つの問いを立てるだけで済みます。この部品の主体は、一本の軸線を中心とした回転体か?答えが「はい」なら、旋盤加工が通常は第一候補であり、価格比較すら不要なこともあります。
旋盤加工を優先すべき三種類の部品
軸類:モーター軸、伝動軸、ピン軸、段付き軸。この種の部品の重要寸法は各段の外径と段差間の同軸度であり、一度のチャッキングで連続旋削すれば、同軸度は「フライス加工の後にまたフライス加工」よりも本質的に良くなります。図面に振れの幾何公差が記されている場合、旋盤はほとんど唯一無理のない方法です。
スリーブと円盤類:軸受スリーブ、ブッシュ、フランジ盤、エンドカバー。内外円ともに加工が必要で、端面シール溝やねじが付くこともあります。この種の部品は旋盤でできる動作が最も揃っており、チャッキングも最も成熟しています——三爪チャックやコレットチャックで一度挟めば、内外円の同軸度は安定します。
継手とねじ部品:管継手、スタッドボルト、内外ねじ付きの変換継手。ねじ加工自体が旋盤の得意技であり、特に非標準ピッチやテーパねじは、フライス盤やダイスでは代替が難しいものです。批量の一貫性が求められる場合、CNC 旋盤はプログラムで各切削の送りを制御するため、手動旋盤よりはるかに安定しています。
こうした場合は、無理に旋盤に載せない
板物、箱物、多面異形品は、主体が回転体ではないため、フライス盤や板金の方が割に合います。200×200 の角板に異形のポケットを彫る場合、旋盤を回しても逆に把持の基準が見つかりません。もう一つ見落とされやすいのが、長径比が大きく、しかも薄い細長軸です。旋削時にはびびりや逃げが生じやすく、振れ止めやセンターレストによる補助が必要です。この場合は工程の実現可能性を評価すべきであり、「旋削できるか」ではなく「安定して削り出せるか」という問題です。
ついでに言えば、旋盤加工とフライス加工は互いに排他的ではありません。多くの部品は「まず外円を旋削し、次にフライス盤でキー溝や二面幅を削る」というように、二つの工程がそれぞれ得意な部分を担います。旋削・フライス複合機はこの二段階を一度のチャッキングで完了でき、繰り返し位置決め誤差を減らせますが、設備投資とプログラミングの複雑さも高くなります。具体的な方案は部品構造と批量次第です。複合工程に価値があるかどうかは、業界ではまずチャッキング回数と重要公差が許容できるかを見てから決めるのが一般的です。
一言でまとめると:主体が回転体、重要公差が同軸度や真円度、批量の一貫性が必要——この三つのうち二つに当てはまれば、旋盤加工を優先的に検討する価値があります。逆に、主体が平面や多面体であれば、まずフライス削りや板金を考え、「工程を一つ省く」ために旋盤を万能機として使わないことです。特定の部品について言えば、最も確実な方法はやはり図面を工程側に渡して一度製造可能性評価を行い、チャッキング方案と公差チェーンの組み方を確認することです。
よくある質問
以下のいくつかの質問は、前の内容を読んだ後で最もよく追问されるものです。答えはできるだけ判断根拠を示し、空論は避けます。
旋盤加工の精度は一般的にどの程度まで達するか?
現代の CNC 旋盤の加工精度は通常マイクロメートル級の範囲に収まり、業界では特定の数値ではなく「マイクロメートル級」という言い方が一般的です。実際に安定してどこまで出せるかは、機械の状態、チャッキングの剛性、工具、材料、切削パラメータ、測定方法に依存し、図面がどの等級の公差を指定しているかにもよります。したがってより確実な方法は、重要寸法と公差を明確に記し、工程評価後に安定して満たせるか確認することであり、先に数値を仮定することではありません。
スイス型とカム式の旋盤はどう選ぶか?
業界で一般的な区分は:直径が比較的小さく(約 42mm 以下)、長径比が大きく、同軸度と表面品質に高い要求がある細長い精密部品はスイス型を多用し、直径が比較的大きく長さが短いワークはカム式を多用します。ただしこれは経験的な範囲であり、厳密な境界ではありません。実際に決めるのは部品形状、材料、批量、公差要求、および背面軸加工の要否であり、最終的には工程評価と試し削りの結果によります。
旋盤はプラスチックを加工できるか?
できます。旋盤加工は金属に限らず、POM、PEEK、ナイロン、アクリル、PTFE などのプラスチックも旋削できます。プラスチックの切削理論は金属と異なります:回転数は通常より高く、送りはより軽く、工具はより鋭利にし、同時に切りくず排出と把持力に注意が必要です——強く挟みすぎると圧痕や変形が生じ、緩すぎると滑ります。薄肉のプラスチック部品は特にびびりや変形が起きやすく、軟爪や専用治具が必要になることが多いです。
旋盤加工と 3D プリントはどう選ぶか?
部品の形状と用途によります。回転対称部品(軸、スリーブ、円盤、ねじ部品)で、寸法精度、表面粗さ、材料強度に要求がある場合は、旋盤加工が通常第一選択です。構造が複雑で内部に流路や軽量化の格子があり、高强度を必要としない試作品なら、3D プリントがより適しています。両者は対立するものではありません:一般的な方法は、まず 3D プリントで外形と組立を検証し、その後旋盤で最終的な機能部品を作ることです。
旋盤加工の最小ロットはどれくらいか?
単品から大量生産まで対応できます。CNC 旋盤はプログラム制御のため、単品や小ロットでは追加の金型が不要で、段取り替えは主にプログラミング、チャッキング、初品確認に費やされます。ロットが大きいほど、単品あたりに分摊される調整時間は少なくなります。具体的な最小受注量とコスト構造は、部品の複雑さ、材料、公差、表面要求によって異なり、図面ごとの評価が必要で、本記事では一律の数値は示しません。
Key takeaways
- 旋盤加工の核心は「ワークが回り、工具が動く」であり、フライス盤の「工具が回り、ワークが動く」とは正反対で、これが円形や円錐などの回転対称部品に天生向いている理由を決めている。
- 旋盤でできることは外径旋削だけではない:内径、端面、ねじ、溝、突っ切りも含まれ、各動作は異なる工具と送り方式に対応する。
- 現代の旋盤加工の多くはすでにCNC旋盤であり、スイス型は細長い小径品に適し、カム式は比較的大きな直径の短い品に適しており、種類を間違えると工具を間違えるより金がかかる。
- 完全な流れは設計→プログラミング→段取りと刃合わせ→切削→検査であり、精度は工作機械だけではなく、各ステップの積み重ねで生まれる。



