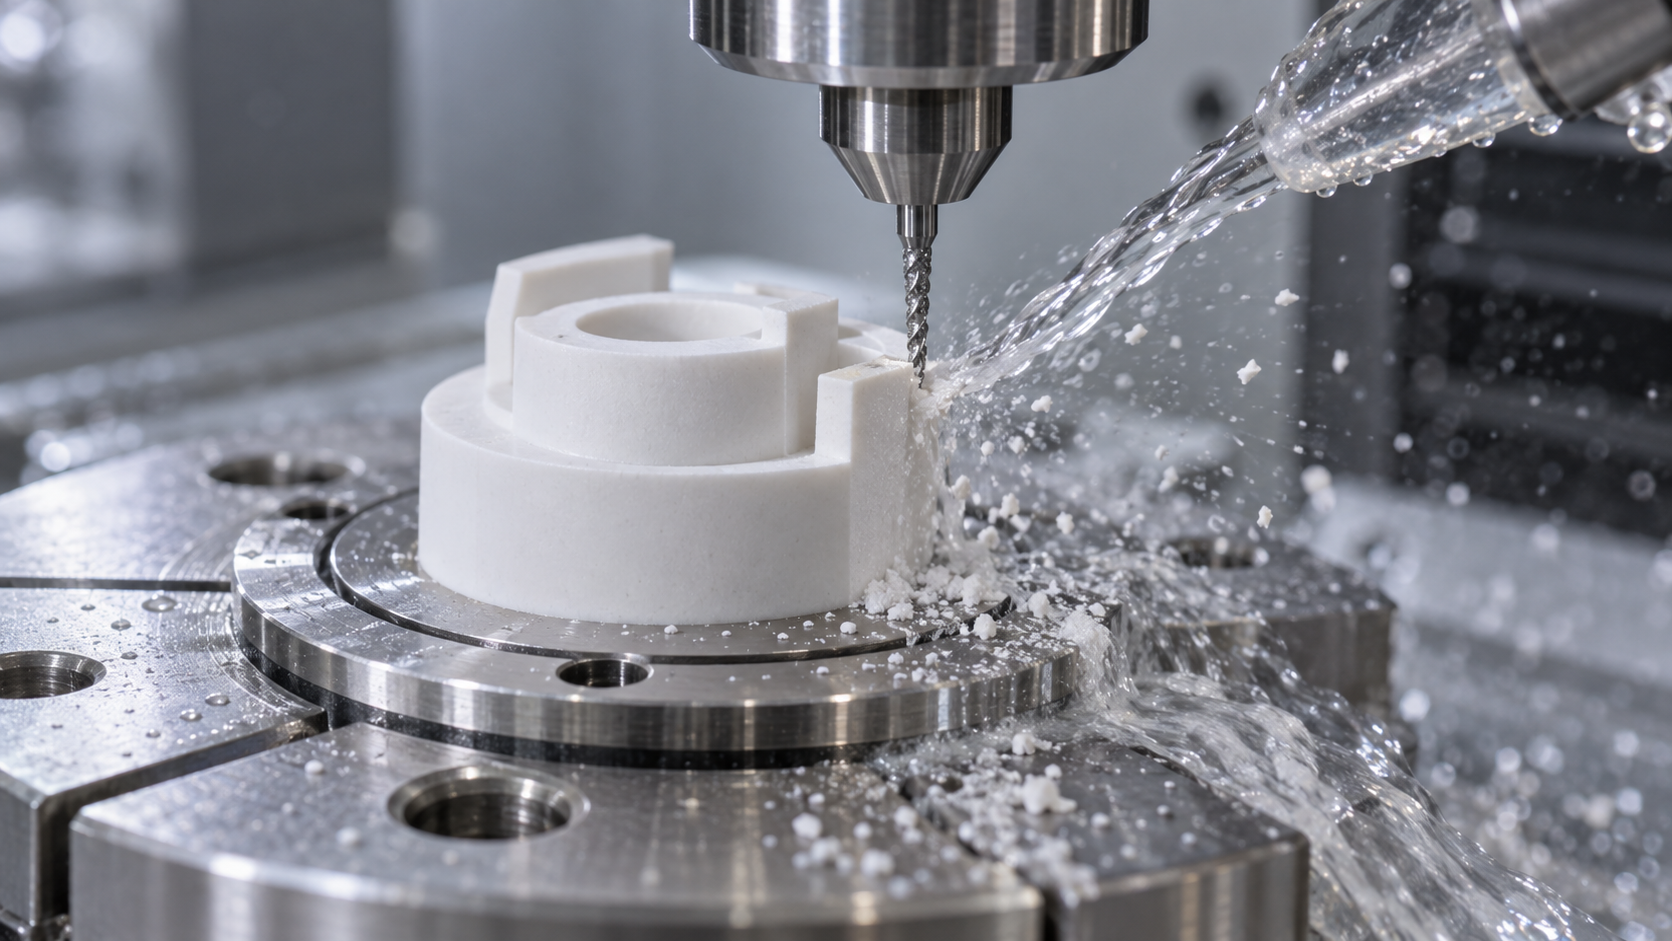
ジルコニアセラミック精密彫刻加工:硬度がどれほど高いか、脆性はどれほど厄介か
まずジルコニアの「人物像」をはっきりさせましょう。耐摩耗性、耐食性、生体親和性に優れ、モース硬度は通常8以上で、多くの場面で金属に代わって耐摩耗部品、構造部品、歯科修復体として使えます。これらの利点はすべて同じ一つのことから来ています——硬いということです。そして加工側が直面するのも、まさに同じことです。
硬度が高いということは、工具摩耗が極めて速いことを意味します。ダイヤモンド工具でジルコニアを切削すると、刃先は接触領域で持続的な砥粒摩耗を受け、一本の工具で達成できる距離はアルミや鋼を切る場合よりはるかに短くなります。脆性が大きいということは、塑性変形能力がほとんどないことを意味します。応力が局所的に集中すると、材料はまず「譲って」から降伏するのではなく、直接割れます。したがってジルコニアセラミック精密彫刻加工の許容誤差は極めて低く、一度の振動、一度の送り急変で、「加工中」から「すでに廃棄」へと移行する可能性があります。
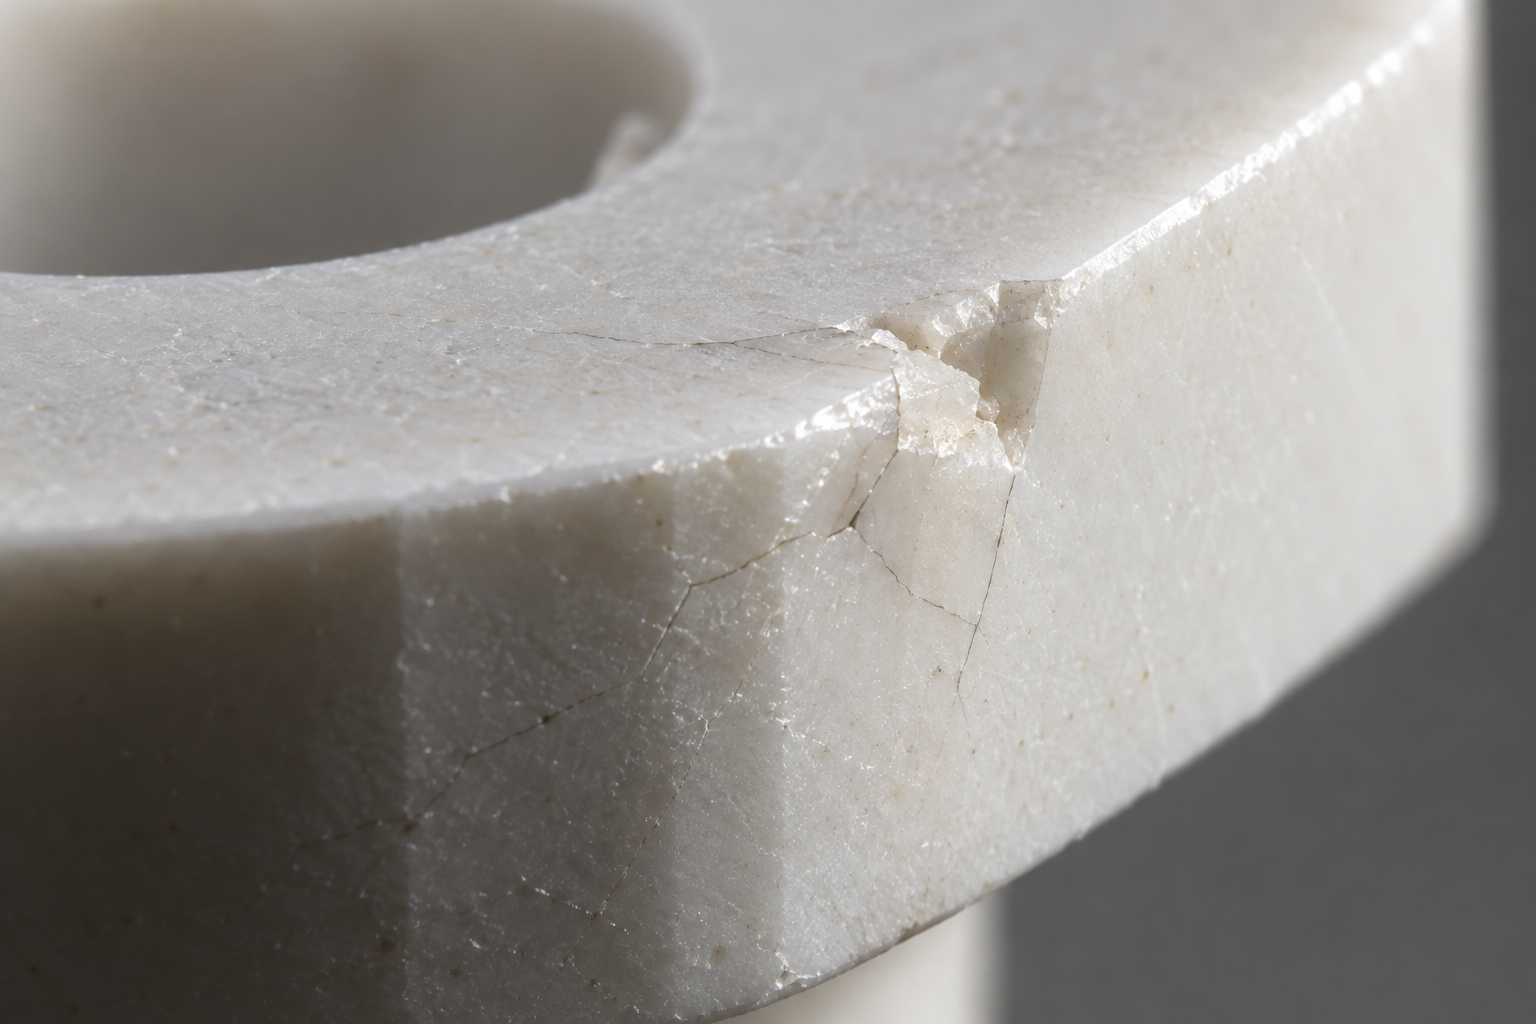
顕在的な欠陥は読者の多くが見たことがあるでしょう。縁が欠ける欠け、部品を貫通する割れ、表面に光る跡を引く傷です。これらは少なくとも見え、選別して捨てられます。本当に厄介なのは第三のもの——潜在的な微細亀裂です。これは表層の下に隠れ、肉眼や通常の測定器では判断が難しく、部品の外観は完全で寸法も合格し、出荷できそうに見えます。しかし、その後の組立時の応力、高温サイクル、高圧条件下で進展し、破断して失效します。言い換えれば、欠けはその場での廃棄であり、微細亀裂は遅延廃棄です——後者の方が完成品の信頼性への損害はむしろ大きいのです。
このことから、ジルコニアセラミック精密彫刻加工は「金属加工のパラメータを少し調整する」という考え方で行うことはできません。これは「高硬度+高脆性」という矛盾を中心に据えた専用の工芸であり、次のいくつかの節で、この工芸を工具、パラメータ、クランプ、送り、冷却、経路選択のいくつかの次元に分解して見ていきます。
欠け、割れ、潜在的な微細亀裂:従来加工はどこで負けているのか
ジルコニアのブランクを金属加工センターに載せて精密彫刻すると、最もよくある結末は三つです。縁が少し欠ける、工件表面に貫通亀裂が現れる、あるいは取り外して見た目は全く問題ない、です。最初の二つはその場で廃棄、三つ目が最も厄介です——組立、高温、高圧の条件下で初めて破断を見せるまで待たなければなりません。
原因は複雑ではありません。従来の金属切削設備の設計前提は「工件が微小な塑性変形で衝撃を吸収できる」ことです。金属切削では、刃先が切り込み、材料が局所的に降伏し、切りくずを巻き、衝撃エネルギーを消費します。ジルコニアにはこの緩衝機構がありません。硬度が高く塑性変形領域がほとんどないため、応力が引張強度を超えると直接亀裂の形で解放されます。そのため、剛性不足による振動、パラメータ不整合による瞬間的な衝撃、工具摩耗による切削力の上昇は、金属では「表面粗さの悪化」ですが、ジルコニアでは「欠け」と「割れ」になります。
従来加工が四つのことで失敗する
第一は剛性不足です。金属加工センターはある程度の工具棒の逃げや主軸振動を許容し、切削パラメータと後続の研磨でカバーします。ジルコニアはこのような高周波振動に一切容認せず、振動は刃先接触領域で繰り返し負荷をかけ、縁から内側への微細亀裂を形成します。
第二は切削制御の不一致です。金属加工は単位時間あたりの材料除去率を追求し、回転数、送り、切込み深さを金属の降伏特性に合わせて配分します。このパラメータをそのままジルコニアに適用すると、1歯あたりの切削厚さが過大になり、まるで一刃ごとに脆性表面を叩いているようなものです。
第三は工具システムの耐摩耗性不足です。汎用超硬工具はジルコニアの前では極めて速く摩耗し、鈍化した刃先はもはや「切る」のではなく「押す」「こする」状態となり、切削力が倍増し、欠けの確率も同時に上昇します。
第四は防護設計が粉塵を防げないことです。ジルコニア切屑は硬質砥粒であり、ガイドレール、ボールねじ、電装エリアに入り込んで工作機械内部部品を摩耗させ、精度が月ごとに低下し、最終的にワークに現れるのは寸法ドリフトと表面傷です。
隠れた微細亀裂は欠けよりも対処が難しい
欠けや割れは顕在的な欠陥であり、目視や通常の測定具でふるい落とせます。隠れた微細亀裂は違います。それは刃先接触域の下方に潜み、長さは数十マイクロメートルしかないこともあり、通常の目視やノギスでは見えません。それは部品内に残り、組立応力、熱サイクル、高圧荷重が重なった時に初めて進展して破断に至ります。構造部品や耐圧部品にとって、この破壊モードは「その場で割れる」よりもはるかに危険です。なぜなら出荷検査を通過してしまう可能性があるからです。
したがってジルコニア精彫加工の品質管理は、「欠けがあるかどうか」だけを見ていてはなりません。業界でよく行われる方法は、浸透探傷、顕微観察、または産業用CTの抜き取り検査を組み合わせて表面下の欠陥をスクリーニングすることです。具体的な検査手段は部品の用途と受入基準に依存し、加工後に補うのではなく、図面や技術協定の段階で確認しておく必要があります。
この節を一言でまとめると、従来の金属加工設備は「精度が足りない」のではなく、その設計ロジック全体——剛性、パラメータ、工具、防護——が材料は塑性変形できるという前提の上に成り立っているということです。ジルコニアにはこの前提がありません。だから失敗はシステム的なものであり、工具を替えたりパラメータを調整したりするだけで取り戻せるものではありません。
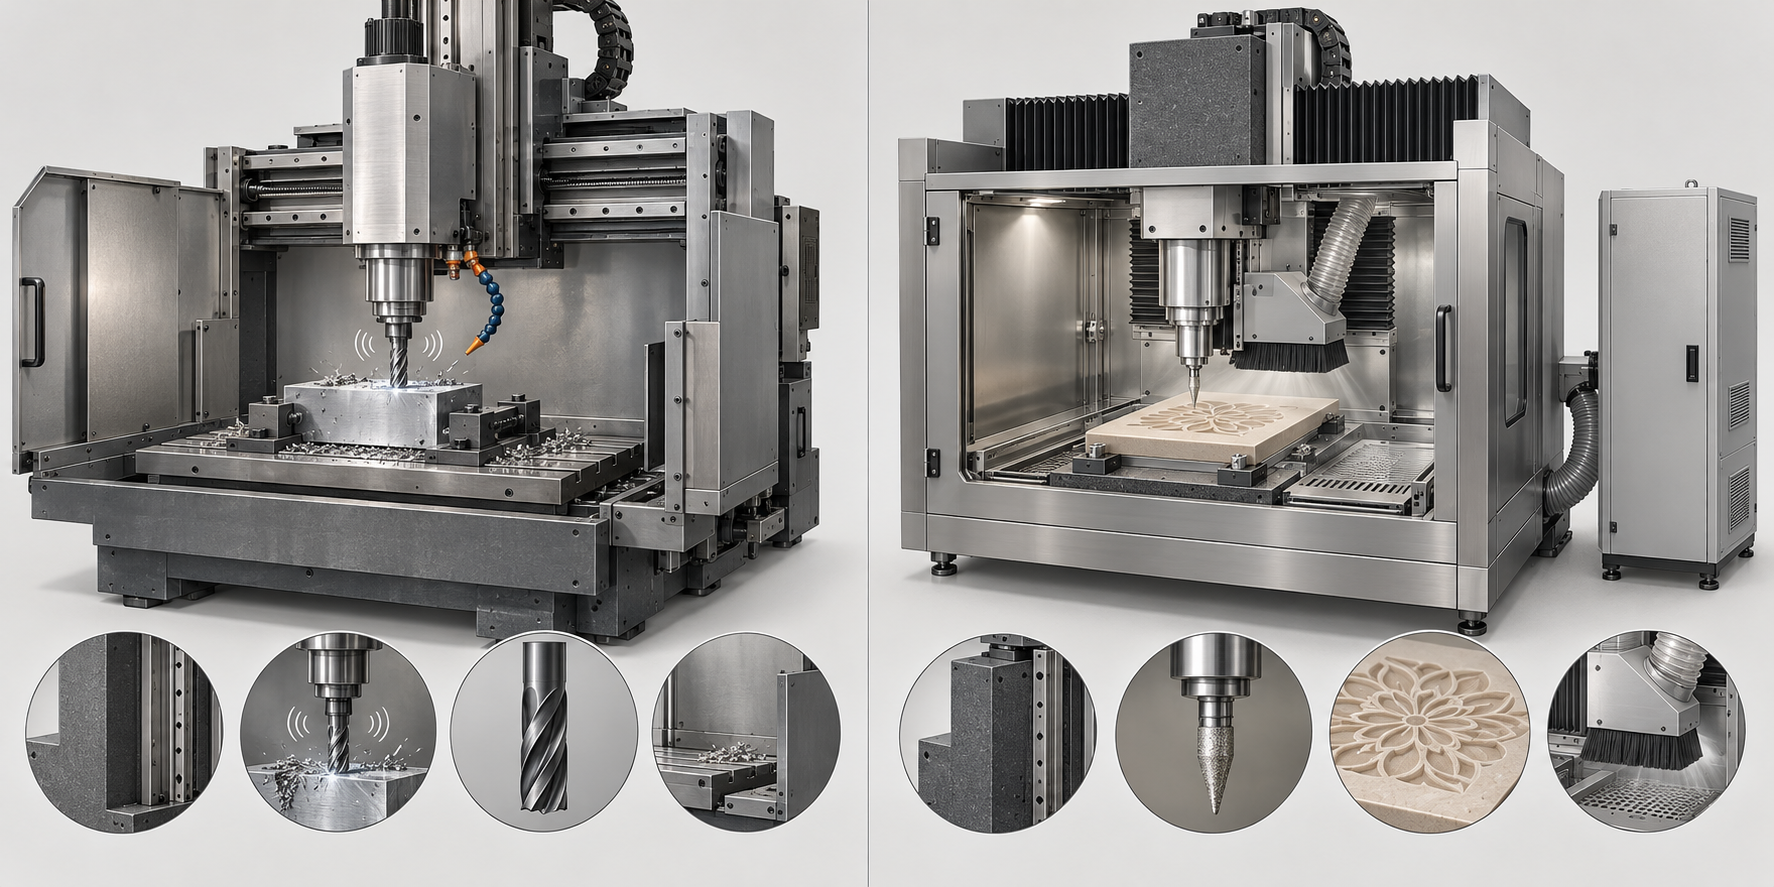
従来設備と専用セラミック精彫機:4つの差異が欠けるかどうかを決める
差異一:剛性・耐振動——従来設備が金属を切る時に妥当な振動も、セラミックを切れば応力源になる
差異二:切削制御システム——従来設備は経験で調整し、専用機はパラメータを安定させる
差異三:工具システム——普通の工具でセラミックを切ると、摩耗するのは刃先ではなく精度
差異四:防護設計——セラミック粉塵が電装エリアに入らなければ、精度を守れる
工具の選び方:ダイヤモンド工具と粗加工・精加工の分担
ジルコニアセラミック精密彫刻加工の工具選択は、金属加工とはまったく別の論理である。金属加工では工具は消耗品で、摩耗しても研ぎ直して再使用できる。セラミック加工では工具は歩留まりを決める変数である——工具を選び間違えれば、工作機械がどれほど安定していても、パラメータがどれほど正確でも、やはり欠けが生じる。理由はジルコニアの硬度が高く、通常の超硬工具では数十秒で鈍化し始めるからである。鈍った刃先は切削しているのではなく、押しつぶしと摩擦を行っており、脆性材料が最も恐れるのはこのような不均一な受力である。
ダイヤモンド工具:ジルコニア精密彫刻加工の標準的な選択
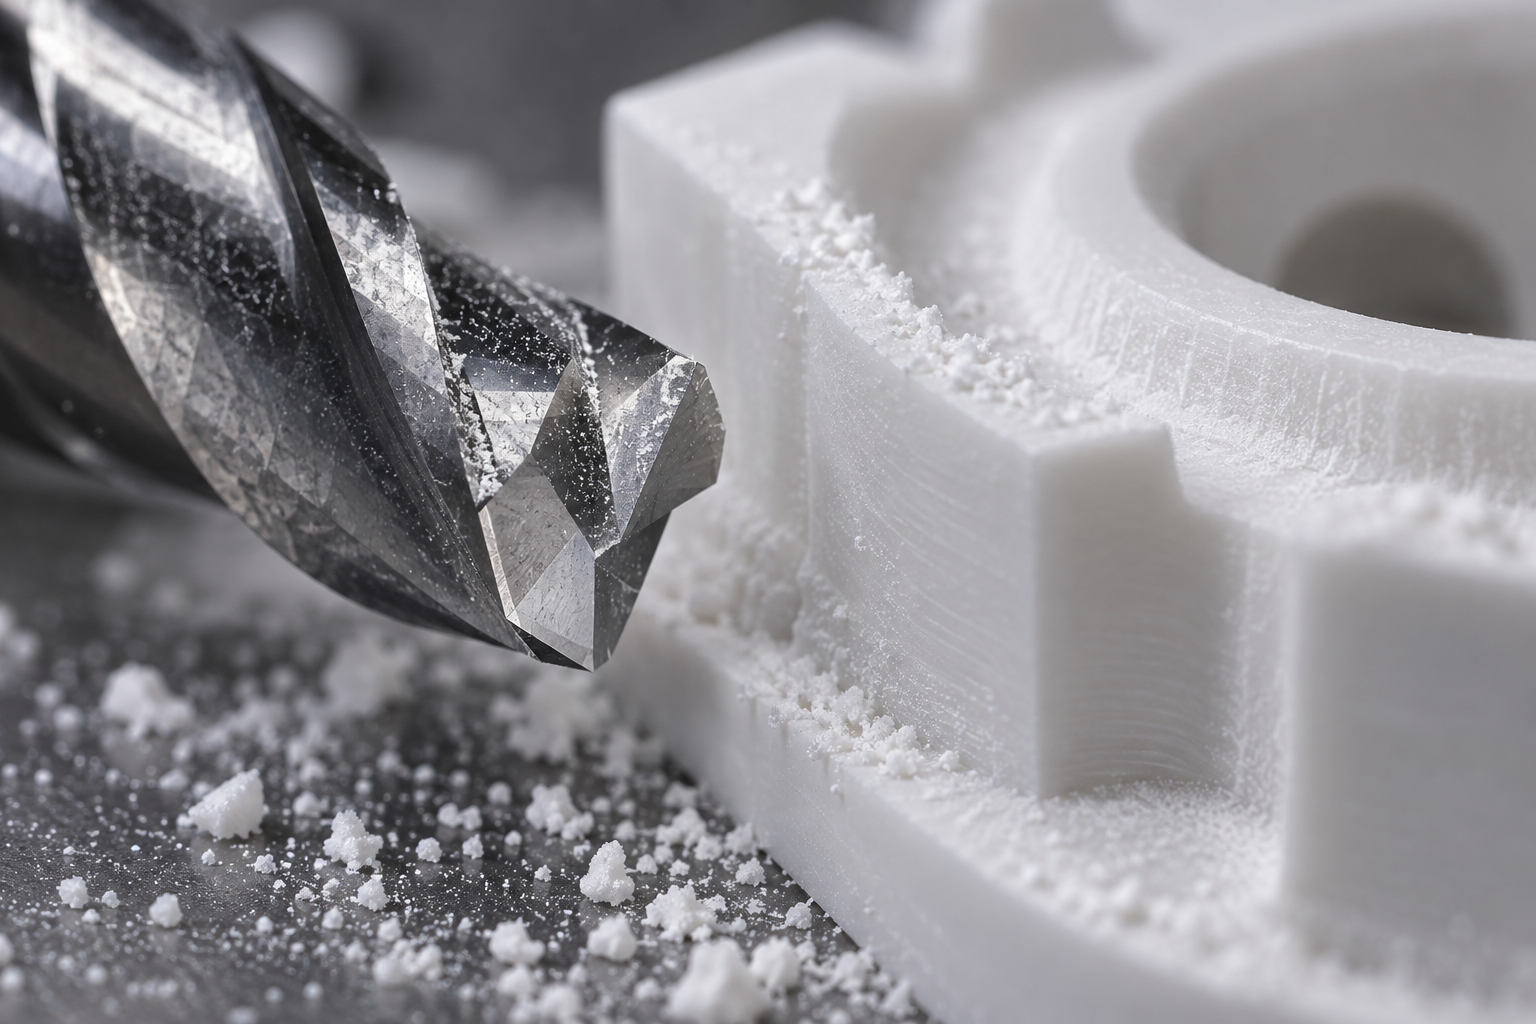
業界でジルコニア精密彫刻を行う場合、工具は基本的にダイヤモンドの一族に収まる。ダイヤモンドの硬度はジルコニアよりはるかに高く、刃先は長時間にわたって鋭利さを保ち、切削時は「押しつぶし」ではなく主に「切る」動作となる。中でも多結晶ダイヤモンド(PCD)は一般的な優選である。天然単結晶ダイヤモンドよりも耐衝撃性に優れ、刃先に安定したミクロン級の幾何形状を作り出せ、バッチの一貫性に適している。ダイヤモンド工具は高価だが、比較すれば、通常工具で節約した工具代は、欠けが生じた不良品一批のコストには通常及ばない。
粗加工・精加工の分担:大きな工具で量を取り、微小工具で面を仕上げる
粗加工と精加工では工具への要求が逆であり、一本の工具で最後まで通すことはできない。粗加工では大部分の取り代を除去するため、大寸法・高剛性のダイヤモンド工具を用いる。剛性が十分でこそ切削力に耐え、工具の逃げや振動を減らせる。精加工、微細穴、溝入れ、曲面といった箇所では、超微細刃先の微小ダイヤモンド工具に交換する。刃先が鋭いほど単位切削力が小さくなり、脆性材料は刃先の下方に亀裂を生じにくくなる。
ここで見落とされやすい細部がある。微小工具の剛性は本来的に弱く、突出しが長いほどびびりやすい。したがって精加工の送り取り代は薄く残し、工具がほぼ「削る」に近い状態で最終層を仕上げるようにすべきであり、無理に食い込ませてはならない。
工具の鈍化と欠け:直ちに停止すべき信号
ダイヤモンド工具も鈍化する。ただし遅いだけである。判断基準は何個加工したかではなく、切削状態を見ることである。切削力が急に大きくなる、音がこもる、工件表面に光る押しつぶし痕や微細な白点が現れる、といった場合は基本的に刃先が鈍化している。この時さらに送りを続けることは、鈍った刃で脆性材料を磨くことに等しく、欠けや潜在的な微細亀裂の確率が明らかに上昇する。工具が一度鈍化または欠けを生じたら、直ちに交換すべきであり、「もう二個切ってみよう」などとしてはいけない。
新しい工具を機械に載せる際には、必ず行うべき動作が二つある。工具の位置合わせ校正と、小取り代での試し切削である。位置合わせが不正確なら、最初の一刃で切込みが深すぎる可能性があり、セラミックは金属のように塑性変形の緩衝がないため、直接欠ける。試し切削は、廃材や端材を使って回転数、送り、切込みが現在の工具と材料ロットに適合しているかを検証し、異常がないことを確認してから正式な工件に載せる。この二段階に費やす時間は、通常、一批の工件を手直しするよりはるかに安い。
パラメータの設定方法:高回転数、浅い切込み、低送り、軽切削
ジルコニアセラミックを彫刻機に載せたとき、最初の動作は起動ではなく、金属切削のパラメータ表を閉じることである。金属加工では「大きな切込み、速い送り」が効率をもたらすが、セラミック加工ではしばしば欠けをもたらす。業界におけるジルコニアセラミック精密彫刻加工のパラメータの通則を四文字で要約すれば、高回転数、浅い切込み、低送り、軽切削である。この四つは経験的なスローガンではなく、それぞれが力学上の具体的な動作に対応している。
四つの原則がそれぞれ何に対処しているか
高回転数の作用は、一刃あたりの切削時間を短縮することである。主軸が速く回れば、各ダイヤモンド砥粒が工件と接触する瞬間はより短くなり、熱と応力が局所に蓄積する暇がない。同時に単位時間あたりの切削回数が増え、切屑はより細かく、衝撃はより細分化される。回転数が不安定なことは、回転数が低いことよりもむしろ危険である——速くなったり遅くなったりすると切削力が繰り返し変動し、脆性材料にはこの変動に対する緩衝の余地がほとんどない。
浅切深は応力集中に直接対応する。切込み深さが大きいほど刃先の局所的な負荷が大きくなり、ジルコニアにはこのエネルギーを吸収する塑性変形がないため、材料強度を超えた瞬間にへき開破壊が起こる。1回の切込み深さを抑えることは、毎回加わる応力を材料が耐えられる範囲内に制御することに等しい。
低送りが弱めるのは衝撃である。送りが速いと刃の1歯あたりが削り取る材料が多くなり、切削力に明瞭なパルスピークが現れる。セラミックの欠けはほとんどこのピークで発生する。軽切削は前の3項目の総合効果である。接触時間が短く、切込みが小さく、送りが遅いため、全体の切削力は低い水準のプラトーに抑えられる。
粗加工は効率を上げられるが、精加工は別のロジックに切り替える必要がある
これら4つの原則は、全工程でゆっくり丁寧に加工するという意味ではない。粗加工段階では余肉除去が主体であり、欠けを出さないことを前提に送りと切込みを適度に上げて、大きな塊の材料を除去できる。精加工に入ると、パラメータのロジックは全体的に切り替えなければならない。送りを下げ、1回の切込みを小さくし、主軸回転数を安定させる。同じ機械、同じ工具でも、粗加工と精加工のパラメータを混用することが、精彫り部品が廃棄されるよくある原因である。
薄肉、微細穴、異形構造ではさらに一段の対応が必要である。こうした特徴は剛性が低く、少しの横方向力でも変形したり振動で割れたりする。通常の方法は複数回の層別切削である。本来1回で完了する深さを複数層に分割し、層ごとに応力を解放して、各層が負担する1回の荷重を非常に小さくする。層別化は加工時間を長くするが、こうした構造にとって時間と引き換えに得られるのは欠けの防止である。

パラメータには見落とされやすいもう一つの次元がある。それは固定された数値表ではなく、工具摩耗、ワークのロット、クランプ状態によって変化する動的な範囲である。同じパラメータでも、新しい工具では良品を加工できるが、刃先が鈍ると欠けが始まる。したがってパラメータ設定にはもともと「いつ止めるか」の判断が含まれている。甲高い音が聞こえる、切りくずの色変化が見える、寸法がばらつき始める、といった場合はプログラムを最後まで走らせるのではなく、再対刀または工具交換をすべきである。この点は次の節の工具の役割分担とつながっている。
クランプと走査:真空吸着、円弧遷移、螺旋下刀
工具を正しく選び、パラメータを正しく設定しても、欠けは依然として起こり得る。問題はしばしばクランプと走査の2段階にある。これらの共通点は、どちらも「力」を生み出していることである。クランプ方法が不適切なら、力は締付点から押し込まれる。走査経路が不適切なら、力は切入りの瞬間に叩き込まれる。ジルコニアセラミック精彫加工は許容誤差が極めて低く、この2段階は前述の工具とパラメータを一組として調整しなければならない。
クランプ:まず「押し」と「圧」を工程から取り除く
機械クランプ、バイス、押さえ板は局所的な締付力に依存する。金属部品は少し弾性変形しても、クランプを緩めれば元に戻る。セラミックは戻らず、最も薄い部分または剛性の弱い部分で直接割れる。時にはクランプを緩めた瞬間に小さな音が聞こえることもある。したがってジルコニア精彫のクランプ原則は、ワークに均一に力がかかり、接触面積が大きく、局所的な圧縮応力がないことである。
真空吸着治具は現在かなり一般的な選択である。ワーク底面が吸着平台と全面的に密着し、負圧が接触面全体に力を均一に広げ、集中荷重がない。代償として、ワークには平坦な吸着面が必要であり、吸着力はワーク面積に関係する。薄肉部品、細長部品、中抜き部品は面積が小さく、真空だけでは吸着できない可能性がある。その場合は工程上に連結リブを残し(加工後に切断する)、あるいは柔軟治具を定制することを検討できる。ワーク曲面に密着する支持構造で受力を分散し、締付点を増やさない。
クランプには見落とされやすい2つの「ソフト」な問題もある。基準と校正である。同じロットの部品で、裏返してクランプするたびに基準が変わる場合、寸法偏差は目に見えない形で累積する。治具自体がセラミック粉塵で摩耗すると、密着面はもはや平坦でなくなり、吸着力分布もそれに伴って変化する。したがってクランプ基準は統一し、治具は定期的に校正する必要がある。主軸精度、ガイドレールの水平、システム座標といった起動時検査項目は、「今日と昨日で同じように切削できる」ことを保証する前提である。これらは欠けの有無を直接決めないが、欠けが偶発的か常態的かを決める。
走査:各切入りを1回の衝撃として設計する
工具経路はセラミック加工において効率の問題ではなく、応力の問題である。金属加工では直角に曲がり、直接垂直に下刀できる。材料がまず変形してから切削されるからである。セラミックが直角急旋回に遭遇すると、工具の半径方向受力方向が瞬間的に反転し、尖角部で叩いたのと同じになる。亀裂は尖角から始まる。
対応策は2つある。第一に円弧遷移である。コーナーで直角旋回の代わりに円弧走査を用い、切削方向を連続的に変化させ、切削力に急変ピークを生じさせない。部品自体に内円角が設計されている場合、走査はちょうど円角に沿って進み、設計段階ですでに応力集中を弱めてくれていることになる。第二に螺旋下刀である。垂直下刀は底部に瞬間的な衝撃点を形成するため、螺旋または斜線で漸進的に下刀し、軸方向力を経路全体に分散させると、底部の角欠けが起こりにくい。深いポケットや微細穴のような構造では、切入り方式の影響は回転数よりも直接的である。

これら二つの送り習慣に共通する論理は、パラメータにおける「浅い切込み深さ、低送り」と一致している。切削力を消し去るのではなく、どの一点でも急に大きくならないようにするのだ。違いは、パラメータが「どれだけ深く切るか、どれだけ速く進むか」を管理するのに対し、送りは「どの方向から切り込むか、どこで曲がるか」を管理する点にある。ジルコニアセラミック精彫加工では、この二つを切り離して評価するのは難しい——パラメータをどれだけ保守的にしても、直角の下刀ではやはり角が欠ける。
冷却と排屑:見落とされがちな亀裂と傷の発生源
ジルコニアセラミック精彫加工において、冷却はしばしば「降温」の一言で片付けられるが、実際には同時に三つの役割を担っている:温度管理、排屑、工具保護である。乾式切削や冷却不足では、切削域の温度が上昇し、硬脆材料の熱応力が蓄積し始める。同時に、ダイヤモンド工具の刃先は高温下で摩耗が加速し、鈍った刃が逆に切削力を押し上げる——力が大きくなれば、脆性材料の欠けリスクもそれに伴って高まる。これは自己増幅する悪循環であり、切れば切るほど切削が難しくなる。
大流量の噴霧、数滴のクーラントではなく
業界で一般的な方法は、水溶性専用クーラントを使用し、大流量・多方向から噴霧して切削域を常に液流で覆うことである。理由は明白だ:ジルコニアの研削・彫刻で発生するのは硬質な切屑であり、アルミ切屑のように巻いて排出されるものではない。それは砂のように工具経路に残る。クーラントが片側から滴るだけでは切屑が流されず、工具は次の周回で切屑をワーク表面に押し付け、繰り返し擦ることになり、目に見える引っかき傷、あるいはより厄介なミクロン級の圧痕を残す。
噴霧角度も送り方向に合わせて調整する必要がある。曲面の精彫、微細穴、狭い溝では、ノズルが固定されたままだと工具が向きを変えた途端に冷却が途切れ、コーナー部で問題が生じやすい。判断基準は「クーラントがあるかどうか」ではなく、切削点に液流が持続的に見えるか、切屑がその場で切削域から離れるかである。この二つができなければ、パラメータをどれだけ保守的に調整しても賭けにすぎない。

セラミック粉塵:精度の殺し屋であり、健康リスクでもある
排屑が適切でなければ、切屑は消えてなくなるわけではなく、工作機械の二つの場所に侵入する:ガイドレールやボールねじといった運動副、そして電気キャビネットや防護カバーの隙間である。セラミック粉塵は硬度が高く粒子が細かいため、ガイドレールに入り込むことは精密嵌合面に研磨材を撒くのに等しく、日積月累で位置決め精度の低下、繰り返し位置決めの悪化を招く——そしてこれはまさにジルコニアセラミック精彫加工が最も許容できない偏差である。
人にとっても同じ理屈である。吸入性セラミック粉塵は職業健康リスクに属し、湿式切削、密閉防護、沈降した切屑の適時清掃はいずれも常规手段である。そのため専用セラミック精彫機は加工域と電気区を分離し、二重防護構造を採用することが多い。その論理は装備を積み上げることではなく、粉塵を精密部品と作業者から遠ざけることにある。排屑がうまくできているかどうかは、最終的に半年後の工作機械の状態に表れる。
取り出しタイミング:熱間でワークを動かさない
加工が終わった直後、ワークと治具は温度の高い状態にある。このときにすぐにクランプを緩め、取り外し、冷水で洗浄すると、急激な温度差が内部に新たな応力を引き出し、それが目に見えない潜在的な微細亀裂となる可能性が高い。安全な順序は:停止後、ワークを定位置で自然冷却させ、それから取り出し、洗浄、検査を行う。洗浄液もできるだけ室温に近づけ、冷熱衝撃を避ける。
- 冷却を徹底:水溶性専用クーラントで、大流量・全方位から切削点を覆い、送り過程中に乾式切削のコーナーを生じさせない。
- 排屑を適時:硬質切屑をその場で工具経路から離し、二次的な擦りによる引っかき傷や圧痕を避ける。
- 防護と清掃:粉塵をガイドレールや電気区に入れず、沈降した切屑を定期的に清掃し、作業者の防護も両立する。
- 冷却後の取り出し:自然冷却してから取り外し・洗浄し、温度差の急変による潜在的な微細亀裂の発生を避ける。
冷却と排屑を別立てで述べるのは、それが図面やプログラムにはほとんど表れないにもかかわらず、欠け率と潜在的な微細亀裂の多寡を直接左右するからである。工具、パラメータ、クランプ、送り、冷却というこの五つはセットで適合させる必要があり、どれか一環が欠ければ、前の四環の努力は割り引かれてしまう。
生加工か焼結後加工か:二つのルートと四段階の工程
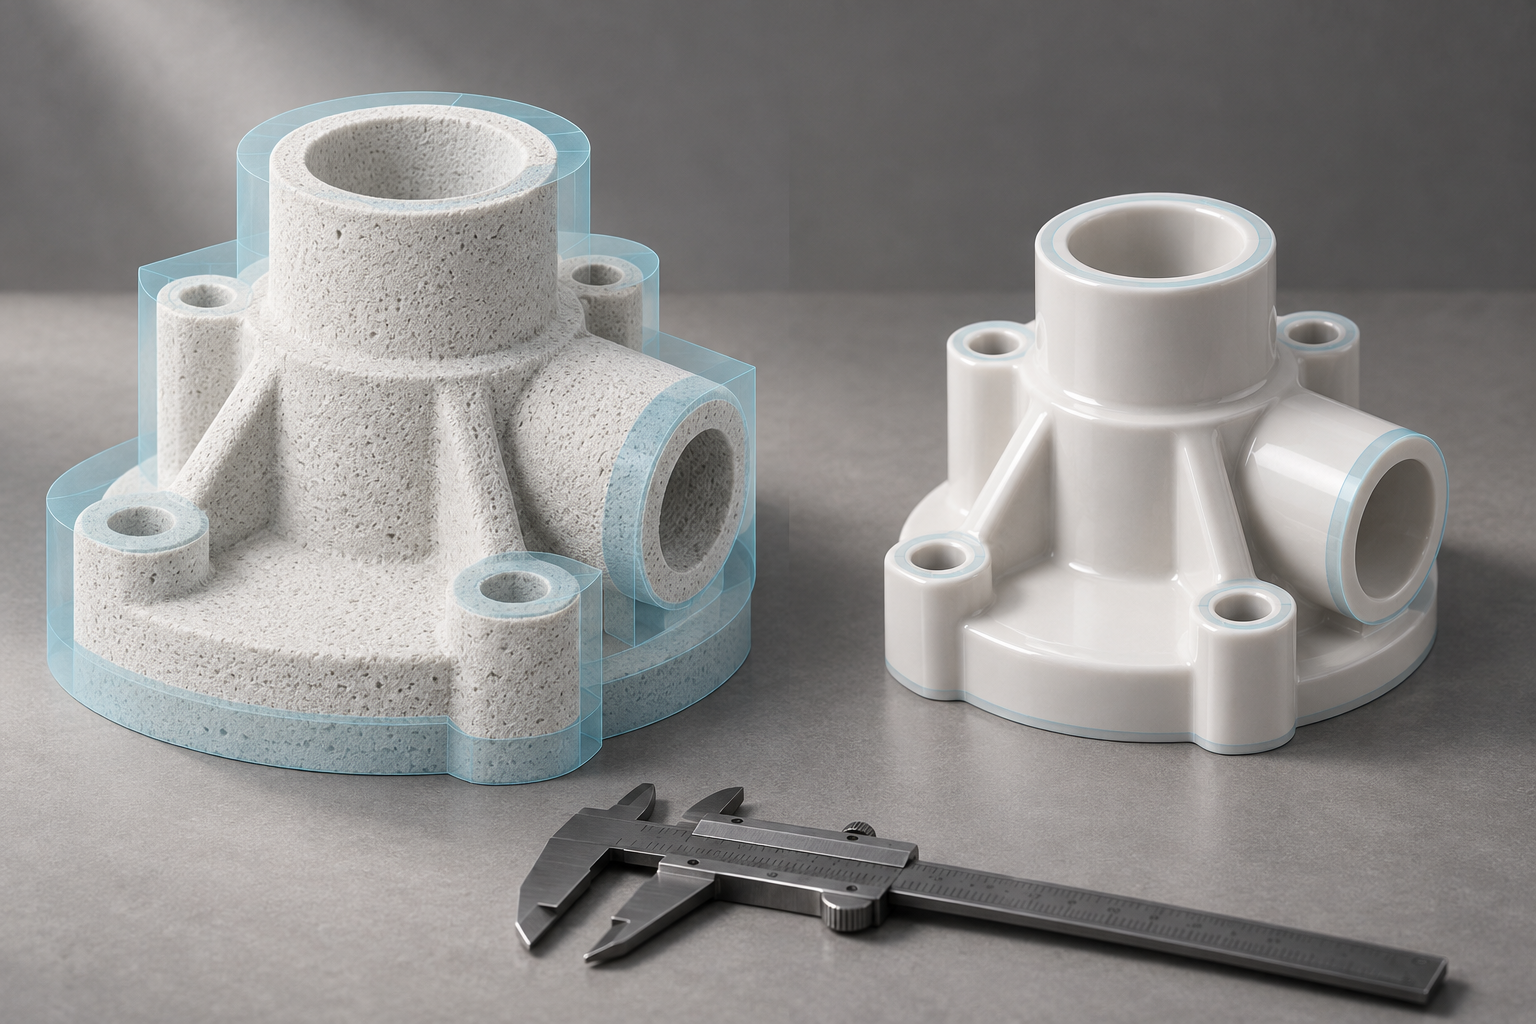
ルート1:生坯(グリーン体)段階での加工、収縮を見込んで余肉を確保
ルート2:焼結後加工、硬質部品の四段階プロセス
よくある質問
以下は酸化ジルコニウムセラミックの精彫加工に関する頻出の追问で、答えはすべて前文で述べた工具、パラメータ、治具、冷却、DFM判断に対応しており、具体的な見積もりや納期には触れていません。
酸化ジルコニウムセラミックの精彫加工で、なぜ金属の切削パラメータをそのまま適用できないのですか?
金属切削は「工具が工件より硬く、切りくずが熱を運び去る」ことに依存していますが、酸化ジルコニウムは硬度が高く脆性が大きいため、力が不均一だったりわずかな振動でも欠けが生じます。金属のパラメータはしばしば大きな切込み、高送りで効率を追求しますが、それをセラミックに当てはめることは、衝撃と応力集中を直接工件に注入するのと同じです。業界で一般的な方法は「高回転、浅切込み、低送り、軽切削」であり、粗加工では適度に効率を上げられますが、精加工では送りを下げ、一回あたりの切込みを減らし、主軸回転数を安定させる必要があります。薄肉、微細穴、異形構造ではさらに層別切削で応力を分散させます。具体的な数値は工作機械の剛性、工具刃先の状態、工件構造によって異なり、試し削りで確認する必要があります。
欠けは目に見えますが、隠れた微小亀裂はどうやって見つけますか?
隠れた微小亀裂は酸化ジルコニウム精彫加工においてより見つけにくい故障源です:加工後は外観が完好でも、組立時や高温・高圧を経たときに破断します。これは通常、切削力の変動、治具による圧迫、温度差の急変から生じます。通常の目視では判断が難しく、拡大観察、浸透探傷、産業用CTなどの手段で重要部品を抜き取り検査する必要があります。荷重支持、密封、医療用部品については、図面段階で検査方法と抜き取り比率を取り決めることを推奨します。検査能力は部品によって異なるため、具体的な方案は加工側と確認すべきです。
ダイヤモンド工具は必ず使わなければなりませんか?普通の超硬合金工具ではだめですか?
酸化ジルコニウムの硬度は普通の超硬合金工具を急速に鈍らせ、鈍った工具は工件上を「こする」ことになり、切削力が上昇し、欠けの確率がそれに伴って増加します。業界では一般にダイヤモンド工具が採用され、多結晶ダイヤモンド(PCD)が一般的な優選です。粗加工では大寸法・高剛性の工具を、精加工、微細穴、溝加工、曲面では超微細刃先の微型ダイヤモンド工具を使用します。工具が鈍化したり欠けたりしたら直ちに交換し、新品工具は機械にかける前に刃合わせと試し削りを行います。工具コストを節約することはしばしば不良品と引き換えになり、この勘定は一緒に計算する必要があります。
生坯加工と焼結後加工、どちらのルートを選ぶべきですか?
二つのルートの取舍は精度要求と構造の複雑さによって決まります。生坯段階は材料が比較的軟らかく切削抵抗が小さいため、焼結収縮特性に応じて余肉を確保でき、形状が複雑でロット数が多い部品に適しています。焼結後に精密仕上げを行うと最終寸法と表面品質を保証できますが、硬質部品は通常、粗、半精、精、研磨の四段階を踏む必要があり、余肉は数ミリ、時には十数ミリ確保する必要があり(金属は通常百分の数ミリのみ)、工具費用も数十倍から百倍高くなります。実際の選択は公差要求、ロット数、コストを総合的に評価して判断し、必要に応じてまず工程検証を行うことを推奨します。
図面上のどの設計細部が酸化ジルコニウム精彫加工の欠けリスクを直接左右しますか?
壁厚、フィレット、面取り、狭い溝はいくつかの重要なポイントです。業界でよく知られた経験値は次のとおりです。最小壁厚は約 ≥1.0~1.5 mm、内側フィレットは約 ≥R0.3~R0.5 mm で、耐亀裂性を約 20~40% 向上させることができます。外縁には面取りまたは ≥R0.2 mm を施します。狭い溝は約 ≥0.5 mm で、深さと幅の比は約 ≤1:4 です。これらは絶対的な基準ではありませんが、図面段階で鋭角、薄壁、深く狭い溝を修正するほうが、加工側でさらに努力するよりも効果的です。設計段階で先に DFM 評価を行うことで、量産時の不良リスクを大幅に低減できます。
Key takeaways
- ジルコニア精密彫刻の核心的な矛盾は、高い硬度と大きな脆性が同時に存在することです。硬度が高いと工具摩耗が速く、脆性が大きいと応力集中で割れるため、金属切削のパラメータをそのまま適用することはできません。
- 欠け、割れ、傷は顕在的な欠陥ですが、肉眼では判別しにくい潜在的な微細亀裂はさらに危険で、しばしば組立、高温、高圧の場面で初めて破損します。
- 工具、パラメータ、クランプ、送り、冷却と切りくず排出というこの五つは一式で適合させる必要があり、単一点の最適化では全体を救えません。
- ダイヤモンド工具(PCDが一般的な優選)と高回転、浅い切込み、低送り、軽切削の組み合わせが業界の通例原則であり、薄肉や微細穴は多層に分けた層別切削で応力を分散させる必要があります。
- 肉厚、内側の丸み、面取り、狭い溝の深さと幅の比は図面段階で欠けのリスクを決定し、加工側でどれだけ努力しても設計上の欠陥を救うのは難しいです。



