部品生産がなぜ機械業界の「基礎、支え、制約のボトルネック」なのか
完成機の生産量は伸び、輸出データも悪くない。しかし多くの機械企業は帳尻を合わせてみると、利益が紙のように薄いことに気づく。金はどこへ消えたのか?下流を見れば価格競争、上流を見れば——重要部品が自分の手元にない。これが部品生産が機械業界に与える最も真実の影響力である。それは脇役ではなく、基礎、支え、制約のボトルネックという三重の役割を同時に担っている。
基礎だと言うのは、完成機の性能、信頼性、寿命が本質的に部品性能の積み重ねの結果だからである。一台のショベルカーの油圧システムが安定して出力できるかは、ポンプ、バルブ、モーターといった部品の嵌合隙間と表面品質にかかっている。一台の工作機械が長期にわたり精度を保てるかは、ガイドレール、ボールねじ、主軸部品の熱処理と研削の水準にかかっている。完成機メーカーが行うのは統合とキャリブレーションであり、下限を本当に決めるのは上流の部品である。
支えだと言うのは、部品生産の専門化の度合いが完成機の反復速度を決めるからである。設計側がある構造を変えたいとき、部品メーカーが数週間で試作品を納入し、数回の反復後に安定した量産を実現できれば、完成機は迅速に検証し市場に投入できる。もしすべての重要部品で輸入を待ち、船便を待ち、相手の生産計画を待たねばならないなら、イノベーションのリズムは固定されてしまう。
制約のボトルネックだと言うのは、一部の部品は「作れない」のではなく「安定して作れない、安く作れない、速く作れない」からである。建設機械分野の油圧部品や伝動システムは長く輸入に依存し、完成機企業の価格交渉力は弱く、業界の利益が上流に食われる割合はかなり大きい可能性がある——こうした観察は業界内でしばしば言及されるが、特定のカテゴリについては個別に確認する必要がある。ボトルネックは単品を試作できるかどうかではなく、ロット一致性、寿命検証、コスト曲線が量産を支えられるかどうかにある。
部品生産の影響力を「重要」と漠然と言うのではなく、4本の線で測る
「重要」は情報量のない言葉である。部品生産の影響力を分解すると、4本の線に沿って観察できる。本稿もこの4本の線に沿って展開する。コスト構造——重要部品の輸入依存が完成機の利益をどう圧迫するか。精度の上限——機械加工や鋳造など異なる部品来源が嵌合、強度、表面品質をどう決めるか。イノベーション速度——航空宇宙の軽量化、自動車の電動化、医療と電子の小型化は、最終的にすべて精密部品製造によって実現される。サプライチェーン安全——ローカル化、専門化、標準化によってどれだけの主導権を取り戻せるか。4本の線は並列関係ではなく、コストと精度は現在の競争力であり、イノベーション速度とサプライチェーン安全は今後数年誰がテーブルに残れるかを決める。
もう一つ隠れた主軸がある。設計段階ですでに製造コストの大部分が固定されている。部品生産の影響力は工場だけで発生するのではなく、図面に公差を記入し、材料を選定し、鋳造か機械加工かを決めたその瞬間に、すでに大半が決まっている。以降の節でこの主軸を順に展開する。
重要部品の輸入依存がどのように完成機の利益を食いつぶすか
一台の掘削機がラインオフするとき、エンジン、油圧ポンプ、メインバルブ、走行減速機のうちいくつかが輸入品であれば、完成機のコスト構造は自分では決められない。業界には不正確だが方向性は信頼できる観察が流れている。一部の建設機械カテゴリでは、重要部品が長期的に輸入に依存し、価格が高く、業界利益の大部分が上流に持っていかれ、完成機メーカーに残る部分は非常に薄く圧迫されている。この説は正確な統計として使うことはできないが、指摘している問題は本物である——部品生産の一端は完成機コストにつながり、もう一端は完成機メーカーの発言権につながっている。
重要部品が繰り返し取り上げられるのは、それが同時に三つの役割を果たすからである。基礎——完成機の性能と信頼性はその上に成り立つ。支え——完成機メーカーの製品イテレーションのリズムはそれによって決まる。制約ボトルネック——ある油圧バルブや伝動部品が供給できなくなれば、組立ライン全体が待たされる。業界の高度技術研究が長期的にエンジン、油圧、伝動、制御技術といった領域に集中してきたのは、本質的にこのボトルネックの支配権を争っているのである。
完成機メーカーがなぜ価格交渉で弱い立場にあるのか
完成機メーカーが輸入重要部品に直面するとき、使えるカードは少ない。第一に、代替サプライヤーが少ない。高圧プランジャポンプや大トルク走行減速機を安定的に供給できるメーカーは世界でも数社しかなく、切り替えコストが高く、検証期間も長い。第二に、性能の拘束期間が長い。油圧システムの効率、応答、寿命はしばしば完成機の設計段階で特定の型番と結びついており、部品を替えることはシステム検証をやり直すことに等しい。第三に、ロット単位の価格交渉が成立しない。完成機メーカーの単一型番の年間生産量は限られ、調達量を単一型番に割り振るとそれほど大きくなく、価格譲歩を引き出すのは難しい。
結果として、完成機は市場で価格競争をし、上流は価格を譲らず、その中間の差額は完成機メーカー自身の利益から出すしかない。これが「部品生産」が工場レベルの問題ではなく、企業レベルの競争力の問題である理由である。
国産代替が難しい「作れる」と「安定して作れる」の間の壁
多くの重要部品は国内で全く作れないわけではない。難しいのはロット間の一致性である。油圧部品の嵌合隙間はしばしばミクロン級で、表面粗さ、円筒度、熱処理硬度分布が少しでも変動すれば、漏れ、異音、寿命のばらつきとして現れる。この種の部品は加工設備、工具、治具、検査具、工程管理に対する要求が一式そろっており、一つ欠ければ安定して作れない。
したがって、ローカル生産が本当にもたらす価値は「少し安い」だけではなく、三つのことである。発注と納期の短縮により、完成機メーカーの生産計画が他人に振り回されなくなる。合理的な経済規模の形成により、専用ラインや検査具への投資を分散できる。標準化・汎用化率の向上により、同一規格のバルブ、ポンプ、減速機を異なる機種で再利用でき、調達も保守も簡単になる。これら三つが重なって初めて、食いつぶされた利益を少しずつ取り戻せるのである。
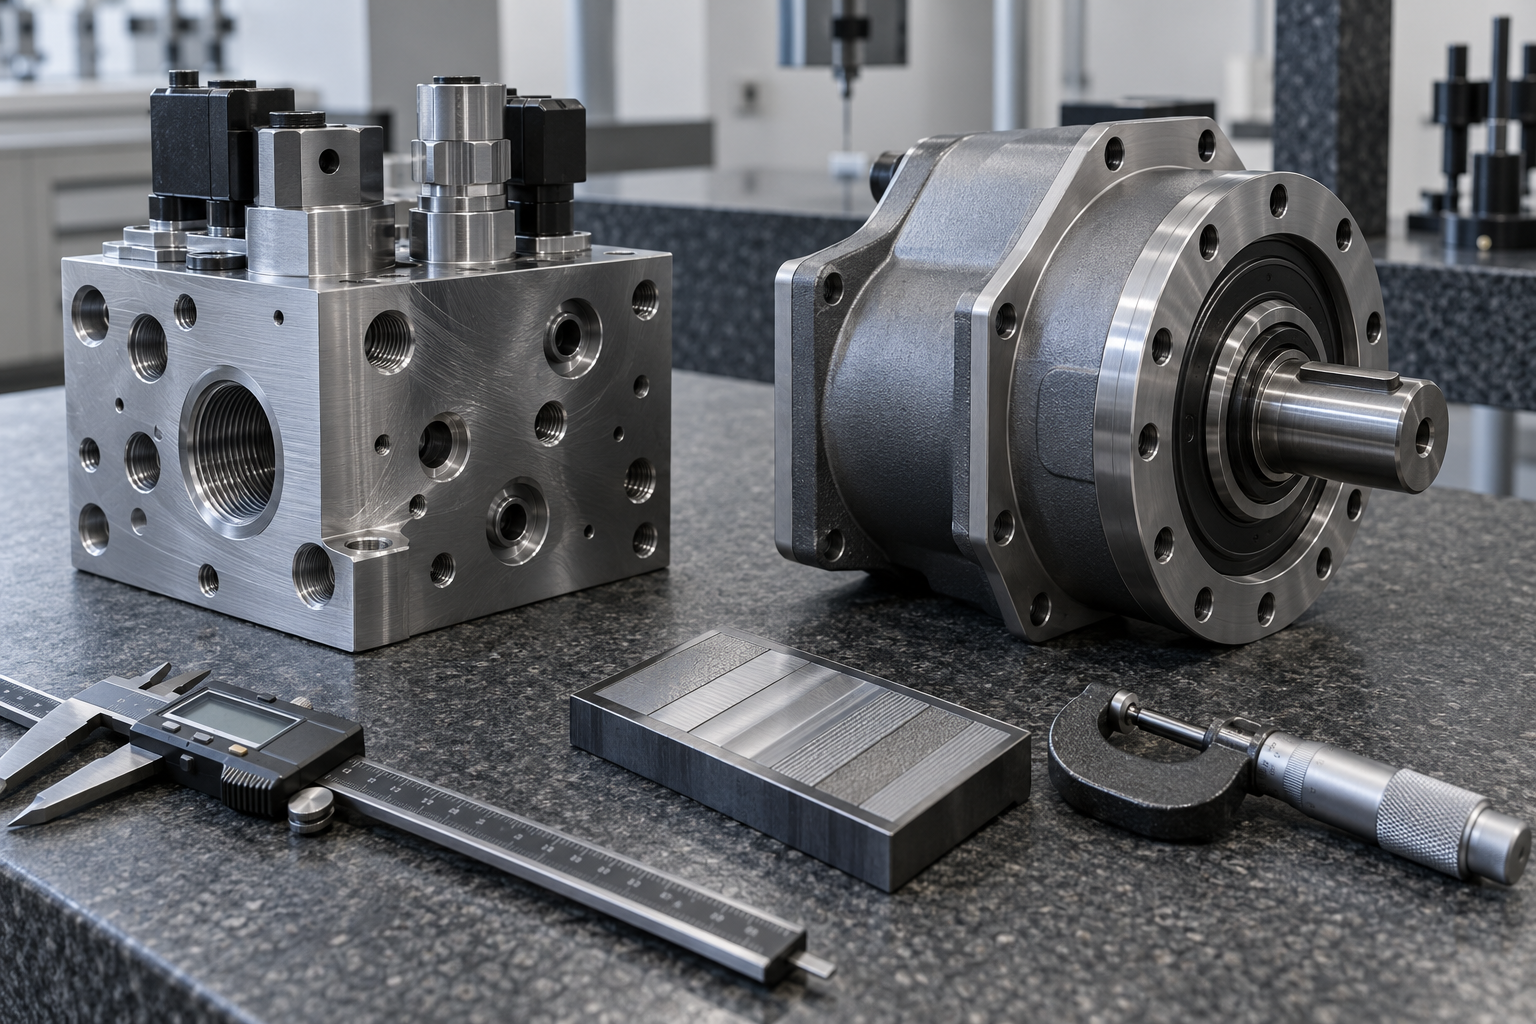
注意すべきは、ローカル化は明日にも輸入を代替できるという意味ではないことである。重要部品の検証は通常、ベンチ試験、完成機実働試験、実使用評価を経る必要があり、期間は四半期単位で、具体的なサイクルは部品カテゴリと検証基準に依存するため、計画時には最も保守的な見積もりで余裕を取るべきである。代替が成立するかどうかを本当に決めるのは、やはり古い言葉どおりである。一つ作れるかどうかではなく、千個の一致したものを連続して作れるかどうかである。
機械加工と鋳造:部品生産が精度、強度、コストをどう決めるか
同じ部品でも、中実の素材から余分な材料を少しずつ削り取ることもできれば、金属を溶かして液体にし型腔に注いで冷却成形することもできる。二つの路線の違いは、工場で見える切り屑の量だけではなく、その部品の精度上限、強度一致性、単品コスト、納期リズムを直接決める——つまり部品生産が機械業界に与える影響が最も直感的に現れる部分である。
機械加工部品は中実素材から材料を除去して作られ、結晶粒が連続し、溶融凝固過程がないため、力学特性は通常より安定し予測可能である。鋳造品の性能は冷却速度、材料品質、欠陥管理に高度に依存し、気孔、引け巣、結晶粒の不均一が実際の強度を低下させる。これは鋳造品が劣るという意味ではなく、その性能変動がより大きく、より厳しい工程規律で下支えする必要があるという意味である。
項目別対照:精度、表面、設計自由度、材料の無駄
| 工芸タイプ | 減材、中実素材から材料を除去 | 成形、溶湯充填後の冷却凝固 |
| 最も適している | 寸法精度が高く、中批量、構造が比較的規則的な重要部品 | 形状が複雑で、内部空洞や異形輪郭があり、比較的大量生産されるブランク |
| 初期投資 | 低い、汎用工作機械と治具に依存 | 高い、金型製作と工程検証が必要 |
| 単位コスト | 小批量では高め、材料除去が多いほど高価 | 大量生産時は薄まりが顕著で、単品コストを低減可能 |
| 寸法精度 | 通常は高く、嵌合面は一度の段取りで再現性を確保 | 中程度、重要寸法はしばしば二次加工が必要 |
| 表面品質 | 比較的細かい表面粗さまで可能、工具と送りに依存 | 金型と冷却の影響を受け、通常は加工代を残す |
| 設計の柔軟性 | 図面変更後は多くがプログラム変更で対応、反応が速い | 構造変更はしばしば金型変更が必要で、期間とコストが高い |
| 材料の無駄 | 除去量が多いと廃材も多いが、リサイクル可能 | ニアネットシェイプで無駄は少ないが、工程ロスと不良品は計上が必要 |
| 納期 | 初品が速く、試作や小ロットに適する | 初品が遅く、金型製作と調整が大部分を占める |
| 生産上の役割 | 重要特性・組付け面・最終寸法の最終責任を担う | ブランク供給者として複雑形状の成形を担う |
この表で最も覚えておくべきなのは、どの項目でどちらが高いか低いかではなく、両者が生産チェーン上で異なる役割を担っているという点です。鋳造は複雑な形状を先に作り、機械加工は重要な寸法・嵌合面・表面品質を仕上げます。多くの部品は実際には「鋳造ブランク+二次機械加工」の組み合わせであり、鋳造で形状を得て、機械加工で精度を得ることで、コストと性能のそれぞれの長所を活かしています。
なぜ重要特性はしばしば機械加工に戻るのか
鋳物は凝固過程で厚肉部と薄肉部の冷却速度が異なり、引け巣やガス欠陥が最後に凝固する領域に発生しやすくなります。たとえ探傷検査に合格しても、嵌合面の寸法公差や幾何公差を組付け要求に直接安定して収めることは困難です。そのため、軸穴、シール面、ボルト穴位置といった特性には通常、加工代を残し、クランプ位置決めとツールパスによって再現性を確保します。これが、部品生産の影響力が最終的に完成機の組立てタクトにまで及ぶ理由でもあります。嵌合面が公差を外れれば、組立てラインで修正や選択嵌合が必要になり、隠れたコストがすぐに膨らみます。
逆に、機械加工だけで内腔を備えた複雑なハウジングを削り出すとなると、材料除去量が膨大になり、工具のアクセス性が悪く、クランプ回数も多くなり、単品コストと反りリスクが急速に上昇します。このような場合、鋳物やその他のニアネットシェイプ成形の方がむしろ経済的です。判断の鍵は、どの特性が機能を決め、どの特性が単に形状を提供するだけなのかにあります。前者は機械加工で担保し、後者は成形プロセスに任せます。
表面粗さも同じ論理です。シール面、摺動嵌合面、疲労感受性領域は粗さと残留応力に敏感で、送りパラメータ、工具刃先、冷却方法もそれに合わせて調整する必要があります。一方、非嵌合面は一律に精密加工する必要はありません。加工代と精度要求を機能別に等級分けすることが、部品コストを抑える最も直接的な一歩です。具体的な工程ルートの実現可能性をさらに確認したい場合は、CNC 加工能力ページを参照するか、まず見積評価を行ってください。
要約すると、機械加工と鋳造の争いは良し悪しの争いではなく、精度上限と成形効率の間のトレードオフです。部品生産が機械業界に与える影響力は、まさにこのトレードオフの中でコスト構造、組立て信頼性、納期リズムに書き込まれています。この層を理解してこそ、軽量化、ロット、ローカライズを論じる際の判断に拠り所が生まれます。
航空宇宙から自動車電動化まで:精密部品生産が業界イノベーションをどう推進するか
完成機メーカーが展示会で新プラットフォームを発表しても、そのプラットフォームが量産できるか、利益を出せるかを実際に決めるのは、しばしば舞台裏の数百点の部品です。業界イノベーションの速度は、本質的に部品生産の精度上限、ロット一貫性、コスト構造に制約されています。以下では、航空宇宙、自動車電動化、医療・エレクトロニクスの三つの軸に沿って、「課題—部品生産の役割—結果」で見ていきます。
航空宇宙:軽量構造部品の精度上限は部品生産が決める
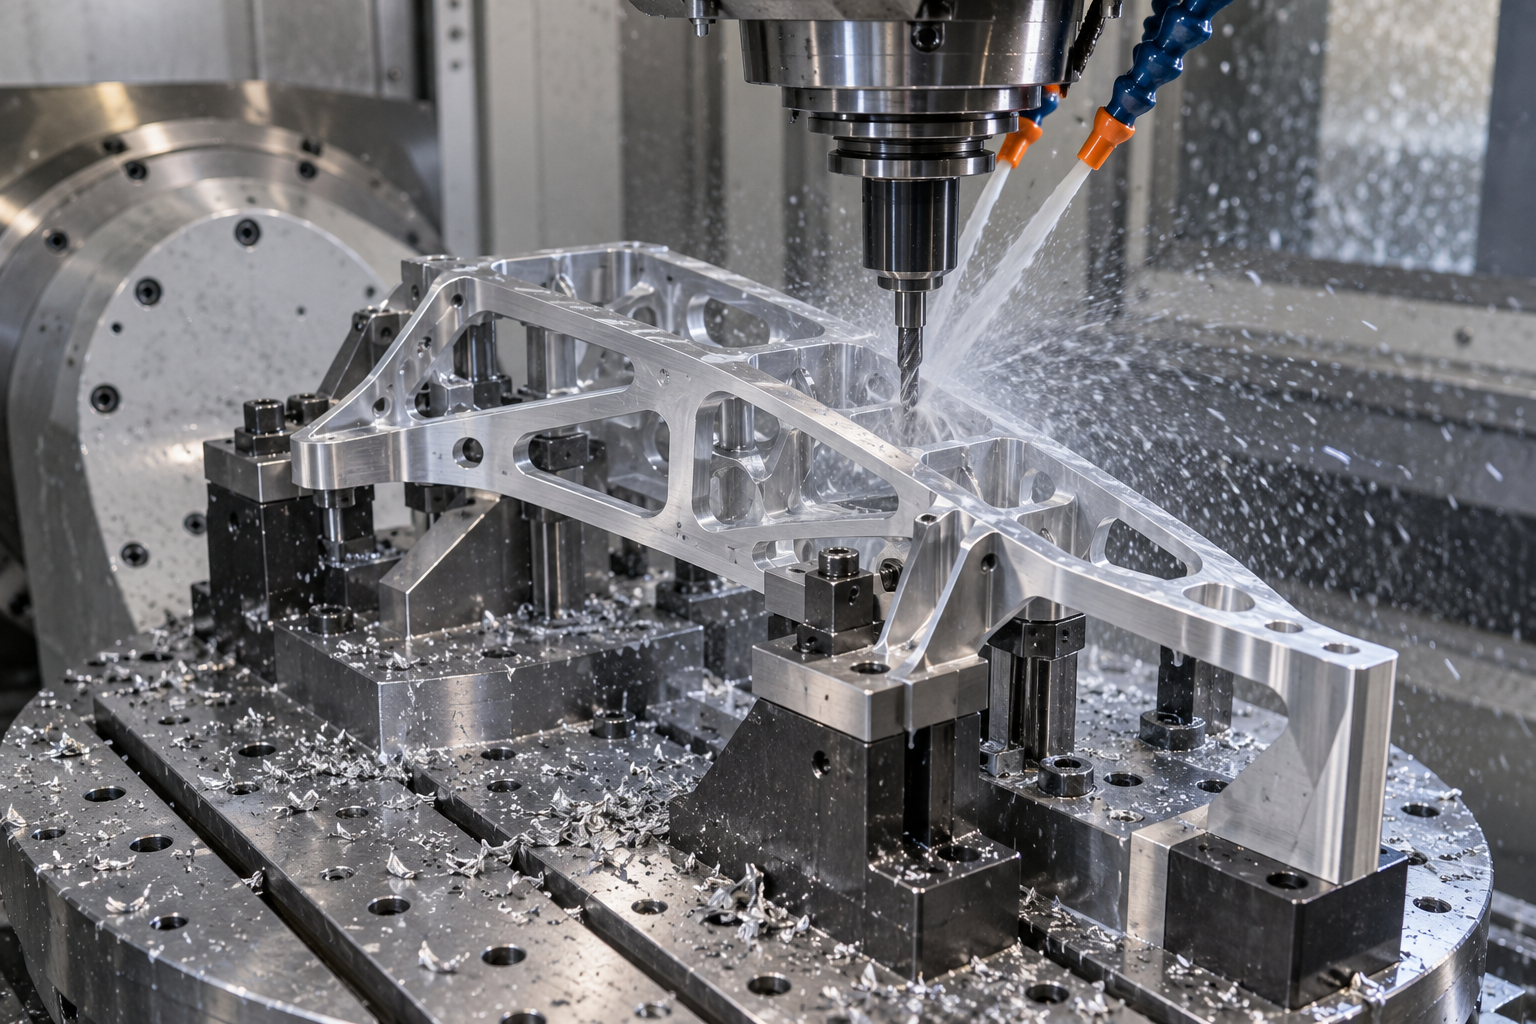
航空宇宙構造部品の課題は「軽く、強く、しかも認証を通過しなければならない」ことです。従来の方法は複数の板材をボルトで接合するもので、締結具自体が重量を占め、ボルト穴は応力集中点にもなります。ここでの部品生産の役割は非常に直接的です。五軸 CNC 加工で一体型フレーム、ビーム、ジョイントを加工し、本来数十点の締結具を必要とする構造を一体部品にすることで、組立てインターフェースを減らし、疲労源も減らします。業界でよく見られるのは、このような一体構造部品を採用した後、構造の軽量化幅が 15%~30% の範囲に収まるケースです(業界の典型的な観察であり、元の設計と荷重経路に依存するため、部品ごとに個別評価が必要)。
しかし軽量化だけが結果ではありません。一体部品とは、一度のクランプで複数面の位置関係を保証することを意味し、薄肉部では工具が逃げたりびびり振動が発生しやすく、熱処理後の変形も精密加工代に織り込む必要があります。これらは設計コンセプトでは解決できず、部品生産工程のプロセス能力の問題です。したがって航空宇宙プロジェクトの進捗は、しばしば空力方案ではなく、あるチタン合金ジョイントを安定して加工できるか、寸法と表面完全性の検査に合格できるかにかかっています。
自動車の電動化:量産一貫性が部品生産を前面に押し出す
自動車電動化の痛点は航空宇宙とは逆である。単品の極限精度ではなく、数十万個のロット一貫性である。モーターケース、減速機ハウジング、電制放熱部品は、単体の公差だけを見れば厳しくないが、各ロットの寸法分布が同じウィンドウに収まることが求められる。そうでなければ組立ラインは部品を選別し、ラインが停止する。部品生産の影響力はここで2点に現れる。一つは鋳造またはダイカスト素材の安定性、もう一つは重要な嵌合面、軸受穴、シール面の二次機械加工である。素材の気孔、引け巣、結晶粒の不均一は直接性能を低下させ、重要特徴は通常機械加工で保証しなければならない。
言い換えれば、電動化プラットフォームが量産に乗れるかどうかは、モーター方案がどれほど先進的かではなく、ハウジング系部品を安定して供給できるかどうかにかかっている。ロットが大きくなるほど、部品生産が完成機のコスト構造に与える影響は顕著になる——単品で数角節約できれば、数十万個を掛けると完成機利益の差になる。
医療と電子の小型化:公差と表面粗さが機能そのもの
医療デバイスとコンシューマーエレクトロニクスの痛点は「小さい」ことと「密」であることだ。部品が数ミリまで小さくなると、公差帯と表面粗さはもはや嵌合の問題ではなく、機能を直接決定する。シール面の粗さが不十分なら漏れ、マイクロ流路のバリが取り切れていなければ詰まり、薄肉部品の残留応力が解放されなければ使用中に変形する。この種の部品の生産はしばしば複数の工程を組み合わせる必要がある——CNC加工で重要寸法を保証し、バリ取りと表面処理で機能面を保証し、必要に応じて3Dプリンティングでプロトタイプ検証を行ってから射出成形や機械加工の量産に移行する。
これら3つの線を並べて見ると、結論は一致する。業界のイノベーションは概念が先に実現するのではなく、部品生産が先に実現できなければならない。概念は描けても、部品が作れない、安定して作れない、安く作れないなら、イノベーションは試作段階で止まる。部品生産の影響力は、それがイノベーションの実現条件であり、同時にイノベーションの速度上限でもあることに現れる。
ローカライズ、専門化、標準化:部品生産はいかにしてサプライチェーン安全を再構築するか
コストとイノベーションの2つの線は最終的に同じ問題に帰着する。これらの部品はどこから来て、誰が作り、安定して作り出せるのか。部品生産が機械業界に与える影響力は、サプライチェーン層で最も直接的に現れる——完成機企業が重要部品を納期通りに入手できるか、そして価格交渉権が誰の手に落ちるかを決定する。
ローカライズ生産:短縮されるのは輸送距離だけではない
重要部品を長期的に輸入に依存すると、発注サイクルと納入リズムは越境物流、為替、相手の生産計画に左右される。完成機メーカーが割り込み発注をしたい、設計を変更したい、ロット異常を処理したいと思っても、応答速度は自分の手にない。ローカライズ生産が変えるのはこのチェーンである。発注から納入までの時間ウィンドウが狭まり、設計変更とアフターサービス修理は近場でクローズドループ化でき、在庫戦略も「大量の安全在庫を抱える」からより小ロットの継続補充へと移行する。業界でよくあるやり方は、まず非重要部品、構造部品をローカライズし、その後徐々に油圧、伝動といった精度と一貫性の要求がより高い部品へと踏み込むことである。
ローカライズは同時に標準化と汎用化に条件を提供する。部品の供給元が近く、加工言語が通じ合えば、図面上の公差帯、ねじ規格、インターフェース寸法はより統一しやすくなり、機種をまたぐ共用部品の比率を上げられる。共用部品が増えれば単品ロットが上がり、単位コストが下がり、金型と治具の償却もより合理的になり、合理的な経済規模が形成される。この正の循環は自動的に起こるものではなく、サプライヤーが同じ標準で納入する意欲に依存し、また完成機メーカーが図面段階で汎用化を目標として管理することにも依存する。
「できる」と「安定してできる」は別物である
サプライチェーン安全はすべての輸入部品を国産部品に置き換えることではない。真のハードルはロット一貫性にある。最初の1個が合格するのは容易でも、1000個目が依然として同じ公差帯、同じ表面粗さ、同じ力学特性範囲に収まることが、代替成立の前提である。ローカライズ路線を評価する際に見るべきは、単品検査報告ではなく、プロセス能力である——重要寸法のCPK、熱処理と表面処理の安定性、検査治具と測定具の校正チェーン、異常ロットのトレーサビリティと隔離メカニズム。これらの能力は通常、数回の試作と小ロット検証を経て初めて明確に説明できるものであり、ローカライズ代替の時間スパンもそれゆえしばしば過小評価される。
クレーン機械のような製品の上流部品は、国内ですでに良好な産業規模を形成しており、モーター、インバーター、減速機などの領域の市場集中度は高くなく、競争格局は比較的安定しており、これが完成機メーカーに多源選択の余地を提供している。しかし多源は自由に切り替えられることを意味しない。異なるサプライヤーの材料ロット、熱処理曲線、加工取り代配分に差異があれば、組立時に嵌合の緩さが不揃いになったり、異音や寿命のばらつきが生じる。サプライチェーン安全の実質は、複数の選択可能な供給元の間で一貫した品質言語を維持することである。
専門化分業と標準化インターフェースはいかにしてシステムリスクを低減するか
部品生産の影響力は分業のあり方にも現れる。複雑な部品をより専門性の高い加工業者に委ねることで、完成機メーカーは精力を完成機統合とシステムマッチングに集中できる。専門加工業者は特定の材料、特定の精度帯で工程経験を蓄積する。例えば薄肉部品の変形防止、深腔部品の切りくず排出、高硬度材料の工具寿命管理などである。この分業が成立する前提はインターフェースの標準化である——図面、公差、検収規則、検査治具基準が揃っていなければ、協業コストが専門化の利益を食いつぶす。
標準化は予備部品とアフターサービスにも影響する。重要部品のインターフェース寸法と取付方法が統一されれば、完成機メーカーはより少ない予備部品型番でより多くの機種をカバーでき、修理対応が速くなり、チャネル在庫が薄くなる。部品生産者にとって、標準化はより明確なロット予測とより安定した生産計画リズムを意味する。サプライチェーン安全はしたがって「在庫があるかどうか」だけでなく、チェーン全体の各段階が同じルールで運営されているかどうかである。
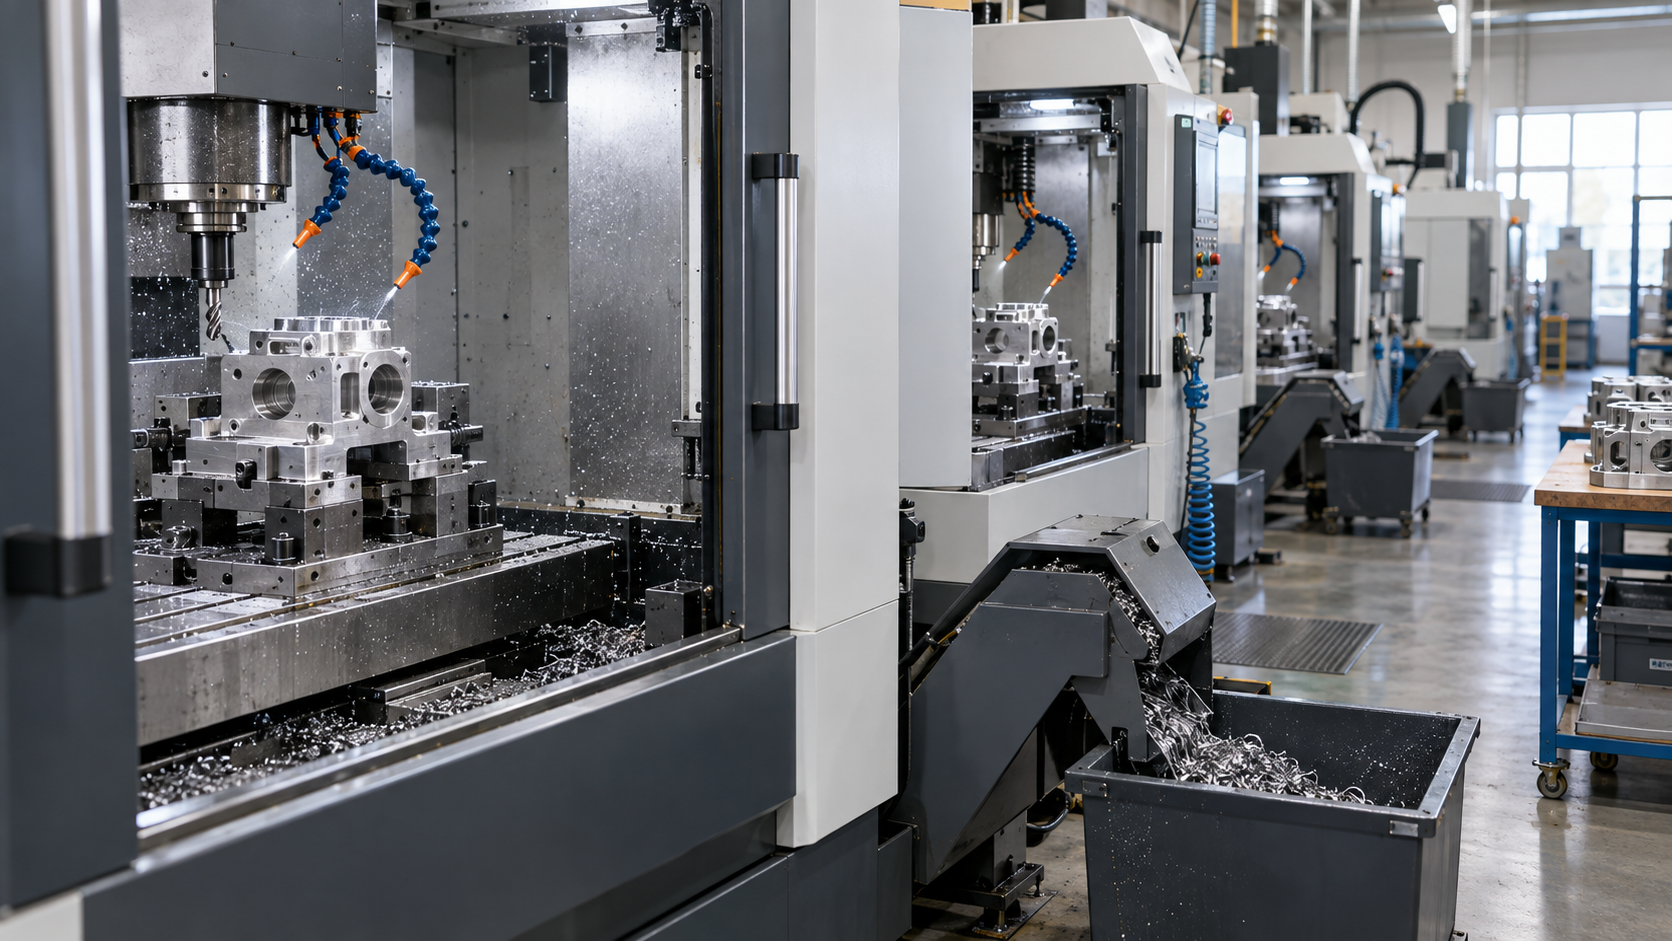
これら三つを合わせて見ると:ローカライズは応答速度とコスト構造を解決し、専門化は工程の深さを解決し、標準化は協業と汎用化を解決する。部品生産が機械業界のサプライチェーン安全に与える影響力は、まさにこの三つの経路を通じて同時に作用している。次のレバレッジは、実はもっと早い段階——図面と工程レビューの段階にある。
DFMと歩留まり:部品生産の影響力はいかにして設計段階へ前倒しされるか
前回の線はサプライチェーンを語ったが、今回は一歩後退する:部品生産が機械業界に与える影響力は、工場の最初の切削から始まるわけではない。図面が確定した瞬間に、材料、構造、公差帯、表面要求がほぼコスト帯と歩留まりの上限を固定してしまう。業界でよく引用される判断は、設計段階が製造コストの約八成を決定するというものだ——その後の試作、手直し、工程変更の多くは、前の選択の代償を払っているにすぎない。したがって部品生産の影響力のかなりの部分は前倒しされている:工場は実行するだけであり、図面こそが分水嶺なのだ。
なぜ図面が描き終わった瞬間に部品生産のコスト構造がほぼ決まるのか
いくつかの具体的な項目を見てみよう。深いポケット、狭い溝、コーナー半径が工具半径より小さい特徴は、放電加工が必要か、小径工具に交換するか、複数回の段取りが必要かを直接決定する。指示なき鋭角は、応力集中と工具摩耗を同時に増大させる。公差帯を±0.01 mmと書くか±0.05 mmと書くかは、CNCでは普通機と高精度機の違いになり得るし、仕上げ加工を追加するか省略するかの違いにもなり得る。表面粗さをRa 3.2からRa 0.8に上げることは、しばしば仕上げ用の工具、一度の低速送り、あるいは研磨工程を意味する。
これらはすべて図面上の信号であり、見積もり、工程ルート、検査治具方案はそこから読み取られる。だから部品生産が機械業界に与える影響力を語るには、設計側を避けて通れない:それは単価にも影響し、ロットの一貫性にも影響する——同じ図面でも、理解が異なれば、出来上がるものは汎用でなくなる可能性がある。
DFMは図面審査ではなく、部品生産の制約を事前に明確にすること
DFM(製造のための設計)はしばしば「図面を審査して誤りを指摘する」ことと簡略化されるが、実際に行うのは、工具、段取り、抜き勾配、肉厚、バリとバリ取り方法といった部品生産の制約を、設計がまだ凍結されていない段階でテーブルに載せることだ。業界の典型的な観察では、自動車部品系のプロジェクトでDFMを適用した後、加工時間は一般に15%–20%短縮でき、不良率も同時に低下する。数字は約束ではなく、桁の参考である:利益は主に、段取りを一回減らし、手直しを一回減らし、特徴が作れないために図面を変更することを一回減らすことから来る。
よくある行動は「加工不可能な特徴」を事前に露呈させることだ。例えば薄肉部品はフライス加工中にたわみやすく、びびりを生じる;深穴は切りくず排出が悪いと工具が折れる;ダイカスト部品は抜き勾配方向を決めるのが遅れると、後工程で放電加工に頼るしかない。これらを初品が出てから発見するとなると、変更するのは金型か治具であり、代償は全く異なる。DFMの価値は、こうした判断を工場から設計レビューのテーブルへ前倒しすることにある。
歩留まりは工場が孤軍奮闘した結果ではない
歩留まりは生産ラインの指標に見えるが、実際には半分は設計が決め、半分は製造システムが決める。業界の観察では、品質マネジメントシステムが比較的整備され、プロセス能力が管理された条件下で、歩留まりを約93%から99.5%程度に向上させることは可能な桁である;その間の数パーセントポイントは、通常、安定した段取り、工具寿命管理、初品と巡回検査、測定方案の一貫性から来るのであり、ある一台の設備精度だけに頼るものではない。
逆に見れば、図面要求自体が工程ウィンドウを超えている場合、あるいは重要寸法に明確な基準と検査方法が欠けている場合、どれほど優れた現場管理でも歩留まりを安定させるのは難しい。これが、部品生産の影響力に設計側を必ず含めなければならない理由である:設計が与えるのは目標であり、工場が与えるのは達成経路であり、両者が噛み合わなければ、歩留まりはその間で失われる。
部品生産の影響力を具体的な部品に落とし込む:判断チェックリスト
前の六節では、部品生産の影響力をコスト、精度、革新、サプライチェーンの四つの線に分解した。しかし、ある部品が生産能力に「詰まっている」かどうかを本当に判断するには、業界のスローガンで止まらず、単品レベルに戻らなければならない:この部品の重要特徴は誰が作っているのか、図面上の公差帯は誰に残されているのか、ロットはローカライズを支えるのに十分か。以下は順番に進む判断チェックリストであり、各ステップは前文の一つの線に対応し、照合すべき図面情報も示している。
ステップ1:この部品の重要特徴は輸入に制約されているか
まず「構造部品」と「機能部品」を区別する。外殻、ブラケット、保護カバーのような部品は、精度が普通でも機械全体の利益構造に影響しない;油圧バルブボディ、減速機の歯車軸、電動スピンドルローターのような部品は、長期的に輸入に依存すると、価格交渉権は機械メーカー側になくなる。判断の問いは非常に具体的である:この部品の故障は機械全体の停止、手直し、または安全事故を引き起こすか?もし引き起こすなら、それは重要部品であり、まず価格を比較するのではなく、国内に安定した量産能力があるかを優先的に調査すべきである。
照合すべき情報:図面上の嵌合寸法、材料記号と熱処理要求、指定サプライヤーの痕跡があるか(例えば特定の標準部品番号が記載されている)。これらはしばしば、設計段階ですでに固定されたサプライチェーン経路を露呈させる。
ステップ2:精度要求は機械加工か鋳造かを決める
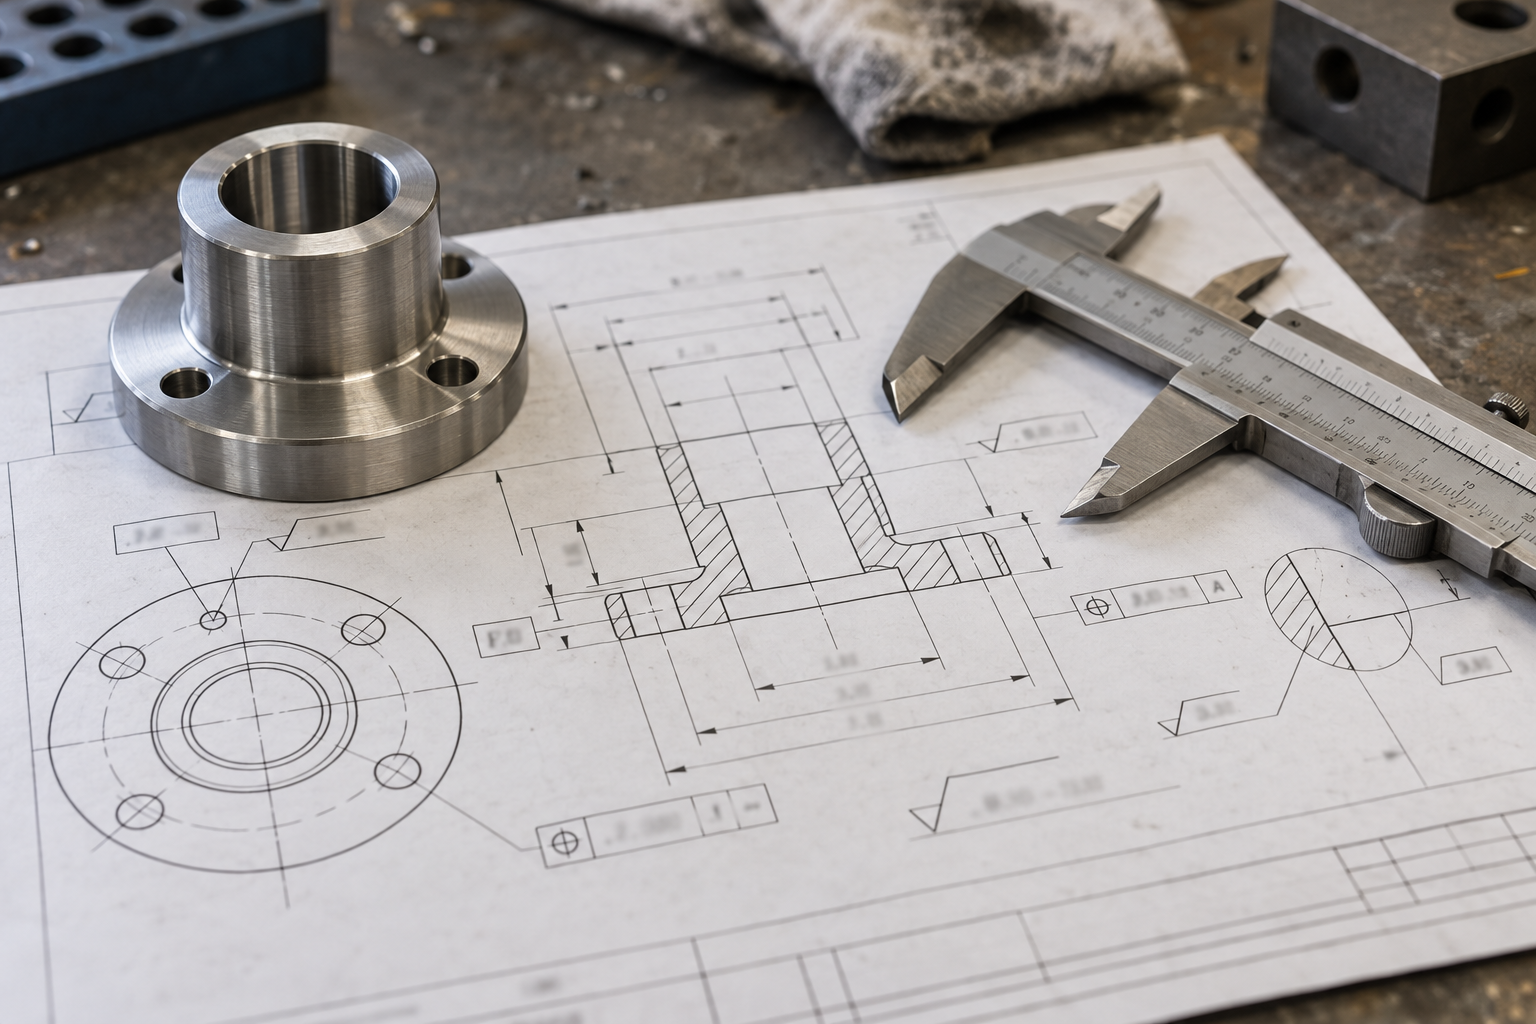
部品生産が精度上限をどう決めるかは、第三節ですでに述べた:機械加工は中実ビレットから材料を除去し、寸法と機械的性質は通常より安定して予測可能である;鋳造は複雑な形状とロットに適するが、気孔、引け巣、結晶粒の不均一が性能を損ない、重要特徴はしばしば二次機械加工を必要とする。個々の部品に落とし込むと、まず公差帯を見る:嵌合面の公差が±0.05 mm以内、または明確な表面粗さRa要求(例えばRa 1.6以下)がある場合、基本的に機械加工工程を組む必要があり、鋳造はブランクしかできない。次に幾何公差を見る:同軸度、直角度、位置度の要求が高い場合、段取り方案と基準の選択が工作機械自体よりも結果に影響する。
照合すべき情報:基準面はどこか、指示なき公差のデフォルト標準があるか、熱処理は粗加工の前か後か。熱処理を機械加工の中間または後に置くと、変形を導入するため、取り代を残す必要がある。
ステップ3:バッチとコスト構造がローカライズを支えられるか
ローカライズは即座に輸入を代替することと同じではない。判断すべきは、この部品の年間使用量、金型や治具の償却、そして品質検証コストを薄く分散できるかどうかである。単品または小ロットの試作なら、ラピッドプロトタイピングやCNC加工の方が合理的であり、一定規模のバッチになると、射出成形や鋳造の金型投資がようやく割に合うようになる。問うべきは、安定した年間使用量予測があるか、許容できる代替材料があるか、ロットの一致性を検査治具と初品検査で守れるかである。
サプライチェーンの観点では、重要部品のローカライズ生産により発注・納期を短縮し、合理的な経済規模を形成し、標準化・汎用化率を高めることができる。しかしこれらの利益の前提はロット一致性である——作れることと安定して作れることは別であり、検証段階では通常、連続する複数ロットのデータによる裏付けが必要となる。
ステップ4:設計段階でDFMを行ったか
最後に源流へ戻る。設計段階で製造コストの約8割が決まり、部品生産の影響力は図面段階で既に大半が固定されている。図面が抜き勾配と離型方向を考慮しているか、肉厚が均一か、アスペクト比が過大な工具を要する深すぎる狭い溝がないか、クランプに使える基準面があるかを確認する。DFMは自動車部品において通常、加工時間を15%~20%短縮し不良率を低減できるが、その前提は設計段階で工程判断を織り込むことであり、現場からのフィードバックを待って図面を修正することではない。
このチェックリストは結論を出さず、問いだけを出す。重要部品が輸入に制約されているか、精度が機械加工を必須とするか、バッチがローカライズを支えられるか、設計でDFMを行ったか。四つの問いに答え終えれば、部品生産がこの設備に与える影響力はおおよそ明確になる。具体的な部品の製造可能性と工程ルートを評価する必要があれば、DFMを組み合わせて一度レビューを行い、その後見積もりの段階に進むことができる。
FAQ:部品生産の影響力に関するよくある追加質問
以下のいくつかの問いは、基本的に前文の四つの主線を読み終えた後で最も続けて問いやすいものである。輸入依存は実際に緩和されたのか、機械加工は必ず鋳造より優れているのか、それらのパーセンテージはそのまま自分のケースに当てはめられるのか、ローカライズ代替にはどれくらい待つ必要があるのか。答えにはいずれも境界があり、具体的なプロジェクトを保証するものではない。
重要部品の輸入依存は、今緩和されたのか?
一部のカテゴリーでは緩和が進んでいるが、全体が一変したわけではない。油圧部品、伝動システム、高級軸受といった領域では、国内に利用可能な代替案が既にあり、クレーン機械の上流にあるモーター、インバーター、減速機も相応の産業規模を形成しており、市場集中度は高くない。しかし「作れる」ことと「完成機メーカーが量産で置き換える勇気がある」ことは別である。ロット一致性データ、搭載検証サイクル、アフターサービスの責任分担が必要となる。ある具体的な部品がまだ制約を受けているかどうかは、業界ニュースではなく、その部品のサプライヤー名簿に切り替え可能な第二社、第三社があるかどうかで判断する。
機械加工は必ず鋳造より優れているのか?
そうではない。両者は異なる問題を解決する。機械加工は中実の素材から材料を除去するもので、機械的性質は通常より安定し予測可能で、寸法と嵌合の再現性が良く、重要な嵌合面、荷重を受ける特徴、高精度小ロットに適する。鋳造は複雑な形状とバッチ成形を得意とし、初期の金型投資は高いが単品コストは薄く分散でき、代償として性能は冷却速度、材料品質、気孔や引け巣の影響を大きく受ける。実際の部品では、鋳造素材に重要特徴を二次機械加工するのが一般的な組み合わせである。どちらを選ぶかは、その特徴が求めるのが形状の自由度か寸法の確定性かによる。
航空宇宙の15%~30%の軽量化という範囲は、普通の部品にも当てはめられるのか?
そのまま当てはめることはできない。この範囲は、五軸加工で複雑な高強度構造部品を作り、複数の接続部品とボルトを一体構造で置き換える典型的な場面から来ており、前提として部品自体に除去できる多くの組立上の冗長性がある。普通のブラケットやハウジングにそれほど多くの接続点がなければ、軽量化の余地はずっと小さい。本当に評価するなら、まず図面上にボルト穴がいくつ、溶接継ぎ目がいくつあるかを見る——それこそが軽量化の源である。
DFMで加工時間を15%~20%短縮、良率が93%から99.5%へ、これらの数字は約束として扱えるか?
参考の桁としてのみ扱え、約束としては扱えない。これらは業界の典型的な観察値であり、実際の利益は部品の複雑さ、元の設計の冗長性の程度、そしてサプライヤーの工程安定性に依存する。既に何度かDFMを行った成熟部品では、さらなる最適化の余地は当然小さい。一度もレビューしたことのない新規部品では、変更の余地はより大きいかもしれない。合理的なやり方は、自分の部品で一度DFMレビューを行い、具体的にどの特徴を改められるかを見ることであり、他人のパーセンテージから逆算することではない。
重要部品のローカライズ代替には、一般的にどれくらいかかるのか?
統一的な答えはなく、与えるべきでもない。サイクルは三つの事柄に依存する。部品の精度等級(五軸が必要か、専用検査治具が必要か)、材料が特殊かどうか、そして完成機側がどれだけの検証リスクを負う用意があるか。発注・納期を短縮し、標準化・汎用化率を高めることはローカライズの直接的な利益だが、前提はローカルサプライヤーがロット一致性を安定して再現できることである。評価する際はまず問う。この部品の重要寸法は何で保証し、何で検査し、サプライヤーを変えた後、誰が初品確認を行うのか。
Key takeaways
- 部品生産は機械業界の地盤である。完成機の性能、信頼性、コスト構造はすべて部品の上に成り立ち、重要部品はさらに制約のボトルネックとなる。
- 一部の建設機械カテゴリでは、輸入重要部品が完成機コストの大きな割合を占めることがあり、利益が上流に圧迫される。これは部品生産の影響力が最も直接的に表れる形である。
- 機械加工部品の力学特性は通常より安定して予測可能である。鋳造は複雑な形状や量産に適するが、気孔や引け巣などの欠陥が一致性を低下させ、重要特徴部はしばしば二次加工を要する。
- 設計段階で製造コストの約8割が決まる。DFMと歩留まり管理は、部品生産の影響力を工場が火消しする前に図面へと前倒しする。
- ローカル化、専門化、標準化は部品生産の正の影響力を増幅する現実的な道筋だが、具体的なペースはカテゴリと生産能力に依存し、項目ごとに評価する必要がある。



