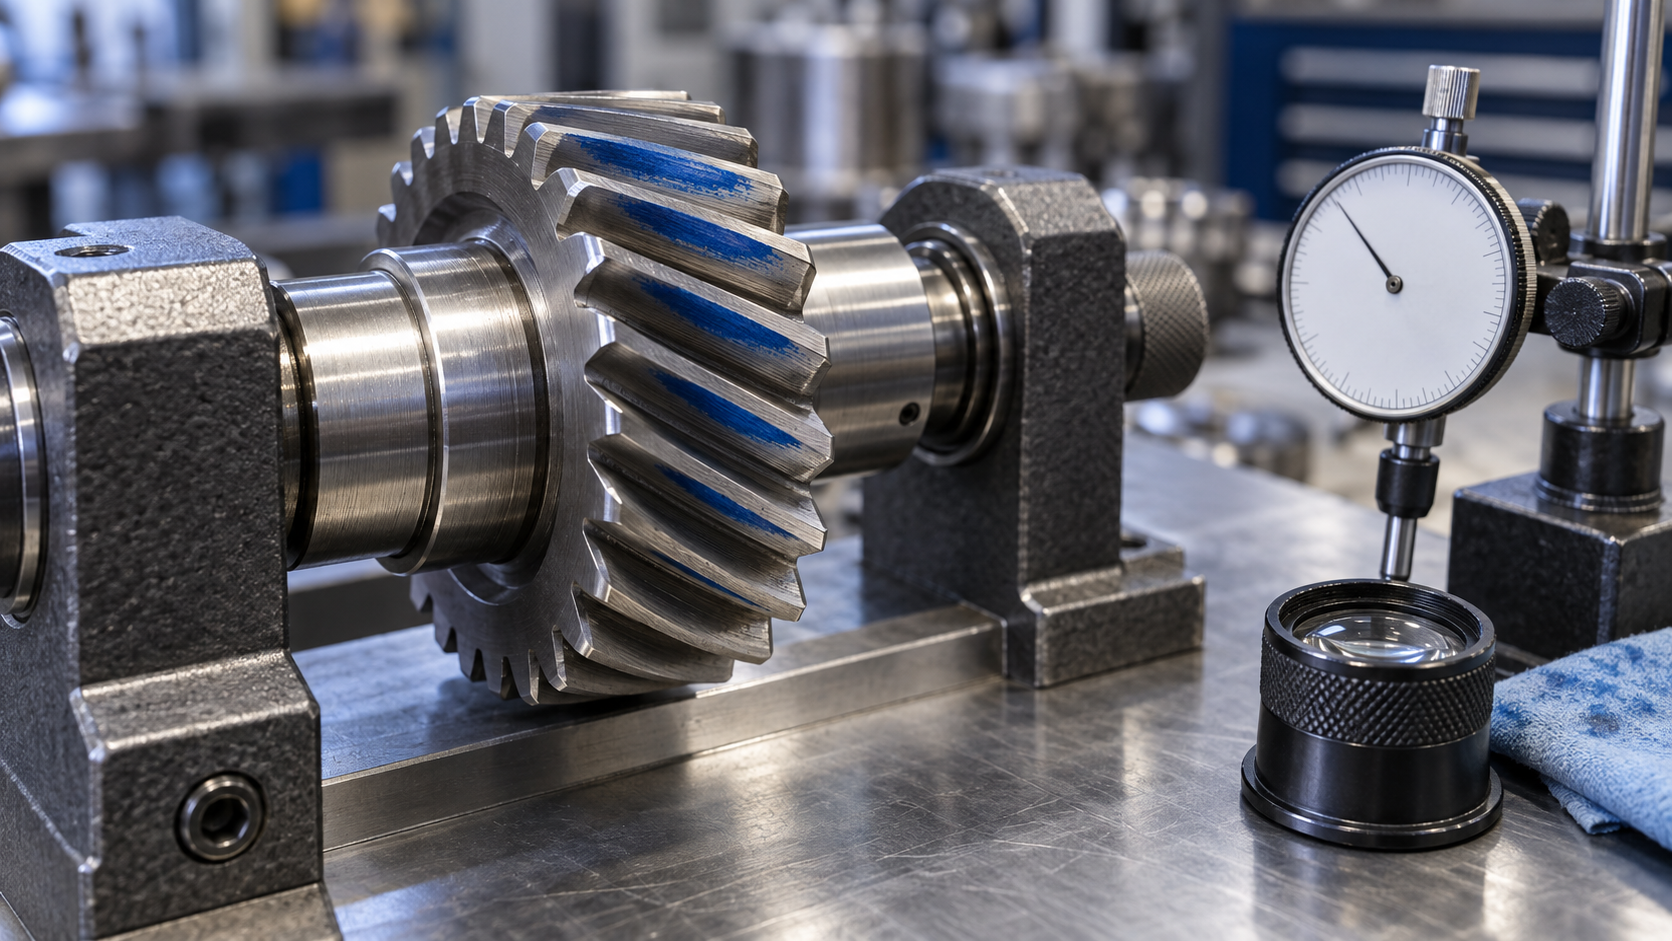
返品票に「精度不达标」とだけ:まず症状を検査可能な項目に分解する
一連の歯車を減速機に組み付けたところ騒音が基準超過し、装置ごと返品された。返品票には四文字だけ:精度不达标。加工側が直面するのは、手直しか廃棄か、熱処理をやり直すか切削をやり直すか、納期をどう後ろにずらすか。金と工期のすべてが「不达标」の三文字に圧し掛かるが、この三文字自体からは何も検査できない。
まず曖昧な症状を五つの測定可能な項目に分解し、各項目を工程チェーン上の一段に対応させる:歯形誤差(切削と工具)、歯向誤差(クランプと歯研の芯出し)、接触痕の偏り(歯向修形とハウジング中心距離)、表面粗さ(仕上げ加工方式)、熱処理変形(浸炭焼入れと軟加工余量)。どの項目が公差を外れたかで、まずその段に特定してから工程変更を論じる。いきなり工作機械の精度を疑わない。
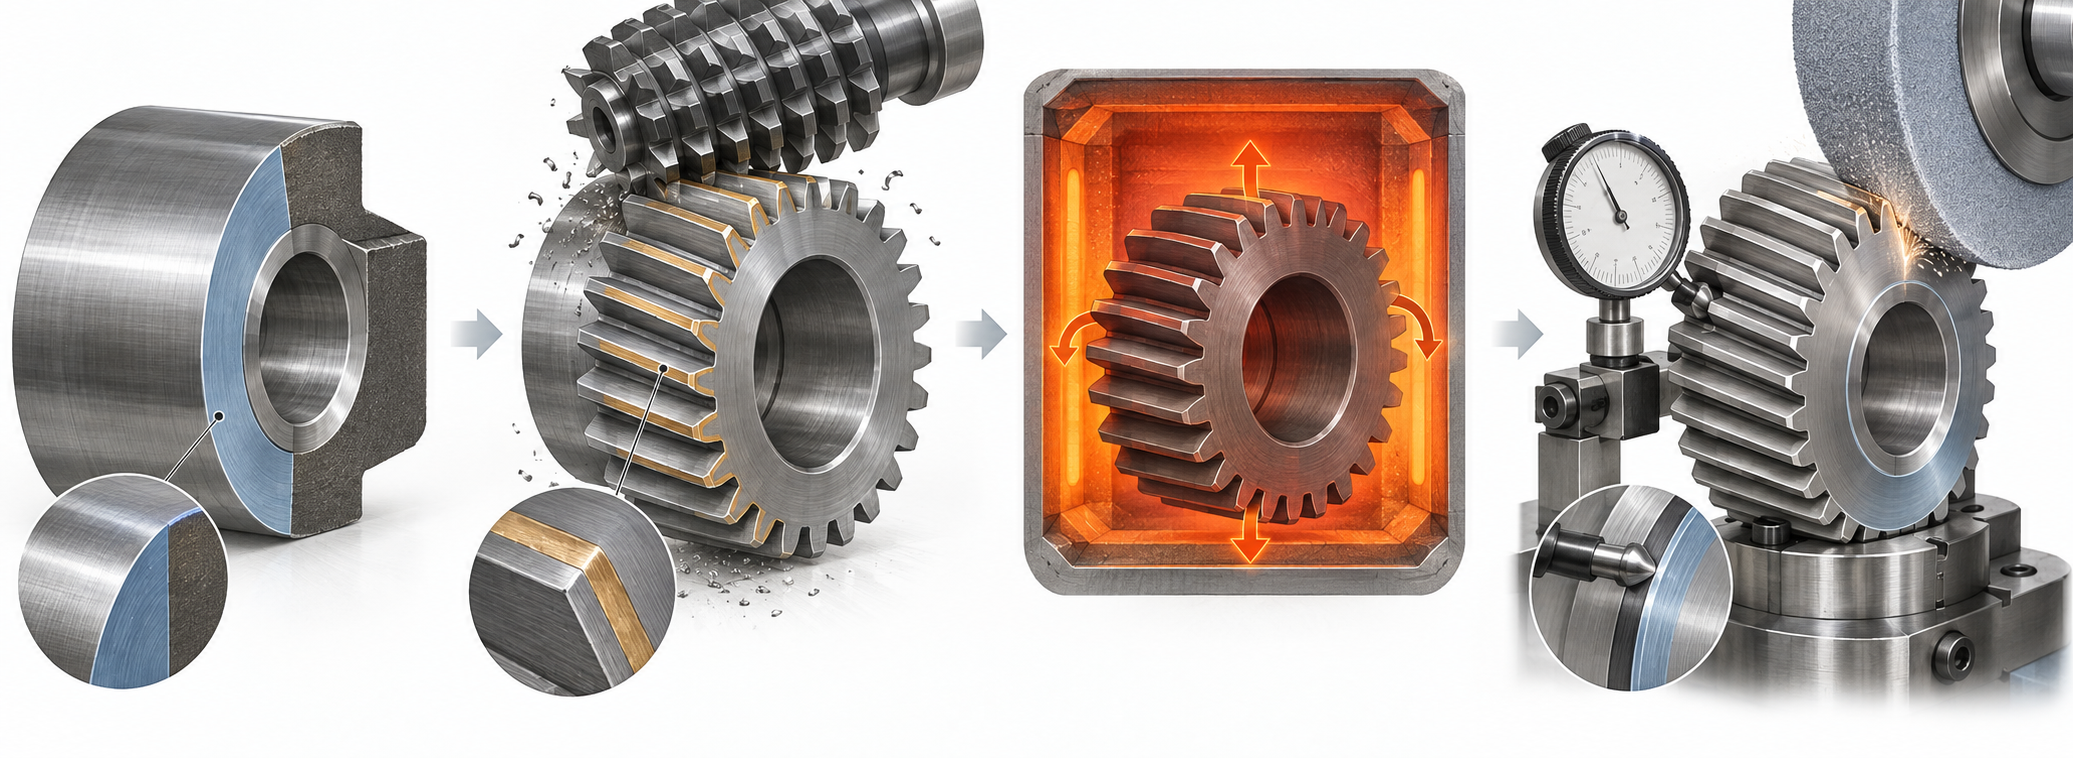
四段階の工序:各段が次段に何を残すか
歯形誤差が公差を外れたからといって、まず歯研盤の精度を疑ってはいけない。現場の手直しの多くは、軟加工段階で熱処理用の余量を残していないか、段取り替えで基準が既に変わっていることが根本原因。工序チェーンの順序は素材成形→切削→熱処理→仕上げ加工だが、設計入力は逆から書く。まず仕上げ加工で何を基準に芯出しするかを決め、次に切削で研削代をどれだけ残すか、基準面をどこにするかを決める。
- 素材成形:基準端面とセンター穴を旋削またはフライス加工で出す。この二面はチェーン全体の基準であり、熱処理後の歯研・ピニオンカッタはこれで芯出しするため、粗加工段階で平面度と直角度を管理する。
- 切削:ホブ切りまたはピニオンカッタ。熱処理後に歯研する場合は歯厚に研削代を確保する——業界の通例は片側0.1–0.3 mmで、モジュールと熱処理変形の予測に応じて決める。図面に記載がなければエンジニアに確認する。
- 熱処理:浸炭焼入れなどの工程は変形を伴い、変形方向と量は装炉方法・冷却の均一性に影響され、固定値で保証できない。軟加工段階で修正スペースを確保するしかない。
- 仕上げ加工:歯研またはホーニング。この時点で修正できる余量は前工程で確定しており、芯出し基準も前工程で決まっている。この二項目が確保されていなければ、歯研は形状修正はできても寸法は救えない。
判断基準は簡単:熱処理後に歯研するなら、切削段階で研削代を残し、かつ歯研の芯出し基準と切削基準を統一する。熱処理後に歯研しないなら、切削精度が最終精度であり、熱処理変形は材料と工程で管理するのであって後工程の修正には頼れない。図面には基準記号・研削代の指示・熱処理要求の三者が揃っていることを確認する。一つ欠ければ手直しリスク。
創成法・成形法・スカイビング:三つの切削方法のコスト対照
返品票の騒音と接触痕の偏りは、最終的に切削の段に落ち着くことが多い。切削方法は大きく三つ:創成法(ホブ切り、ピニオンカッタ、傘歯車切削)、成形法(フライス、ブローチ、旋削、研削、マシニングセンタ)、スカイビング(創成法に属し、工具と工作物の軸線が交差して同期回転する)。どれを選ぶかは、まず批量と歯形、次に許容できるコストを見る。
| 方法 | 適用場面 | 主なコスト | 精度の実現 |
|---|---|---|---|
| 創成法(ホブ切り/ピニオンカッタ) | 大批量、歯形が単一、外歯が中心 | 専用設備と専用工具に依存し、初期投資が高く段取り替えが遅い | 一度の設定で連続加工、精度が均一で効率が高い |
| 成形法(フライス/研削/マシニングセンタ) | 小批量、試作、大型歯車、内歯 | 歯ごとの加工で時間がかかり、複雑な歯形は経験に依存、工具摩耗が比較的速い | 汎用機が使え、単品精度は工具と補正に依存 |
| スカイビング(Skiving) | 多品種小批量、内外歯の両方、複合加工機が使える | 軸交角により有効すくい角が負になり、工具負荷が大きく寿命が短い。工具交換時期を注視する必要がある | 粗加工と仕上げ加工を統合でき、逃げ溝が不要で軽量化に有利 |
意思決定ルール:大量生産で歯形が固定なら、創成法を採用する。小ロットで幾何形状が複雑、または内歯を含む場合は、成形法またはシェービングを採用する。シェービングの取捨選択が最も明確である——外歯・内歯、粗加工・仕上げ加工を1台の複合機に集約し、段取りと逃げ溝を省けるが、その代償は工具寿命管理に移る。工具の累積切削時間を記録しなければ、精度は徐々に低下し、返品伝票で初めて発覚することになる。
専用機か汎用機か:ロットと段取り替え頻度で決める
現場で最もよく聞く不満は「段取り替えが遅すぎる」である。歯形が変われば、ホブ盤は工具交換、替え歯車の交換またはプログラム変更、再倣いが必要になり、1シフトが丸ごと消える。逆に汎用マシニングセンタは段取り替えが速いが、単品のタクトは専用機に及ばないことが多い。これはどちらが良い悪いではなく、ロットと段取り替え頻度の取捨選択である。
- 大量生産、歯形が単一:専用機(ホブ盤、歯車研削盤)を採用する。精度が均一で品質が安定するが、代償は初期投資が高く、柔軟性が低く、段取り替えに時間がかかる可能性がある。
- 多品種小ロット、段取り替えが頻繁:汎用マシニングセンタ(5軸含む)を採用する。1台で多工程を完了でき、初期投資は比較的低いが、難易度は工程知識と工具管理に移り、複雑な歯形は作業者の経験に依存し、工具摩耗も速い。
- 試作品と複雑な歯形:まず汎用設備で加工性を評価し、その後専用ラインに移すかどうかを決める。
判断の閾値は固定しない:1年以内に歯形の種類が多く、每种のロットが小さければ汎用設備で生産計画を組む。同一歯形を数ヶ月連続で量産するなら、専用機で固定投資を薄めることを検討する。工具寿命の記録と初品確認は、汎用設備で最も崩れやすい2つの環である。
故障モードと早期発見:騒音、ピッチング、接触痕の偏りで何を調べるか
組立後の騒音超過、歯面のピッチング、接触痕が歯端に偏る——これら3つの症状は返品伝票ではしばしば「精度不達」と一括りに書かれるが、根本原因は異なる工程に属するため、調査方向を誤ると無駄な手直しになる。以下、症状別に分けて早期発見のアクションを示す。
| 症状 | よくある根本原因 | 早期発見アクション | まず何を調べるか |
|---|---|---|---|
| 運転騒音が大きい | 歯形/歯すじ誤差、熱処理変形、噛み合いバックラッシの不適切 | 騒音スペクトルと回転数の対応関係を記録する。初品と末品の歯形レポートを比較する | 熱処理前後の歯形ドリフト量であり、研削盤を直接疑うことではない |
| 歯面ピッチング、早期疲労 | 接触応力が高い、表面粗さ不足、潤滑油膜の破綻 | ブルー油の接触痕の位置と面積。歯面のピッチング発生位置を定期点検する | 接触痕が歯先か歯元に集中しているかで荷重分布を判断する |
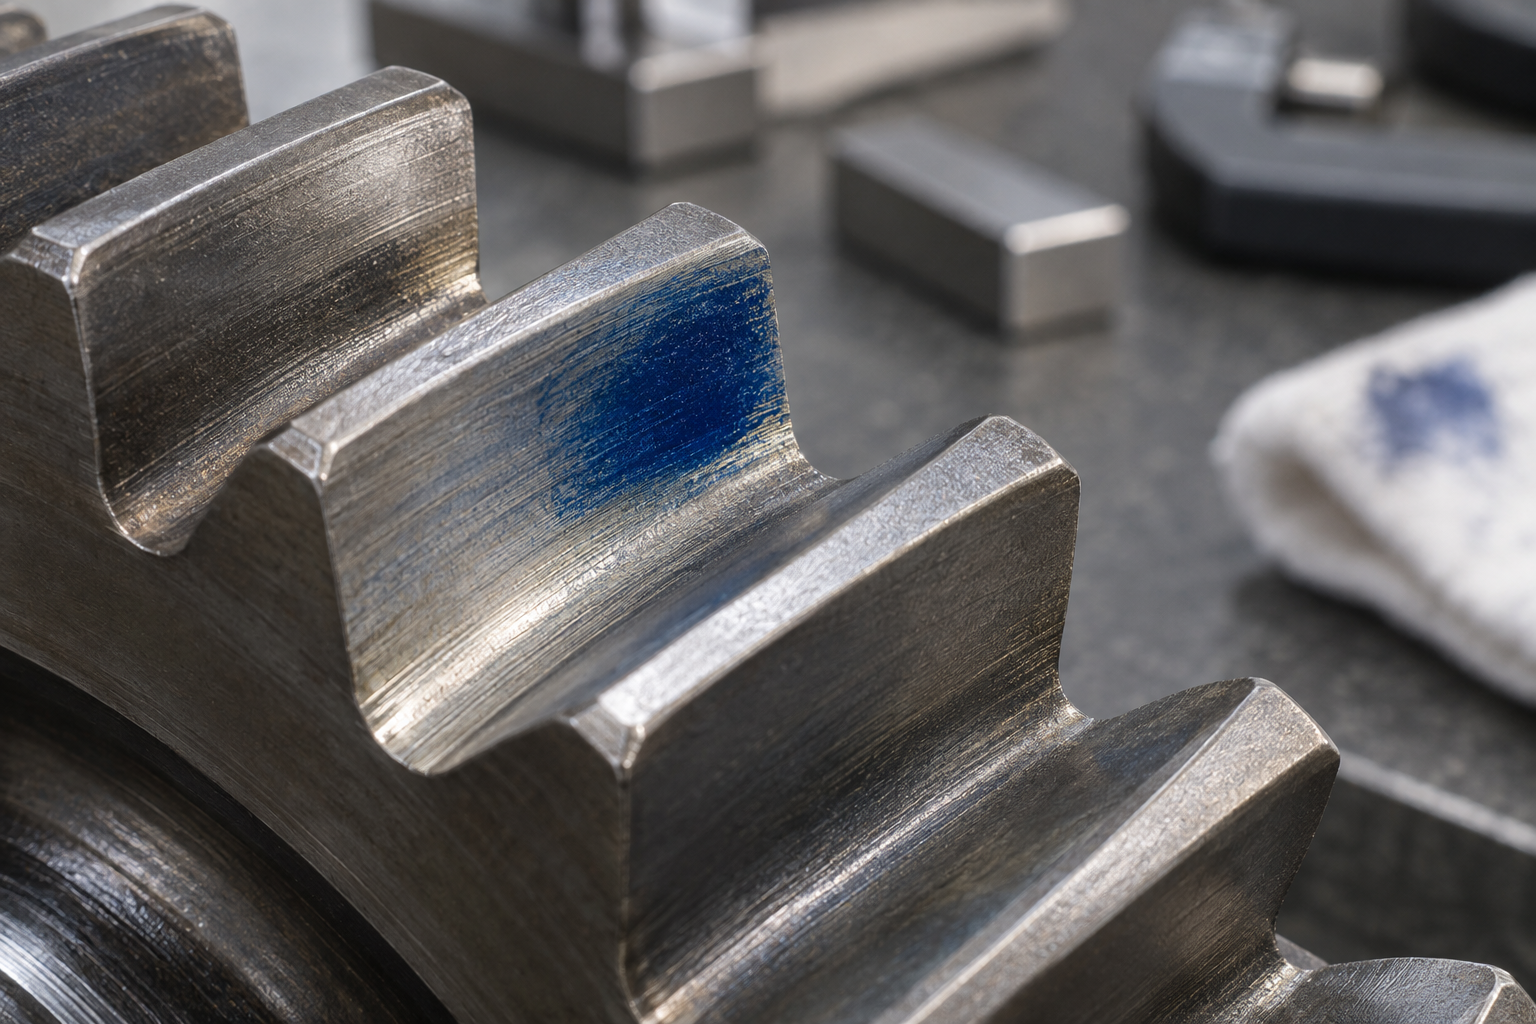
| 接触痕の偏り | 段取りの傾き、歯すじ修形の不適切、歯車素材の基準面と加工基準の不一致 | ブルー油で対研し、接触痕の歯幅方向の位置を観察する | 段取りの芯出しと歯すじ修形量であり、まず工作機械の精度を調整しない |
| 精度の緩やかな低下 | 工具摩耗、砥石の目詰まり・鈍化、累積切削時間の超過 | 初品と末品の寸法を比較する。工具の累積切削時間を記録する | 工具交換/ドレッシング周期が精度要求に合っているか |
接触痕の偏りは最も誤判定されやすい項目である:現場では真っ先に工作機械の幾何精度を疑うが、より一般的な原因は段取りの傾きや歯すじ修形量の誤りである。まず段取りと修形パラメータを再検査し、その後工作機械に手を入れるか決める。工具摩耗による精度低下は漸進的であり、初品と末品の比較、累積切削時間の記録で早期に発見でき、全ロットが公差外になるまで待つ必要はない。
よくある質問
返品伝票の「精度不達」は、しばしば加工精度そのものではなく、図面の記載不足や工程チェーンの不一致である。以下の質問は、調達と設計が歯車部品で最も詰まりやすい点である。
図面にモジュールと歯数しか記載がなく、精度等級が書かれていない場合、そのまま見積もりできますか?
同じランクでそのまま見積もることはできない。精度等級は歯切方法、研削の要否、熱処理後の研削代の有無を決め、コスト差が大きくなる可能性がある。業界では通常、AGMA等級または対応する歯形/歯すじ公差をサプライヤー間の共通尺度として用いるが、具体的な等級は回転数、荷重、騒音要求に依存する。図面に一行追加することを推奨する:精度等級、歯面粗さの上限、熱処理方法と硬度範囲。これらが欠けると、見積もりは最も緩い仮定でしか出せず、後で揉めやすい。
小ロット試作では、マシニングセンタで歯切りするか、ホブ盤を使うか?
小ロット、歯形が複雑または内歯を含む場合、一般的な方法は汎用マシニングセンタでの成形法加工であり、専用設備のハードルを省けるが、歯ごとの加工に時間がかかり、精度の均一性は工具と工程経験に依存する。ロットが増え、歯形が単一になれば、ホブ切り/ピニオンカッタなどの創成法に切り替える方が割安になる。判断ポイント:段取り替え頻度が高いか、単品のタクトタイムを受け入れられるか、後工程で歯研が必要か。
熱処理後に歯車の精度がドリフトするのは、熱処理がうまくいっていないから?
必ずしもそうではない。浸炭焼入れなどの工程自体が変形を伴うため、一般的な方法は軟加工段階で修正代を確保するか、予測補償を採用し、その後歯研で矯正する。歯切り時に研削代を残さず、基準面も統一されていなければ、熱処理後の歯研で精度を取り戻せない。まず工程チェーンの順序を確認し、次に熱処理パラメータを確認する。いきなり炉を疑わないこと。
歯車のかみ合い騒音が大きく、接触痕が片端に偏る場合、まず何を確認する?
まず段取りと歯すじ修形を確認し、いきなり工作機械の精度を疑わないこと。歯端に偏る痕跡は通常、段取り剛性不足、歯すじ修形量の不適切、または軸線平行度の公差超過による。ブルーオイルで痕跡位置を見て、初品と末品の寸法を比較すれば、系統的偏差か工具摩耗による緩やかなドリフトかを区別できる。工具の累積切削時間を記録しておかないと判断が難しい。
プラスチック歯車と鋼歯車の工程選択の違いは?
プラスチック歯車は低荷重、低騒音の場面で多く使われ、射出成形が一般的で、コストはロット増加に伴い明確に下がるが、強度と耐熱性は限られる。鋼歯車は高応力・高精度の場面で使われ、鍛造または棒材素材に歯切り、熱処理、精密加工のチェーンを経る。材料選定はまず荷重タイプと運転環境を見て、次に精度要求を見て、最後に工程を検討する。具体的な材料と工程のマッチングは、図面と一緒に加工側と確認することを勧める。
Key takeaways
- まず精度等級と接触痕の要求を決め、次に切削方法を決める。順序を逆にすると熱処理変形が前段の精度を食いつぶす。
- 内歯・外歯の両方を加工し、かつ批量が大きくない場合は、スカイビング複合加工を優先的に検討する。ただし工具寿命と工具交換のタクトを工程方案に明記しなければ、精度は工具摩耗とともに緩やかにドリフトする。
- 大批量・歯形が単一なら創成法(ホブ切り/ピニオンカッタ)+専用機。小批量・試作・大型または異形歯車は成形法と汎用マシニングセンタの組合せが割安。
- 図面には熱処理と仕上げ加工の前後関係、研削代、基準面を必ず明記する。さもなければ歯研段階で修正余量がなく、素材からやり直すしかない。
- 騒音とかじりは歯形誤差ではなく接触痕の偏りであることが多い。まずクランプ基準と歯向修形を確認し、それから工作機械の精度を疑う。



