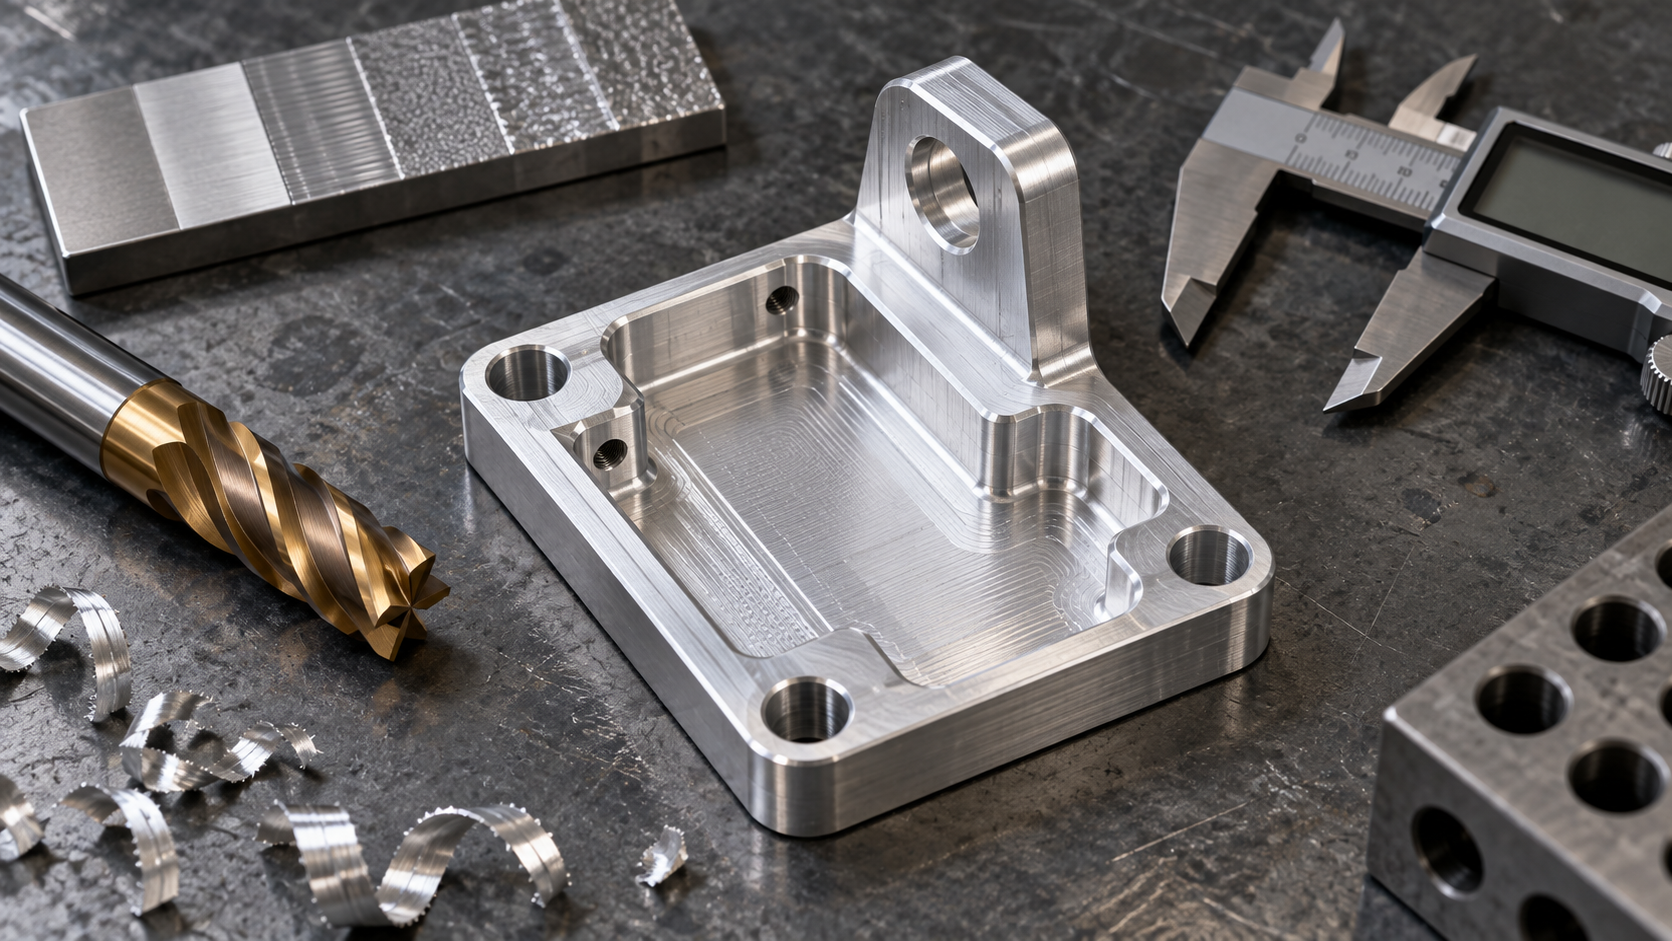
機械加工知識の早見:一枚の表で主要工程の精度とコストを理解する
機械加工の本質は制御された材料除去である。素材を図面どおりの部品に変えるのは、「余分な部分を取り除く」といった漠然とした話ではなく、工具と工作物の間に確定的な相対運動を生じさせ、一層ずつ材料を切り取っていくことによる。ここには避けて通れない三つの役割がある:工作物、工具、切りくず。工具と工作物の相対運動が切削を成立させる前提であり、切りくずはこの過程の副産物にすぎない——しかし切りくずの形状、色、折断の状況こそ、現場でパラメータが妥当かどうかを判断する最初の信号である。
厄介なのは、材料除去の方法が一つではないことだ。旋削、フライス加工、穴あけ、研削、放電加工、レーザー、ウォータージェットは、それぞれ「どんな形状を加工できるか」「どこまで正確にできるか」「表面をどこまで滑らかにできるか」「コストがどの水準に収まるか」という次元で異なる位置を占めている。万能な工程は一つもない:旋削はどれほど正確でも角穴は作れず、レーザーは速く切れても真の三次元曲面を切るのは難しい、研削は精度が極めて高いが通常は最終加工にのみ用いられる。
したがって機械加工の知識を語るなら、ある一つの工程の細部に飛び込むよりも、まず全体地図を築くのがよい。以下の表は一般的な工程を同じ座標系に置いて対照したものである。あらかじめ断っておくと、表中の数値はすべて業界の代表的な参考範囲であり、どのメーカーの保証値でもない。実際の結果は材料、工具、工作機械の剛性、段取り方法、具体的な加工条件に依存し、図面に落とす際には項目ごとに確認する必要がある。
| 工程 | 加工可能な材料 | 代表公差 / 精度 | 代表表面粗さ | コスト水準 |
|---|---|---|---|---|
| 旋削(CNC旋盤含む) | 鋼、アルミ、銅、ステンレス、エンジニアリングプラスチック | 一般 IT7~IT8;CNC旋盤は IT6 可能 | Ra0.8~1.6μm | 低~中 |
| フライス加工(CNCフライス含む) | 鋼、アルミ、銅、チタン、プラスチック | 一般 IT7~IT8;精密フライスは IT6~IT8 可能 | 一般 Ra1.6~6.3μm;精密フライスは Ra0.63~5μm 可能 | 中 |
| 穴あけ | ほぼすべての被削材 | 一般には IT10 まで | Ra12.5~6.3μm | 低 |
| 研削 | 焼入れ鋼、超硬合金、ガラス、花崗岩 | 平面度約 0.004~0.008mm;高精度外円研削の真円度は約 0.1μm 可能 | Ra0.8μm 以下も可能 | 中~高 |
| 放電加工 / ワイヤカット | 導電性材料、硬度はほぼ問わない | 機種と加工条件により、通常 ±0.005~±0.02mm 程度 | Ra0.4~3.2μm、しばしば再鋳層を伴う | 中~高 |
| レーザー切断 | 炭素鋼、ステンレス鋼、合金鋼、銅、アルミニウム、亜鉛メッキ板 | 約 ±0.02mm(材料と板厚による) | 切断面 Ra<6.5μm | 中 |
| ウォータージェット切断 | 金属、石材、ガラス、複合材料 | 一般に ±0.1~±0.25mm | 切断面は粗く、後工程が必要なことが多い | 中 |
この表を一通り読むと、二つのことに気づく。第一に、精度と粗さは別物である。穴あけの公差帯は非常に広い(一般に IT10)が、その Ra 値(12.5~6.3μm)は決して最悪ではない。研削は精度が極めて高く、粗さも極めて低いが、そのコストも同じく上がっていく。第二に、コストは精度に比例して直線的に上がるのではなく、ある節目で突然一段跳ね上がる——たとえば「フライス加工で達成できる」から「研削しなければならない」へ、「普通の工具で届く」から「放電加工で角を仕上げなければならない」へ。工法を選ぶときに本当に判断すべきは、要求がどの領域に収まるか、そしてその跳躍の敷居を越えるかどうかである。
また、工作機械自体の位置決め精度は別の概念である。現代の CNC 工作機械の位置精度は一般に ±0.005mm から ±0.025mm の間だが、この数字は機械がどこまで動けるかを表すものであり、部品が必ずその公差を満たせることを意味しない。部品の最終寸法には、工具摩耗、熱変形、クランプ応力、測定誤差も重なってくる。機械精度を部品精度として約束することは、機種選定と見積もりで最もよくある誤解の一つである。
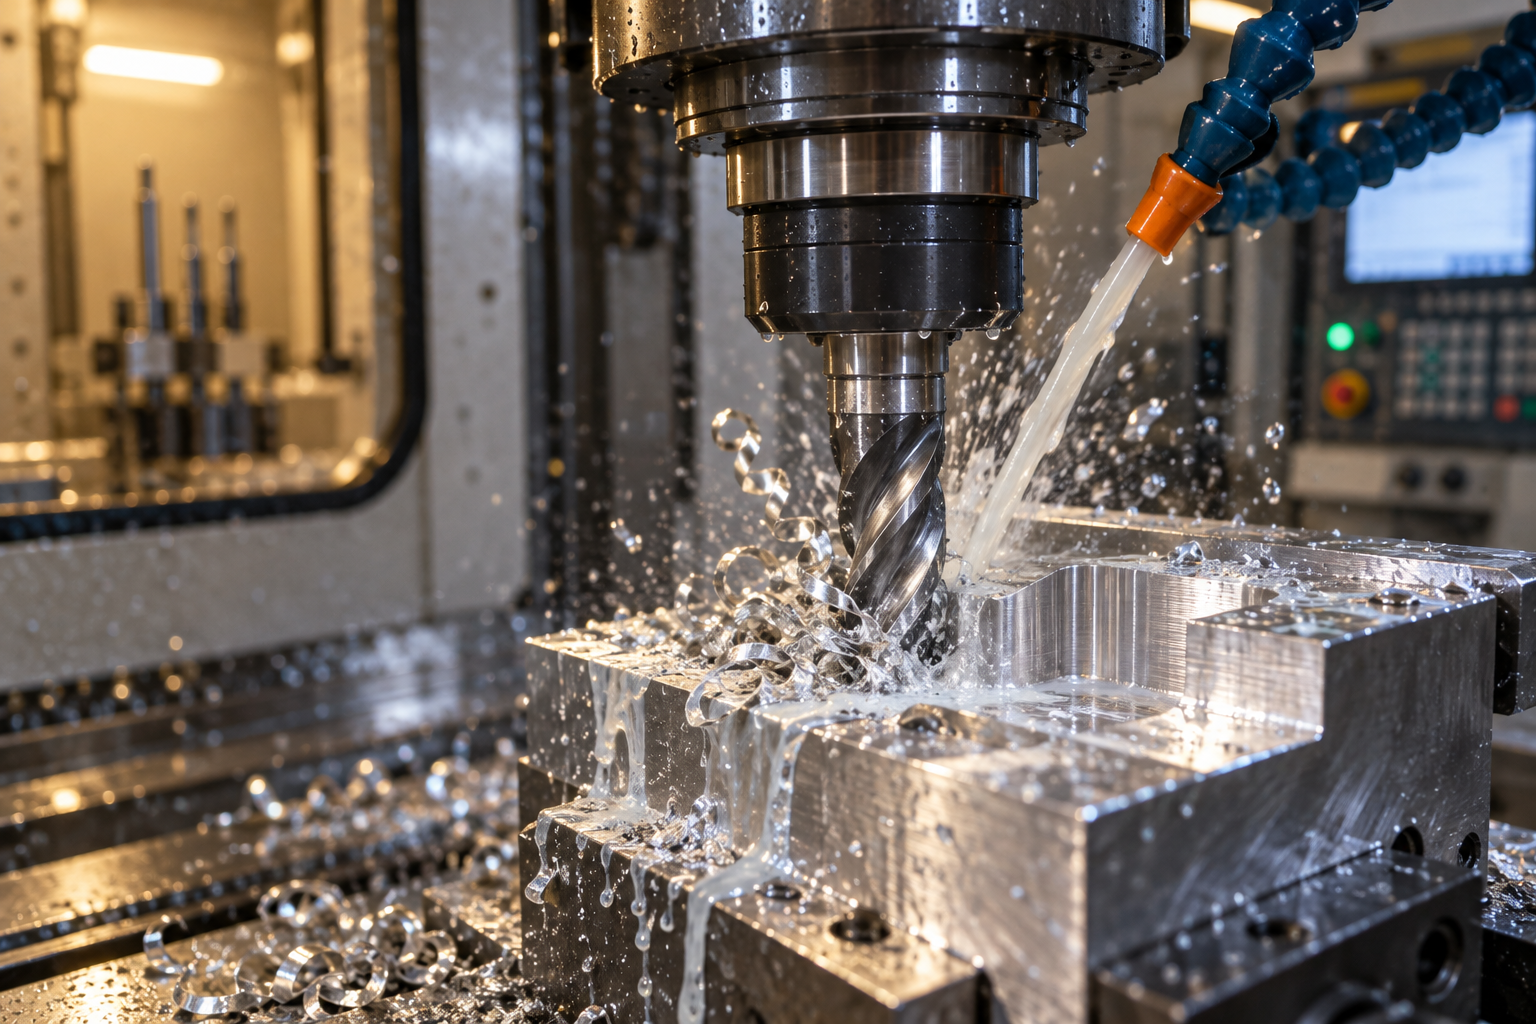
機加工の核心知識体系:材料、設備と工具、パラメータと操作
早見表は「おおよそ何ができるか」を教えてくれるが、ある部品が加工できるか、コストが暴走しないかを本当に判断するには、三つの層に戻る必要がある:材料と力学、設備と工具、パラメータと操作。この三層は並列のリストではなく、層ごとに制約し合う関係だ——材料が工具の耐えられる限界を決め、工具が設備でどれだけ速く回せるかを決め、設備と工具が共同でパラメータと段取りの選択を縛る。「旋削・フライス・穴あけ・研削」と工程名を平らに暗記しても、材料が変われば通用しなくなる。この三層で推し進めれば、判断根拠がしっかり立つ。
材料と力学:切削性の差はどこから来るか
同じ超硬エンドミルでも、6061アルミ合金を削るのと304ステンレスを削るのでは、まるで別の体験だ。アルミは軟らかく熱伝導が良いため、切削熱の大部分は切りくずに持ち去られ、高回転・大送りでいける。しかし塑性も高く、すくい角が鋭くなかったり切りくず排出が悪かったりすると溶着しやすく、切りくずが刃先に溶着して構成刃先を形成し、表面がバリだらけにえぐられる。304ステンレスは熱伝導が悪く加工硬化傾向が顕著で、切削熱が刃先付近に集中して工具摩耗が速く、切込みが浅すぎると加工面に「こすれて」より硬い硬化層を作り、次の切削がさらに難しくなる。45鋼は中間に位置し、調質前後で硬さが大きく変わり、焼ならし状態は切削しやすいが、調質で28~32HRCになると工具寿命が明らかに低下する。焼入れ鋼や超硬合金のような高硬度材は、通常の工具ではほとんど削れず、研削や放電加工などの工程に切り替えるのが普通だ。
したがって材料の層の判断根拠は簡単だ:まず硬さを見て、次に熱伝導と加工硬化傾向を見る。硬さは工具材質と切削速度の上限を決め、熱伝導と硬化傾向は冷却方法と送り戦略を決める。同じ図面でも牌番号が変われば、パラメータはしばしば再調整が必要になる。これは作業者が気まぐれなのではなく、材料が語っているのだ。
設備と工具:何軸か、どんな工具か、どんなコーティングか
設備の層は「3軸か5軸か」に単純化されがちだが、実際に問うべきは一度の段取りでどれだけの面と特徴に触れられるかだ。3軸は底面が単一で特徴が一、二方向に集中する部品に適する。4軸は回転体側面の穴あけやフライス加工を解決する。5軸と旋盤・フライス複合の価値は段取り回数を減らすことにある——段取りが一回増えるごとに基準変換誤差が一回増え、薄肉部品ではクランプ変形も心配だ。段取り回数は、工作機械の公称精度よりも最終公差を守れるかどうかを左右することが多い。
工具の取捨の論理は「材料に材料を合わせる」。高速度鋼は靭性が良く安価で、低速・小ロットやドリル・タップのような用途に適する。超硬は機加工の主力で、耐摩耗性があり比較的高い周速に耐える。セラミックとCBNは高硬度材と高速仕上げ向けだが、脆く衝撃に弱く、工作機械の剛性要求が高い。コーティングが解決するのは摩擦と熱だ:TiNは汎用、TiAlNは耐高温で、ドライ切削やステンレスの高速加工に適する。幾何角度では、すくい角が切れ刃の鋭さと切削力の方向を決め、すくい角が大きいと軽快だが刃先は弱くなる。逃げ角は刃先と加工面の摩擦を決め、逃げ角が小さすぎるとこすれて発熱する。これらの角度は適当に研ぐものではなく、材料と工程に合わせて配される。
パラメータと操作:回転数、送り、切込みはどう牽制し合うか
切削三要素——回転数、送り、切込み——は単独では調整できない。回転数が高く送りが遅いと、刃先がその場で摩擦し、工具焼けや加工硬化を起こしやすい。送りが大きく切込みも大きいと、切削力が工具や治具の剛性を超えてびびりが発生し、表面に規則的な波紋が残る。粗加工の目標はできるだけ早く量を取ることで、大きな切込みと適度な送りを使い、仕上げ用に0.3~0.5mmの余肉を残す。仕上げ加工の目標は表面と寸法を制御することで、切込みを小さく、送りを均一にし、構成刃先が生じやすい中低速域を避ける。この論理は前述の第一層の材料、第二層の工具とつながっている:材料を変え、工具を変えれば、三要素もそれに従って変えなければならない。
段取りと基準の選択は、この層で最も過小評価されやすい部分だ。基準面は平らで十分に大きくなければ位置決めが安定しない。薄肉部品は締めすぎると跳ね返り、緩いとびびる。「加工すると公差を外れる」問題の多くは、根本原因が工具でもパラメータでもなく、段取り方法によって部品が切削力の下で動いてしまうことにある。
一般的な機加工工程の特徴と適用場面:旋削、フライス、穴あけ、研削を項目ごとに分解
旋削:回転体部品の本場
フライス:平面、溝、ポケット、複雑な輪郭
穴あけ:孔加工の起点であり、終点ではない
研削:高精度と硬質材料の最終加工手段

特殊加工と切断プロセス:放電、レーザー、ウォータージェット、ワイヤカットの境界
前節で述べた旋削、フライス削り、穴あけ、研削は、いずれも工具刃先で材料を「かじり取る」ものであり、工具はワークより硬くなければならない。しかし現実には、工具ではかじれないほど硬い、あるいは工具が入り込めないほど形状が厄介な部品がある——焼入れ鋼の金型、狭い溝の隅取り、深いキャビティの鋭角。そこで登場するのは、より強い工具ではなく、材料除去の原理を変えた特殊加工である。それらを理解する鍵は、それぞれが何のエネルギーで材料を除去し、そのエネルギーがどのような「後遺症」を残すかを把握することにある。
放電とワイヤカット:硬さに制約されないが、再鋳層を残す
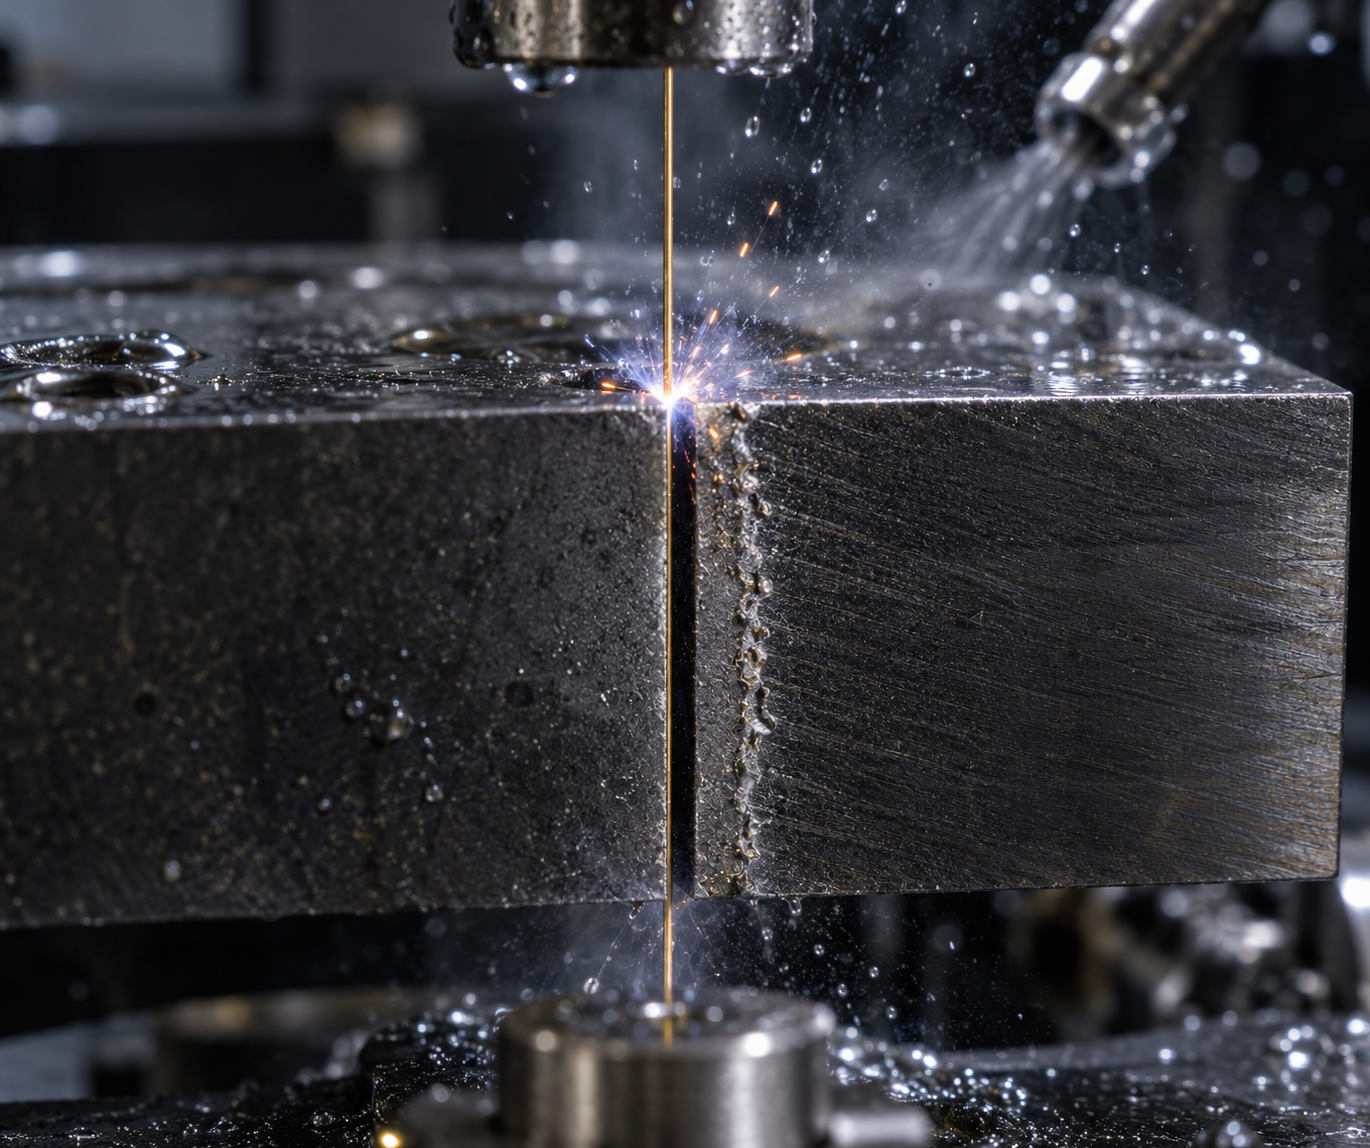
放電加工(EDM)とワイヤ放電加工(WEDM)は同じ原理を用いる。電極とワークの間に制御されたパルス放電を発生させ、瞬間的な高温で材料を少しずつ侵食除去する。電極はワークに接触しないため、材料の硬さにほとんど制約されない——焼入れ鋼や超硬合金も加工でき、これは工具加工では実現できない。ワイヤカットは細い金属線を電極に使い、狭い溝、隅取り、異形の通し穴、および金型内の内直角(工具半径が入り込めない箇所)の切断に特に適している。
代償は二つある。第一に、放電による侵食は熱プロセスであり、加工面には再鋳層(再溶融層)が形成され、性質が母材と異なるため、精密部品や疲労部品では除去することが多い。第二に、材料は少しずつ「焼き」取られるため、効率はフライス削りより明らかに低く、通常は工具が届かない、または硬さが基準を超える部位にのみ用い、広い面積の粗加工には使わない。後工程で研削や研磨を行う場合は、この層の取り代を見込んでおく必要がある。
レーザー切断:薄板の利器、厚板は断面次第
レーザー切断は高エネルギー密度のビームで材料を溶融または気化させ、切縫は狭く速度は速い。業界で一般的な能力はおおよそ次のとおり:切断精度は約 ±0.02mm、切口粗さは Ra<6.5μm。炭素鋼、ステンレス鋼、合金鋼、銅、アルミ、亜鉛めっき板などを切断できる。これらは典型的な参考値であり、実際は材料、板厚、設備、プロセスパラメータに依存する。
その境界も明確である:板が厚いほど、断面品質の確保が難しくなる。厚板の切断面はテーパ(上広下狭)や底部のドロス付着が生じやすく、二次的なドロス除去や別工程への切り替えが必要になることが多い。したがってレーザー切断は、薄板の素材取り、穴あけ、外形輪郭により適している——多数の小部品を一枚の板から「切り出す」ことで、後続の曲げ、溶接、機械加工の前工程とする。
ウォータージェット:冷間切断と熱影響部のトレードオフ
ウォータージェット(アブレシブ水噴流)は高圧水に研磨材を混ぜて材料を侵食します。最も際立つ利点は冷間切断です——熱入力がなく、つまり熱影響部がないため、材料は焼なましされず、変形もしません。これにより熱に敏感な材料(一部のプラスチック、複合材料)や、加熱が許されない厚板に特に適しています。また、材料の硬度をほとんど選びません。
トレードオフは二点です:切断面にテーパーが生じ(噴流が上から下へ広がる)、密嵌めの穴にはあまり向きません。また研磨材の消費と運転コストが高めで、速度もレーザーより遅いです。そのためウォータージェットは「熱に弱い+厚板を切る」場面でよく使われ、すべての切断に用いられるわけではありません。
この節を前の内容とつなげて見ると:通常の工具による加工は、形状が整い、材料が切削可能なほとんどの部品を担います;特殊加工は、工具が届かない、材料に歯が立たない、あるいは加熱できないといういくつかの欠口を専門に補います。選定時にはまず「この特徴は工具で作れるか」を問い、作れるものは優先的に工具を使います——より速く、安く、表面も制御しやすいからです;作れないものは、上記三つの境界に照らして特殊加工を選びます。次の節では、これらの判断を一つの完全な工程選択フレームワークに統合します。
製品要求に応じて最適な加工プロセスを選ぶ方法
材料特性:硬度、靭性、熱伝導性でまずふるいにかける
寸法精度と表面粗さ:公差帯が工程を変えるかどうかを決める
生産量とコスト:試作、小ロット、量産は三つの道を行く
幾何学的複雑性と特徴の到達可能性:工具が届くかどうか
設計から検証まで:アルミ製取付ブラケットの完全な加工フロー
これまでの数節で、機械加工の知識を工程・パラメータ・選定に分解してきました。しかし実際の部品は章立て通りに作られるわけではありません——一枚のスケッチから始まり、途中のあらゆる決定が後続の工程に穴を掘ったり道を敷いたりします。この節では、具体的な部品を使ってチェーン全体をつなげます:120×80×10mm のアルミ製マウントブラケット、6061-T6、重要穴位置公差 ±0.05mm、合わせ面 Ra1.6μm。これを選んだのは、こうした部品が十分にありふれているからです——平板、4つの取付穴、2つの位置決め穴、1本の補強リブ、1か所の内ポケット——ありふれすぎて、機械加工に携わるほぼ全員が遭遇するものであり、そしてそれが踏む落とし穴も十分に典型的です。
設計段階:基準面と内角半径をまず決める
設計段階では工作機械に触れる必要はありませんが、後続のすべての工程の難易度を決めることになります。最初のことは基準の決定です:このブラケットは 120×80 の底面を主基準とし、位置決め穴は2つの φ6H7 丸穴、穴間距離 90±0.05mm とします。なぜ丸穴1つと溝1つではなく丸穴2つなのか?丸穴と円筒ピンの組み合わせは2方向の並進を同時に拘束でき、基準がより明確になるからです。後続の三次元測定でも芯出しが容易です。
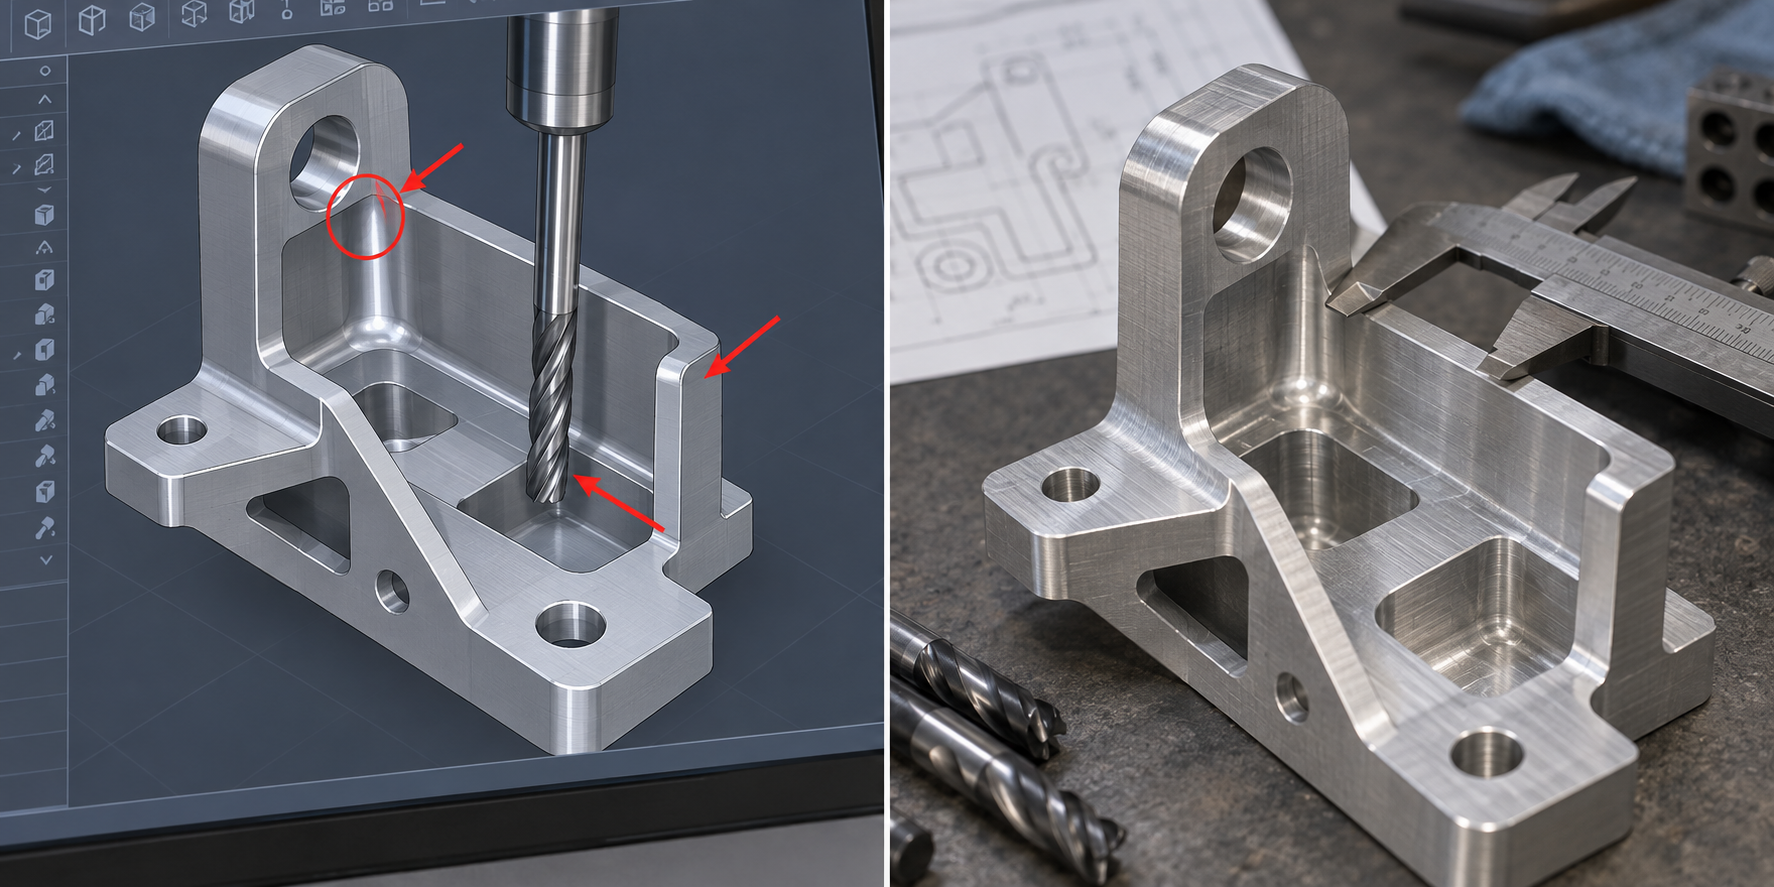
2つ目のことは内角半径です。ブラケット内ポケットの四隅は当初直角に描かれていました——図面上ではきれいに見えますが、フライス加工では放電加工による隅取りが必要になり、コストが一段跳ね上がります。R3 に変更すれば、φ6 エンドミル1本で内輪郭を走り切れ、工程を変える必要がありません。R3 は適当に記入したものではありません:工具半径(φ6 の半径は 3mm)より大きく、かつ肉厚(10mm)より小さくして十分な剛性を残す必要があります。この判断根拠は後述の DFM の節でさらに展開します。
プログラミング段階:工具選定、ツールパス配置、荒加工と仕上げの分離
プログラミングは形状とパラメータをつなぐステップです。この部品のツールパスはおおまかに3本の工具に分かれます:φ12 エンドミルで外形と上面の荒加工、φ6 エンドミルで内ポケットと補強リブ側面の仕上げ、φ6 または φ5.5 ドリルとリーマで位置決め穴加工。荒加工の目標は効率的な材料除去であり、仕上げ加工の目標こそ寸法と表面です。
荒加工のパラメータは次のようなオーダーを参考にできます:主軸回転数約 12000rpm、送り約 2500mm/min、軸方向切込み 3mm 前後(アルミ材、超硬エンドミル、工作機械の剛性が十分な前提。実際の値は工具銘柄、突出し長さ、冷却方式によって変わるため、試し削りまたはツールパスシミュレーションで検証する必要があります)。仕上げ加工では切込みを 0.3~0.5mm に下げ、送りを適度に上げ、回転数を維持します。目的は切削力を安定させ、びびりや逃げを避けることです。荒加工と仕上げを分ける核心的な論理は:荒加工は大きな切削力を許容するが、取り代をあまりにいい加減に残すことは許されない。仕上げ加工の成否は、荒加工がどれだけ残し、それが均一かどうかにかかっている。
加工段階:クランプ、取り代、熱変形と逃げ
クランプ方案は、部品が図面公差まで加工できるかどうかを決めます。このブラケットは万力で両側の 10mm 厚の辺を挟み、上面と内ポケットを露出させます。底面は最後に反転加工(段取り替え)します。反転時は加工済みの2つの位置決め穴を基準とし、再度辺を探すのではありません——これが穴間距離 ±0.05mm を保証する鍵です。2回のクランプがいずれも口金で芯出しする場合、累積誤差が公差の半分を容易に食いつぶします。
10mm 厚のアルミ板は仕上げ加工時に薄いとは言えませんが、補強リブ付近は約 6mm の立壁しかなく、フライス加工時にわずかなびびりが生じます。経験的な方法は、側面の仕上げ時に半径方向切込み幅を小さくし、回転数を上げ、切削力の方向をより剛性の高い方向へ向けることです。熱変形はこの寸法では影響は大きくありませんが、連続加工で多数個、アルミ屑が堆積し、切削液の温度が上昇すると、寸法は徐々にドリフトします——ですから初品検査の後、バッチの中間でもう1個を抜き取り検査することは意味があります。
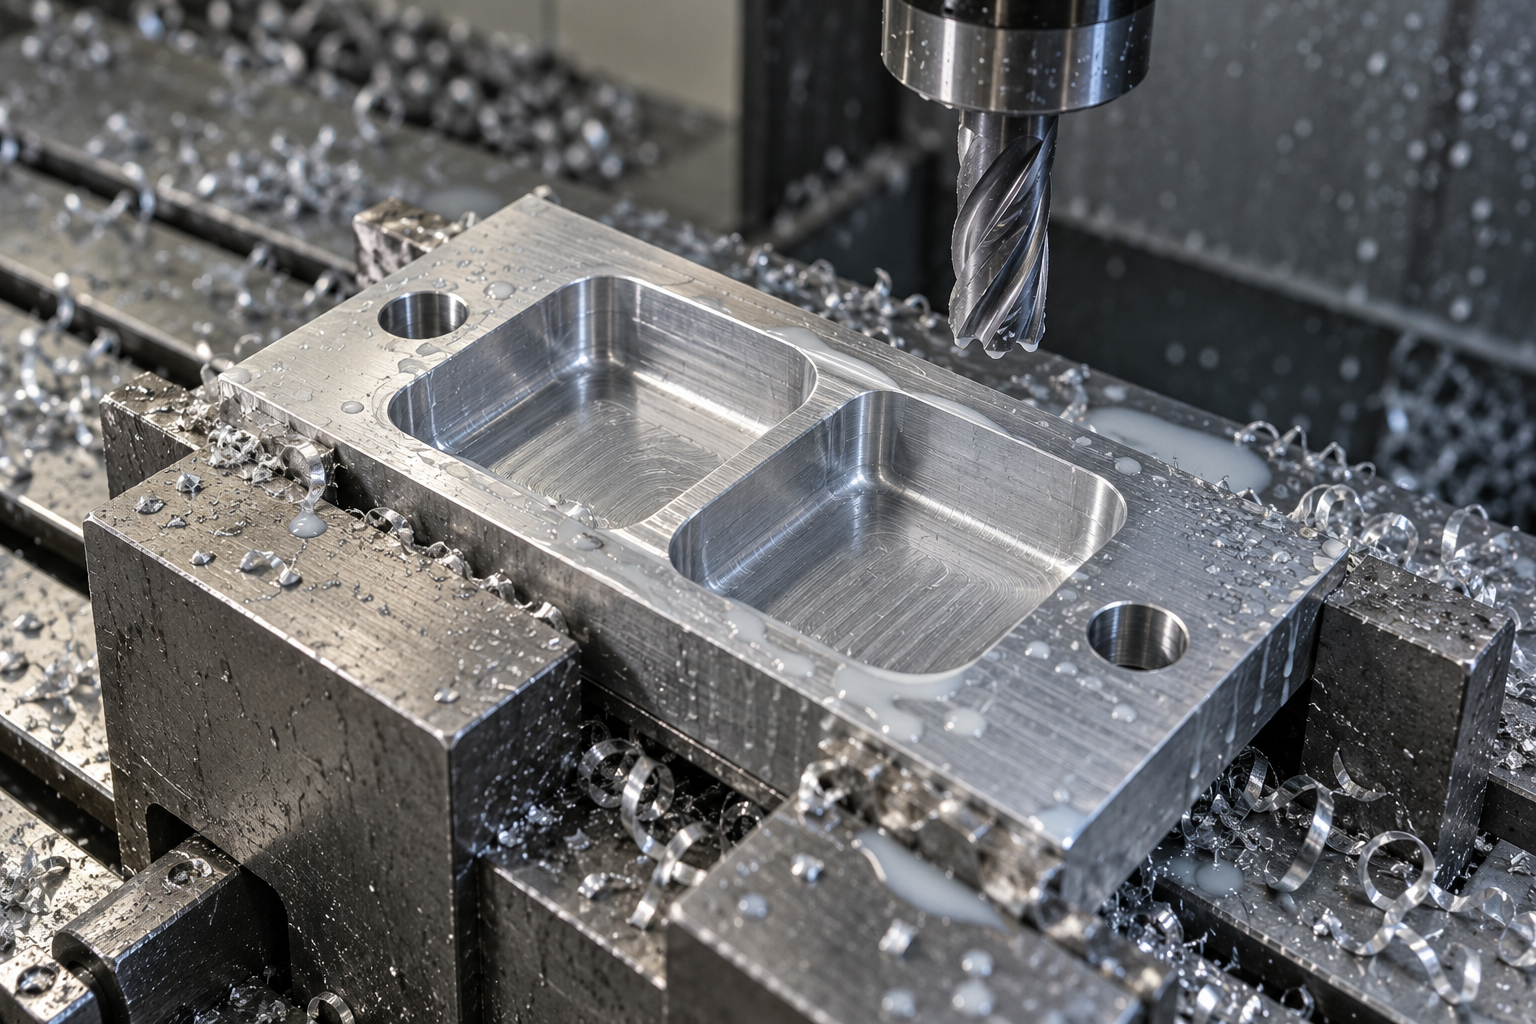
検証段階:ノギスから三次元測定まで、見ているものは違う
検証は最後に流れ作業で済ませるものではなく、前の各ステップの仮定を引き出して照合するものです。基本寸法(外形の長さ・幅、厚さ、穴位置)はノギスとマイクロメータでカバーできます。位置決め穴の穴径と真円度は内径マイクロメータまたはプラグゲージで測定します。穴間距離 ±0.05mm と合わせ面の平面度は三次元測定機、あるいは 3D スキャンで全寸法比較を行う必要があります——3D スキャンのここでの価値は、面全体の偏差カラーマップを一度に取得でき、点ごとの測定より速く傾向的な偏差(例えば片側の反り、穴位置全体のずれ)を発見できることです。
表面粗さ Ra1.6μm は携帯型粗さ計で合わせ面を抜き取り検査すれば十分です。一言注意しておくと:Ra と寸法公差は2つの別の指標です。ある部品は寸法がすべて合っていても表面に工具痕があったり、表面が光沢していても穴間距離が公差を外れたりすることは、よくある検収の争点であり、図面上で別々に指示する必要があります。
プロセス全体で最も過小評価されがちなのは、各段階間の相互拘束です:設計段階で決めた R3 がプログラミングで φ6 工具を選べるかを決め、φ6 工具の剛性が仕上げ加工の切込み上限を決め、切込みが表面粗さに影響し、粗さが最終的に検証時に粗さ計を使うかどうかを決めます。逆に、検証で穴間距離の公差外れが見つかった場合、遡ると反転クランプの基準が統一されていなかった可能性があり、工作機械の精度不足ではないかもしれません——こうした判断こそ、機械加工の知識の中で最も実用的な部分です。
製造のための設計:最初の一刃を切る前にコストを制御する
先ほどのアルミ製マウントブラケットを、別の問い方で考えてみましょう:そのコストはいつ決まるのか?主軸が起動した瞬間ではなく、設計者が CAD で最初の内直角を描いたときです。製造のための設計(DFM)が言っているのはまさにこれです——生産知識を設計段階に前倒しで組み込み、最初の一刃を切る前にコストの根本原因を見つける。図面が凍結され、プログラムが編成され、素材が切断されると、多くの構造問題はもう後戻りが難しく、コストを追加するか、機能を下げるか、手直しを受け入れるかしかありません。ですから機械加工の知識の中で最もコストを節約できる部分は、まさに工作機械に載せる前の数十分なのです。
内角半径と工具半径は対応させる必要がある
エンドミルは丸いので、真の内直角は削れません。あるポケットの四隅の内角が R0 と指示されていれば、放電加工や専用の隅取り工程に切り替える必要があり、工程と工数が一緒に跳ね上がります。業界でよくある方法は、内角半径を使用する工具半径よりやや大きく指示することです。例えば φ6 の工具を使う予定なら、内角は R3.2 以上とし、工具が輪郭をスムーズに走り切れるようにします。変更しないとどうなるか:工程が1つ増えるか、設計者が工具が隅に残す小さな円弧を受け入れざるを得なくなり、組立時に相手部品が入らないと気づくことになります。
肉厚、深いポケットと工具のアクセス性
- 肉厚はできるだけ均一に。薄肉は切削力でびびり、残留応力の解放によっても変形しやすく、仕上げ加工後に寸法が狂います。変更しないとどうなるか:工作機械上では寸法が合格でも、機械から降ろして冷却すると公差を外れます。
- 深いポケットは長径比を見る。工具は突出しが長いほど剛性が悪くなり、深いポケットの底面や側壁は逃げやすく、表面粗さが悪化します。業界では通常、深さと工具直径の比を合理的な範囲に収めることが推奨され、超える場合は層ごとの送りか、より太い工具への交換が必要です。変更しないとどうなるか:頻繁な工具交換か、表面粗さが図面要求に達しないかのどちらかです。
- ねじ穴は十分な下穴深さを確保する。下穴が浅すぎると、タップが底まで達して突き当たり、折損することさえあります。変更しないとどうなるか:タップ加工が廃棄となり、部品も一緒に廃棄される可能性があります。
クランプ回数を減らし、基準を統一する
再取り付けのたびに位置決め誤差が生じます。複数の面や複数の穴を一度の取り付けで完了させる、あるいは設計段階で同じ基準面を共有させるようにすれば、精度を維持しやすく、工数も削減できます。逆に、一つの部品を三台の設備でそれぞれ取り付ける必要がある場合、累積誤差と運搬時間がともに増大します。改善しない場合:穴位置の相対関係が公差を外れ、組立時に修正加工で無理に合わせることになります。
公差指示は過剰にしない
図面に安易に±0.02mmと記入すると、一見厳密に見えますが、実際には普通のフライス加工品を研削加工品に格上げしてしまう可能性があります。機械加工の知識には素朴な経験則があります:公差帯を一段階厳しくするごとに、工程変更、検査具の変更、コスト増を意味することが多いのです。本当に厳密さが必要な箇所——嵌合面、位置決め穴、シール面——は厳しく指示し、それ以外は機能に応じて適切に緩めます。改善しない場合:見積もりが不当に高くなるか、サプライヤーが直接「対応不可」と言ってきます。
これらのチェックポイントに共通する論理は:設計段階の一筆が、その後の数十工程の方向性を決定するということです。DFMは設計者に制約を加えるものではなく、コストがまだ安い段階で選択を行わせるものです。特定の部品についてこれらの項目を一つずつ確認したい場合は、CNC加工能力ページで典型的な加工範囲を把握し、図面に基づいて相談することをお勧めします。
機械加工の知識に関するよくある質問
以下の質問は、前の内容を読んだ後で最もよく聞かれるものです。回答にはいずれも限定条件が付きます——具体的な部品については、やはり図面、材料、工作機械の状態を確認する必要があります。
機械加工と3Dプリンティング、同じ部品ならどちらを選ぶべきか?
まず二つの点を確認します:材料が造形可能か、精度が十分か。3Dプリンティング(FDM/SLA/SLS/MJF/DMLS)は複雑な内部空洞、軽量化構造、迅速な試作、小ロット試作に適していますが、異方性、積層痕、表面粗さは固有の特徴です。機械加工は除去加工であり、材料の緻密度と寸法安定性は通常より良く、公差帯を厳しくしやすいです。判断基準:部品が荷重支持部品である場合、嵌合面がある場合、ねじがある場合、またはRa1.6μm以下の表面が必要な場合は、一般的に機械加工を優先します。構造が複雑で工具が入らない場合、または数十個の形状検証のみが必要な場合は、3Dプリンティングの方が経済的です。両者を組み合わせることもできます——ブランクをプリントしてから重要な面を精密加工する。
図面に±0.05mmと記入されているが、公差は厳しければ厳しいほど良いのか?
いいえ。公差帯を狭めることは、工程変更、取り付け回数の増加、または研削の追加を意味し、コストと検査具の要件がともに跳ね上がります。±0.05mmはCNCフライス加工の通常の嵌合面では達成可能ですが、基準が統一されているか、部品の剛性が十分か、薄肉部がないかを確認する必要があります。本当にすべきことは、機能に応じて公差を配分することです:嵌合面は厳しく、非嵌合面は緩く。図面全体で一律に±0.05mmと指示すると、現場は最も厳しい等級で工程を組むしかなく、余分なコストが機能向上をもたらしません。図面上でどの寸法が重要寸法かを指示し、それ以外は一般公差で処理することをお勧めします。
穴あけをなぜ直接精密加工として使えないのか?
ドリル加工の精度は一般的にIT10程度までしか達せず、表面粗さは約Ra12.5~6.3μmで、しかもドリルの剛性は限られ、それやすく、穴の真直度と位置度は不安定です。したがって、穴あけは通常、穴の粗加工または予備加工として使用され、その後、拡孔、リーマ加工、または中ぐり加工を経て半精密・精密加工を行い、IT7~IT8あるいはそれより厳しい穴を得ます。図面上の穴の嵌合要求が高い場合、図面に「穴あけ」とだけ書くのでは不十分で、後続工程と最終寸法を明記する必要があります。
表面粗さRaと寸法公差は同じものか?
いいえ。公差は寸法がどの範囲に収まるかを管理し、Raは表面の微視的な凹凸の算術平均偏差を管理し、両者は異なる要因によって決まります。寸法公差が非常に緩い部品でも、表面が非常に粗い場合があります。逆に、研削された面のRaは0.8μm以下に達することもありますが、寸法公差は別途管理する必要があります。実際の加工では互いに影響し合います——精密フライス加工は寸法と表面を同時に改善できますが、Raを0.4μm以下に抑える通常の手段は研削です。図面上では両方を指示する必要があり、片方だけではいけません。
数十個の小ロットでは、工程ルートをどう決めるか?
小ロットの核心的な矛盾は「金型費を配分できるか」です。射出成形は金型が必要で、数十個では単価が非常に高くなります。ただし、その後に量産の見込みがある場合を除きます。手板複製(真空注型)は数十個、外観と組立検証に適しています。CNC加工は金型が不要で、設計変更はプログラム変更だけで済み、構造部品や機能部品に適しています。板金は板状の外装やブラケットに適しています。判断の順序は一般的に:まず材料と構造が除去加工で可能かを見て、次にロットが金型を開く価値があるほど大きいかを見ます。具体的にどのルートを選ぶかは、図面と数量をまとめて加工側に渡し、工程評価を依頼することをお勧めします。単価だけで判断しないでください。
Key takeaways
- 機械加工の本質は制御された材料除去であり、三要素は常に工作物、工具、切りくずである。工具と工作物の相対運動が切削の前提である。
- 旋削、フライス加工、穴あけ、研削、放電加工、レーザー、ウォータージェットにはそれぞれ精度とコストの限界があり、「万能な工程」は存在しない——穴あけは一般にIT10までしか達せず、高精度や硬い材料には研削が用いられる。
- 選定では技術的な実現可能性と経済性を同時に見る必要がある:材料特性、寸法精度と表面粗さ、生産量とコスト、幾何学的複雑さと工具の到達性。
- 精度は高ければ高いほど良いわけではない。公差帯を一つ厳しくすると、多くの場合、工程の変更、段取りの変更、または検査具の追加を意味し、コストはそれに伴って跳ね上がる。
- 設計段階(DFM)が製造性とコストの大部分を決定し、内角半径、肉厚の均一性、ねじ穴の下穴深さ、工具の到達性が一般的なチェックポイントである。



