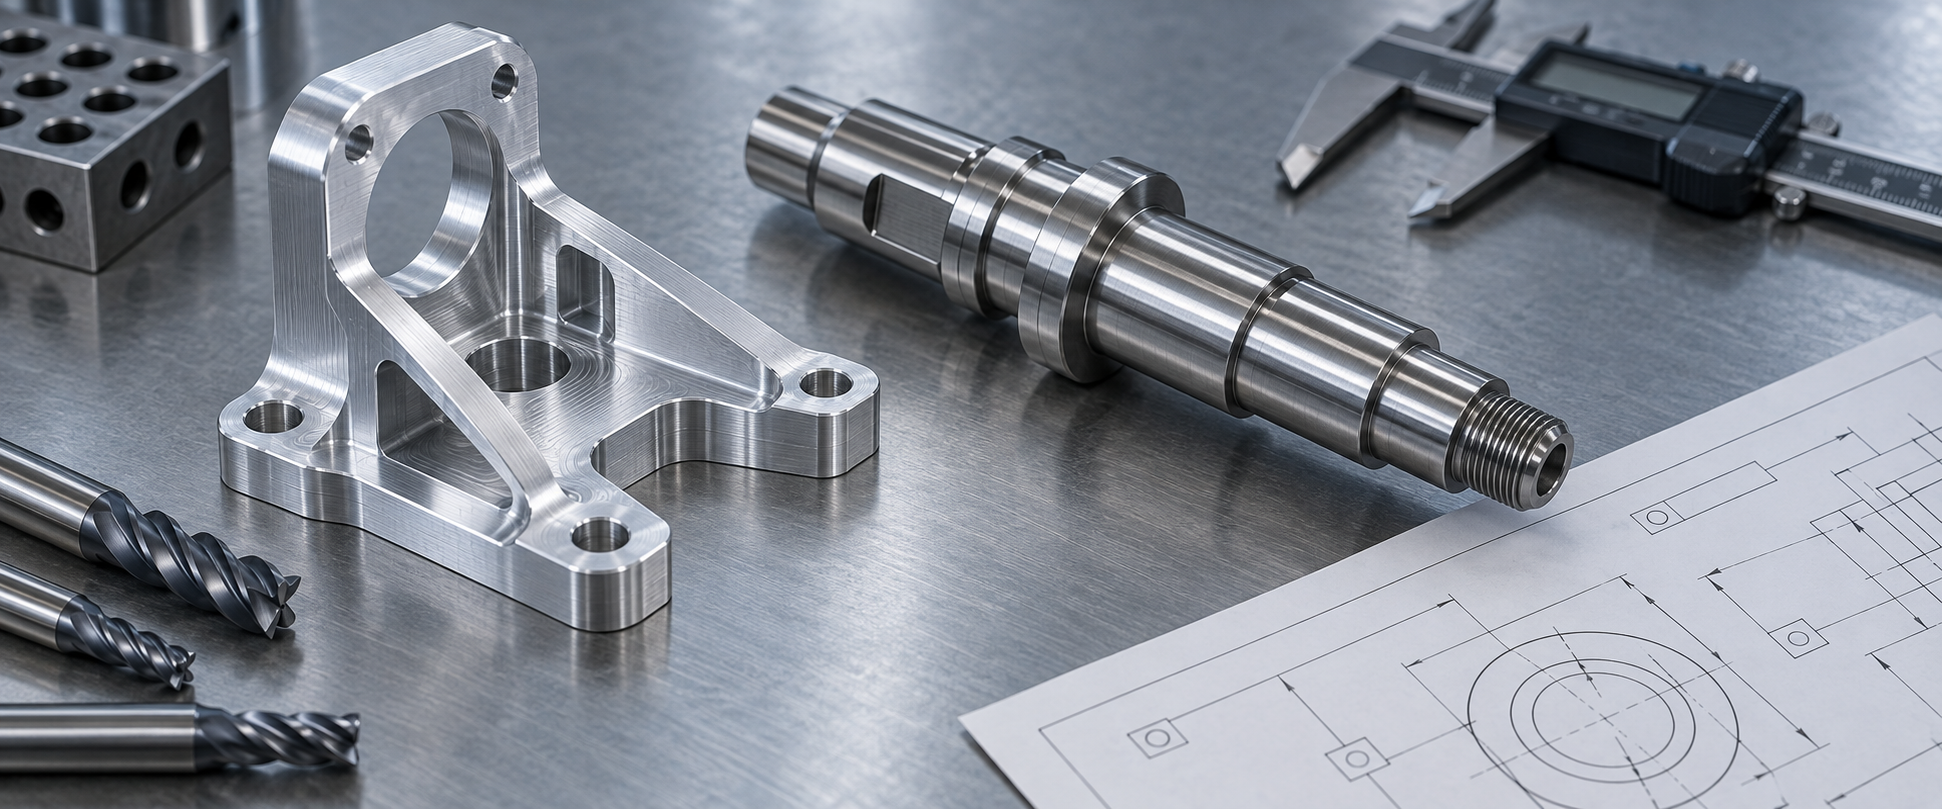
機械部品加工にはどのような一般的な方法があるか:鋳造、鍛造、機械加工、溶接、熱処理
機械部品加工とは、原材料を合格部品に変える制御されたプロセスの集合である。鋳造、鍛造、機械加工、溶接、熱処理はすべてこの集合に属し、機械加工はそのうちの一つの部分集合にすぎない——それは材料を制御して除去することで寸法と幾何公差の要求を達成するが、鋳造と鍛造は材料の成形、溶接は接合、熱処理は材料内部組織の変化による。これらを混同すると、選定時に回り道をしやすい:明らかに鋳物で複雑な内部空洞を作るべき部品を、無理に一枚の素材からフライスで削り出すと、コストもリードタイムも割に合わない。
鋳造:複雑な内部空洞と大量成形の第一選択
鋳造は溶融金属を型腔に注ぎ、冷却後に素材または完成品を得る。砂型鋳造は適用範囲が最も広く、単品から小ロットまで対応でき、ボックス、ブラケット、大型ベースのような外形が複雑でないが体積が大きい部品に適する。ダイカストはアルミ、亜鉛合金の薄肉部品に適し、ロットが大きいほど単品コストが有利になるが、金型費を先に償却する必要がある。インベストメント鋳造は精度がより高く、タービンブレード、精密バルブボディのような砂型では細部を保証しにくい部品に適する。鋳造の共通の利点は内部空洞や異形外郭を一度に成形できることで、欠点は寸法精度と表面品質が通常機械加工に劣り、重要な嵌合面には後工程の精密加工のために余肉を残す必要があることが多い。
鍛造:荷重部品と繊維流線のトレードオフ
鍛造は圧力で金属を成形し、自由鍛造と型鍛造に分かれる。自由鍛造は大寸法・小ロットの軸類、フランジ類に適し、設備は柔軟だが余肉が大きい。型鍛造は寸法の一致度が良く、コンロッド、歯車素材、ステアリングナックルのようなロットのある荷重部品に適する。鍛造の価値は金属繊維流線が部品輪郭に沿って連続的に分布し、強度と疲労強度が棒材から直接切削した部品より通常優れる点にある。代償は金型投資と後続の機械加工量である——鍛造品は一般に加工余肉を残す必要があり、重要面はフライス加工や研削で保証する。
機械加工:材料を制御して除去、精度と小ロットで優位性が明らか
機械加工は旋削、フライス、穴あけ、研削などで材料を除去し、素材を図面寸法に仕上げる。その強みは精度と柔軟性である:金型を開く必要がなく、プログラムを変えれば形状を変えられるため、小ロットや迅速な試作に非常に適する。適する部品の例:アルミ合金取付板、ステンレス軸受ブッシュ、エンジニアリングプラスチック歯車素材。業界の精密加工公差はよく0.01 mmのオーダーまで達成されるが、具体的にどこまで可能かは材料、部品寸法、クランプ方式、工具状態に依存し、図面と加工側で項目ごとに確認する必要があり、一概には言えない。
溶接と熱処理:接合と改質の役割分担
溶接は分かれた部品を一体に接合し、フレーム、ボックス、配管のような構造部品に適し、利点は材料を節約でき、標準形材を利用できることである。注意すべきは、溶接の入熱が変形と残留応力を引き起こし、薄板部品では特に顕著で、溶接後に矯正や応力除去が必要になることが多い。熱処理は部品形状を変えず、材料性能のみを変える:焼なましは硬度を下げ後続加工を容易にし、焼入れと焼戻しは強度を高め、調質は総合的な機械的性質を得る。具体的な工程パラメータは材料牌号と性能要求に応じて定め、同一材料でも断面寸法が異なれば、保持時間と冷却方式が異なることがある。
これら5つの方法が実際の部品で単独で現れることはほとんどない。一つの減速機ハウジングは鋳造素材であり、熱処理で応力除去し、さらに軸受穴と合わせ面を機械加工し、局部的に溶接フランジを追加するかもしれない。各方法が何を得意とし、何を苦手とするかを理解することが、後の選定判断の基礎となる。手元に図面があり、まず製造可能性を確認したい場合は、AI対話見積もりで重要寸法と材料を投入できる。見積書が返ってきてから工程が通らないと気づくより手間が省ける。
機械加工は運動方式でどう分けるか:旋削、フライス加工、穴あけ、研削、平削り
ワーク回転:旋削は回転体を加工する
工具回転:フライス加工と穴あけは平面、溝、穴系を加工する
両方が回転:研削は高精度の円筒面と焼入れ品を加工する
どちらも回転しない:平削りと形削りは長尺平面とキー溝を加工する

部品加工の典型的な工程フロー:設計、加工準備、加工操作、品質管理
機械部品加工は「工作機械に載せて材料を切り出す」ように見えるが、実際に行うと4つの段階が互いに引っ張り合う:設計、加工準備、加工操作、品質管理。この4段階は流れ作業のように一方向に進むのではなく、いつでも後退する——品質検査で公差外れが見つかると、多くの場合、最後の一刀で無理に合わせるのではなく、クランプ方式や工程ルートに戻る。以下、段階ごとに各環節で何を定めるべきか、どこで問題が起きやすいかを明確にする。
設計段階:まず基準、重要寸法、公差チェーンを明確に定める
設計段階は図面を出すだけではない。定めるべきは三つ:基準(設計基準、工程基準、検査基準はできるだけ一致させる。そうでなければ同じ寸法が三つの体系で相互換算され、誤差が累積する)、重要寸法(どの寸法が実際に組立と機能に影響し、どれが自由寸法か)、公差チェーン(複数部品が組み合うとき、公差をどう配分するか。各部品が限界値ぎりぎりでも組み付かない事態を避ける)。多くの手直しは工作機械の精度不足ではなく、図面上で重要寸法と一般寸法が区別されておらず、加工側がすべて最高精度で作らざるを得ず、コストと納期が押し上げられることにある。
加工準備:素材、工程ルート、工具・治具、プログラム
加工準備段階は、この部品を安定して作り出せるかどうかを決める。段取りすべき内容は:素材選択(棒材、板材、鋳物、鍛造品。取り代をどれだけ残すかが後続の段取りと切削回数に直接影響する)、工程ルート(粗加工、半精加工、精加工の順序、熱処理をどの段階に挿入するか、どの面を先に加工して後続の基準とするか)、工具と治具(既製工具があるか、非標準工具はどれだけ待つか;治具が繰り返し位置決めできるか、薄肉部品に専用サポートが必要か)、プログラミングとシミュレーション(工具経路が干渉しないか、コーナー削りが届くか、過切削のリスクはないか)。この段階で手を抜くと、問題はすべて機械上で爆発する。
加工操作:段取り・芯出し、初品試し削り、工程内測定
機械に載せた後、最初のステップは段取り・芯出しである。段取り方法はしばしば工具よりも最終精度に影響する:突出しが長すぎるとびびりが出て、クランプ力が大きすぎると薄肉部品が変形し、基準面が密着していないとそのまま寸法に反映される。次に初品試し削り——いきなり全体を粗加工せず、まず一つ作って重要寸法と形状・位置を測定し、工具補正、熱変形、段取り変形が想定内であることを確認する。工程内では工程内測定を組み込み、完成後に検査するのを待たない;寸法に敏感な部品は、粗加工後にクランプを緩めて再クランプし、応力の一部を解放してもよい。応力除去や熱処理が必要な工程は、材料と要求に応じて挿入位置を決め、通常は粗加工の後、精加工の前に置き、熱処理変形がそれまでの精度を損なわないようにする。
品質管理:検査手段、記録保管、段階間のフィードバック
品質管理は「最後に測るだけ」ではない。検査方案を定める:重要寸法は三次元測定機や専用検査治具で全数検査、一般寸法は抜き取り検査;表面粗さは比較片との照合または粗さ計;外観はバリ、傷、酸化色を検査する。検査データは記録保管し、特に初品と重要寸法の記録は、問題発生時に工具摩耗、段取りのずれ、材料ロット差のどれかを遡って特定できる。
ここで最も重要な点:段階間は相互にフィードバックする。品質検査である穴位置の公差超過が見つかった場合、原因は段取り時のワークの微移動かもしれないし、プログラムの工具補正が熱変形に追従していないかもしれないし、素材の取り代不均一による切削力変動かもしれない。最後の一刃だけを修正しても問題は再現しないことが多く、段取りや工程ルートの調整に戻る必要がある。四段階を直線ではなく閉ループとして捉えてこそ、機械部品加工のプロセスを制御できる。
機械加工と製造の違いと関連性
この二つの言葉を混同して使うと、コミュニケーションで最もトラブルになりやすい:同僚が「この部品は製造だ」と言い、サプライヤーが「うちは機械加工をやっている」と言い、双方が同じことを話していると思い込むが、実際には全く異なる工程範囲を話しているかもしれない。機械部品加工では、まず境界をはっきりさせてこそ、その後の選定と見積もりに共通言語が生まれる。
製造はより大きな集合である。それは製品が概念から完成品になる全過程をカバーする:設計製図、材料選定と調達、成形と除去、接合と組立、表面処理、検査と梱包。鋳造、鍛造、溶接、射出成形、板金、熱処理、表面処理はすべて製造の下の工芸カテゴリである。機械加工はそのうちの一つにすぎない——工具とワークの相対運動によって、材料を制御しながら削り取り、図面指定の形状と寸法を得る。
言い換えれば、機械加工が解決するのは「余分な材料をどう正確に除去するか」であり、製造が解決するのは「この部品をどうやってアイデアから組立可能な実物にするか」である。前者は工程層、後者はシステム層である。部品は機械加工だけを経て出荷することもできるし、先に鋳造し、次に機械加工し、最後に熱処理と表面処理をすることもできる——後者は製造フローに機械加工が組み込まれていることを示すが、機械加工は製造のすべてではない。
機械加工部品のいくつかの実際的な利点
なぜ多くの重要な嵌合部品で依然として機械加工が優先されるのか?短くて確かな理由がいくつかある。
- 材料の内在強度が保たれる。材料を除去しても金属の繊維組織や基体性能は変わらず、溶接のように熱影響部を導入したり、鋳造のように引け巣や気孔をもたらしたりしない。
- 寸法・形状位置精度が高い。旋削、フライス削り、研削は適切な段取りで穴径、平行度、直角度、同軸度を安定して制御でき、板金曲げや手作業組立では達成しにくい。
- 小ロットと迅速な試作に適する。金型が不要で、図面を一版変えればすぐに一件を削り直せ、反復コストが低い。
- 厳しい公差を実現できる。業界の精密加工では一般に 0.01 mm オーダーが達成され、具体的には材料、寸法、段取り方法に依存し、図面とサプライヤーごとに確認が必要である。
これらの利点は絶対的ではない。大量の単純部品では、鋳造や射出成形の単位コストがより低い;薄肉大型部品では、板金の方が割安なことがある。機械加工を選ぶのは、精度、材料性能、ロットが小さすぎるという三つのうち少なくとも一つに当てはまるからであることが多い。
多くの部品の最終精度は組み合わせで生まれる
実際の生産では、機械加工と製造の他のカテゴリが二者択一になることはほとんどない。典型的な組み合わせは:鋳造や鍛造でニアネットシェイプの素材を作り、加工取り代を残し、機械加工で嵌合面、穴系、基準を精密に仕上げる。これにより材料を節約し、高精度を得て、大体积切削の工数浪費も避けられる。
ある部品がどの道を進むべきか判断するには、三つの質問をすればよい:最終精度要求はどの面に掛かるか?それらの面は機械加工で保証しなければならない;素材は一度で成形できるか?できれば先に鋳造/鍛造/射出成形、できなければ棒材や板材から直接削る;ロットはどれくらいか?金型償却が割に合うほど大きければ、素材工芸に経済性がある。この三つの答えが、製造チェーン全体で機械加工がどれだけの重みを占めるかを決める。
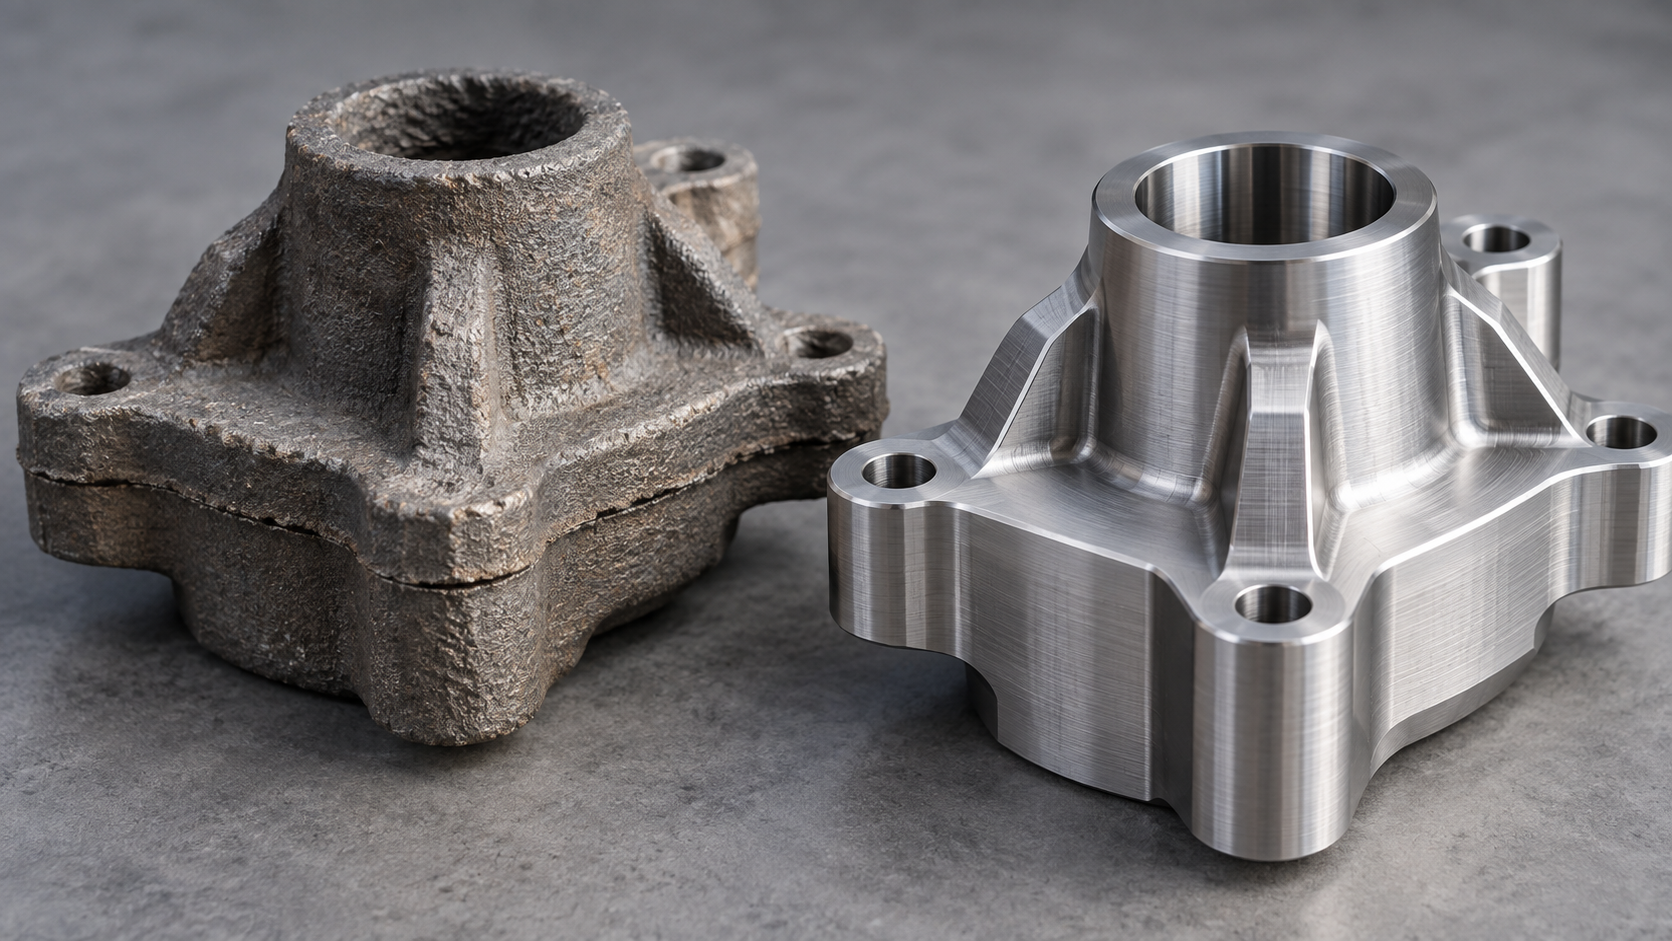
コミュニケーションの場面に戻ると:相手が「この部品はうちが製造する」と言ったら、まず彼らが機械加工だけをやっているのか、それとも素材、熱処理、表面処理、組立まで含むのかを確認する。範囲が違えば、図面要求、検査基準、受け渡しインターフェースも異なる。境界を図面と見積依頼書に明確に書くことは、後からどの工程の責任かを争うよりはるかに有効である。
適切な加工方法の選び方:材料、形状、ロットからコスト・納期まで
機械部品加工の選定は「最良の工芸」を選ぶことではなく、一組の制約下で最もコストの低い実行可能解を見つけることである。同じブラケットでも、アルミニウム合金の単品と鋳鉄の量産では、答えが正反対になることがある。以下では材料、幾何形状、精度、ロット、納期の五つの次元で分解し、それぞれに「いつ工芸を切り替えるべきか」のトリガー条件を一つ示し、手元の部品と照合しやすくする。
1. 材料特性でまずふるいにかける
鋳鉄、炭素鋼、ステンレス鋼、アルミニウム合金、黄銅、エンジニアリングプラスチックは、工芸への開放度が大きく異なる。アルミニウム合金は切削性が良く熱伝導が速く、CNC もダイカストも対応できる;ステンレス鋼は靭性が高く加工硬化傾向が顕著で、深いポケットや小径工具では工具が逃げたり、表面が光ったり焼けたりしやすく、工芸的には送りを遅くし切りくず排出空間をより多く確保する必要がある;POM や PA などのエンジニアリングプラスチックは切削性は悪くないが、薄肉部品はクランプ力が少し大きいだけで変形する。鋳鉄は複雑な素材を鋳造で作り、機械加工で嵌合面を精密仕上げするのに適する。トリガー条件:材料の硬度や靭性が工具寿命や表面品質を明らかに悪化させる場合、まず材料状態の変更(焼なまし、焼ならし)や工芸の変更(鋳造素材+精密加工)を検討し、パラメータで無理に押し通さない。
2. 形状と特徴の到達可能性が工具を差し込めるかを決める
深いポケット、交差穴、内コーナー削り、薄肉、内ねじ、これらの特徴に共通する問題は工具と工具ホルダの干渉である。長径比が 4~5 倍を超えるエンドミルは剛性が急速に低下し、業界の一般的な方法は突出しを短くする、段階的に切り込む、または放電加工に切り替えることである。交差穴内部のバリは二次バリ取りが必要なことが多く、そうでなければ組立時に切りくずが落ちる。トリガー条件:特徴の深さ・幅比が標準工具で届かない、またはコーナー削り半径が使用可能な工具半径より小さい場合、五軸、放電加工、鋳造素材の間で選択すべきであり、三軸で無理にフライス削りを続けない。
3. 寸法精度と表面粗さはコストの段差である
普通公差(例:±0.1 mm)と精密公差の間のコストは線形増加ではなく、段階的に上昇する:後者はより安定した工作機械、より厳しい段取り、より頻繁な測定、さらには恒温環境を必要とすることが多い。業界の一般的な精密加工公差は 0.01 mm オーダーを達成できるが、具体的には材料、寸法大小、段取り方法、検査手段に依存し、図面とサプライヤーごとに項目別に確認が必要で、汎用の約束事としてはいけない。表面粗さも同様で、Ra を 3.2 から 0.8 に厳しくすると、精フライスや研削工程を追加する必要があるかもしれない。トリガー条件:非嵌合面に誤って精密公差が付されている場合、それが実際にどの機能に影響するかをまず問い、緩められるなら緩める。
4. ロットとコスト:単位コストの曲線形状が異なる
CNC 加工には金型費がなく、単品や小ロットに柔軟だが、単位コストはロット増加に伴う低下が限定的である。なぜなら毎回工作機械時間を占有するからである。射出成形、ダイカスト、真空注型などの工芸には一回限りの金型やシリコーン型の投入があり、個数が少なすぎると単位コストが高く、経済ロット点を超えて初めて割に合う。業界の一般的な判断は:数十個以内で構造がまだ変更中のものは CNC や 3D プリントを好み;数百個以上で形状が安定し一致性が必要なものは金型系工芸が優位になり始める。トリガー条件:単品の工数コストがすでに金型償却コストを超えたら、総勘定を一度計算し直すべきである。
5. 納期と設備:準備時間はしばしば無視される
納期は加工時間だけでなく、プログラミング、工具準備、治具製作、初品確認も含む。既製の標準工具、標準治具、既存のプログラムテンプレートを使えば準備時間を抑えられる;非標準工具や専用治具は追加のスケジュールが必要である。トリガー条件:部品構造が専用治具を要求しロットが小さい場合、通常は構造を変更して標準段取りに戻す方がよく、数個のために治具一式を作らない。選定時にはこの五項目を対照表にし、項目ごとに採点する方が、感覚で工芸を選ぶより安定する。
製造のための設計(DFM)は機械部品加工コストをどう下げるか
工芸選定は、図面がすでに描き終わり、見積もりが始まった後に起こることが多い。DFM(製造のための設計、Design for Manufacturing)が行うのは正反対である:図面確定前に加工知識を組み戻す。機械部品加工にとって、それは追加のレビュープロセスではなく、いくつかの寸法を変え、いくつかの注記を変えるだけで工程全体を省けるテコである。
単純化した形状:旋削できるものはフライス加工のポケットにしない
回転体部品は旋削で一周一回転で成形でき、フライス加工で四角い輪郭に沿って層ごとに削るよりはるかに速く、寸法も保証しやすい。設計上、「四角い外形+丸穴」を「円形外形+同軸穴」に変えれば、段取りは何度も芯出しする形から一度の段取りになり、幾何公差(同軸度、円周振れ)も自然に達成しやすくなる。
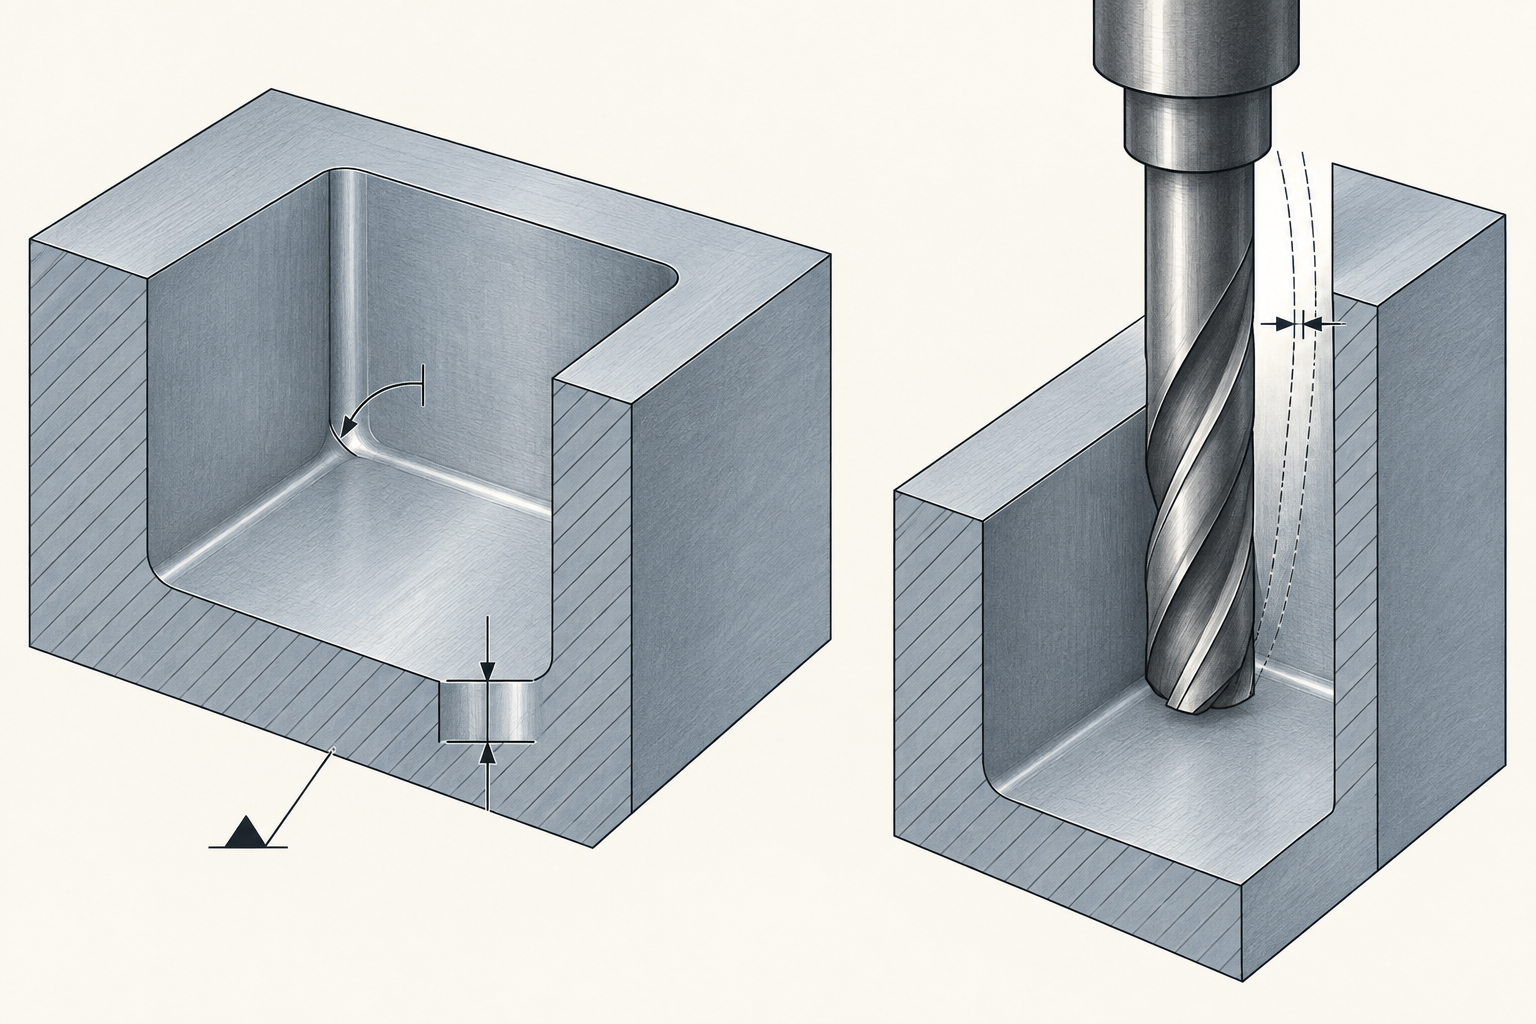
逆の例もよくある:隅をきれいにする必要のない内ポケットに、図面上で90°の直角が描かれている。工具は丸いので、直角まで削るには放電加工か専用の小径工具でゆっくり走らせるしかなく、コストは一段跳ね上がる。内側の丸みを一般的な工具半径に合わせて大きくすれば、フライス加工で一度に仕上げられる。
非標準工具を減らす:丸みと穴径を統一する
一枚の図面に五つ六つの異なる内側丸み半径があれば、五つ六つの工具を交換するか、いっそ非標準工具を発注することになる。少数の標準値(例えばR3、R5)に統一すれば、工具交換回数と非標準工具コストはどちらも下がる。ねじと穴径も同じ理屈で、M6、M8といった汎用規格のタップやドリルはどこでも買えるが、非標準ねじは専用工具を別途用意し、別途スケジュールを組む必要がある。
ここで見落とされがちな細部がある:穴径はある標準ドリルの直径ちょうどに設計せず、リーマ加工の取り代を少し残すこと。そうしないと寸法公差も表面粗さも保証しにくい。
重要でない公差を緩める:嵌合面だけを厳しくする
図面全体に±0.01を付けるのは最もよくあるコスト増幅要因だ。本当に厳密に管理する必要があるのは通常、嵌合面、位置決め基準、シール面だけであり、残りの寸法は一般公差にすれば、加工時に何度も測定し、何度も工具を修正する必要がなくなる。業界の精密加工公差はしばしば0.01 mmのオーダーで達成されるが、これは検査と段取りのコストを払うものであり、実際に達成できるかは材料、寸法、構造に依存し、図面とサプライヤーの間で確認する必要があり、一概には言えない。
工具に進入・退出の空間を与え、基準と段取り面を明確にする
深いポケット、交差穴、内壁の段差といった特徴は、工具が入り込めなければ工程を変えるか設計を変えるしかない。工具のアクセス性は図面の段階で判断すべきだ:ポケット深さと工具径の比が大きすぎると、工具の剛性が不足し、たわみやびびり模様が表面に出やすい。
段取り面もよく見落とされる。図面上に平らで把持可能な加工用凸台や基準面が一箇所もなければ、加工側は自分で工夫するしかなく、結果として余分な工程や繰り返しの芯出しになる。設計基準と工程基準をできるだけ一致させれば、素材から完成品まで変換の回数を減らせる。
DFMの利益は抽象的な「コスト削減」ではなく、非常に具体的な時間差だ:図面を直すのは一時間の話かもしれないが、工程を直すのはしばしば丸一日——ルートを組み直し、再プログラミングし、治具を作り直す。ただし正直に言えば、DFMは機能定義が不明確な部品を救えない。どこが嵌合面で、どこが荷重を受けるかすら決まっていなければ、まず機能を解決し、それから製造性を語るべきだ。
機械部品加工を安定させるためのいくつかのエンジニアリング習慣
基準の統一:設計、工程、検査の三つの基準をできるだけ一致させる
薄肉・細長部品:対称に除去、工程分割、必要なら先に形状を安定させる
熱処理と精加工の順序:まず性能を変え、それから精度を保つ
表面処理は寸法を変える:めっき、陽極酸化は余裕を確保する
検査治具と三次元測定:抜き取り戦略はロットと公差に連動させる
機械部品加工のよくある質問(FAQ)
以下のいくつかの質問は、読者が前の各節を読んだ後で最もよく追问するものだ。答えはできるだけ結論ではなく判断根拠を示す;特定の部品については、依然として図面、材料、サプライヤーの工程能力を見る必要がある。
小ロットの機械部品加工では、CNCと3Dプリントのどちらを選ぶか?
まず二つのことを見る:材料が合うか、公差が厳しいか。3Dプリント(FDM/SLA/SLS/MJF/DMLS)は形状が複雑で、ロットが非常に小さく、構造と組立の検証を主とする部品に適し、プラスチック部品や一部の金属部品も作れるが、異方性と表面粗さはあらかじめ受け入れる必要がある。CNC加工は実際の材料性能が必要で、比較的厳しい寸法と幾何公差が必要な部品に適し、単品から小ロットまで割に合うが、代償として深いポケットや隅の仕上げといった特徴は工程を分割する必要がある。折衷案は、まず3Dプリントで外形と組立を検証し、次にCNCで機能部品を出すことだ。両方が可能なら、図面を同時に送って比価する方が、感覚で選ぶより確実だ。
図面に基本寸法だけが記され、公差が記されていない場合、機械部品加工では何に従って作るのか?
公差が記されていない寸法は、通常は一般未記入公差として扱われ、具体的な数値は図面が引用する規格(例えばGB/T 1804やISO 2768のある等級)およびサプライヤーの既定の取り決めに依存する——工場ごとに既定の等級が異なる場合があるので、発注前に一度確認する必要がある。さらに重要なのは:嵌合面、位置決め面、軸受部といった機能寸法は、自ら公差と基準を明記するのが最善で、工場が推測してくれることを当てにしてはならない。どうしても図面を補う時間がなければ、少なくとも技術要求にどの寸法が重要寸法で、どれが緩められるかを明記し、最終検収で言い分が食い違うのを避ける。
鋳造や鍛造で出した素材は、そのまま完成品として使えるか?
多くの場合使えない。鋳造と鍛造が解決するのは成形と材料組織の問題であり、寸法精度と表面品質は通常組立要求に達しないため、一般に加工取り代を残し、機械加工で嵌合面、穴系、基準面を精密に仕上げる必要がある。少数の例外:砂型鋳造の非嵌合面、ダイカスト品の一部の外形面は、図面が鋳造状態を明確に受け入れるなら加工しなくてよい。判断基準は図面上でどの面に公差と粗さの要求があるかを見ることだ——要求があれば機械加工が必要で、要求がなければ素材面を残せる。素材の取り代をどれだけ残すかは、変形量と段取り方法を組み合わせて決め、少なすぎると加工できず、多すぎると材料と工数を浪費する。
精密機械部品加工の公差は一般にどこまで達するか?
業界でよくある精密等級はおよそ0.01 mmのオーダーで、普通等級は通常0.05~0.1 mmのオーダーであり、粗さも工程等級によって変わる。しかしこれはあくまでオーダーの参考であり、どの工場の約束でもない:実際にどこまでできるかは、材料(アルミ合金とステンレスは大きく異なる)、部品の寸法と剛性、段取り方法、工具と工作機械の状態、そして測定手段が正確に測れるかに依存する。薄肉部品や細長部品は、厳しい公差を記しても変形のために作れないことがある。したがって正しい方法は、重要寸法、基準、検査方法を明確に記し、サプライヤーに評価させてから確認することであり、ある数値が必ず達成できると先に仮定することではない。
DFMの提案に従って図面を変更すると、部品の機能に影響しますか?
DFMが変更するのは製造性であり、機能定義に手を入れるべきではありませんが、その前提として変更前に機能の境界を明確にしておく必要があります。よくある変更——小さすぎる内側の丸みを大きくする、ねじ規格を統一する、非嵌合面の公差を緩める、工具の進入・退出スペースを確保する——は通常、組立や荷重に影響しません。本当に警戒すべきは、肉厚、荷重断面、シール面、嵌合隙間に関わる変更で、これらは必ず設計側に戻って確認しなければなりません。堅実な流れは、サプライヤーがDFM意見を出し、設計側が項目ごとに「変更可/変更不可/要評価」と注記し、それから版を確定するというものです。ある提案が機能を損なうなら、加工しやすさのために性能を犠牲にするよりも、工法を変えるかコストを上乗せする方がましです。
機械加工と製造の違いと関係:境界、包含関係、判断順序
| 比較の観点 | 機械加工 | 製造(全体) |
|---|---|---|
| 範囲 | 材料を制御して除去する切削工程 | 素材から完成品までのすべての活動 |
| 代表的な工程 | 旋削、フライス加工、穴あけ、研削、平削り、形削り、放電加工、ワイヤカット | 上記の工程+鋳造、鍛造、溶接、組立、熱処理、表面処理、検査 |
| 主な入力 | 棒材、板材、鋳造品または鍛造品の素材 | 原材料、購入部品、標準部品、エネルギーと治具 |
| 主な出力 | 寸法・幾何公差の要求を満たす部品 | 納品・組立・検収が可能な製品 |
| コストを決める鍵 | 段取り回数、工具、公差等級、ロット数 | 素材の方式、工程ルートの長さ、熱処理と表面処理、検査方案 |
| よくある誤解 | 「加工」が「すべて完了」と同じだと思うこと | 「製造」の見積りにすべての切削工程が含まれていると思うこと |
機械部品加工のよくある質問(FAQ)
機械加工と製造は同じものですか?
いいえ。製造はより大きな集合で、素材成形、機械加工、溶接組立、熱処理、表面処理、検査、物流を含みます。機械加工はそのうち「材料を制御して除去する」工程の部分にすぎません。ある部品は機械加工だけを行うこともあれば、製造チェーン全体を回すこともあります。
鋳造や鍛造の素材を選ぶべきなのはどんなときで、棒材から直接切削すべきではないのは?
形状の複雑さとロット数によります。複雑な内部空洞、大きな体積、薄肉部品は鋳造の方が材料を節約できます。荷重部品や繊維流線の連続性が求められる部品は鍛造を使います。形状が単純でロットが小さく納期が厳しい部品は、金型費と素材のリードタイムを省けるため、棒材や板材から直接切削する方が往々にして割安です。
図面に焼入れ後の寸法が記載されているのに、なぜ研削代を残す必要があるのですか?
焼入れ後は材料の硬度が高く、通常の工具では切削できないため、研削によって最終精度に到達する必要があります。図面に焼入れ後の寸法が直接記載されていて研削代が残されていない場合、工程ルートを組み直さなければなりません。正しいやり方は、まず荒旋削または荒フライス加工で研削代を残し、熱処理後に最終寸法まで研削することです。
機械加工の公差は一般にどの程度まで達成できますか?
業界の精密加工公差は一般に0.01 mmのオーダーまで達成され、研削はこの水準に到達できる主要な方法の一つです。ただし具体的にどこまで可能かは、材料、形状のアクセス性、段取り方法、検査手段に依存し、設備だけで判断はできません。図面公差が厳しくなるほど、コストと検査要求は急速に上がります。
見積りの際に機械加工と製造の基準の混同をどう避けますか?
見積依頼書に、素材は誰が供給するか、どの工程を通るか、熱処理と表面処理は誰が担うか、どの寸法を全数検査するかを明記します。この数項目を書き出しておけば、後で争うよりずっと安く済みます。
Key takeaways
- 機械部品加工の方法は「成形方式」で大まかに分けられる:鋳造、鍛造、機械加工、溶接、熱処理。それぞれ異なる問題を解決するものであり、互いに代替する関係ではない。
- 機械加工はさらに運動方式で分けられる:ワークが回転(旋削)、工具が回転(フライス加工、穴あけ)、両方が回転(研削)、どちらも回転しない(平削り、形削り)。それぞれ異なる幾何特徴に対応する。
- 選定は少なくとも5つの関門を通過する:材料、形状と特徴の到達可能性、寸法精度と表面要求、ロットとコスト、リードタイムと設備。1つ欠けても手戻りしやすい。
- 製造は機械加工を含む大きな集合である:素材成形、溶接組立、熱処理、表面処理、検査もすべて製造に含まれる。見積もり前に範囲を確認すれば大量の手戻りを省ける。
- DFMは図面段階で効果を発揮する:幾何の簡素化、非標準工具の削減、面取りと公差等級の統一は、後からの値引き交渉より有効なことが多い。



