
部品の熱処理とは?なぜ単に部品を硬くするだけではないのか
部品の熱処理とは、金属に対して加熱、保温、冷却を制御して行い、それによって内部組織と性能を変化させる処理です。通常、部品の巨視的な形状を変えることを目的とするのではなく、硬度、強度、靭性、耐摩耗性、切削加工性、寸法安定性を調整します。外観上は同じ部品に見えても、内部の組織状態は異なっている可能性があります。
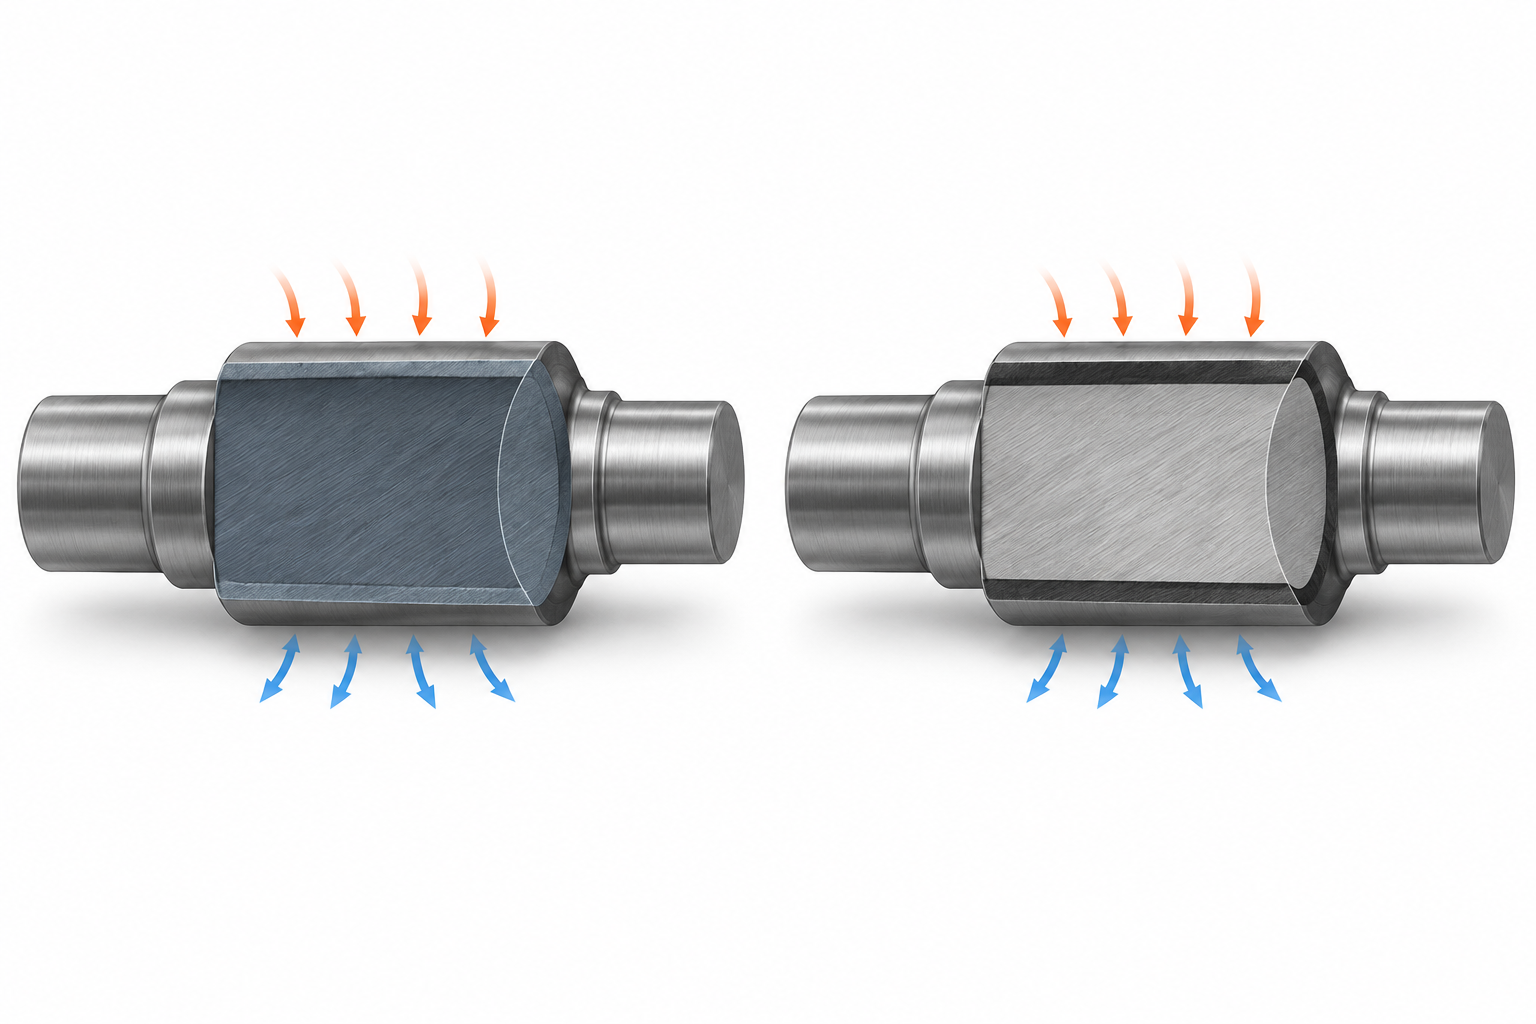
この変化は、単に温度を上げることではなく、冷却経路と温度サイクルによって生じます。特定の材料と条件における急速冷却では、マルテンサイトが形成され、硬度と強度が向上する場合があります。一方、緩やかな冷却では、切削や衝撃に適したパーライトなどの組織が得られたり、特定の工程条件範囲内でベイナイトが形成されたりします。組織の変化は性能上の利点をもたらす一方で、新たなリスクも伴います。硬度の向上には靭性の低下が伴うことが多く、冷却が速すぎると残留応力、変形、割れの傾向が増大する可能性があります。
したがって、部品の熱処理の目的を単に「硬度を高める」とだけ記述することはできません。歯車では、耐摩耗性のある表面と安定した歯形が求められる場合があり、軸部品では強度、疲労特性、寸法安定性が必要になります。さらに、その後の研削や仕上げ加工のしやすさも考慮しなければなりません。衝撃を受ける部品では、過度に高い硬度が必ずしも長所になるとは限りません。薄肉部品や肉厚が不均一な部品では、性能目標を許容変形範囲と併せて決定する必要があります。
同じ材料牌号であっても、同じ部品熱処理パラメータをそのまま適用することはできません。有効厚さ、断面の変化、鋭角部、穴や溝、装入方法、荷重を受ける領域や摩耗領域などが、部品内部の温度勾配と冷却応答を変化させます。工程を選定する際は、まず目標とする組織と性能を明確にし、そのうえで材料、幾何形状、後続加工、寸法要件を一つの工程判断に組み込む必要があります。熱処理で目指すのは、単一指標を最大化することではなく、性能向上の効果と変形・割れのリスクの間で、検証可能なバランスを取ることです。
部品の熱処理サイクルにおける3つの管理ポイント:加熱・保温・冷却
部品の熱処理は、部品を炉に入れて急速に冷却するだけのものではなく、加熱、保温、冷却で構成される制御チェーンです。3つの段階がそれぞれ、温度勾配を制御できるか、組織変態が十分に進むか、最終的な性能と変形リスクが要求を満たせるかを決定します。加熱温度はそのうちの一つのパラメータにすぎず、昇温速度、炉内温度差、装入方法も同様に重要です。
加熱:まず温度差と熱応力を制御する
部品の表面が先に加熱され、芯部が後から加熱されると、肉厚差、鋭角部、穴や溝の周辺に温度勾配が生じやすくなります。昇温が速すぎると熱応力が集中し、反り、局部的な割れ、後工程での寸法変動を引き起こす可能性があります。軸部品、薄肉部品、肉厚が不均一な部品では、通常、同じ昇温ロジックを適用することはできません。装入量、部品間の間隔、炉内雰囲気も実際の加熱状態に影響します。
保温:有効厚さと装入条件によって決まる
保温の目的は単に待つことではなく、部品断面の温度を均一化し、想定する組織変態を十分な時間をかけて完了させることです。保温時間は通常、材料成分、有効厚さ、装入方法、炉の種類、加熱媒体の影響を受けるため、すべての部品に固定値を設定することはできません。保温不足は表面と内部の組織の不一致を招く可能性があり、時間が長すぎると、結晶粒の粗大化、酸化・脱炭、寸法変化のリスクが高まる可能性があります。
冷却:速度が組織を決め、リスクも決める
冷却速度は相変態の経路を変化させます。特定の材料と温度条件では、急速冷却によりマルテンサイトが形成される場合がある一方、比較的遅い冷却ではパーライトやベイナイトが形成される場合があります。前者は通常、硬さと強度の向上に有利ですが、残留応力、変形、割れのリスクも高まります。後者は靭性や寸法安定性を改善できる可能性がありますが、耐摩耗性の要求を必ずしも満たすとは限りません。水、油、ポリマー、塩浴では冷却能が異なるため、媒体の選択は材料、断面、形状を考慮して行う必要があります。
例えば、一部の42CrMo製軸部品の工程例では、約850℃で焼入れ加熱を行い、段階的な昇温または低い昇温速度によって熱応力を低減します。ただし、そこに示される温度、保温時間、計算係数は、特定の材料、構造、設備にのみ対応するものであり、すべての軸類部品に適用できる一般基準として外挿することはできません。
焼なまし、焼ならし、焼入れ、焼戻し:部品の熱処理工程をどう見分けるか
部品の熱処理に絶対的な「最適」工程はありません。重要なのは、材料、断面寸法、荷重のかかり方、性能目標を適切に対応させることです。判断する際は、まず次の3つの問いを考えるとよいでしょう。どのように行うか、主にどの組織または性能を変えるのか、そしてどのような製造上の課題を解決するのか、という問いです。
| 工程 | どのように行うか | 主な作用 | 代表的な用途と適用限界 |
|---|---|---|---|
| 焼なまし | 加熱後にゆっくり冷却する。一般的な方法は炉冷です | 硬さを低下させ、残留応力を解放し、延性と切削加工性を改善する | 加工状態の改善や後続の熱処理の準備に適しています。冷却が遅いため、通常は高硬度の獲得を目的としません |
| 焼ならし | 加熱後、炉外で空冷する | 組織を微細化・均一化し、焼なましより高い強度と硬さを得る | 冷却速度は通常、炉冷による焼なましと急速な焼入れの中間です。結果は材料と部品寸法の影響を受けます |
| 焼入れ | 適切な温度まで加熱した後、急速に冷却する | 比較的高い硬さと強度を持つ組織の形成を促進し、通常はマルテンサイト変態を伴います | 耐摩耗性と荷重負荷の要件に適している。ただし、冷却が速すぎると残留応力、変形、割れのリスクが高まる |
| 焼戻し | 通常、焼入れ後に再加熱し、冷却を制御する | 焼入れ脆性を低減し、靭性の一部を回復させるとともに、硬度と強度のバランスを調整する | 単純に省略することはできない。一般的な業界基準では約150–650℃だが、具体的な温度は材料、組織の目標、工程カードに従う必要がある |
焼なましと焼ならし:まず加工性と組織の均一性を確保する
焼なましでは比較的ゆっくり冷却することで、組織を平衡状態に近づける。通常、硬度の低下、加工または鋳造による応力の一部除去、後工程の切削加工性の改善を目的として用いられる。焼ならしでは空冷を行うため冷却が速く、通常は結晶粒の微細化、組織の不均一性の改善、強度と靭性のバランス向上に有効である。いずれも材料規格と有効厚さを離れて判断することはできない。厚さの差が大きい部品では、実際の冷却速度や組織が均一にならない場合がある。
焼入れと焼戻し:部品の熱処理における性能のトレードオフ
焼入れは急速冷却によって硬度と強度を高めるが、硬度の向上には靭性の低下、熱応力の増大、寸法変化が伴うことが多い。水焼入れは通常、油焼入れより冷却が激しく、変形や割れのリスクも高くなる傾向がある。媒体の選択は「硬度が高いほどよい」という単純な基準だけで決めることはできない。焼戻しは通常、焼入れに続けて行い、脆性の低減、残留応力の一部解放、靭性の回復を目的とする。最終検査では一つの硬度測定点だけを見るのではなく、部品の用途に応じて硬度分布、重要寸法、必要な組織状態も確認する必要がある。
焼入れ媒体が部品熱処理の硬度と変形をどのように変えるか
焼入れ媒体は、単により速い冷却を追求するためのものではない。部品が高温から低温へ移行する際の冷却強度、温度差、組織変態の速度を決定し、その結果として硬度、靭性、残留応力、変形、割れのリスクに影響を与える。部品の熱処理では、まず目標硬度と荷重条件を明確にし、そのうえで材料、断面寸法、形状に応じて媒体を選択する必要がある。
水焼入れ、油焼入れ、ポリマー焼入れの違い
水焼入れは通常、油焼入れより冷却が激しく、より高い硬度を得やすい一方で、熱応力と組織応力も大きくなる傾向がある。軸部品で断面変化が大きい場合、曲がり、楕円化、局部的な割れが生じることがある。尖った角部、キー溝、穴の縁を持つ部品では、応力集中部から欠陥が発生しやすい。油焼入れは冷却が比較的穏やかで、変形リスクを低減したい場面でよく用いられるが、実際の結果は材料の焼入れ性、油温、攪拌、炉内での装入状態にも左右される。
ポリマー焼入れの冷却能力は、濃度、温度、流動状態によって調整できるため、「ポリマー」という名称だけで効果を判断することはできない。濃度の変化、液の劣化、循環不足はいずれも、部品表面の冷却条件を変化させる可能性がある。工程検証では、槽液の種類を記録するだけでなく、各部位の硬度と寸法変化を確認する必要がある。
ソルトバスによる温度差と変態リスクの制御
ソルトバスは、部品表面と芯部の温度差を小さくし、特定の工程で冷却と組織変態の過程を制御するために使用できる。ただし、すべての部品で変形を小さくできることを意味するわけではない。材料成分、有効厚さ、ソルトバス温度、移送時間、部品の装荷方法について、なお検証が必要である。薄肉部品は急速な放熱によって変形する可能性があり、厚さが不均一な部品では、部位ごとの冷却応答の違いによって残留応力が生じることがある。
したがって、焼入れ媒体の選択では、「硬度が目標に達しているか、変形が許容範囲内に収まっているか、組織が均一か」という3つの結果を確認する必要がある。水、油、ポリマー、ソルトバスのいずれにも、絶対的に優れた順位はない。重要な軸部品、薄肉部品、尖った角部を持つ部品では、熱処理方案にクランプ方法または装荷方法、冷却条件、重要寸法の再測定、必要な割れ検査も同時に規定し、硬度が最も高いことを最適な工程と誤認しないようにする必要がある。
表面硬化と全体熱処理:部品形状が工程の適合性を決める
部品の熱処理では、断面全体を高硬度にする必要がない場合もある。部品に耐摩耗性のある表面と、衝撃に耐える靭性を持つ芯部の両方が必要な場合は、全体焼入れよりも表面硬化の方が適していることが多い。部品全体で均一な強度と組織を得る必要がある場合は、全体熱処理の工程を検討すべきである。選択の基準は工程名称ではなく、荷重を受ける領域、摩耗位置、有効厚さ、形状、許容変形範囲である。
高周波熱処理:局部硬化と全体への熱影響のバランス
高周波熱処理では、誘導加熱コイルによって表面または指定領域を急速に加熱し、その後、焼入れを組み合わせて局部硬化層を形成する。歯面、軸ジャーナル、カム作動面など、耐摩耗性が必要な箇所に適しており、部品全体の熱サイクルを低減したい場合にも適している。実際の結果は、誘導加熱コイルの輪郭、周波数、加熱時間、走査速度、部品の曲率、焼入れ液の供給方法に左右される。穴、尖った角部、段差、厚さの急変は電磁結合と放熱条件を変化させるため、材料規格だけから硬化深さや変形量を推定することはできない。
浸炭と窒化:まず浸炭・窒化層を定義し、次に母材と寸法安定性を確認する
浸炭は通常、より深い高炭素表層を得るために用い、その後、焼入れと焼戻しによって硬い表面と靭性のある芯部を形成します。一方、窒化はより低い温度で窒化層を形成し、耐摩耗性、耐疲労性、または寸法変化を厳しく管理する必要がある表面に用いられることが多い処理です。業界資料では、浸炭の一般的な処理温度は約850–950℃、窒化は約480–580℃とされていますが、これらはあくまで目安であり、材料規格や工程検証の代替にはなりません。実際の方案では、浸炭層・窒化層の深さ、母材強度、尖った角部や薄肉部、さらに熱処理後の寸法再測定要件も確認する必要があります。表面硬化は「硬度が高いほどよい」というものではありません。硬化層が深すぎる、硬度勾配が適切でない、または局部的な冷却が不均一である場合、剥離、割れ、はめ合い寸法の変化を招く可能性があります。
部品の熱処理後の検査:硬度以外に何を見るべきか
部品の熱処理における受入検査は、1つの硬度値だけで判断することはできません。硬度は、図面、材料記号、使用部位に基づいて測定点を決定し、測定位置、表面状態、硬度分布を記録する必要があります。同じ部品でも、縁部、中心部、歯面、軸ジャーナルでは冷却への応答が異なる可能性があります。測定点が少なすぎると、局部的な軟点、過熱、硬度勾配の異常を見落としやすくなります。
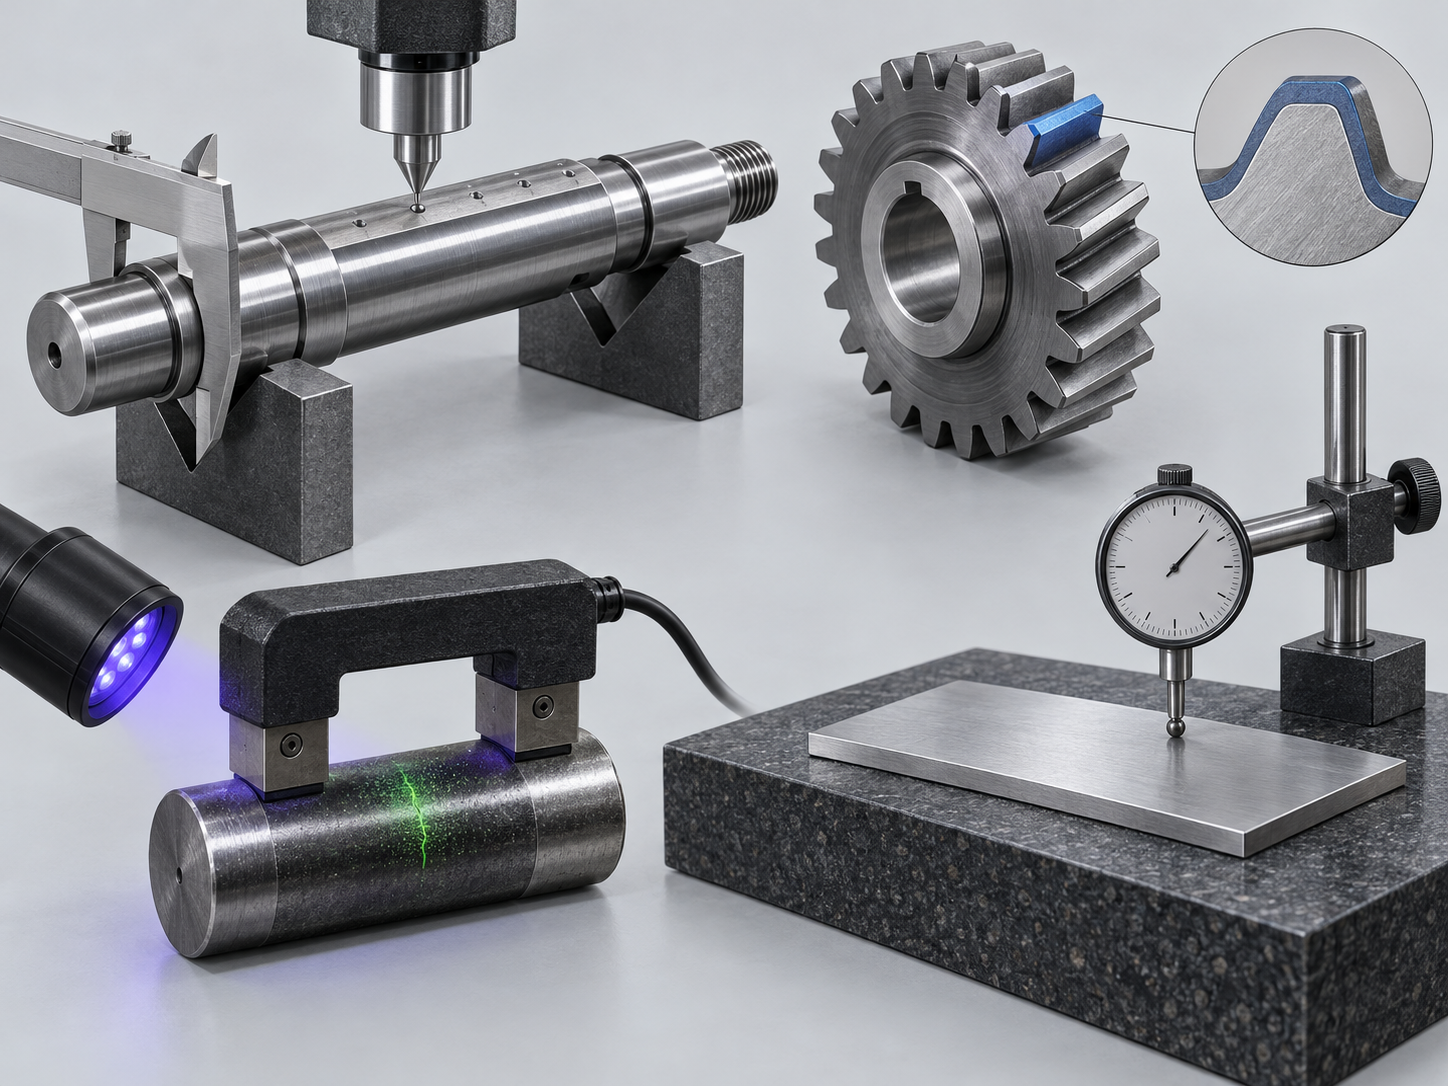
必要に応じて、硬度検査を金属組織検査、き裂検査、重要寸法の再測定と組み合わせるべきです。金属組織検査は組織が目標に適合しているかを確認するために用い、表面または内部のき裂検査は、焼入れ応力、尖った角部の影響、材料欠陥によるリスクを特定するために用います。熱処理後の寸法検査では、図面上の直径、長さ、平面度、円周振れ、同軸度などの要素に注目し、外形寸法を1つだけ再測定するのでは不十分です。
- 軸類部品:軸ジャーナルの寸法、円周振れ、同軸度、曲がり、および長さ方向における硬度分布を重点的に確認します。
- 歯車部品:歯面硬度に加えて、歯形、歯すじ、有効硬化層または浸炭層の深さ、ならびに熱処理後の変形も確認します。
- 薄肉部品・尖った角部を持つ部品:反り、局部的な過硬化、き裂、クランプ接触部を優先的に確認します。尖った角部、穴の縁、肉厚の変化部は、通常より敏感です。
- 肉厚が不均一な部品:異なる断面および重要領域における組織、硬度、寸法変化を比較し、必要に応じて代表性のある測定点を追加します。
受入基準は、図面または工程文書にあらかじめ記載しておく必要があります。具体的には、目標硬度または硬度範囲、測定点の位置、組織要件、許容変形量、ならびにき裂、金属組織、硬化層の検査が必要かどうかを明記します。熱処理後にさらに仕上げ加工を行う場合は、熱処理前の加工代と最終寸法を区別し、加工代不足を熱処理変形と誤判定しないようにする必要があります。
部品の熱処理方案を検討する際は、材料記号、部品図、実効厚さ、組立部位と荷重部位、摩耗部位、目標硬度または組織、許容変形範囲を併せて提示することを推奨します。資料が充実しているほど、性能目標、検査項目、変形リスクの間に、検証可能な工程のクローズドループを構築しやすくなります。
部品の熱処理でよくある問題 FAQ
部品の熱処理は、材料記号、断面寸法、炉への装入方法、目標性能から切り離して個別に判断することはできません。以下では、焼入れ、冷却媒体、受入検査における一般的な工程上の境界について説明します。
なぜ部品は焼入れ後に通常、焼戻しも行うのですか?
焼入れによって硬度と強度を高められますが、急速冷却によって脆い組織が形成され、残留応力、変形、さらには割れのリスクが生じることもあります。焼戻しは通常、焼入れ後に実施し、再度制御された加熱を行うことで、硬度、靭性、寸法安定性を調整します。焼戻し温度は、材料、目標組織、使用荷重に基づいて決定すべきであり、統一された数値をそのまま適用することはできません。
同じ材料であれば、同じ部品熱処理パラメータをそのまま適用できますか?
単純に適用することはできません。同じ材料記号であっても、軸、歯車、薄肉部品、肉厚が不均一な部品では、実効厚さ、尖った角部、クランプ方法、放熱条件が異なるため、昇温、保持、冷却への応答も異なります。熱処理パラメータは、炉の種類、装入量、目標硬度または組織、許容変形範囲も考慮して確認する必要があります。
水焼入れは必ず油焼入れより優れているのか?
必ずしもそうとは限りません。水焼入れは通常、油焼入れより冷却が急激で、より高い冷却能が得られる可能性がありますが、変形、残留応力、割れのリスクも高くなる傾向があります。油、ポリマー、その他の媒体は、材料の焼入性、部品の断面および形状に応じて選択すべきです。「硬度が高いほどよい」という判断だけでは、完全な工程評価とはいえません。
部品の熱処理検査では、硬度だけを測定すればよいのか?
通常、1か所の硬度だけを確認すべきではありません。図面と用途に基づき、測定位置や硬度分布を確認し、必要に応じて金属組織、割れ、重要寸法、円周振れ、平面度、同軸度、および熱処理後の変形を検査します。表面硬化部品については、硬化層または浸炭層などに関する要件も明確にする必要があります。具体的な検査項目の組み合わせは、部品の機能と品質基準によって異なります。
Key takeaways
- 部品の熱処理で主に変化するのは内部組織と性能であり、単純に部品を「加熱して硬くする」ことではありません。
- 加熱速度、有効厚さ、保温の十分性、装入方法、冷却曲線が、熱処理結果を共同で決定します。
- 焼鈍は加工性の改善と応力の解放、焼ならしは組織の均一化、焼入れは硬度の確保、焼戻しは焼入れによる脆性の低減を主な目的とします。
- 水焼入れ、油焼入れ、ポリマー、塩浴では冷却能力が異なるため、硬度目標は変形、残留応力、割れのリスクと併せて評価する必要があります。
- 熱処理の検査・合格判定では、1点の硬度だけを見るのでは不十分であり、硬度分布、組織、割れ、変形、重要寸法の再測定も併せて確認する必要があります。



