精密製造加工のホットトピックとは、実は三つの工程圧力が同時に上昇していることだ
超精密光学素子:ホットトピックの中で最も「公差数値」では概括しにくい工程
最近のホットトピックを語るとき、超精密光学素子はいつも例に挙げられるが、最も一言で曖昧にされやすい工程でもある。調達や構造エンジニアは要求を「面形状PV≤λ/4、Ra≤5 nm」と書きがちで、公差数値を一つ与えれば十分だと思っている。実際の現場では、この三つの量は別々だ:面形状誤差は曲面全体の形状を管理し、表面粗さは局所的な微細起伏を管理し、亜表面損傷は研磨層の下にある目に見えない亀裂と応力を管理する。三者はそれぞれ独立しつつ互いに牽制し合う——面形状を抑えるために研磨時間を延ばすと、かえってエッジの粗さと亜表面品質を悪化させることがある。
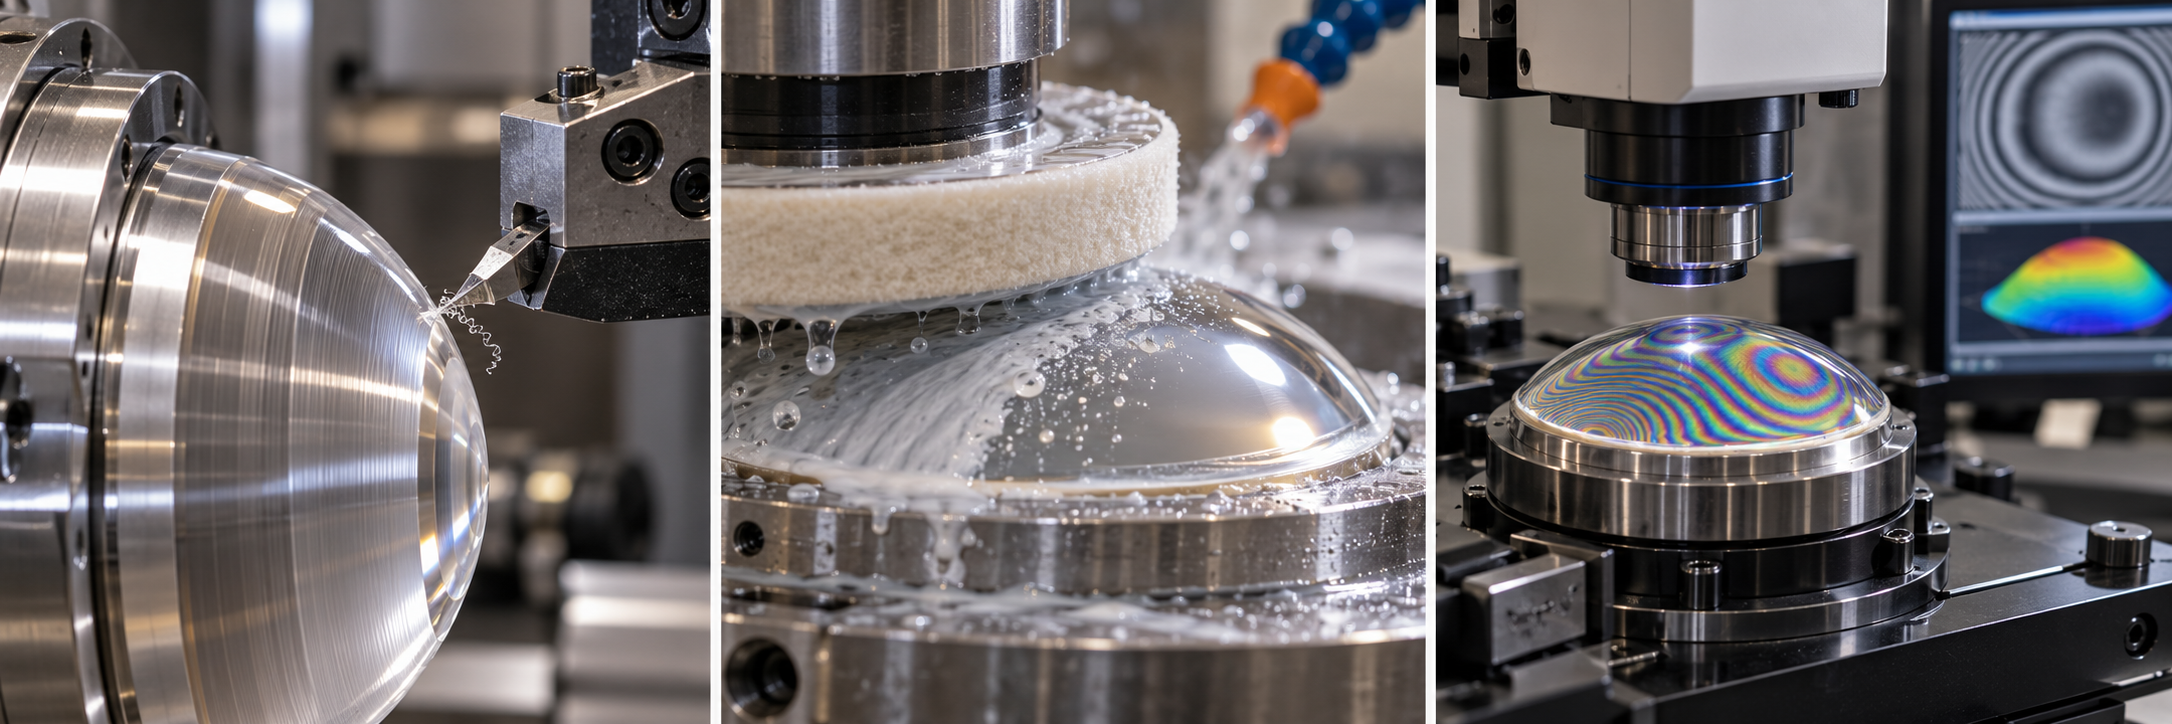
したがって光学部品は機械部品の考え方で一つの寸法公差を見積もることはできない。業界で一般的なルートはおおよそいくつかに分かれる:単点ダイヤモンド旋削は赤外結晶、非球面、金属ミラーといった被削材に適し、直接成形できるが表面に工具痕が残り、通常は後工程の研磨が必要だ;従来の研削研磨は可視光ガラスに適し、良好な面形状が得られるが、治具と人手の経験に依存する;磁気レオロジーやイオンビームといった決定論的研磨は最終的な面形状の仕上げに用いられ、設備のハードルが高く、通常は重要面に配置される。これらは業界で一般的な方法であり、ある工場が必ずできることを意味しない。具体的には図面と試作で確認する必要がある。
検査手段は見積もり段階で確定しなければ、後はすべて水掛け論になる。面形状は干渉計、粗さと局所形状は白色干渉や原子間力顕微鏡、亜表面損傷は酸エッチングや散乱法で間接的に判断するのが一般的だ。多くの光学部品が最後に詰まるのは、加工ができないからではなく、検収時に双方が「どの設備で、どの口径で、どの環境で」測るかに合意していないからだ。見積もり時にまず四つを確認することを勧める:材料は光学ガラスか結晶か、口径と曲率半径、後工程の研磨を許容するか、許容される検査方法と抜き取り比率。
新エネルギー車部品の量産拡大:精密製造加工の一致性は単品精度より難しい
初品合格はバッチ安定と等しくない:熱変形と段取りの繰り返し位置決め
SPC、抜き取り頻度、検査具の選択ロジック
微細穴、薄肉、深いキャビティ:構造限界が逆に工程と公差を書き換える方法
精密製造加工業界の最近のホットトピックでは、部品構造の変化は材料の変化より速い。下流は放熱チャネル、噴射孔、センサーキャビティをますます小さく、薄く、深くしており、その背後は同じことだ:設計側が機能空間を限界まで圧縮し、到達可能性の圧力を加工側に押し付けている。この種の部品を通常の「先に公差を決め、次に工程を探す」順序で進めると、見積もりと実際の加工がしばしば合わない。より合理的な順序は、まず特徴の到達可能性を判断し、それから公差帯を決めることだ。
微細穴:長径比が5倍を超えると、折損と切りくず排出が公差を支配し始める
微細穴は通常、直径0.1~1 mm程度の穴を指し、ドリル加工で本当に難しいのは穴径精度ではなく長径比だ。業界で一般的な経験範囲は:長径比が5倍以内なら、通常の超硬微細ドリルでも安定して切りくずを排出できる;8~10倍を超えると、切りくず排出不良、ドリル折損、穴壁の引っかき傷の確率が明らかに上昇し、ペックドリルサイクル、高圧内部冷却、または放電・レーザー穴あけに切り替える必要がある。穴径公差自体はこの段階ではしばしばボトルネックではなく、位置度と穴軸の直線度がそうだ。図面が微細穴の位置度を厳しく抑えつつ、後工程のリーマ加工や研磨を許容しているなら、コスト構造は全く異なる。この種の判断基準は図面と試作で確認する必要があり、穴径の数値だけを見てはならない。
薄肉:逃げとびびりが「図面通りに公差を与える」を無効化する
薄肉部品(一般的な肉厚0.5~2 mm)の厄介さは、切削力が壁を直接押しのけることにある。図面に記されたのは自由状態の寸法であり、加工時はクランプ力と切削力の影響を受け、解放後に戻り、実測値はしばしばずれる。業界で一般的な対応は三つある:一つは工程ボスや補助サポートを残し、最後に削り取る;二つは層ごとの軽切削で一歯あたりの送りを制御し、タクトを犠牲にして安定性を得る;三つは先に粗加工、後に仕上げ、粗加工と仕上げの間に応力除去を配置する。注意すべきは、薄肉部品の公差は数値だけでなく、基準が自由状態かクランプ状態か、検査時に段取りするかを問う必要がある。同じ±0.05 mmと記しても、クランプ状態で合格した品が自由状態では公差を倍超えることがある。この種の部品は見積もり前に工程ボスと補助サポートを許容するかを明示することを勧める。
深いキャビティ:工具の突出しが倍になるごとに、剛性は倍以上に低下する
深腔部品(キャビティ深さと工具直径の比が4~5倍を超える)の核心的な矛盾は工具の突出し量です。突出しが長いほど工具剛性が低下し、切削時にたわみやびびりが発生しやすく、表面粗さと寸法の一貫性が同時に悪化します。一般的な方法は、延長ホルダと小さな切込み・高回転数の組み合わせ、あるいは放電加工や5軸トロコイドミリングに切り替えて突出しを減らすことです。深腔の底面と側壁の両方に高い粗さが要求される場合、多くの場合2つの工程・2回の段取りに分割する必要があり、段取りの再位置決め精度が新たな誤差源となります。深腔部品が精密製造加工においてしばしば過小評価される点は、図面で指定されたキャビティ深さの公差が、実際には工作機械の位置決め精度ではなく、工具の到達可能深さと切りくず排出条件によって決まるということです。
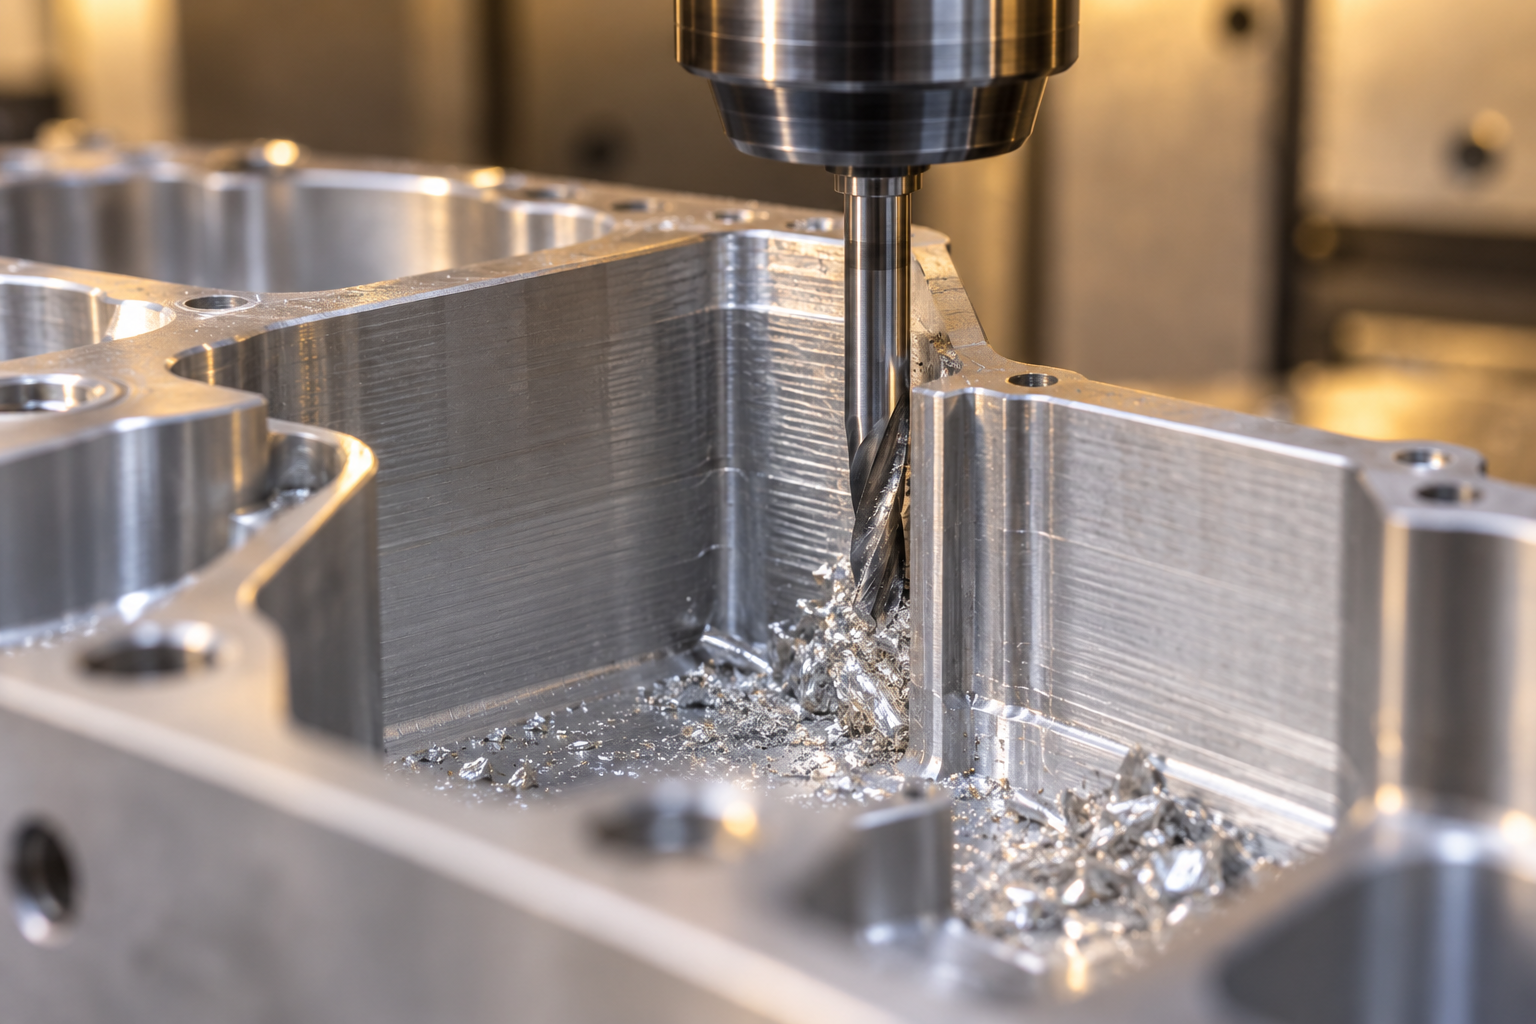
これら3種類の構造には共通点があります。それは「公差をいくつに設定すべきか」という問題を設計問題から工芸問題に変えることです。微細穴はアスペクト比と切りくず排出、薄肉はクランプとスプリングバック、深腔は突出しと到達可能深さを見ます。ホットトピックの方向性は構造がさらに極端に向かうことなので、見積もり前にこれらの特徴の到達可能性を明確に確認する方が、後から公差超過の責任を議論するよりも楽です。
図面から見積もりまで:精密製造加工前に必ず確定すべき5つの情報
一、公差帯と基準体系:まず基準を問い、次に数値を語る
二、重要特徴と非重要面:コストはこの区別の中に隠れている
三、クランプ面と工芸ボス:許容されるかどうかが、できるかどうかを直接決める
四、バリ取りと面取り:明確に書く方が、後で議論するより安い
五、検査方法と受入基準:検査方案は加工基準と一致させる
工芸ルートの選び方:CNC、複製、射出成形、板金の同一ホットトピック下での分業
ホットトピックでは「工芸の多様化」という言葉がよく登場しますが、現場に落とし込むとアクションは1つだけです。数量、構造、材料の3つでルートを決めることです。同じ図面が異なる段階で異なる工芸を経るのは正常な分業であり、妥協ではありません。
数量による区分:単品、数十個、数百個、数万個
切り替え点で本当に計算すべき3つの勘定
第一は金型費の償却です。複製は単価が高く金型費が低く、射出成形は逆で、交差点は年間使用量と金型寿命に依存し、固定の個数ではありません。第二は表面処理の一貫性です。複製部品の手触りと色差はバッチ間で変動し、外観部品を量産する前に後工程の塗装やめっきでカバーできるか確認する必要があります。第三は材料性能の差異です。複製にはポリウレタン系材料がよく使われ、靭性と耐熱性は射出成形のABS、PC、PAとは別物であり、受力部品を直接置き換えてはいけません。
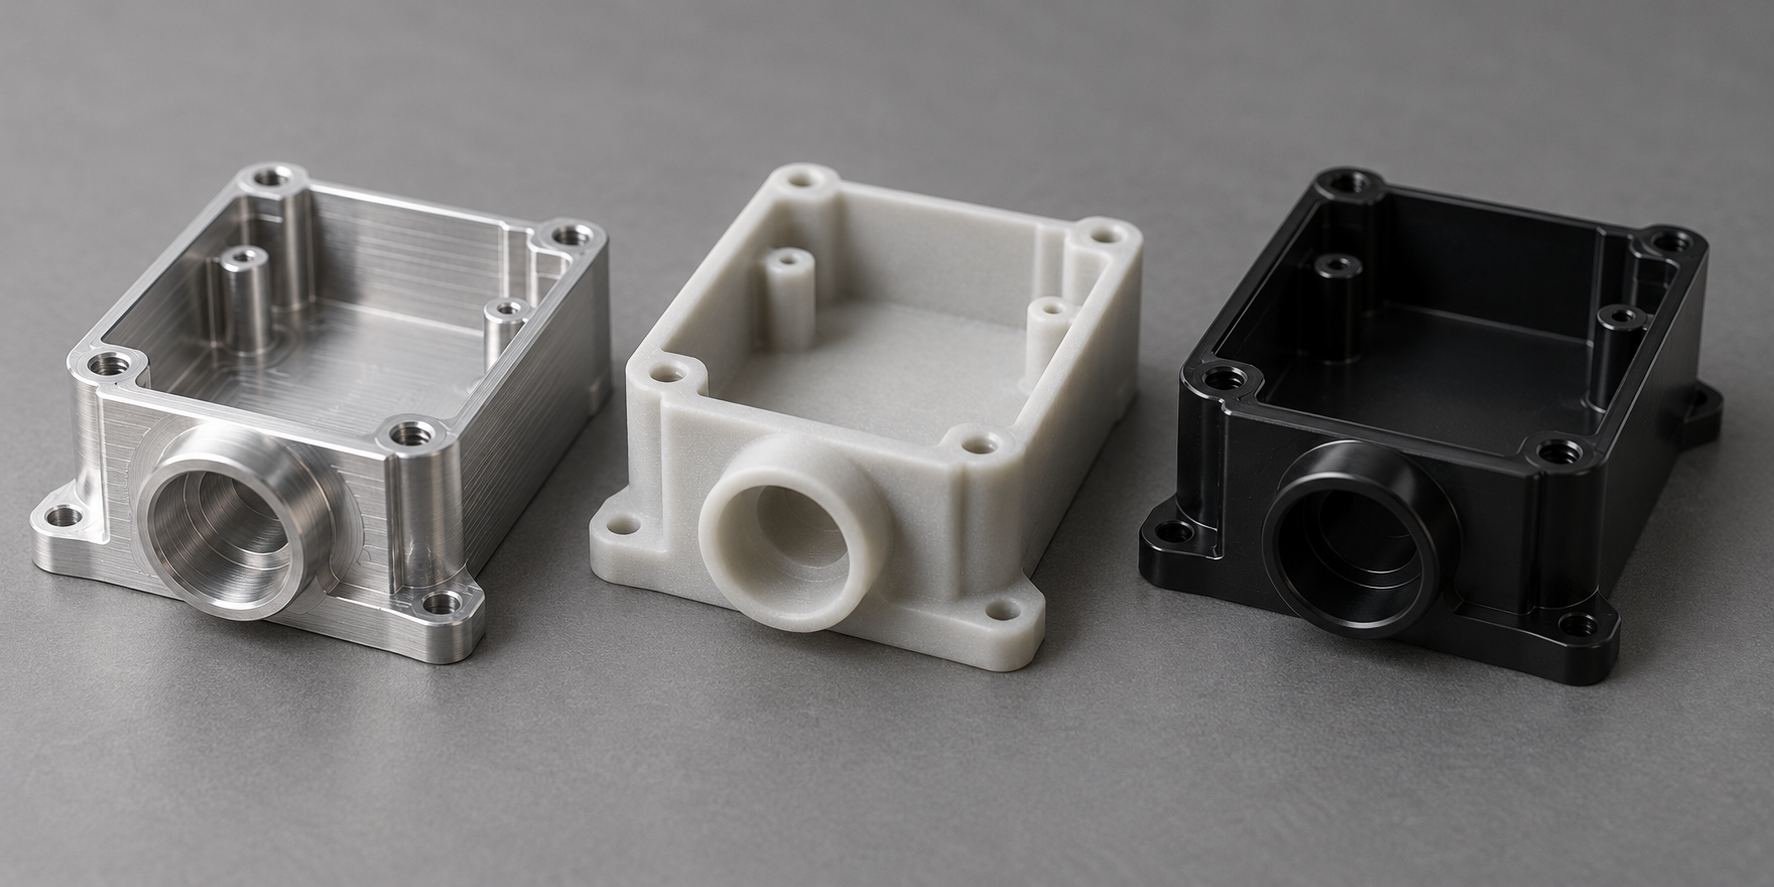
判断チェーンは一文に簡略化できます。検証段階では図面変更の自由度を見て、小ロットでは金型費の割合を見て、量産では一貫性コストを見ます。見積もり時に年間使用量、段階、外観要求を一緒に提示すれば、ルート提案に意味が生まれます。
検査とデータのクローズドループ:ホットトピックで過小評価されている精密製造加工能力
初品、工程、最終検査の三者は役割が異なり、互いに代替できない
3Dスキャンと三次元:代替関係ではなく分業
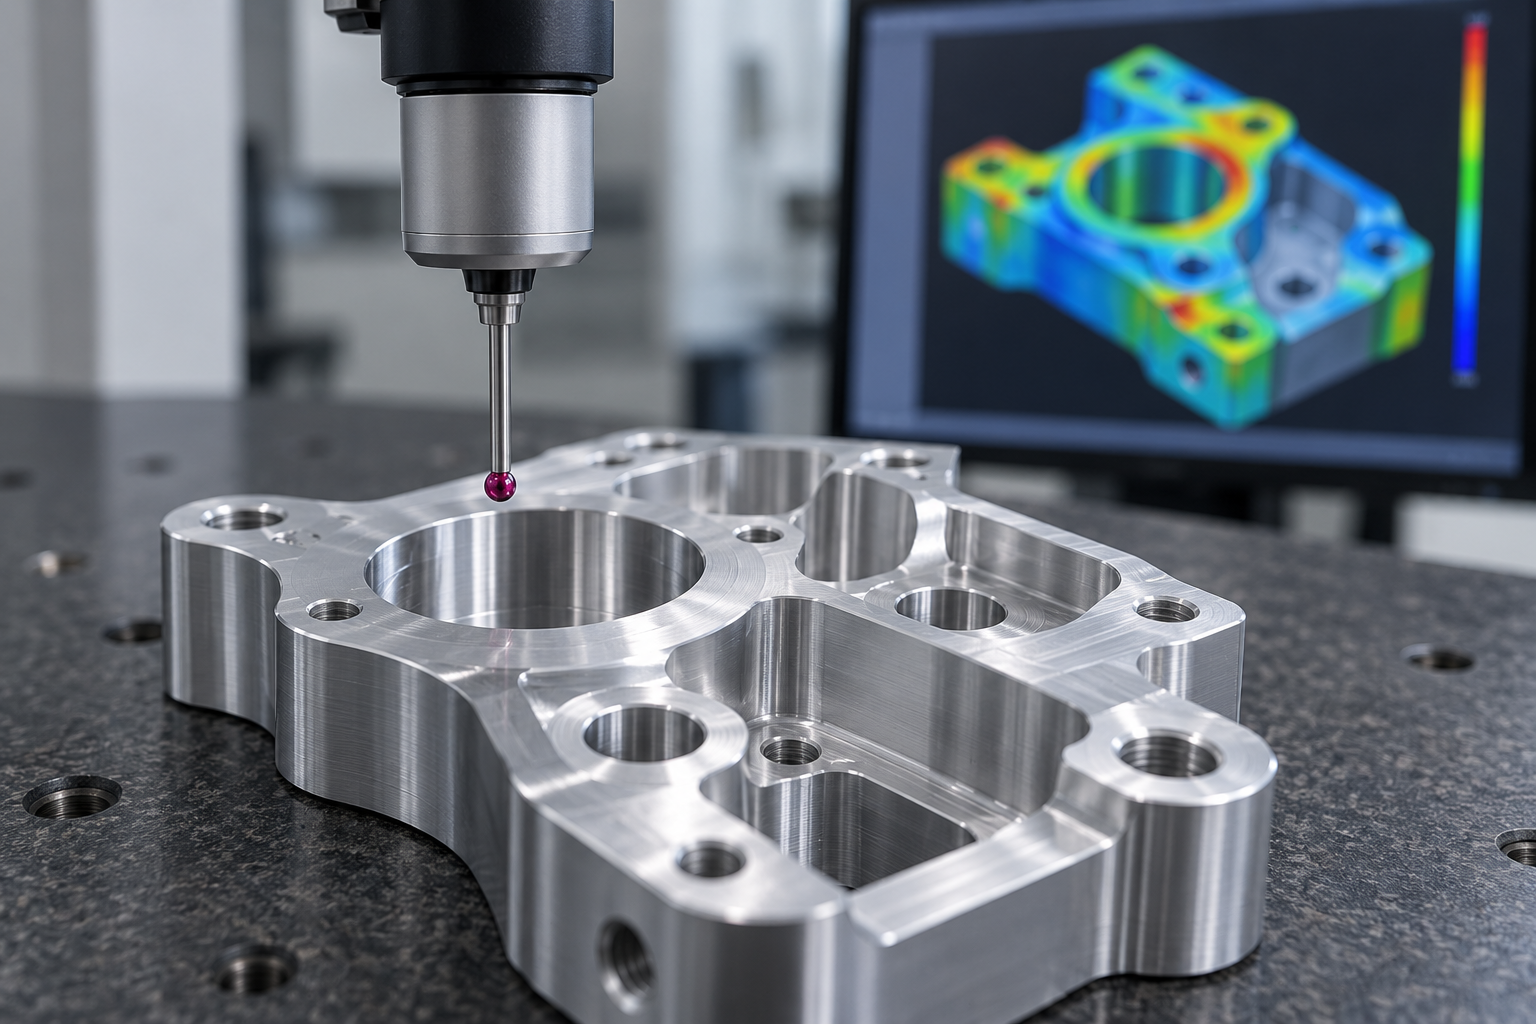
データがフィードバックされなければ、検査は単なる事後判定にすぎない
精密製造加工のよくある質問
以下のいくつかの質問は、前の各節を読んだ後に最も引っかかりやすいところである。光学部品の公差をどう与えるか、小ロットは直接金型を開くべきか、薄肉部品の公差は図面通りにそのまま適用できるか、見積でなぜいつも検査情報を求められるのか。答えは工程の論理に沿って示し、納期や精度は約束しない。具体的には図面と試作確認による。
超精密光学素子は寸法公差を一つだけ提示すればよいのか?
基本的に不可能である。寸法公差が管理するのは輪郭位置であり、面形状誤差、表面粗さ、亜表面損傷という三つの量は管理できない。しかもこれらはそれぞれ独立しつつ互いに制約し合う。旋削で輪郭を正確にできても、面形状と粗さは後工程の研削や研磨で補う必要があることが多い。見積時には少なくとも同時に提示すべきである。材料(光学ガラスか結晶か)、口径と曲率、面形状指標、粗さ要求、後工程研磨の可否、そして干渉計か白色光干渉計かで検収するか。寸法公差を一つだけ提示すると、サプライヤーは最も保守的なルートで見積もるしかなく、コストは割高になる。
小ロット部品は CNC を飛ばして直接金型射出成形できるか?
年間使用量と構造の確定度による。数十から数百個、外観部品や検証部品の場合、業界でよくある方法はまず CNC や手板複製型を使い、構造と組立の問題を出し切ってから金型を開くことである。金型費は後続の量産で償却する必要があり、量が足りなければ償却できない。また射出成形には抜き勾配、肉厚の均一性、ひけ跡といった制約があり、構造が確定していないのに金型を開くと、金型修正コストは通常、先に複製型を作るより高くなる。まず年間使用量とタクトを計算し、それからルートを決めることを勧める。
薄肉部品の公差は図面通りにそのまま与えられるか?
まず実現可能性の判断を済ませてから公差を決める必要がある。薄肉は切削力の下でたわみ、びびり振動が生じ、クランプ自体も変形を押し付ける。図面上に表示された公差が取付面や工程ボスを考慮していなければ、加工時に依拠すべき基準がない。業界でよくある方法は次の通りである。まず肉厚と材料、工程ボスや一時サポートの追加が許容されるかを確認し、重要な嵌合面と非重要面で公差を分けて定める。同じ部品で一般級を精密級に上げると、コストは倍単位で変化し得るため、公差は機能と結び付けるべきであり、図面全体を一律に扱うべきではない。
見積時になぜいつも検査方法と検収基準を聞かれるのか?
検査方案が逆に加工基準と段取り方案を決めるからである。三次元測定機、専用検査治具、3D スキャンによる初品比較のどれを使うかで、測定点と基準が異なり、工具補正や工程順序もそれに伴って変わる。「精度が不安定」という苦情の多くは、根本原因が検査基準と加工基準の不一致であり、工作機械が悪いわけではない。見積段階で検査方法、抜き取り頻度、検収基準を明確にしておけば、後の紛争はかなり減る。
これらのホットトレンドは購買意思決定にとって何を意味するのか?
主に三つである。一つ目は精度指標が上がっていることで、見積前に重要特徴と非重要面を分け、図面全体を最高精度で見積依頼しないこと。二つ目は下流の量産化後、一致性は単品精度より難しく、サプライヤーの工具寿命管理と工程中抜き取り検査の方法を聞く必要があること。三つ目は構造がますます極端になっており、微細穴、薄肉、深いキャビティといった部品はまず実現可能性を判断する必要があること。トレンド自体は直接単価を変えないが、変えるのはどの質問をすべきか、図面にどの情報を補うべきかである。
Key takeaways
- ホットトピックの背後にあるのは同じことだ:下流の効率と精度への要求が同時に上がり、その圧力が工程選択と検査工程に伝わっている。
- 超精密光学素子の難しさは公差の数値だけでなく、表面粗さ・面形状・亜表面損傷の組み合わせ制御にある。
- 新エネルギー車部品の量産拡大の核心的な矛盾はタクトと一致性であり、単品の精度が达标してもバッチで安定するとは限らない。
- 構造が極端になるほど(微細穴、薄肉、深いキャビティ)、まず到達可能性を判断してから公差を語るべきであり、そうでなければ見積もりも工程もやり直しになる。
- 見積もり前に公差帯・基準・段取り面・バリ取り・検査方法を明確にすることが、値引き交渉を繰り返すよりもコストを下げる。



