なぜ鋼製部品の交差穴加工では、破り穴のバリ要件を個別に定義する必要があるのか
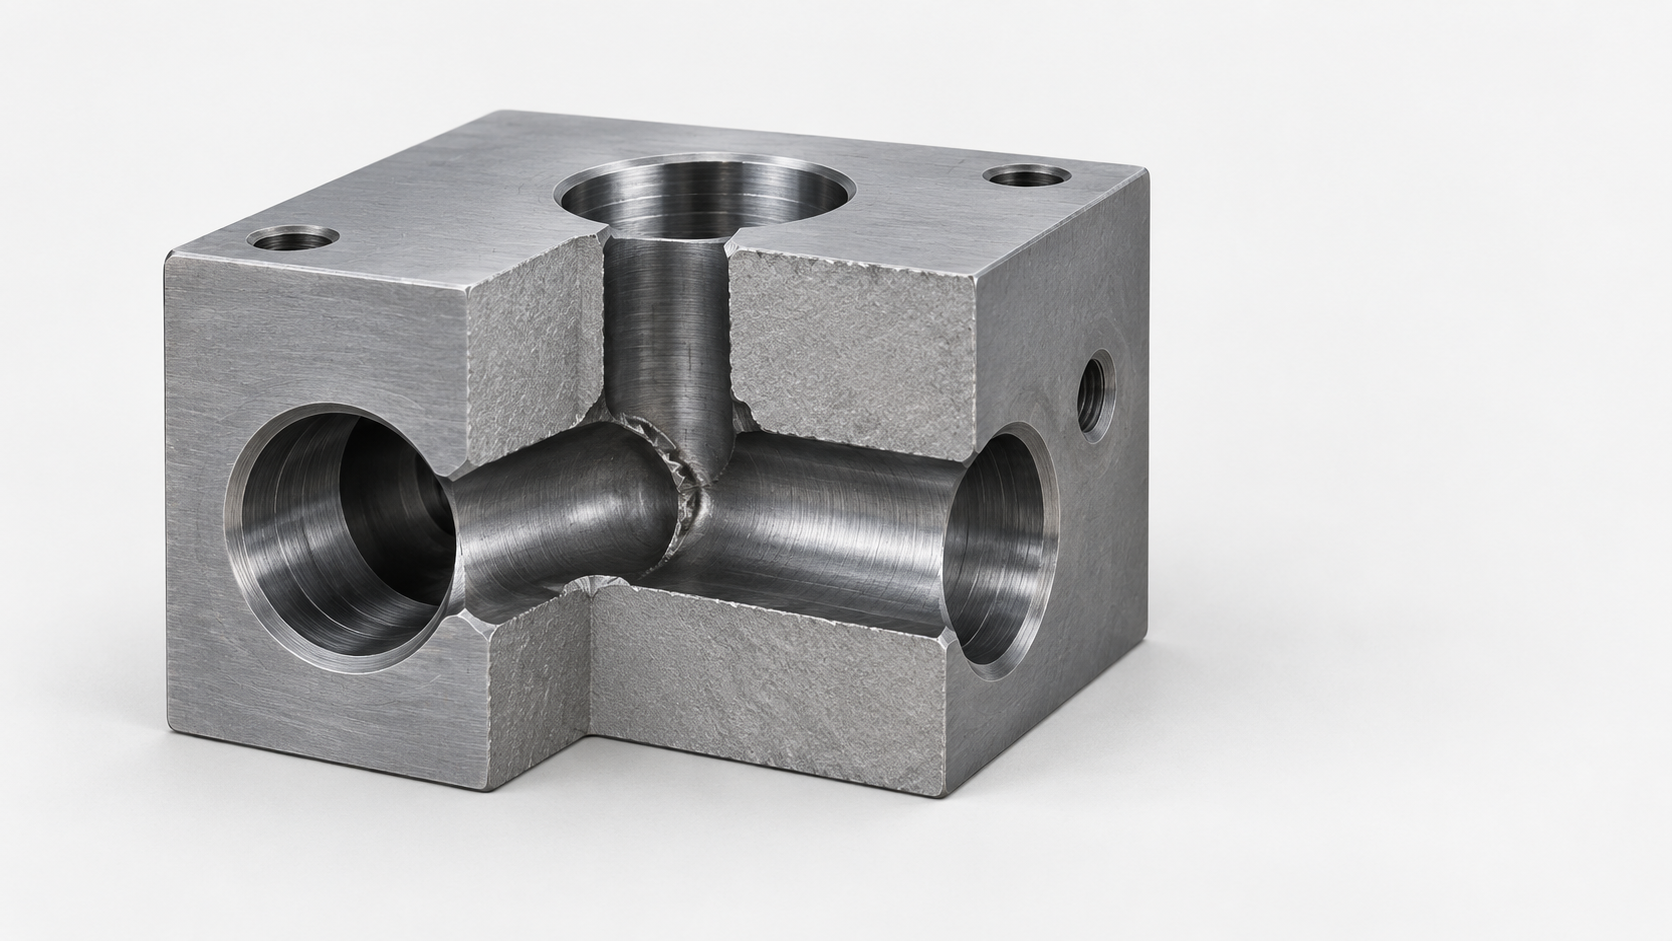
鋼製油圧バルブボディを例にすると、支孔が主流路に達した後、交差部に薄いめくれが残ることがあります。組立時にシール部品がこのエッジを通過すると、傷が付くおそれがあります。外部の穴口から異常が見えなくても、内部の破り穴には遊離金属が残っている可能性があります。交差穴加工は、「もう一度面取りをする」だけで解決できる一般的な穴口の問題ではありません。
リスクは部品の機能によって異なります。油圧バルブボディでは、シール部品が損傷しないか、またバリによって流路が狭くなっていないかが一般的な確認事項です。燃料通路では、粒子の脱落、鋭いエッジ、粗い表面が流量に及ぼす影響がより重要になります。空圧マニホールドでは、漏れ、清浄度、組立時の挿入性が同時に関係する場合があります。要求事項によって望ましいエッジ状態は異なるため、すべてを「バリなし」の一言で表すことはできません。
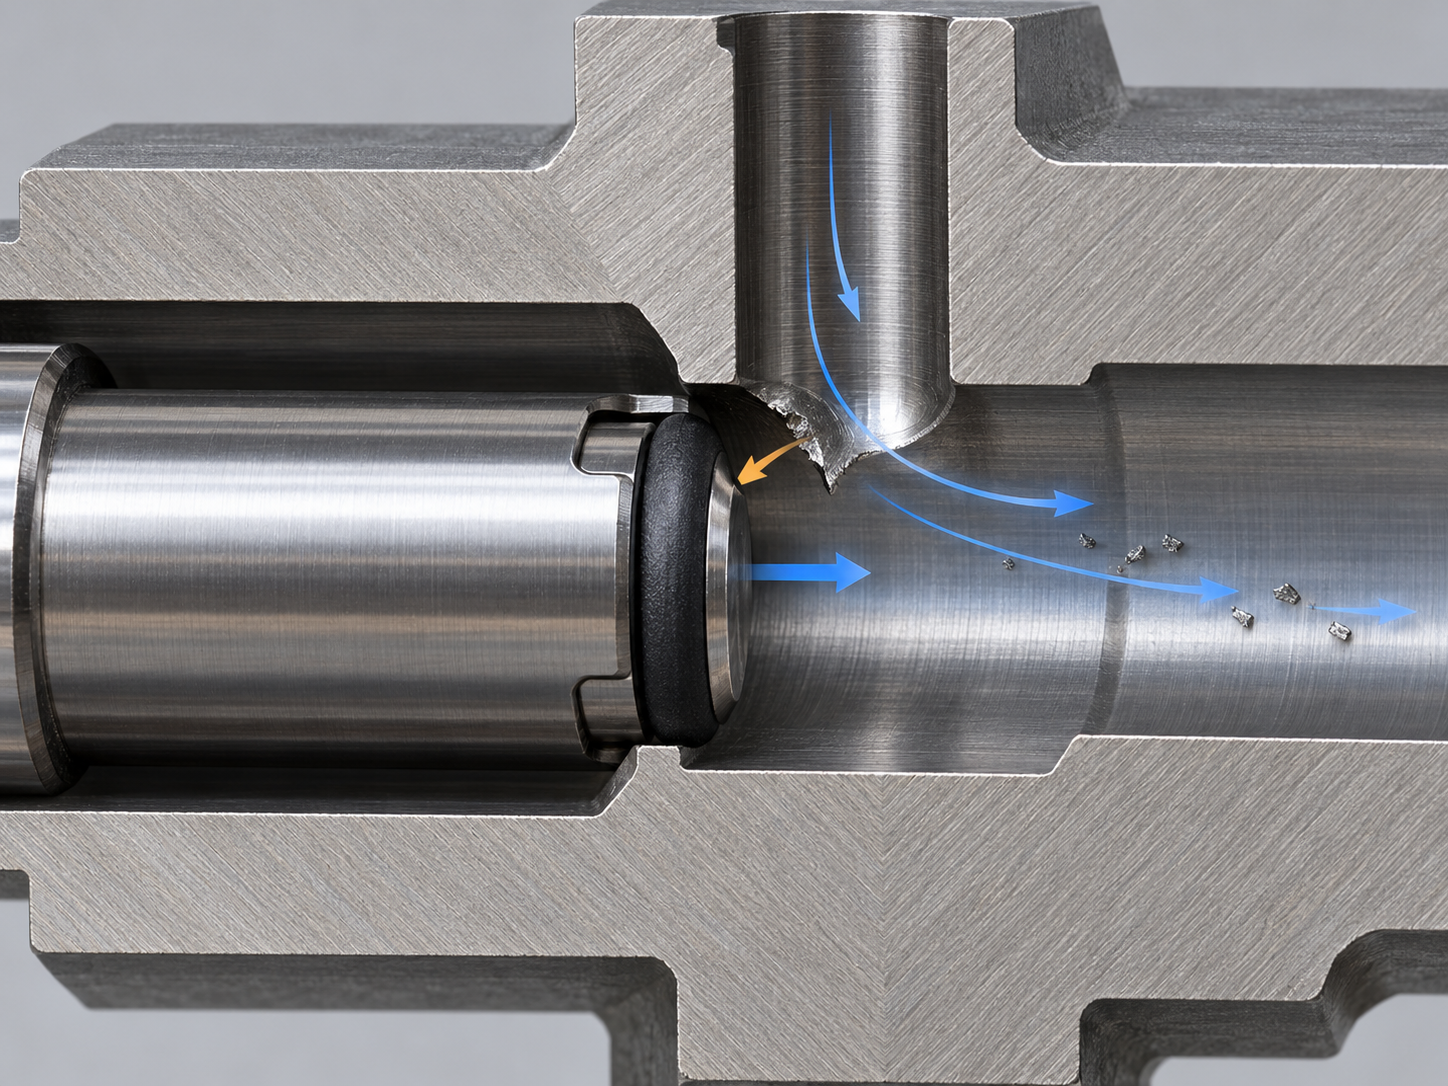
したがって、図面または購買仕様では、交差穴の交差部に存在してはならない状態を個別に明記する必要があります。具体的には、鋭いリップ状エッジ、遊離粒子、付着バリなどです。同時に、許容される鈍化または丸みの状態と、損傷させてはならない穴径、シール面、ねじ、流路領域も明確に記載します。エッジ寸法に明確な数値がない場合は、目視で事後判断するのではなく、加工前にエンジニアとサプライヤーが断面、機能、検査方法を踏まえて共同で定義してください。
鋼製部品の交差穴加工前に、各破り穴の交点を特定する
油圧バルブボディまたは鋼製シリンダボディの断面では、主穴と支孔が貫通した後、交点に薄いめくれ、裂けたエッジ、または遊離金属が残ることがあります。外部の穴口がすでに面取りされていても、奥にある破り穴の交差部がシール部品を傷つけたり、組立を妨げたり、粒子を流路内へ持ち込んだりする可能性があります。したがって、鋼製部品の交差穴加工では、単に「穴が貫通している」ことだけを確認するのではなく、まず各交点の工程識別記録を作成する必要があります。
交差穴加工で記録すべき幾何情報
まず主穴と支孔を区別し、それぞれの穴径、方向、深さ、交点位置を示したうえで、交点付近の肉厚が均一かどうかを確認します。穴径の差が大きい場合、破り穴部の支持状態やめくれの方向が異なる可能性があります。局所的に肉厚が薄い場合は、変形が生じやすく、折れにくい連結リップが形成されることもあります。さらに、交点がねじの奥、シール面の近傍、止まり穴の底部、その他の構造物に遮られた領域のいずれに位置するかを確認し、工具、バリ取り工具、内視鏡、検具が到達可能かどうかを判断します。
まず交差穴の機能リスクを明確に記載する
油圧バルブボディでは、シール部品の傷、漏れ、流路断面を重点的に確認します。空圧マニホールドでは、流動抵抗と残留粒子にも注意が必要です。内部シール部品を備えたシリンダボディでは、組立時の挿入によって鋭いエッジで傷が付かないようにする必要があります。設計レビューおよび購買文書には、重要な穴径と穴深さ、交点位置、損傷禁止区域、許容されるエッジの面取り状態、ならびに清浄度と機能検査の要求事項を同時に記載します。これらのリスクを先に明確にしてこそ、その後の穴加工順序、貫通方向、バリ取り方法を合理的に設定できます。交差穴内部の品質要求を、漠然とした「バリなきこと」で代替してはなりません。
加工順序と貫通位置で交差穴のバリを制御する方法
交差穴の加工では、「最後にどのようにバリを取るか」だけを考えるべきではありません。まずバリをどこに発生させるかを決める必要があります。同じ一組の穴でも、異なる方向から切り込むと、貫通部に形成されるめくれの位置や到達性が変わる可能性があります。断面上許容できる場合は、バリを後工程で接近しやすく、洗浄しやすい流路内に発生させ、ねじの後方、シール面付近、または観察できない深穴の交差部に隠れないようにします。
まず穴の加工順序と切込み方向を比較する
主穴を先に加工するか、分岐穴を先に加工するかについて、すべての鋼製部品に適用できる固定的な答えはありません。穴径、肉厚、工具剛性、交点の機能によって結果は変わります。穴径、肉厚、工具条件が許す場合、先に小径穴を加工し、その後に大径穴を加工することで、交差部のバリを処理しやすい側へ押し出せることがあります。ただし、小径穴が精密な流路や加工済みの嵌合穴である場合、後工程の加工によって穴壁が損傷する可能性があるため、この順序を機械的に適用してはなりません。
工程レビューでは、断面図上に各貫通交点を示し、どちら側から穴あけすれば薄い連結リップの発生を減らし、シール面やねじを避けながら、ロングシャンク工具、内視鏡、または洗浄媒体の経路を確保できるかを比較します。加工順序は仕上げ加工の計画とも連動させる必要があります。切りくずが分断しにくい粗加工は通常先に完了させ、シール面、ねじ、重要な穴径は、その後に傷付くことのない段階で加工します。最終的な方案は、穴口の外観だけで判断せず、試し加工によって交差部の形状を確認する必要があります。
ドリルが交差穴を貫通する際、なぜ送りを事前に調整するのか
鋼製部品の交差穴加工では、ドリル先端が別の穴道に近づくと、局所的な支持が急激に減少します。もともと完全な材料で受けていた切削力が、交点周辺の薄肉部や薄い連結リップに作用するようになり、めくれ、裂け、不規則な切りくずの発生を招く可能性があります。この時点でも安定した穴あけ段階と同じ送りで進めると、貫通部のバリ形状を制御しにくくなります。送りを事前に調整する目的は、固定パラメータをそのまま適用することではなく、支持状態が変化する領域を、より穏やかで制御しやすい方法で工具に通過させることです。
交差穴の貫通前の送り戦略は試し加工で確認する
工具径、交差穴の穴径、肉厚、鋼材硬度、機械剛性、クランプ条件が許す場合は、予想される貫通位置の手前で送りを下げ、切削音、負荷、切りくず、出口状態を観察します。ガンドリルや深穴ドリルでも、貫通領域における切削力と切りくず排出に注意する必要があり、穴道が深いからといって、穴全長に同じ切削条件を適用してはなりません。実際に調整を開始する距離、送り量、保持時間は、断面による判定と試し加工によって決定しなければならず、ある鋼種や穴径で得た経験を他の部品にそのまま転用してはなりません。
切りくず処理、冷却、出口状態も交差穴の品質に影響する
送りの調整は貫通瞬間のリスクを低減できるだけであり、切りくず排出や洗浄の管理に代わるものではありません。切りくずが長く連続すると、交差部に引っ掛かる可能性があり、クーラントによって緩んだ金属片が主穴、ねじの後方、またはシール通路へ運ばれることもあります。加工後は、出口に鋭いリップ、付着バリ、または緩い粒子が残っていないか確認し、後続のバリ取り工具がその位置に到達できることも確認します。圧縮空気で一部の緩い切りくずを除去することはできますが、交差穴内部に付着バリがないことの証明にはなりません。最終的には、到達性と機能要求を踏まえて検査を計画する必要があります。
鋼製交差穴のバリ取り方法の選び方:手作業から自動化まで
鋼製交差穴のバリ取りでは、まず交点に到達できるかを確認し、次に生産量と一貫性の要求を検討します。浅穴、外部に露出した交点、または少量生産の単純な部品には、管理された手作業のスクレーパーや回転式スクレーパーなどを使用できます。ただし、主穴や分岐穴を広げたり、シールエッジ、ねじ、流路断面を損傷したりしないよう、操作方向、接触領域、力の加え方を作業要求事項に明記する必要があります。除去後には拡大観察も行い、鋭いめくれや緩い金属片が残っていないことを確認します。
深穴と目視できない交差部:まず到達性を解決する
交差穴が深穴の底部、ねじの後方、または複数の流路の内部にある場合、手工具では交点に「触れる」ことはできても、除去量を安定して制御できない可能性があります。この場合は、ロングシャンク工具や柔軟な研磨材、交差穴専用工具、または CNC パスを利用した機械化処理を検討できます。選定時には、工具が対象領域に進入できるかを確認し、断面試験片または初品検査によってエッジ状態を検証します。工具を穴内に差し込めたというだけで、内部のバリが除去されたと判断してはなりません。
量産用鋼製交差穴の加工:再現性と残留物に注目する
量産部品では、各交点の再現性にさらに注意する必要があります。CNC駆動の専用工具、ロボットパス、その他の自動化方法は、完全に手作業へ依存するよりも動作を固定しやすいのが一般的ですが、過度な丸み付け、穴径の変化、局所的な流路拡大が生じていないかを確認する必要があります。微小穴、複数流路、または汚染リスクに敏感な部品では、アブレシブフロー加工、熱エネルギー法、電気化学的方法などの専用工程を慎重に比較できます。ただし、これらが普遍的に最適とは限らず、鋼材、交点寸法、エッジの機能、ならびに研磨材や反応残留物を評価する必要があります。どの方法を採用する場合でも、圧縮空気と洗浄は後続工程にすぎず、内部エッジの検査や清浄度の検証に代わるものではありません。
交差穴加工後の品質検査:内部エッジ、寸法、清浄度、機能
鋼製部品の交差穴加工後の検収を、「バリ取り済み」の一言で終わらせることはできません。貫通部の交差点は、深穴の内部、ねじの後方、または流路内部に隠れている可能性があります。外側の穴口が整って見えても、内部に鋭い返り、付着バリ、または遊離した金属片がないことを意味するものではありません。検査は少なくとも、内部エッジ、寸法・形状、清浄度、機能の4項目に分けて実施すべきです。
まず交差穴内部のエッジが安全であることを確認する
目視可能な交差点は拡大観察を行い、より深い交差点や遮られている交差点については、内視鏡、専用検具、または初品の切断検査を検討できます。検査の重点は、丸みの痕跡を一切なくすことではなく、脱落する可能性のある粒子、鋭いリップ状のエッジ、シール部品を傷つける可能性のある返りがないことを確認することです。量産部品については、抜取検査の位置、拡大条件、記録方法も明確にする必要があります。単品が一見合格していても、それだけで工程が安定していることを証明するものではありません。
寸法、清浄度、機能は個別に検証する必要がある
続いて、主穴および支穴の穴径、穴深さ、交差位置を再確認し、ねじ、シール面、流路断面が過度に削られたり、丸められたりしていないことを確認します。清浄度は別個の要求事項です。圧縮空気は一部の遊離した切りくずを吹き飛ばせるだけで、交差穴内部に付着バリがないことを証明するものではありません。洗浄後の粒子検査またはその他の合意済みの方法を組み合わせて検証すべきです。油圧、空圧、燃料の通路については、リスクに応じて流量、漏れ、または組立検査を実施することもできますが、具体的な方法は機能要件によって決定する必要があります。
したがって、図面または購買文書には、交差穴の位置、重要な穴径と深さ、損傷禁止区域、許容されるエッジの鈍化状態、清浄度要求、検査方法、記録要求を明記し、「バリなきこと」とだけ記載するべきではありません。寸法またはエッジ状態がまだ定義されていない場合は、試し切削前に、技術、購買、加工の各担当者が共同で確認する必要があります。
FAQ:鋼製部品の交差穴加工と検収に関するよくある質問
鋼製部品の交差穴の検収は、外側の穴口が整っているかどうかだけで判断できません。交差点へのアクセス性、シールまたは流路の機能、内部エッジの状態、重要寸法、清浄度も併せて確認し、検査方法と記録内容を事前に取り決める必要があります。
外側の面取りで、鋼製部品の交差穴内部のバリ取りを代替できますか?
通常はできません。外側の面取りは主に入口エッジを処理するものであり、深穴や遮蔽された位置にある交差穴の交差部に、薄い返り、付着バリ、遊離粒子がないことを保証できません。油圧バルブボディやシリンダボディなどの部品では、交差点のエッジ状態を個別に規定し、アクセス性に応じて内部バリ取りと検査を実施する必要があります。
圧縮空気で交差穴内部が清浄になったことを証明できますか?
できません。圧縮空気は一部の遊離した切りくずを取り除くのに役立ちますが、交差部に付着したバリまで除去できるとは限らず、清浄度検証の代替にもなりません。部品のリスクに応じて、フラッシング、残留粒子検査、内視鏡観察、機能試験などの方法を組み合わせる必要があります。
すべての鋼製交差穴部品に内視鏡検査または切断検査が必要ですか?
必ずしも必要ではありません。目視可能で浅く、リスクの低い交差点には、拡大観察または専用検具を使用できます。深穴、目視できない交差部、またはシールや流量に関わる重要箇所については、内視鏡、初品の切断検査、その他の対象を絞った検証が必要になる場合があります。方法は、図面要求と故障リスクに基づいて決定すべきです。
小穴を先に加工し、その後に大穴を加工すれば、交差穴のバリを必ず減らせますか?
必ずしも減らせるとは限りません。この順序により、一部の穴径、肉厚、工具条件ではバリの発生方向を変えられる可能性がありますが、汎用的なルールではありません。加工側は、穴の機能、工具のアクセス性、ねじ、シール面も考慮し、断面評価または試し切削によって確認する必要があります。
図面に「バリなきこと」としか記載されておらず、数値がない場合、購買側はどのように検収すべきですか?
加工前に、実行可能なエッジ状態を共同で定義すべきです。例えば、遊離金属や鋭い返りがないこと、どの区域で鈍化または丸みの形成が許容されるか、どの穴径、シール面、流路を変更してはならないかを明確にし、併せて外観、寸法、清浄度、機能の検査方法を明記します。検査根拠のない包括的な結論として、「ゼロバリ」を用いるべきではありません。
Key takeaways
- 交差穴の主なリスクは、見えない交差部に生じるめくれ、切りくずの断裂、遊離粒子です。外部の面取りだけでは、内部のバリ取りの代わりにはなりません。
- 穴径、方向、深さ、加工順序、工具の到達性は、工程設計段階で連動させて計画する必要があります。
- ドリルが別の穴へ貫通する直前には、工具、肉厚、鋼材の条件が許す場合に限り、送りを調整できます。実際のパラメータは、必ず試し加工によって確認してください。
- バリ取りでは、鋭いリップ状エッジや遊離金属を除去すると同時に、穴径、シール面、ねじ、流路断面を変化させないことが重要です。
- 内部エッジ、寸法・形状、清浄度、機能試験は個別に定義する必要があり、圧縮空気や単一の目視検査だけで、すべての受入検査を代替することはできません。



