5軸はより正確ではない:それが本当に売るのは「段取りの少なさ」
多くの人は5軸の価値は「精度がより高い」ことだと思っている。工作機械自体の位置決め精度も確かに一因だが、多くの部品にとって、本当に差を生むのは工作機械ではなく段取り回数だ。3軸で斜め穴のあるブラケットを加工する場合、正面、側面、斜め穴でそれぞれ1回ずつ段取りし、3回の芯出し、3回のクランプ、基準が治具間で受け渡され、累積誤差は工作機械の精度より一桁大きくなることが多い。5軸はこの3面を1~2回の段取りにまとめ、誤差源を半分に削る。
言い換えれば、5軸が買うのは基準の統一と工程の統合であり、「工作機械がより正確」ではない。多面のハウジングで、重要な穴が互いに角度をなす3つの面に分布している場合、3軸では専用治具を作るか、余肉を残して後で合わせ加工するしかない。5軸は1回の段取りで3面の位置関係を同一座標系に固定するので、幾何公差を保証しやすい。
コストレバーの優先順位:どの設計選択が知らず知らず費用を膨らませているか
5軸部品の見積書では、工作機械の時間単価は氷山の一角にすぎない。本当に価格を分けるのはいくつかの設計選択だ——それらは材料欄に書かれず、個々の寸法にも表れないが、プログラミング、段取り、工具、検査の作業量を何倍にも膨らませる。以下では影響の大きい順に並べ、各項目について「費用がどこにかかるか、なぜか、どう節約するか、いつ節約してはいけないか」を明確にする。
- 段取り回数と基準の変換。段取りが1回増えるごとに、芯出し、クランプ、再検査が1巡増え、基準誤差が累積する。5軸の価値は主にここにある:1回の段取りで多面を完成させ、繰り返しの位置決めを省く。統合できる工程はできるだけ統合する。ただし部品の剛性が低く、張り出しが大きい場合、無理に1回の段取りにするとかえってびびりが生じるので、その場合は工程を分け、中間検査を加えるほうがよい。
- 面をまたぐ幾何公差。同軸度、位置度、直角度が複数の面にまたがる要素に指示されている場合、5軸の1回の段取りは基準の統一を保てる。図面の基準自体が頻繁に変換される場合、プログラミングでは追加の座標系構築が必要になり、検査では何度も芯出しが必要になり、コストが上がり争いも増える。図面はできるだけ統一した基準体系で指示する。
- 工具の到達性と深いポケット。深いポケット、狭い溝、小さすぎる内側コーナーRは、長い張り出しの小径工具を使わざるを得なくし、送りを下げ、走査回数を増やし、工具摩耗も早くなる。設計時に内側コーナーRを標準工具半径まで大きくし、ポケット深さと工具径の比を抑えることが最も直接的なコスト削減策だ。ただし機能面で小さなコーナーRが必要な場合、工具費を節約するためにシールや嵌合を犠牲にしてはいけない。
- 材料と工具摩耗。ステンレス、チタン合金、高硬度のプリハードン鋼は切削力が大きく、熱伝導が悪く、工具寿命が短く、切削条件は保守的になり、工数は自然に増える。熱処理可能な材料はできるだけ粗加工後、精加工前に調質し、硬態切削量を減らす。ただし寸法安定性の要求が高い場合、硬態精加工は省けない。
- 表面粗さ。Raを一般的な3.2から0.8、さらには0.4へ厳しくすると、多くの場合、精密フライスに替えたり、手仕上げや研削工程を追加したりする必要がある。機能面ごとに粗さを区別する:嵌合面、シール面は厳しく、非嵌合面は緩く。図面全体に一律の高い要求を指示しないこと。
- 検査方法。三次元測定器による全数測定と抜き取り検査、3Dスキャンによる全寸法比較では、作業量が大きく異なる。5軸部品は複合角度や空間曲面が多く、検査のプログラミングと段取り自体も時間がかかる。量産部品では抜き取り比率と初品報告の範囲を取り決め、デフォルトで全数検査にならないようにする。
3軸、3+2、5軸同時:まず自分が買うのはどれかを見分ける
見積書に「5軸」と書かれていても、まったく異なる2つのものかもしれない。3+2位置決め加工(5面加工、割り出し5軸とも呼ばれる)は2つの回転軸をある角度で固定し、工具はワークに対して依然として3軸軌跡だ。5軸同時はA/CまたはB/C軸が切削中に連続補間し、工具軸ベクトルがリアルタイムに変化する。価格差、プログラミング工数差、到達可能な曲面の差は、ここから分岐する。
3+2を同時加工として見積もる、あるいは逆に同時加工の価格で位置決め加工をこなすのは、調達で最もよくある無駄だ。下表は「加工面数—曲面連続性—プログラミング量—適用部品」の4欄で分解し、見積もり前に照合する。
| 種類 | 1回の段取りで加工可能な面 | 曲面連続性 | プログラミングとシミュレーション工数 | 典型的な適用部品 |
|---|---|---|---|---|
| 3軸 | 主に単面 | 平面、簡単な段差 | 低 | 平板、単面のポケット、穴系が単一面上 |
| 3+2位置決め | 多面(角度を変えるたびに依然として3軸で動く) | 面と面の間は割り出しでつなぎ、遷移帯は通常余肉を残すか手作業で研磨する必要がある | 中、面ごとに座標系を構築する必要がある | 斜め穴ブラケット、多面ハウジング、1回の段取りで3~5方向をカバーする必要がある部品 |
| 5軸同時制御 | 多面+連続複合角度 | 連続的な遷移が可能で、工具軸を曲面法線に沿わせられる | 高、RTCPポストプロセッサと衝突シミュレーションが必要 | インペラ、ブリスク、複雑な流路、大きな曲率の薄肉部品 |
コストはどう分岐するか:位置決めは段取りを省き、同時制御は二次工程を省く
3+2 のコスト削減の論理は段取り回数を減らすことにある。従来は3軸で3回面を反転し、3回基準を設定する必要があったが、今は1回の段取りで角度を変えて完了する。工具軌跡の複雑さは変わらないため、プログラミング量の増加は限定的で、見積もりでは主に機械の時間単価が高くなる。
同時制御のコスト削減の論理は異なる。省くのは後続工程である——曲面を一度で成形し、手作業研磨のために余肉を残す必要も、遷移帯のために別途電極や二次位置決めを行う必要もない。代償はプログラミングとシミュレーションの工数が著しく増加し、工具の突出しや機械の動的精度により敏感になることだ。部品の曲面が単純で、研磨がもともと高価でなければ、同時制御のプログラミング割増は回収できないことが多い。
- まず面を数える:重要要素が1つの面に分布 → 3軸;3~5方向だがそれぞれ平面/斜め穴 → 3+2;連続的な遷移が必要 → 同時制御。
- 次に遷移帯の要求を見る:図面が2曲面の境界部の粗さや輪郭度を規定し、手作業での修正を許さない場合 → 同時制御で評価する。
- 最後に検査を問う:面をまたぐ幾何公差が3軸では複数回の基準設定を要する場合、3+2 なら1回の段取りで基準を統一でき、この部分の利益はしばしば見落とされる。
いつ5軸がかえって高くなるか:使うべきでない3つのシチュエーション
5軸の見積もりでは、機械工数は一部にすぎない。実際に価格を押し上げるのは、プログラミング、工具、段取り剛性という3つの隠れたコストである。以下の3種類の部品では、無理に5軸を使うのは通常割に合わない。
- 片面の平面フライス加工が主体:部品の重要特徴がすべて同一方向にあり、3軸で1回の段取りで完了できる。5軸の価値は「面反転を減らすこと」にあるが、ここでは面反転自体が存在せず、増えるのはプログラミング時間と回転軸の位置決め誤差連鎖だけである。
- 公差が緩く、2回の段取りで足りる:面をまたぐ幾何公差自体が緩く与えられている場合(例えば位置度が指示なき公差による)、3軸で1回面を反転し、基準を再調整する方がコストが低い。無理に5軸を使うと、かえって鈍感な公差のために高価な同時制御工具経路を支払うことになる。
- 大量生産で、専用治具が既にある:生産量が上がると、専用治具は3軸ラインのタクトを非常に低く抑えられる。5軸が単品で段取りを省く優位性は、量産の前では治具の固定費に薄められる。この場合問うべきは「治具をもっと改良できないか」であり、「5軸に替えるべきか」ではない。
無理に5軸を使うと、代償は見えないところに現れることが多い。プログラミングが2軸半の工具経路から同時制御工具経路に変わり、試し削りの回数が増える。ボールエンドミルや長い突出しのホルダは剛性が低下し、薄肉や深いポケットはびびりやすくなる。ワークが回転軸とともに揺動するため、治具を再設計する必要があり、把持点が減ることで逆に切削パラメータが抑えられる。これらはすべて見積書上で「工程難易度」として現れる。
判断ルールは簡単である:節約した段取り回数がプログラミングと工具の増分を回収できないなら、5軸を使うべきではない。部品が多面加工を必要とし、かつそれらの面間に厳しい相互位置要求がある場合に、5軸が本当に元を取れるようになる。
図面に明記すべき4つのこと:基準、公差帯、粗さ、検査
5軸は段取りを省くが、「どう指示するか」は省かない。図面の指示が不明確だと、加工側は独自の解釈で作り、検査側は別の解釈で検証し、最終的に争いはすべて手直しに帰着する。5軸部品の図面では、4つのことに注目する。
基準体系:主基準を1つ、検査側に推測させない
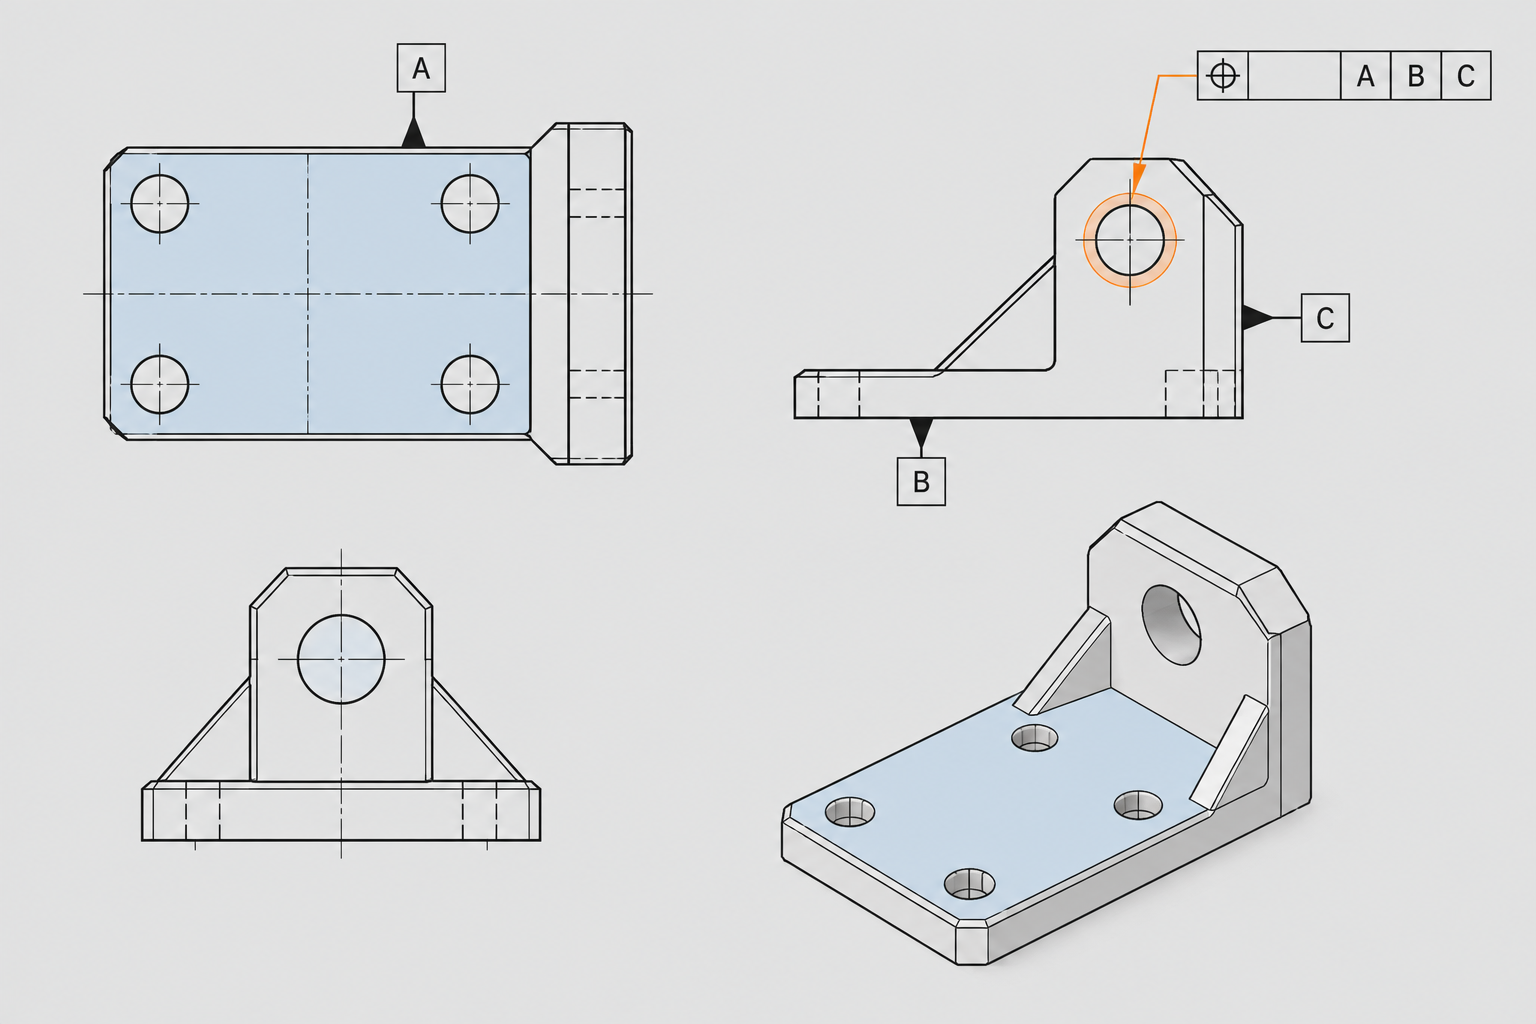
5軸部品はしばしば1回の段取りで複数の面を加工するため、最も問題になりやすいのは加工ではなく基準変換である。図面がA面を基準に設定し、重要穴位置をB面に指示すると、検査時にAとBの間で基準伝達を行わねばならず、誤差が拡大する。一般的な方法は、組立機能に最も関連する面を主基準に選び、他の要素はできるだけその基準に指示すること;面をまたいだ指示が本当に必要な場合は、基準体系(例:A|B|C)を明記し、記号を1つ置くだけにしないことである。
幾何公差:面をまたぐ要素に指示し、寸法だけにしない
5軸の価値は面をまたぐ加工にあり、ならば図面は面をまたぐ関係を指示すべきである。位置度、直角度、同軸度といった幾何公差は、単一の寸法よりも組立を拘束できる。穴径と座標だけを指示し位置度を指示しなければ、加工側は機械精度で作り、検査側は組立機能で検証し、その差がどれほどか誰も説明できない。業界で一般的な方法は、嵌合穴には位置度と最大実体要求を用い、輪郭面には輪郭度を用い、多数の線形寸法で積み上げないことである。
粗さと検査:機能別に区分し、事前に取り決める
粗さは低ければ低いほど良いわけではない。シール面や摺動嵌合面はRaを低くする必要があるが、非嵌合面はRa 3.2 あるいは 6.3 で十分である;図面全体にRa 0.8 を指示すると、加工側は仕上げフライス工具経路を余分に走り、時間がかかるだけである。検査方法も同様に事前に明記すべきである:三次元測定機で幾何公差を測るのか、3Dスキャンで輪郭を比較するのか、両者はコストと期間が異なり、図面で取り決めなければ見積もりも検収も揉める。不確かな粗さ値は、機能面ごとに個別に指示し、「全体Ra 1.6」で一律にしないこと。
if/then 判断ルール
- もし重要要素が2つ以上の面にまたがるなら → 統一基準体系を構築し、位置度または輪郭度を指示し、座標寸法だけを与えない。
- もしある面が支持のみで嵌合に関与しないなら → 粗さをRa 3.2~6.3に緩め、仕上げ加工の工具経路を減らす。
- もし組立が同軸度に敏感なら → 直径公差だけでなく同軸度を指示し、検査方法(三次元測定機)を明記する。
- もし輪郭が自由曲面なら → 3Dスキャンで比較し、図面上にCADモデルと輪郭度公差帯を与え、線形寸法で記述しない。
あるブラケットの手直し事例:節約した段取りが公差超過に食われた
あるアルミニウム合金ブラケットは、6面のうち4面に加工特徴があり、斜面に2組のφ8位置決め穴がある。元の工程は3軸で行い、3回の段取りが必要だった。5軸に変更して1回の段取りにすると、確かに加工時間は減った。しかし初品の三次元測定報告が出ると、斜面の穴位置のA面に対する位置度が公差を外れ、検査治具で不合格と判定された。争点は工作機械ではなく図面にある。基準Aは底面に指示されているが、重要な穴位置公差は斜面のB面に指示されている。検査時はB面で座標系を構築し、加工時はA面で位置決めするため、両者の基準が一致していない。
これが5軸部品で最も見落とされやすい勘定だ。段取り回数は減ったが、基準の統一が追いつかず、節約した時間は検査の争議と手直しに食われる。段取りコストは顕在的だが、基準変換コストは潜在的だ。後者の方が往々にして高くつく。
if/then:いつ段取りを省くべきか、いつ図面を先に直すべきか
- if 重要な幾何公差が単一の基準面のみに関わり、検査も同じ基準で座標系を構築できる → 5軸の1回段取りは純利益であり、そのまま採用する。
- if 公差が面をまたぐ(A面基準、B面要素)が、設計が基準体系の統一に同意する → 先に図面を直してから工程を組む。加工と検査がそれぞれ別の基準で進まないようにする。
- if 公差が面をまたぎ、基準を変更できない(組立拘束で固定) → 加工はA面、検査もA面で座標系を構築し、B面の公差をA面に換算して指示するか、図面に検査基準を明記する。
- if 顧客が完成品図のみを渡し、基準の説明がない → 見積前に検査基準を書面で確認する。そうしなければ初品で争議になる確率は低くない。
この事例の教訓は「5軸を使うな」ではなく、5軸が省くのは段取りであり、基準管理ではないということだ。1回の段取りで多面の特徴を加工することで、かえって基準不統一の問題が早く露呈する。図面に検査基準が明記されていなければ、段取りを省くほど手直し時の争議が大きくなる。
調達と検査の連携方法:見積前に交換すべき情報
5軸部品の見積変動は、多くの場合工数そのものではなく、見積前に検査ロジックを明確にしていないことが原因だ。同じ図面でも、「三次元測定で重要穴を抜き取り検査」と「全寸法初品報告+3Dスキャン比較」では、見積差が材料変更よりも大きくなることが多い。理由は単純で、5軸部品は通常1回の段取りで多面を完成させるため、検査時に複数の座標系を1つの基準に統一する必要があり、プログラミングと測定の時間が増えるからだ。
見積前に必ず交換すべき5つの入力
- 材料と状態:牌号、熱処理状態、素材形状(板/鍛造品/棒材)。鍛造品は余肉が大きいと段取りと送り戦略を直接変える。
- 数量とロット:単品、小ロット、繰り返しロットか。数量は専用ソフトジョーや位置決め治具を作る価値があるかを決める。
- 重要公差リスト:どの寸法/幾何公差が機能的で、どれが参考のみか。5軸見積は重要要素で計算し、図面全体の平均では計算しない。
- 検査要求:初品報告の要否、三次元測定や3Dスキャンの指定有無、サンプリング比率。これは検査工数を決め、見積で最も見落とされやすい項目だ。
- 基準と図面版:基準体系、面をまたぐ幾何公差の有無、版番号。基準が不明確なことは、その後の手直しと争議の主な原因だ。
初品検査と量産検査は別物
初品は通常、基準の構築、面をまたぐ位置度、輪郭度を含む全寸法検証が必要で、検査時間は加工時間に近いかそれを超えることもある。量産段階では通常、重要寸法の抜き取り検査に移行し、コストは下がる。調達が初品要求を量産発注に書き込むと、全数検査で支払うことになる。一般的な運用は、初品は全寸法報告で承認し、量産は合意した抜き取り項目で検査する。ただし図面に抜き取り規則が明記されていない場合は、エンジニアリングに確認すること。サプライヤが全数検査すると勝手に想定してはいけない。
5軸部品の検査コストが3軸部品より高いのは、多面要素の基準統一と曲面輪郭測定が核心だ。3軸部品の面は直交していることが多く、検査治具とノギスで大半をカバーできる。5軸部品は斜め穴、複合角度面、連続曲面を伴うことが多く、三次元測定やスキャン比較が必要で、測定経路自体をプログラミングしなければならない。このコストを抑える最も直接的な方法は面をまたぐ公差を減らすことだ。単一基準に載せられる要素を、別の面に指示しないこと。
もう一つの調達側の判断基準:部品に嵌合面や組立基準がある場合、検査項目は加工面ではなく組立に従うべきだ。加工面が測りやすいことは、組立が通ることを意味しない。この2つを一致させれば、手直し率は通常明確に下がる。CNC加工能力と検査可能範囲はCNC加工能力を参照し、具体的な検査方案は図面に基づいて確認する。
5軸加工のよくある質問
以下は見積前に最も多く聞かれる項目だ。回答は判断基準であり、保証値ではない。実際にできるかどうかは図面公差、材料、検査方法による。
5軸はどの程度の精度まで加工できるか?
工作機械自体の位置決め精度は通常ボトルネックではなく、段取り剛性と熱変形が問題だ。業界の一般的な運用は、一般構造部品の位置公差を±0.02~±0.05 mm程度に抑え、嵌合面は図面に従って厳しくする。曲面輪郭度は多くが0.03~0.08 mmの範囲だ。これらは参考帯であり、保証値ではない。成否を決めるのは基準が統一されているか、工具の突出しがどれだけ長いか、粗加工と仕上げ加工を分けているかだ。図面に±0.01 mmの面をまたぐ位置度が指示されている場合、まず検査手段で測定できるかを確認してから加工を語る。
5軸は必ず3軸より高いか?
必ずしもそうではないが、多くの場合単価は高い。5軸はプログラミング時間が長く、工具突出しが制限され、段取り方案を専用設計する必要があるため高い。部品が本来3回の段取りを要し、基準誤差の累積で手直しが発生するなら、5軸の1回段取りの方が手直しと検査コストを節約できる。逆に、片面平面フライスの部品に5軸を使うのは、簡単な仕事を複雑にするだけで、プログラミングと段取り調整に金を使うことになり割に合わない。判断基準:段取り回数≥3かつ幾何公差が面をまたぐ場合、5軸は計算する価値がある。
3+2位置決めと5軸同時加工はどう選ぶか?
曲面が連続しているかで判断する。3+2は2つの回転軸を固定し、固定角度で加工する方式で、多面穴あけ、斜面フライス、平面主体の部品に適し、プログラミングと剛性の両面で優れる。5軸同時加工は加工中に2軸が同時補間する方式で、連続曲面、複合角度、インペラ流路などに適する。よくある誤解は、3+2の見積で同時加工の仕事を比較することだ。図面が連続曲面輪郭度を要求する場合、3+2で加工すると削り残しや面段差が生じ、手直しの方が高くつく。見積前に曲面要求を明確に書くこと。
小ロットで5軸を使う価値はあるか?
小ロットこそ5軸の得意領域だ。専用治具と複数回段取りの位置決め治具を省けるからだ。ただし前提として、部品に面をまたぐ公差や複雑な角度があること。単純な板物を数十個だけなら、3軸と簡単な治具の方が安い。判断規則:小ロット+段取り回数が多い+幾何公差が面をまたぐ → 5軸。小ロット+片面加工+公差が緩い → 3軸。「5軸を使うため」に5軸を使ってはいけない。
5軸部品はどう検査するか?
優先的に三次元測定機を使い、図面基準で座標系を構築し、面をまたぐ位置度と輪郭度を重点的に測定する。複雑曲面は3Dスキャンで面差比較が可能だが、スキャン結果は三次元測定の基準と一致させなければならず、そうでなければデータが合わない。検査コストは通常3軸部品より高い。基準変換が多く、測点が密だからだ。見積時に検査方法を約定することを勧める。初品は全寸法報告、量産は重要寸法の抜き取り検査。検査基準が統一されていないことが、5軸部品で最も争議が多い点だ。
Key takeaways
- まず段取り回数を数える:1つの部品が重要な面を仕上げるのに3回以上の段取りを要するなら、5軸が採算に合う可能性がある。2回以内なら3軸を優先する。
- 幾何公差は5軸の第一の判断基準だ:位置度、同軸度、輪郭度が複数の面にまたがる場合、1回の段取りの利益は片面の公差を厳しくすることよりはるかに大きい。
- 深いポケット、負角、工具干渉面は3軸の工具が届かない場所であり、5軸が本当に工数を削減できる場面でもある。
- 公差自体が不合理な図面を5軸で救おうとしてはいけない:段取りで節約した分は、公差外れによる廃却に食われてしまう。
- 見積もり前に、基準、公差帯、表面粗さ、検査方法を明確に書く。そうでなければ、5軸と3軸の価格差が妥当かどうか判断できない。



