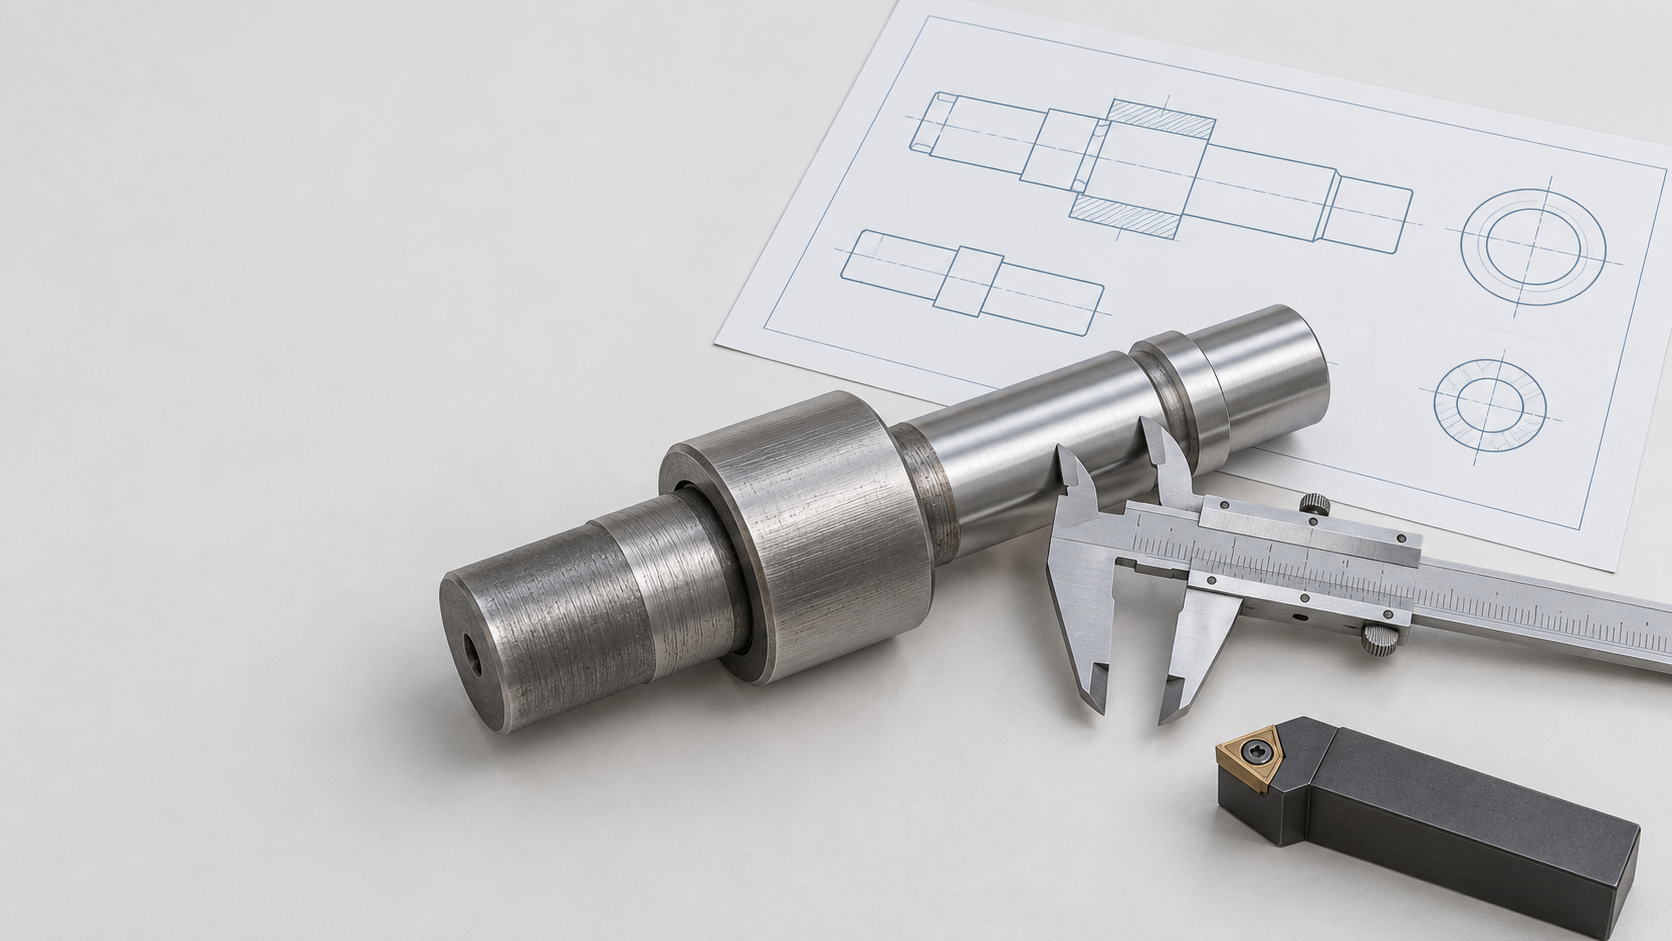
機械加工技術の仕事で実際に行うこと:図面から合格品になるまでの部品の流れ
外径、内径、溝、嵌合面を備えた金属部品の図面が作業担当者の手元に届いたとき、本当の課題は「工作機械の起動ボタンを押せるか」ではなく、図面の要求を実行可能で検査可能な加工作業一式に変換できるかどうかです。材料、素材、寸法公差、表面粗さ、技術要求はすべて、加工順序、段取り方法、工具の選定、最終測定に影響します。
したがって、機械加工技術で学ぶのは互いに孤立した科目ではなく、設計要求から合格品の判定に至る一連の作業工程です。作業担当者はまず部品図と組立関係を読み解き、構造と加工上の難所を分析します。その後、工程を作成し、工作機械、治具、工具、測定器を選定します。NC加工の段階では、工程の意図をプログラムに変換し、シミュレーション、実機操作、初品測定によって結果を検証します。寸法や幾何公差の要求を満たさない場合は、段取り、工具摩耗、加工条件、測定方法を追跡し、工程または現場の作業にフィードバックする必要があります。
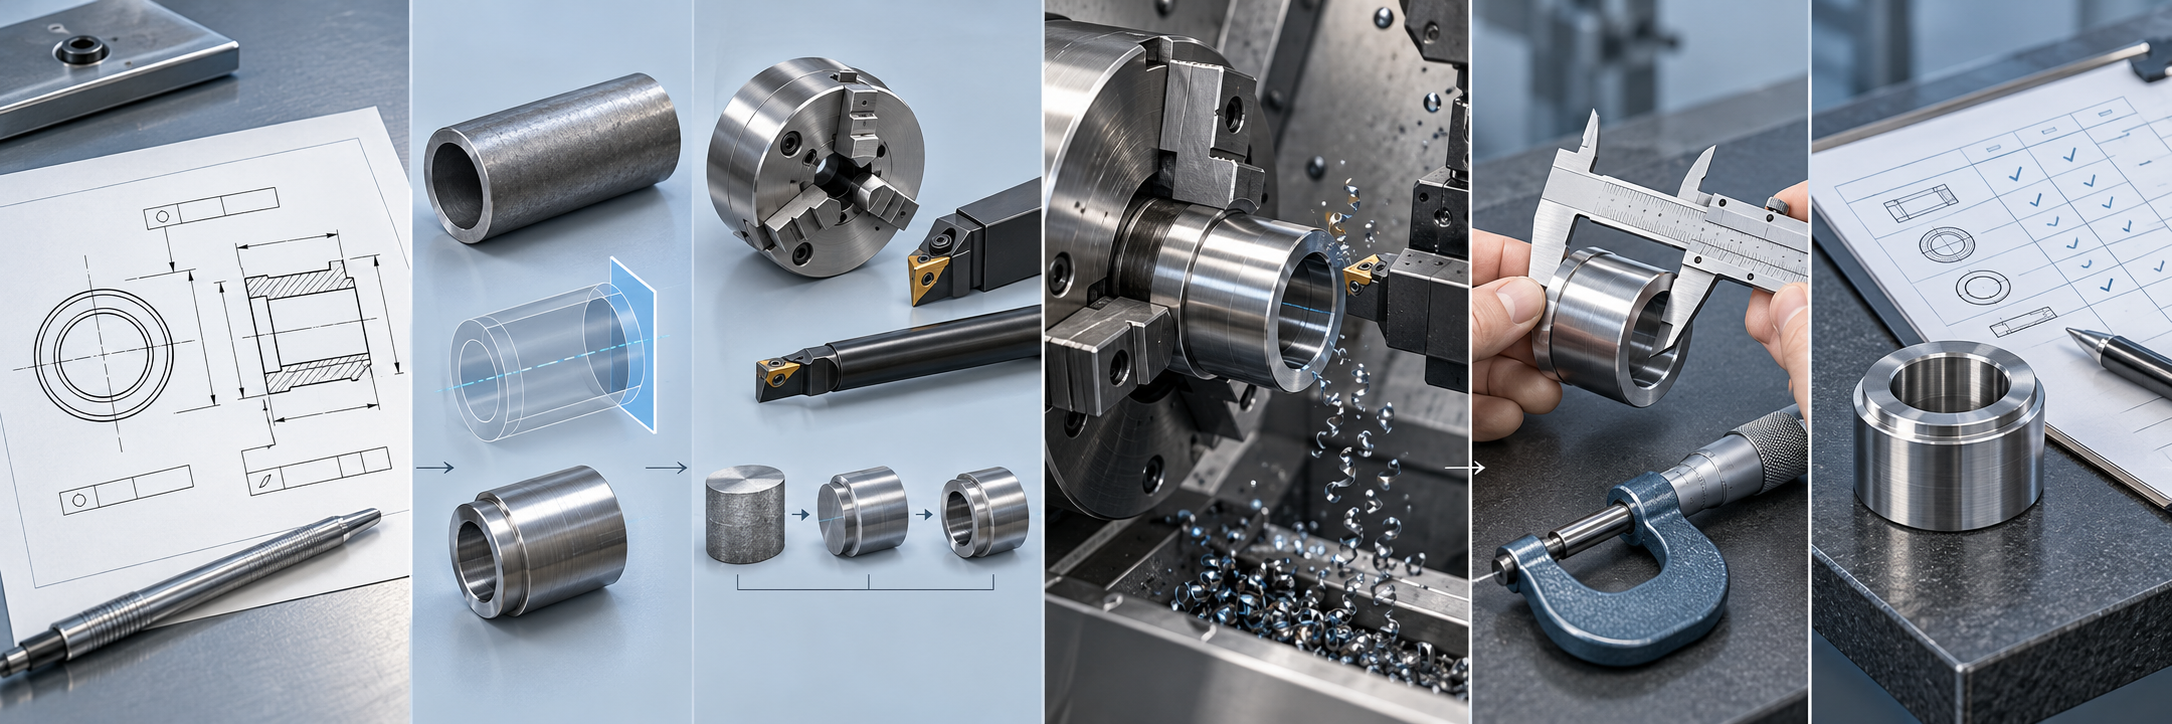
機械加工技術で最初に学ぶこと:部品図、組立図、技術要求を加工作業に読み替える
機械加工技術の出発点は、工作機械の起動ボタンを押すことではなく、図面を読み解くことです。軸受スリーブやフランジ状部品の図面を受け取ったら、作業担当者はまず材料、素材形状、主要構造を確認し、次に位置決め基準、重要寸法、穴・溝・ねじ、嵌合面を見つけます。部品図は「単一の部品をどのような形状に加工するか」を示し、組立図は隣接部品との接続、動作、嵌合の状態を判断するのに役立ちます。
図面を読む際は、記載された呼び寸法だけを見てはいけません。寸法公差は許容される変動範囲を決定し、嵌合要求は外径、内径、段部の加工方法や測定方法に影響します。幾何公差の要求によっては、段取り基準や加工順序が変わることもあり、表面粗さは工具、切削状態、後処理を任意に決めてはならないことを示します。図面上の技術要求は、最終的に具体的な加工動作と検査項目に変換する必要があります。
機械加工技術における図面読解力は、現場での判断に結び付いていなければならない
内径と端面を備えた軸受スリーブを例にすると、学習者は次の事項を記録できなければなりません。どの面が位置決め基準に適しているか、内径と外径に嵌合関係があるか、端面と軸線の間に直角度の要求があるか、初品検査と最終検査でどの寸法を重点的に測定する必要があるか。単に「図面を理解した」と言えるだけで、段取り基準、加工上の重点、測定方法を指摘できないのであれば、機械製図をまだ職務能力に変換できていません。
- 識別:材料、構造、基準、寸法、公差、表面要求を読み取る。
- 判断:これらの要求が、段取り、加工順序、工具の到達性に及ぼす影響を分析する。
- 記録:主要寸法と検査項目を整理し、後続の工程設計と品質判定の根拠とする。
機械加工工程設計で学ぶこと:基準の選定から工具、治具、加工条件まで
図面が「部品にどのような要求を満たさせるか」を示すものだとすれば、機械加工の工程設計は「それをどのように安定して製作するか」を解決するものです。部品図を受け取った後、すぐにプログラミングや機械の運転を始めるのではなく、まず材料、素材形状、重要表面、加工代、寸法公差を判断し、設計要求を実行可能な加工工程に変換する必要があります。
機械加工技術における基準と工程の割り当て
工程担当者はまず位置決め基準を選定し、部品をどのように段取りするか、どの表面を先に加工するか、後続寸法をどこから構築するかを決定する必要があります。一般的には、位置決めの根拠となる基準面または基準穴を先に加工し、その後、荒加工、半仕上げ加工、仕上げ加工を順に配置して、加工代を段階的に除去します。軸受スリーブなどの部品では、外径と端面を先に加工してから内穴を加工する場合があります。穴群やキャビティを持つ部品では、基準の統一、穴位置の関係、工具の到達性に特に注意する必要があります。
機械加工工程における設備、工具、治具の適合
次の段階では、旋盤、フライス盤、またはマシニングセンタが部品に適しているかを判断し、治具、工具、測定器具、切削条件を選定します。治具は確実な位置決めと十分な段取り剛性を確保すると同時に、加工領域を遮らないようにする必要があります。工具は構造上の到達性と材料の加工要求を満たさなければなりません。加工条件は設備の状態、工具仕様、材料、加工代を考慮して調整する必要があり、固定値をそのまま流用してはいけません。薄肉、長尺、またはオーバーハングの大きい構造では、振動、変形、再段取りによる誤差も考慮する必要があります。
適切な工程出力は、単なる工程名称だけではなく、加工順序、位置決め・段取り方案、工具と測定器具の選定、主要加工条件、品質管理ポイントを含むものでなければなりません。その後のNCプログラムは、この工程方案に従う必要があります。機械加工技術を学ぶ際は、典型的な部品を使って練習するとよいでしょう。まず基準と工程経路を描き、次に各工程の加工目的を説明し、最後に初品で重点的に測定する寸法を書き出します。こうすることで、図面要求を実際の現場動作に確実に変換できるようになります。
NC加工技術で学ぶこと:プログラミング、シミュレーション、実機操作、初品検証
NC加工技術は、最初にプログラムの入力を覚えるものではなく、まず工程を理解することから始まります。工程担当者が加工順序、位置決め基準、ワーク座標系、工具、切削経路を決定した後、オペレーターがそれらの要求をNCプログラムに変換できます。旋盤は主に外径、内穴、端面、ねじなどの回転面を加工します。一方、フライス盤やマシニングセンタは、平面、溝、穴群、キャビティの加工によく使用されます。設備によって座標方向、段取り方法、プログラム確認の重点も異なります。
プログラミングが完了したら、シミュレーションによって工具経路、進入・退出位置、加工順序、寸法の論理性を確認し、過切削、空運転、衝突のリスクを事前に発見する必要があります。ただし、シミュレーションで現場確認を代替することはできません。本加工の前には、設備状態、治具の締結状況、工具の取り付けと摩耗状態を確認し、正しく工具補正とワーク座標を設定したうえで、設備の作業手順に従って空運転、試し切削、または低リスクの検証を実施する必要があります。
初品加工が完了した後は、部品図と検査要求に基づき、主要寸法、穴位置、嵌合面、その他の技術特性を測定し、プログラムと工程が本当に有効かを判断する必要があります。初品の寸法に偏差がある場合、プログラム数値だけを修正するのではなく、工具補正、段取り変形、基準選定、設備状態も調査しなければなりません。このことから、機械加工技術におけるNC能力とは、最終的に「工程に従ってプログラミングでき、安全に操作でき、結果を検証して問題をフィードバックできること」であり、特定のソフトウェアやNCシステムの使い方だけを知っていることではないと分かります。
品質検査を機械加工工程に組み込む方法:測定器具の選定、寸法判定、偏差フィードバック
機械加工技術の職場において、品質検査は部品加工の終了後にだけ行う独立した作業ではなく、図面の読解、基準の決定、段取り加工から最終測定まで続く一連の閉ループです。検査担当者はまず部品図、技術協定、検査規格に立ち返り、管理すべき寸法、公差、幾何公差、表面粗さ、嵌合関係を確認し、そのうえで測定方法と記録方法を決定する必要があります。
機械加工技術における測定器具の選定と測定基準
測定器具は「手元にあるもの」だけを基準に選んではなりません。外形寸法は要求に応じてノギスまたはマイクロメータを使用し、穴径には内径測定工具、内径ゲージ、その他の適切な測定器具が必要になる場合があります。同軸度や直角度などの幾何公差に関わる場合は、基準の設定と専用ゲージ、測定設備との適合性も考慮しなければなりません。軸受スリーブなどの部品を例にすると、外径、内穴、端面の間の嵌合関係は、単一の直径を測定することより重要な場合があります。測定時は図面の基準と一致させ、位置決め方法の違いによる誤判定を避ける必要があります。
機械加工技術における結果判定と偏差フィードバック
検査結果は追跡可能な記録として作成し、図面の規定と項目ごとに照合する必要があります。同軸度、嵌合寸法、表面粗さには、すべての軸受スリーブに適用できる統一数値はありません。具体的な合格範囲は、部品図、材料、加工工程、技術協定、検査規格によって決まります。寸法が公差外の場合は、単純に「操作ミス」と判定するのではなく、測定誤差、工具摩耗、治具の位置決め変化、段取り変形、加工条件の不適切さをさらに区別して調査する必要があります。
例えば、内穴が徐々に大きくなる場合は、工具摩耗または補正設定が関係している可能性があります。同軸度に異常がある場合は、基準の変換、段取り剛性、加工順序を確認する必要があります。品質検査の出力は「合格」または「不合格」だけではなく、工具、治具、加工条件、工程の割り当てを調整するために、偏差を工程、プログラミング、設備操作の各工程へフィードバックする必要があります。測定、判定、記録、フィードバックを完了できて初めて、機械加工技術における品質の閉ループを真に習得したといえます。
機械加工技術には何が含まれるのか:設備保全、安全操作、現場でのコミュニケーション
NCプログラムを作成できることは、機械加工技術を完全に身に付けていることを意味しません。プログラムを工作機械に読み込む前に、作業者は設備の状態、治具の取り付け、工具の摩耗、ワークのクランプが工程要求を満たしているかどうかも確認する必要があります。企業によって設備、制御システム、職務分担は異なる場合がありますが、設備の作業手順に従って作業することは共通の要求です。
機械加工技術における設備点検と安全操作
始動前には、潤滑、冷却、エア回路、非常停止装置、防護状態を点検し、作業エリアを清掃して、ワークと治具に緩みがないことを確認します。加工中は、異常振動、異音、温度上昇、切りくずの状態、工具の摩耗を観察します。工具の衝突リスク、治具のずれ、寸法の急激な変動が発生した場合は、プログラムの運転を続けるのではなく、手順に従って設備を停止します。設備保全記録、工具交換記録、異常現象の記録は、後のトラブルシューティングにおける重要な根拠となります。
機械加工技術では情報を正確に引き継ぐことも求められる
初品加工後、作業者は検査に協力して重要寸法を確認し、使用したプログラムのバージョン、工具の状態、測定結果を記録します。寸法偏差が見つかった場合は、どの工程で偏差が発生したのか、どのようなクランプ方法を採用したのか、工具を交換したかどうかを説明し、工程担当者や品質担当者が原因を判断しやすいようにします。図面の変更、工程パラメータの調整、検査結果も速やかに伝達し、現場で旧ファイルを使い続けることを避ける必要があります。このことから、機械加工技術は単に「機械を操作できる」ことだけではなく、安全な作業の実行、設備保全、記録の記入、職種間のコミュニケーションも含むことが分かります。
初心者のための機械加工技術の学習順序:基礎科目から典型部品の実習まで
機械加工技術を学ぶ際、最初からプログラム指令や工作機械の操作ボタンを暗記するのは適切ではありません。より確実な学習方法は、部品が図面から良品になるまでの順序に従い、「理解できる、作れる、正確に測定できる、振り返りができる」という能力を段階的に身に付けることです。企業によって設備、NCシステム、職務分担には違いがあるため、学習の重点も目標とする職種に応じて調整する必要があります。
機械加工技術に関する5項目の自己チェック
未加工の部品図を1枚使って、学習成果を確認できます。重要寸法と技術要求を読み取れるか、合理的な加工工程を作成できるか、位置決め・クランプ、工具、設備の選定について説明できるか、プログラムのシミュレーションを実施し、実機での検証手順を説明できるか、図面と検査要求に基づいて測定結果を判定できるかを確認します。5項目すべてを具体的な手順と記録で説明できて初めて、「授業を学んだ」段階から、初歩的な職務能力を備えた段階へ進んだといえます。
機械加工技術の学習でよくある質問
機械加工技術の学習は、科目名を覚えるだけではなく、図面の読解、工程、プログラミングから加工、検査までの作業の流れを段階的に身に付けることです。以下の質問を使って、学習の重点を正しく捉えられているか確認できます。
機械加工技術を学ぶには、まずNCプログラミングを習得する必要がありますか?
必ずしもNCプログラミングを出発点にする必要はありません。まず機械製図、材料と機械製造の基礎、公差・はめあい、技術測定を習得し、その後に工程設計とプログラミングを学ぶべきです。図面と工程の基礎がなければ、プログラムを実行できたとしても、加工順序、工具の選定、結果が要求を満たしているかどうかを判断するのは困難です。
図面の読解と工程設計では、どちらが重要ですか?
両者には順序関係があり、単純に比較することはできません。図面の読解では、材料、基準、寸法公差、幾何公差、表面品質を識別します。工程設計では、これらの要求を位置決め、クランプ、加工順序、工具、設備の方案に変換します。図面の理解を誤ると、その後の工程とプログラムはすべて根拠を失います。
NCシミュレーションで実機検証を代替できますか?
できません。シミュレーションは、プログラム経路、座標の論理、一部の衝突リスクの確認に役立ちますが、設備状態の確認、工具と治具の点検、現場での安全操作、初品測定に代わるものではありません。実際の加工では、具体的な工作機械、クランプ方法、工具の状態、図面要求を組み合わせて検証する必要があります。
自分が機械加工検査を本当に習得できたかどうかは、どのように判断すればよいですか?
完全な部品図を1枚使って自己チェックできます。重要寸法と基準を識別できるか、異なる要求に適した測定器を選択できるか、正しく測定基準を設定できるか、寸法、幾何公差、表面品質の結果を記録して判定できるか、さらに偏差を工具、治具、パラメータ、工程のいずれかにフィードバックできるかを確認します。
企業ごとに機械加工技術職に求められる能力要件は同じですか?
完全に同じではありません。企業の設備の種類、NCシステム、製品の材質、生産ロット、職務分担によって、具体的な要件は異なります。設備操作を重視する職務もあれば、工程プログラミングや品質管理を重視する職務もあります。そのため、基礎能力としては図面の読解、工程、操作、検査を網羅し、実際の設備や製品に応じて専門スキルを補う必要があります。
Key takeaways
- 機械加工技術の出発点は、工作機械のボタン操作を先に覚えることではなく、部品図、組立図、技術要求を読み解くことです。
- 工程設計では、基準、加工順序、段取り、工具、加工条件を決定し、NCプログラミングによって工程の意図を工作機械のプログラムに変換します。
- 設備操作では、工作機械の状態、工具の摩耗、治具の安定性、加工時の安全、初品検証を同時に理解する必要があります。
- 品質検査は、図面の読み取り、段取り、加工、測定の全工程にわたって行われ、その結果を工程や現場の操作にフィードバックできなければなりません。
- 学習は、機械製図とCAD、公差測定、機械製造の基礎、工作機械の操作、NCプログラミング、実機加工、品質管理の順に段階的に進めるとよいでしょう。



