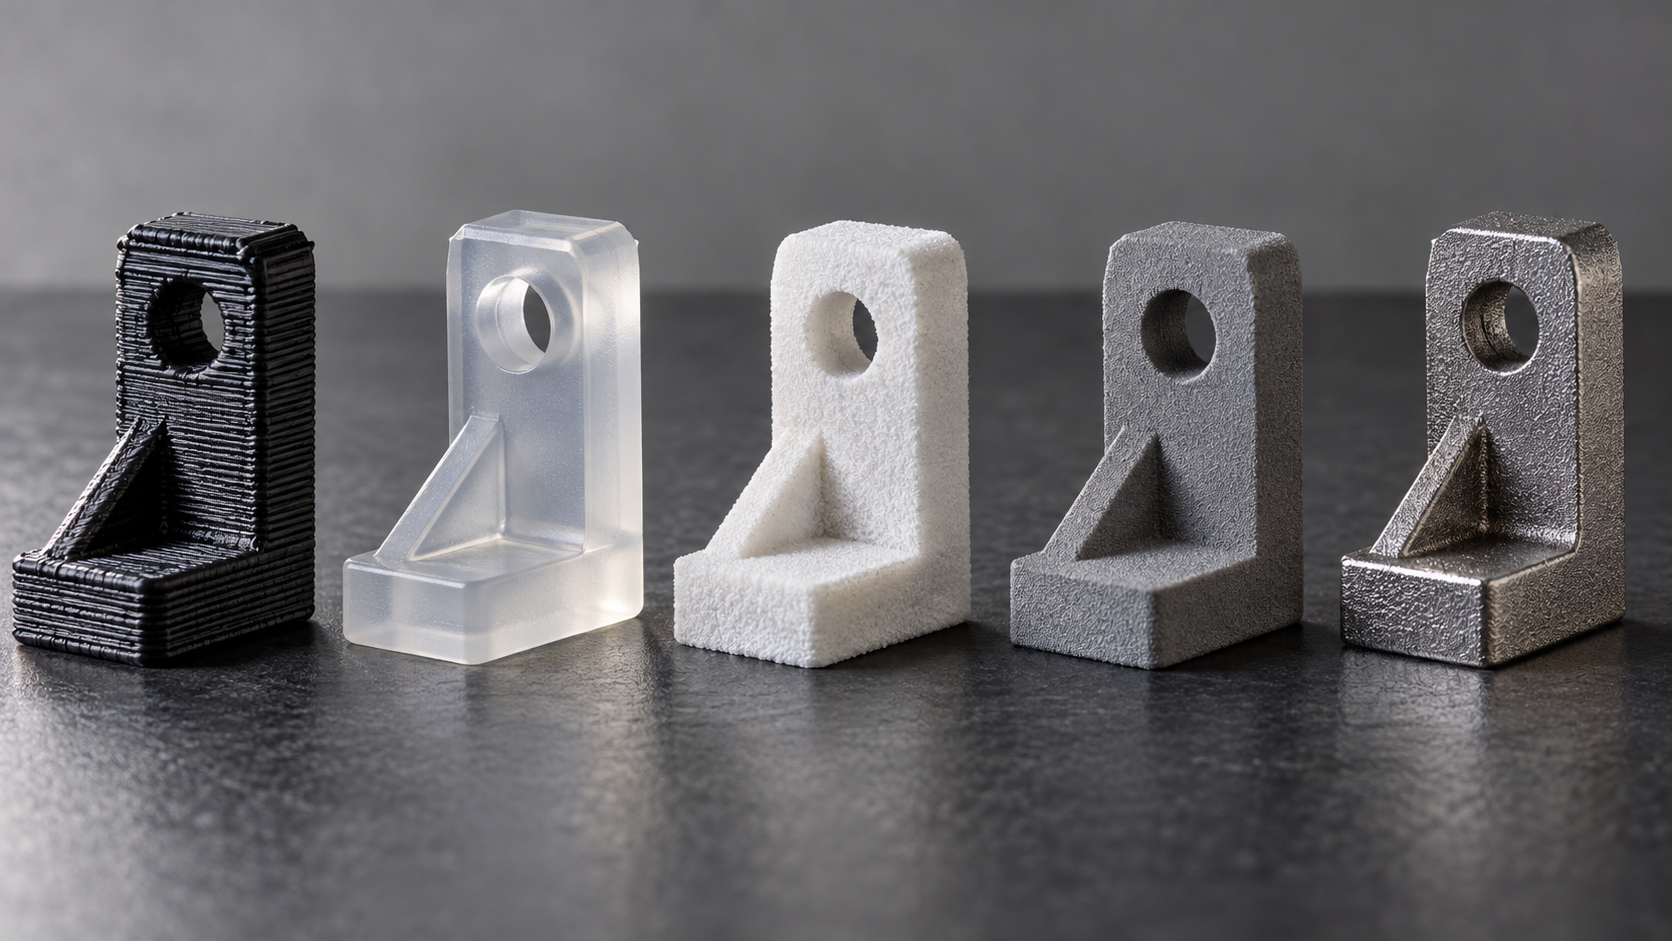
図面に「3Dプリント」とだけ書いてあると、現場はなぜ作業を開始できないのか
先週、あるブラケットの図面をレビューしました。材料欄には「3Dプリント、材料不問」、精度欄は空白、後処理欄も空白でした。同じ図面を3社のサプライヤーに送ったところ、見積は80元から800元、納期は2日から10日でした。購買担当が3つの見積を持ってきて尋ねました:一体どれが妥当なのか?
問題はサプライヤーが見積を乱発していることではなく、図面に見積可能な情報が与えられていないことにあります。3Dプリントは工法ファミリーであり、単一の工法ではありません。FDM、SLA、SLS、MJF、DMLSは材料、精度、異方性、後処理において大きく異なるため、見積と納期が自然に収束することはありません。
具体的に4項目が欠けています:材料ファミリー(使用可能な工法範囲を決定)、精度要件(層厚と設備グレードを決定)、ロット(金型または複製型を開く価値があるかを決定)、後処理(表面品質と寸法安定性を決定)。この4項目が決まらないと、サプライヤーは最も保守的または最も安価な方法で推測するしかなく、推測結果は設計意図としばしば一致しません。
本記事では意思決定の順序を示します:まず材料ファミリーで使用不可の工法を除外し、次に受力方向で異方性が致命的かどうかを判断し、その後精度と後加工余裕を決め、最後にロット別にコストの転換点を計算します。各ステップで判断基準と一般的な故障モードを示すので、図面レビュー時に直接照合できます。
5種類の主流3Dプリント工法:材料、精度、典型的用途の対照
現場で最も聞きたくない一言は「この部品は3Dプリントでいい」です。プリントは工法ファミリーであり、単一の工法ではありません。FDM、SLA、SLS、MJF、DMLSは材料、精度、異方性、後処理において完全に5つの道です。工法を間違えると、軽ければ表面粗さが基準を満たさず、重ければ設備に組み付けて受力で割れます。以下の表でまず5種類の工法の境界を明確にし、その後各判断基準を順に説明します。
| 工法 | 材料範囲 | 典型的な層厚 | 一般的な寸法公差帯 | 異方性の程度 | 典型的な用途 |
|---|---|---|---|---|---|
| FDM | PLA、ABS、PETG、TPU、PC、ナイロン | 0.1~0.3 mm | ±0.3 mm または ±0.3%(大きい方) | 高、Z方向強度は通常XY方向の50%~80% | 大型外装、治具・クランプ、概念検証 |
| SLA | 光硬化性樹脂(標準、靭性、耐熱、透明) | 0.05~0.1 mm | ±0.1 mm | 中高、Z方向強度は約XY方向の60%~90% | 外観検証、微細構造、透明部品 |
| SLS | ナイロンPA12、PA11、TPU、ガラス繊維強化ナイロン | 0.08~0.15 mm | ±0.3 mm | やや低い、Z方向強度は約XY方向の80%~95% | 複雑構造、機能プロトタイプ、小ロット最終部品 |
| MJF | ナイロンPA12、PA11、TPU | 0.08~0.1 mm | ±0.3 mm | やや低い、SLSに近い | 複雑構造、バッチ一貫性が求められる最終部品 |
| DMLS | ステンレス鋼、アルミニウム合金、チタン合金、コバルトクロム合金、ニッケル基合金 | 0.02~0.05 mm | ±0.1 mm | 中~低、ただし熱処理による残留応力除去が必要 | 金属機能部品、軽量化構造、コンフォーマル冷却金型 |
表の数値は業界で一般的な参考範囲であり、どの工場の保証値でもありません。実際の公差は部品の形状、印刷方向、材料ロット、後処理の影響を受けるため、発注前に図面とサプライヤーで必ず確認してください。
FDM:大型で安価だが、Z方向が弱点
FDMの強みはサイズとコストです。産業用FDMは600 mm以上の部品を造形でき、材料はグラム単位で計算されるため、筐体治具を1つ造形しても数十元で済むことがあります。しかし層間結合が弱点です。引張強度はZ方向では通常XY方向の50%~80%しかありません。部品が印刷平面に垂直な引張や衝撃を受ける場合、FDMは良い選択ではありません。またFDMの表面には積層痕があり、外観部品は研磨や後処理が必要です。
SLA:外観は精密だが、耐熱性と耐久性は限定的
SLAはレーザーで樹脂を硬化させ、層厚は0.05 mmまで可能で、表面粗さRaは一般に1.6~3.2 μmであり、外観検証や精密構造に適しています。しかし標準樹脂の熱変形温度は通常60~80℃しかなく、発熱する機器に取り付けると軟化します。耐熱樹脂は120℃以上に達することがありますが、靭性と長期安定性は依然としてナイロンに劣ります。透明部品、微細なテクスチャ、小寸法で高精細なものにはSLAを選びます。
SLSとMJF:サポート不要で複雑構造に適する
SLSとMJFはいずれも粉末床方式で、印刷時に周囲の粉末が自然にサポートするため、追加のサポート構造が不要です。つまり、オーバーハング、内部流路、入れ子構造を印刷でき、サポート除去の痕跡もありません。SLSの表面はやや粗く、手触りは細かい紙やすりのようです。MJFはSLSをベースに表面がより滑らかで、バッチ一貫性も良く、20~200個の小ロット最終部品に適しています。どちらもナイロン系材料を使用し、靭性と耐薬品性は光硬化樹脂より優れています。
DMLS:金属機能部品だが、後処理は省けない
DMLSはレーザーで金属粉末を溶融し、ステンレス鋼、アルミニウム合金、チタン合金などを直接造形します。コンフォーマル冷却金型、軽量ブラケット、トポロジー最適化構造に適しています。しかし印刷ままでは直接使用できません。サポート除去、残留応力除去のための熱処理、嵌合面の機械加工、場合によってはHIPによる緻密化も必要です。これらの後処理は納期とコストを圧迫します。部品が常温で荷重を受け、精度要求が高くない場合、DMLSはCNCより割高になることがあります。
選定の第一刀:精度ではなく材料ファミリーで除外する
見積書で最もよくある手直し理由は精度不足ではなく、材料の選定ミスです。あるセンサー筐体の図面に「3Dプリント、ABS」と書かれていたため、エンジニアが外観精度に基づいてSLA光硬化樹脂を選び、試作品を機器に取り付けて2週間運転したところ軟化し、外して測ると穴位置がすべてずれていました。問題は印刷ではなく、材料の耐熱温度が60℃前後しかなく、機器舱内の温度が長期間80℃以上であったことにあります。選定順序を逆にして、まず精度を見てから材料を見ると、このような故障はほぼ必然的に発生します。
正しい除外順序は、まず材料ファミリーで実現できない工法を切り捨て、残った工法で精度、バッチ、後処理を比較することです。材料ファミリーはハード制約、精度はソフト制約です。精度が足りなければ機種変更、層厚変更、余量を残して後加工ができますが、材料の耐熱性が足りない、力学特性がない場合は後処理では救えません。
材料ファミリー → 使用可能工法マッピング
| 材料要件 | 除外できる工法 | 実行可能な工法 | 主要確認項目 |
|---|---|---|---|
| 金属力学特性/耐熱 >150℃ | FDM、SLA、SLS、MJF | DMLS(金属レーザー溶融) | グレード、熱処理状態、緻密度、サポート除去方案 |
| 透明または高光沢外観 | FDM、SLS、MJF(後処理なし) | SLA(透明/高光沢樹脂)、MJF後処理 | 光透過率、研磨工程、黄変耐性 |
| 柔軟/弾性 | SLA剛性樹脂、DMLS | TPU系FDM、SLS(一部の弾性粉末) | ショア硬度、反発弾性率、層間強度 |
| 食品接触/生体適合性 | 汎用FDM、汎用SLA樹脂 | 具体的な材料認証を確認する必要がある工法 | 工法認証ではなく材料認証であり、グレードごとに確認 |
| 一般構造部品/治具・固定具 | — | FDM、SLS、MJFいずれも可 | 荷重方向、ロット、表面要求 |
この表の使い方は1列目から下へ絞り込むことであり、精度の列から上へ選ぶのではない。例えば部品が耐熱150℃以上を要求する場合、4種類のプラスチック工法を直接除外し、FDMとSLAのどちらが精度が高いかで悩む必要はない——その段階はすでに意味がない。
4つのよくある誤判定
- 「耐熱」を「短期耐熱」として使う。材料データシートの熱変形温度は多くの場合、低荷重条件下での値であり、実際に組み付けた後は予締め力や継続的な加熱を受け、軟化点が早まることがある。20~30℃の余裕を取るのが一般的なやり方である。
- 「食品接触」を工法の属性とみなす。「SLSは食品グレード」ということはなく、特定の粉末グレードが対応する認証を取得しているだけである。図面にグレードが明記されていない場合は、必ずエンジニアに確認し、勝手に決めてはならない。
- SLA樹脂を長期荷重部品に使う。光硬化性樹脂は硬化後に脆く、耐クリープ性が悪く、数週間で緩む可能性がある。荷重部品はSLS/MJFを優先するか、機械加工に変更する。
- 金属が必要なのに「金属質感」樹脂を選ぶ。めっきや塗装は外観を変えられるだけで、力学特性は変えられない。荷重支持、導電性、耐高温が必要なら、DMLSの一択である。
材料ファミリーを決めた後で、残りの工法について精度とロットを比較することが意味を持つ。次のステップは荷重方向を見ること——これは印刷部品が機械加工部品と異なる点であり、図面で最も見落とされやすい破壊ポイントである。先に材料グレードと工法の実現可能性を確認する必要がある場合は、3Dプリント見積もり入口で材料ファミリーごとに項目別に確認するか、材料ライブラリのグレード説明を参照されたい。
異方性と荷重方向:印刷部品で最も見落とされやすい破壊モード
昨年、FDMで印刷したセンサーブラケットの一群は、材料がABSで、外形と穴位置は合格だったが、組み立て時にM4ねじで締め付けたところ、3点のうち2点が割れた。破断面は平坦で、層間界面に沿って分離しており、材料欠陥ではなく、荷重方向がちょうど印刷平面に垂直だったことが原因である。ブラケットの主応力はねじの予締めに由来し、方向はZ軸に沿っており、FDMの層間結合強度は通常XY方向の50%~80%にすぎない(業界で一般的な範囲であり、材料データシートで確認する必要がある)。図面に印刷方向が指定されておらず、現場はサポートが最も少なくて済む配置で印刷した結果、最も強度が弱い方向がちょうど荷重方向と一致してしまった。
これは孤立した事例ではない。異方性は印刷部品と機械加工部品の最も本質的な違いの一つである。機械加工部品(鍛造品、棒材)の力学特性は基本的に等方性だが、印刷部品は積層方向に沿って本質的に弱い。選定時に主応力方向と印刷方向を一致させなければ、後続の精度や外観の議論はすべて無意味になる。
各工法の異方性の程度:敏感なもの、そうでないもの
| 工法 | 異方性の程度 | XY方向に対するZ方向強度(業界で一般的) | 敏感な原因 |
|---|---|---|---|
| FDM | 高 | 約50%~80% | 層間は熱溶融接着に依存し、界面が薄弱面となる |
| SLA/DLP | 中高 | 約60%~90% | 層間の硬化度の差、後硬化で改善可能 |
| SLS | 低 | 約80%–95% | 粉末焼結の層間融合は比較的十分 |
| MJF | 低 | 約80%–95% | SLSと同様、バッチ一貫性はより良好 |
| DMLS | 中 | 約70%–90%(熱処理による) | 溶融池凝固に方向性があり、熱処理後はほぼ等方性に近づく |
表で最も注意すべきはFDMです。多くの人がFDMで機能部品を造形しながら、射出成形品の強度で見積もってしまい、その結果、装置に取り付けてねじると割れてしまいます。SLAの異方性はFDMより小さいですが、樹脂自体が脆いため、衝撃荷重下では同様に層間で割れやすくなります。SLSとMJFは異方性が小さく、荷重方向が不確定な部品や複雑な構造部品に適していますが、表面はやや粗く、嵌合面は後加工が必要です。DMLSは金属部品を造形し、異方性は熱処理で改善できますが、熱処理自体が変形を伴うため、余肉を確保する必要があります。
設計ルール:主応力を造形平面に平行にする
核心となる判断基準はただ一つです:部品の主応力方向をできるだけ造形平面に平行(すなわち積層方向に垂直)にする。それができない場合は、次の順序で調整します:
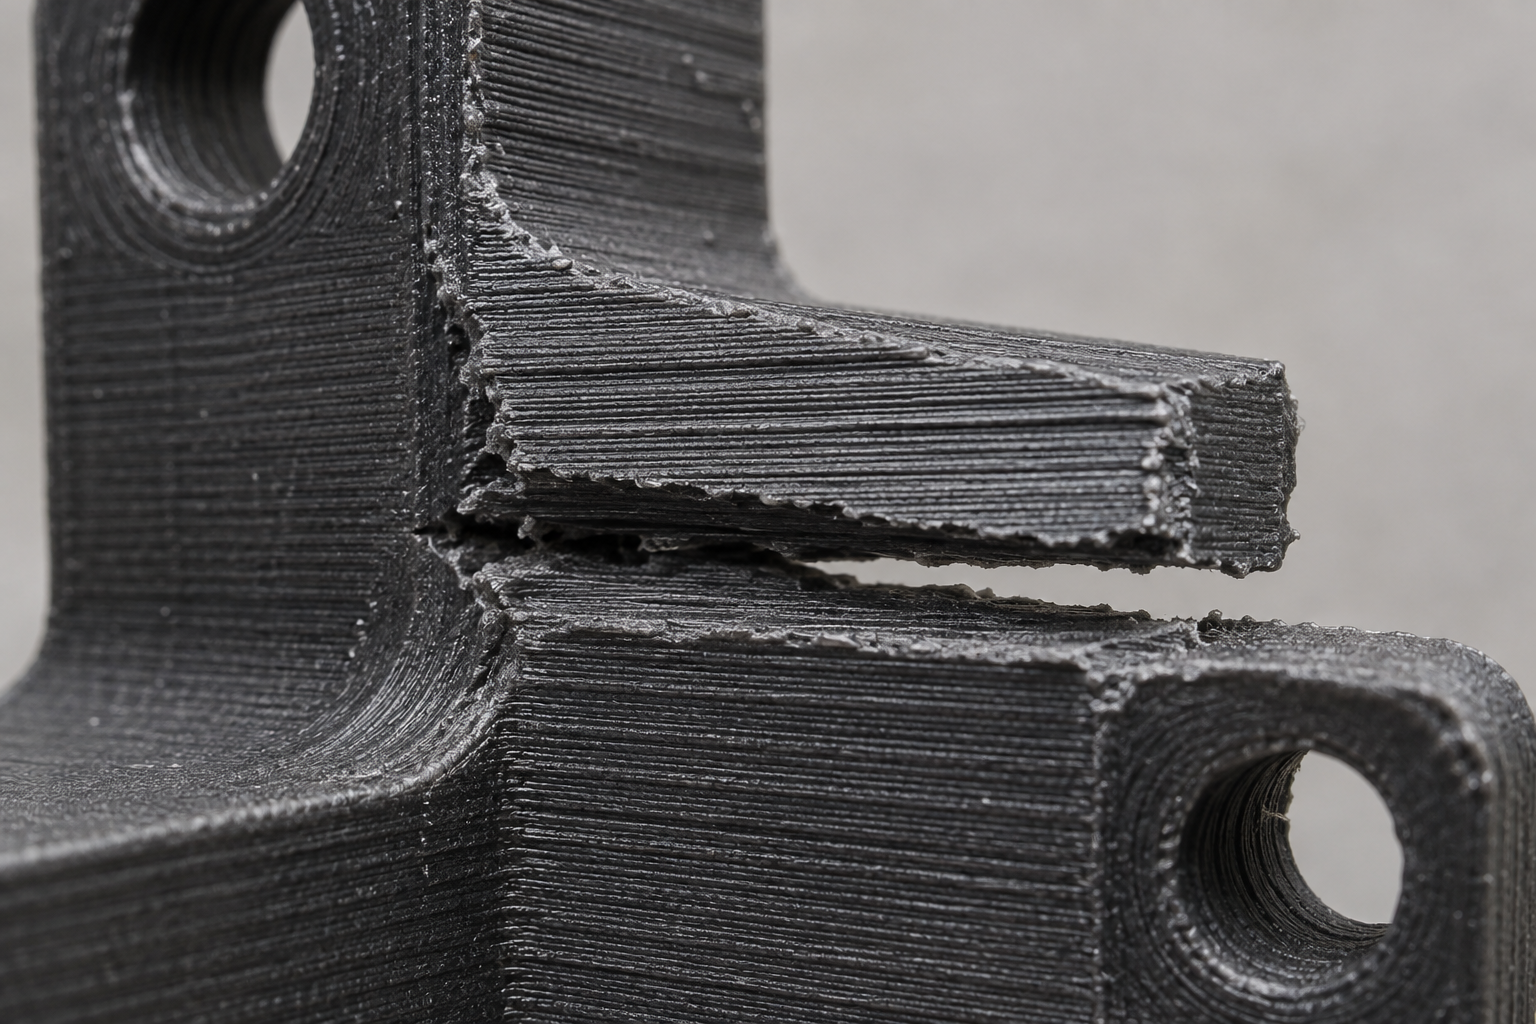
最後に注意:異方性データは材料データシートと実測に基づくもので、装置、層厚、充填率が異なれば結果も変わります。部品が安全や荷重に関わる場合、経験だけで見積もらず、サプライヤーに同一材料のZ方向引張試験報告書を求め、または直接サンプルで検証してください。
精度、嵌合、後加工:造形でどこまで達成でき、どこに余肉が必要か
組立時に軸穴の嵌合が緩すぎたり、ねじがすぐに舐めたりする——こうした問題は造形品ではよくあります。原因は多くの場合、プリンターの性能ではなく、図面で造形品を機械加工品として指示していることにあります。造形の寸法誤差の要因は切削とは全く異なります:層厚はZ方向の段差を決め、材料収縮と熱変形は全体寸法のドリフトを決め、サポート除去は表面に痕跡を残します。この3点を理解してこそ、どの特徴を直接造形でき、どれに余肉を残して後加工すべきかを判断できます。
各工法の代表的な公差帯:まず桁を確認し、それから使えるかどうかを検討する
業界で一般的な参考値は以下のとおりですが、同じ装置でも材料や配置方向を変えると結果が倍異なることがあります。これらの数値は「この工法が大まかに十分かどうか」を判断するためのものであり、検収の根拠にはできません——具体的な公差は必ず図面と材料に基づいてサプライヤーに確認してください。
| 工法 | 業界で一般的な寸法公差 | 層厚範囲 | 主な誤差要因 |
|---|---|---|---|
| FDM | 約±0.3 mm または ±0.3%(大きい方の値) | 0.1–0.3 mm | 層間段差、材料収縮、ノズル経路補正 |
| SLA/DLP | 約±0.1 mm(小物)、大物は寸法に応じて拡大 | 0.05–0.1 mm | 樹脂収縮、後硬化変形、サポート痕 |
| SLS | 約±0.3 mm または ±0.3% | 0.08–0.12 mm | 粉末焼結収縮、熱場の不均一 |
| MJF | 約 ±0.3 mm または ±0.3% | 0.08 mm | SLSと同程度、ロット一貫性はやや良好 |
| DMLS/SLM | 約 ±0.1 mm(小物)、熱処理後に安定化が必要 | 0.02–0.05 mm | 熱応力、サポート除去、熱処理変形 |
嵌合面、ねじ、軸受部:直接造形しないこと
直接造形した嵌合面でH7/h6のような嵌合要求を満たすことはほぼ不可能です。一般的な方法は、嵌合が必要な位置に0.2–0.4 mmの余肉を残し、造形後にリーマ加工、タップ加工、またはCNCによる精密仕上げを行います。余肉量は工法の精度に依存します——FDMは大きめに、SLA/DMLSは小さめにできますが、いずれも余肉ゼロで直接組み付けることは推奨しません。
- 軸穴嵌合面:0.2–0.4 mmの余肉を残し、造形後にリーマ加工またはボーリング加工を行います。FDM品は0.4 mm、SLA品は0.2 mmを推奨します。
- ねじ穴:めねじを直接造形しないでください。下穴を残し、造形後にタップ加工を行います。M3以下のねじは造形品での成功率が低く、熱圧入真鍮ナットやタッピングねじへの変更を推奨します。
- 軸受部:後加工が必須です。造形品の表面粗さと真円度は軸受の圧入要求を満たさず、余肉を残して旋削または研削を行います。
- シール面:Oリング溝は造形後の精密仕上げを推奨するか、その特徴部をCNC加工に変更してください。造形の積層痕はシール不良を引き起こします。
- 位置決めピン穴:余肉を残してリーマ加工を行い、直径公差を±0.02 mm以内に抑える場合は造形ではなくCNCの使用を推奨します。
- 外観面:直接造形で問題ありませんが、表面処理方法(研磨、塗装、蒸気平滑など)を合意し、目視検査基準を明確にしてください。
実用的な判断基準:ある特徴が機械加工品で精密旋削、精密フライス加工、または研削を経なければ達成できないなら、造形品でも同様に後加工が必要です。造形の利点は複雑な形状を迅速に成形できることであり、精密加工の代替ではありません。造形と後加工を組み合わせて使う方が、造形精度を無理に高めるより経済的です。
部品に複雑な造形特徴と精密嵌合面が同時に含まれる場合は、ハイブリッド工法を検討できます:全体をCNC加工する、またはブランクを造形後にCNCで重要面を精密仕上げする。具体的な取捨選択は部品サイズ、ロット、コストを踏まえて判断する必要があり、AI対話見積で特徴を記述して工法提案を取得できます。
ロットとコストの転換点:いつ工法を切り替えるべきか
先週、産業用コントローラーを手がける顧客が同じ筐体図面を持って質問しました:まず30個を試作し、その後3,000個になる可能性があるが、どう工法を組むべきか?見積書では3Dプリントが1個180元、射出成形が1個12元だが金型費が4.8万元。計算すると30個のプリントは5,400元、射出成形は金型費4.8万元に360元を加えた額で、差は一目瞭然です。しかし本当の問題は単価ではなくコスト構造が異なることです:プリントは金型費がなく、単価はロットが増えてもほとんど下がりません。射出成形は一時的な金型費があり、単価はロットが増えるほど薄まります。転換点は2つのコスト曲線の交点付近にあります。
損益分岐の見積もり方:粗いが実用的な計算法
プリントの単価をCp、射出成形の単価をCi、金型費をM、ロットをNとします。プリント総コスト = Cp × N;射出成形総コスト = M + Ci × N。両者を等しいと置くと、N* = M / (Cp − Ci)が得られます。上例を代入すると:N* = 48000 / (180 − 12) ≈ 286個。つまり約286個未満ならプリントが安く、これを超えると射出成形が有利になります。この計算法はプリントのロット割引、射出成形金型の寿命、後処理の人件費を無視していますが、第一の目安としては十分です。実際の見積では、サプライヤーの段階価格を代入すると、転換点は100–200個の方向に移動します。
業界でよくある経験則は:構造部品が50–100個以下ならプリントが通常は金型より安く、200–500個になると射出成形や真空注型が優位になり始め、1000個を超えると射出成形がほぼ唯一の合理的な選択となります。ただしこれは鉄則ではありません——部品が大きいほど金型が高く転換点は上がり、部品が小さいほど金型が簡単で転換点は下がります。必ず実際の見積で計算し、勘で判断してはいけません。
真空注型の位置づけ:20–200個の中間領域
真空注型(シリコーン型による複製)はシリコーン型で複製し、金型費は鋼製金型よりはるかに低く、単価はプリントと射出成形の中間に位置します。20–200個の範囲では、しばしばプリントより経済的で、表面品質と材料選択は射出成形品に近づきます——ABS、PC、PPに似た質感を実現でき、色調整も可能です。試作、小ロット上市、展示会の試作機に適しています。欠点はシリコーン型の寿命が限られること(通常数十回から数百回)、寸法精度とロット一貫性が鋼製金型の射出成形に劣ること、複雑なアンダーカット構造は分割が必要なことです。
| ロット範囲 | 推奨工法 | 理由とリスク | 注意点 |
|---|---|---|---|
| 1–20個 | 3Dプリント(FDM/SLA/SLS/MJF) | 金型費なし、図面変更コストゼロ、納期短い | 異方性、表面テクスチャ、材料の耐熱性を確認 |
| 20–200個 | 真空注型またはSLS/MJF | 複製は表面と材料が射出成形に近い;プリントは複雑構造に適する | シリコーン型の寿命が限られる;複製は分割と抜き勾配が必要 |
| 200–1000個 | 射出成形(簡易金型/アルミ金型)または複製+CNCのハイブリッド | 金型費が薄まり始める。アルミ金型は中・低ロットに適する | アルミ金型の寿命は通常数万回。鋼金型は長期量産に適する |
| >1000 個 | 射出成形(鋼金型) | 単品コストが最も低く、一貫性が良い | 金型費が高く、図面変更コストも高いため、設計を凍結する必要がある |
部品が金属機能部品の場合、ロジックは異なります。DMLS は金型費が不要ですが単品が高く、数百個のロットになると、CNC 加工や鋳造の方が割安になる可能性があります。金属印刷の転換点は通常プラスチックより早く訪れます。金属印刷は単品コストが高く、後処理(熱処理、サポート除去、精密加工)が大部分を占めるためです。
意思決定の順序の推奨:まず部品が図面変更を許容するか確認します。設計がまだ反復中なら、たとえロットが300個でも、まず印刷や複製型で検証し、設計が凍結してから金型を開きます。設計が凍結済みでロットが200個を超えるなら、直接射出成形の見積もりを比較します。手板複製型は「設計がほぼ凍結しているが、まだ鋼金型を開きたくない」中間状態に適しています。判断に迷う場合は、3D 印刷、複製型、射出成形の3つの見積もりを並べて総勘定を計算すれば、転換点は自然に浮かび上がります。
検査と検収:印刷品の測定方法、判定方法、サプライヤーとの取り決め方
印刷品の検収でもめる原因の8割は基準にあります。機械加工品には明確なクランプ面があり、三次元測定機のプローブを当てれば座標系が決まります。印刷品にはそれがありません。FDM品の底面はサポート残留物、SLS品の表面は粉末焼結の粗い面、DMLS品は基板が付いたままです。検査員にどうやって基準を設定させるのでしょうか?図面に記載がなければ、サプライヤーは自分の習慣で基準を設定し、あなたは組立要件で測定するため、両者のデータが合わず、返品票が出てしまいます。
基準の設定:図面に必ず明記する
一般的な方法は、図面上で工程基準面を指定することです。通常は印刷プラットフォームの接触面、または専用に設計された工程ボスです。三次元測定の前に、この面が印刷品上で完全か、後処理で損なわれていないかを確認します。プラットフォーム面が紙やすりで研磨されていると、基準が失われます。その場合は、他の特徴で基準を設定し直すか、見積もり段階でサプライヤーに工程ボスの保持を要求し、検収後に切除します。
重要な嵌合寸法については、図面に公差を記すだけでなく、測定方法も取り決めます。例えば穴径は、プラグゲージか三次元測定機か?プラグゲージは通り側が通り、止まり側が通らないので判定が簡単です。三次元測定機で真円度を測るとデータは良くても、組立ではまだしまりばめになる可能性があります。両者が一致しない場合は、測定データではなく組立機能を優先します。
外観部品と機能部品の検収取り決め
| 部品タイプ | 検収項目 | 推奨される取り決め方法 | よくある落とし穴 |
|---|---|---|---|
| 外観部品 | 表面粗さ、積層痕、色差 | 標準サンプルまたは目視限度見本を提供し、照明条件を取り決める | ロットごとに積層痕の方向が異なり、組み立て後に色差が目立つ |
| 機能部品 | 緻密度、層間結合強度 | 断面検査または荷重試験を取り決め、必要に応じてCTを行う | 外観だけ合格とし、組み付け後に層間で割れる |
| 嵌合部品 | 穴軸の嵌合隙間 | 測定位置と測定具を取り決め、後加工代を残す | 直接印刷成形し、公差帯が重なって入らない |
機能部品が安全や荷重に関わる場合、寸法検収だけに頼らないでください。業界でよくある方法は、同一ロットから1個を抜き取って破壊的断面を行い、層間に未溶融や気孔がないか確認する、または荷重試験を行い、設計荷重の1.5倍まで負荷をかけ、一定時間保持して割れがないか確認する方法です。これらの試験は発注書に記載する必要があります。そうでなければ、サプライヤーはデフォルトで寸法抜き取り検査のみを行います。
調達レベルの取り決め:見積書に明記すべき5つの事項
「3D印刷」という4文字は検収の根拠にはなりません。見積書と注文書には少なくとも以下を明記してください:
- 工法:FDM、SLA、SLS、MJF、DMLSのいずれか。工法が異なれば検収基準も全く異なります。
- 材料グレード:「樹脂」や「ナイロン」だけでなく、PA12、感光性樹脂9000シリーズなど具体的なグレードまで記載します。
- 層厚:0.1mmと0.2mmの層厚では、表面品質とZ方向強度に明らかな差があります。
- 印刷方向:主応力方向と層間方向の関係を、図面または注文書に必ず記載します。
- 後処理:サポート除去、研磨、ブラスト、熱処理、染色。それぞれが検収結果に影響します。
これら5項目を記載しなければ、検収時にサプライヤーが「3D印刷はこういうものだ」と言っても、反論が難しいです。明記すれば、双方が同じ技術協定に従って実行し、もめ事は少なくとも半分に減ります。
部品が後で組み付け嵌合する場合は、図面に直接「重要嵌合寸法は余量を残し、後加工後に再測定」と注記することを推奨します。そうすればサプライヤーはこれが最終寸法でないと分かり、あなたも組立前に最後の精度管理を自分で行えます。見積もりが必要な場合は、工法、材料、層厚、印刷方向、後処理を明確に記載すれば、見積もりが収束します。AI 対話見積もりはこれらのパラメータを一度に記入でき、往復確認を減らせます。
よくある質問(FAQ)
以下の質問はほぼ毎回のレビューで出ます。回答は判断根拠であり、約束値ではありません。具体的な公差、材料グレード、後処理要件は、図面とサプライヤーの書面による確認を基準とします。
FDM と SLA はどう選ぶ?
まず用途を見て、精度を先に見ないでください。構造強度、大型筐体、治具が必要ならFDMを選び、外観検証、透明部品、微細なテクスチャ、組立デモが必要ならSLAを選びます。判断基準:FDMのZ方向強度は通常XY方向の50%~80%しかありません(業界でよく見られる値であり、材料データシートで確認が必要)。荷重がかかる部品は向きを正しく配置する必要があります。SLAレジンの耐熱温度は限られており、長期使用温度は一般に60~80℃を超えない方がよく、発熱する機器に取り付けると軟化します。どちらも嵌合面を直接印刷せず、余量を残してから精密仕上げをしてください。
印刷部品に直接タップを立てられますか?
印刷した穴に直接タップを立てるのはおすすめしません。FDMとSLAのねじ山は強度が低く、数回締めるとねじ山がなめてしまいます。SLS/MJFはやや優れていますが、穴壁の緻密度と寸法の一貫性は依然として予圧に耐えるには不十分です。一般的な方法は、下穴を0.2~0.4mmの余量を残して印刷し、その後タップを立てるか、ねじインサート(熱溶着銅ナット)を圧入する方法です。荷重がかかるねじ穴にはインサートを優先するか、通し穴にしてナットを使う方法に変更します。どうしても直接タップを立てる必要がある場合は、SLS/MJFを選び、肉厚を増やし、締付トルクを下げ、図面に明記してください。
DMLS部品には熱処理が必要ですか?
多くの場合必要です。DMLSの造形過程では急速な溶融凝固と残留応力が生じ、そのまま使用すると変形や割れが発生する可能性があります。一般的な後処理の流れは、基板とサポートの除去→応力除去焼鈍→(材料に応じて)溶体化+時効処理または熱間等方加圧→嵌合面の精密加工です。具体的な条件は材料の牌号(ステンレス鋼、アルミニウム合金、チタン合金、金型鋼などでそれぞれ異なる)に依存し、材料規格やサプライヤーの工程文書に従って実施する必要があり、一概には言えません。力学特性が要求される部品では、炉内試験片や同一ロットでの検査を約定すべきです。
印刷精度は±0.05mmを達成できますか?
部品全体の寸法公差としては通常達成できません。業界でよく見られる水準は、FDMで約±0.3mmまたは±0.3%(大きい方の値)、SLAで約±0.1mm、SLS/MJFで約±0.3%、DMLSで約±0.1mmです(いずれも図面、材料、印刷方向に応じて確認が必要)。±0.05mmは一般に個別の小さな形状特徴において、後加工を経て初めて達成可能であり、測定方法と基準を約定する必要があります。重要な嵌合寸法は印刷で直接成形することを期待せず、余量を残してCNCで精密仕上げする方が安定します。
何個くらいのロットから印刷から射出成形に切り替えるべきですか?
固定の数字はなく、部品のサイズ、材料、金型の複雑さに依存します。簡略化した判断:3Dプリントは金型費がなく、単品コストが高い。射出成形は金型費があり、単品コストが低い。業界でよく見られる分岐点はおおよそ50~100個ですが、小物ではより低く、大型品や高要求品ではより高くなる可能性があります。20~200個の範囲では、試作複製(真空注型)が印刷より割安で、表面や材料も射出成形品に近いことがあります。最終的には実際の見積もりと総コストの比較を基準にし、単品価格だけを比べないでください。
Key takeaways
- まず材料ファミリーを決めてから工法を決める:金属部品はポリマー工法を直接除外し、耐熱温度>120℃のプラスチック部品にはSLA汎用樹脂を選ばない。
- 受力方向が成否を決める:FDMとSLAのZ方向強度はXY方向より明らかに低いため、主応力方向はできるだけ層間に避ける。
- 嵌合面とねじはプリントで直接成形することを期待しない:0.2~0.4mmの余裕を残し、リーマ加工、タップ加工、または後加工で保証する。
- ロットが約50~100個を超える場合は、射出成形またはシリコーン型複製の総コストを再計算する。プリント単価の優位性は消える。
- 検収前に基準を確認する:プリント品には機械加工の基準面がないため、三次元測定前にクランプ方法と基準の確立方法を取り決める必要がある。



