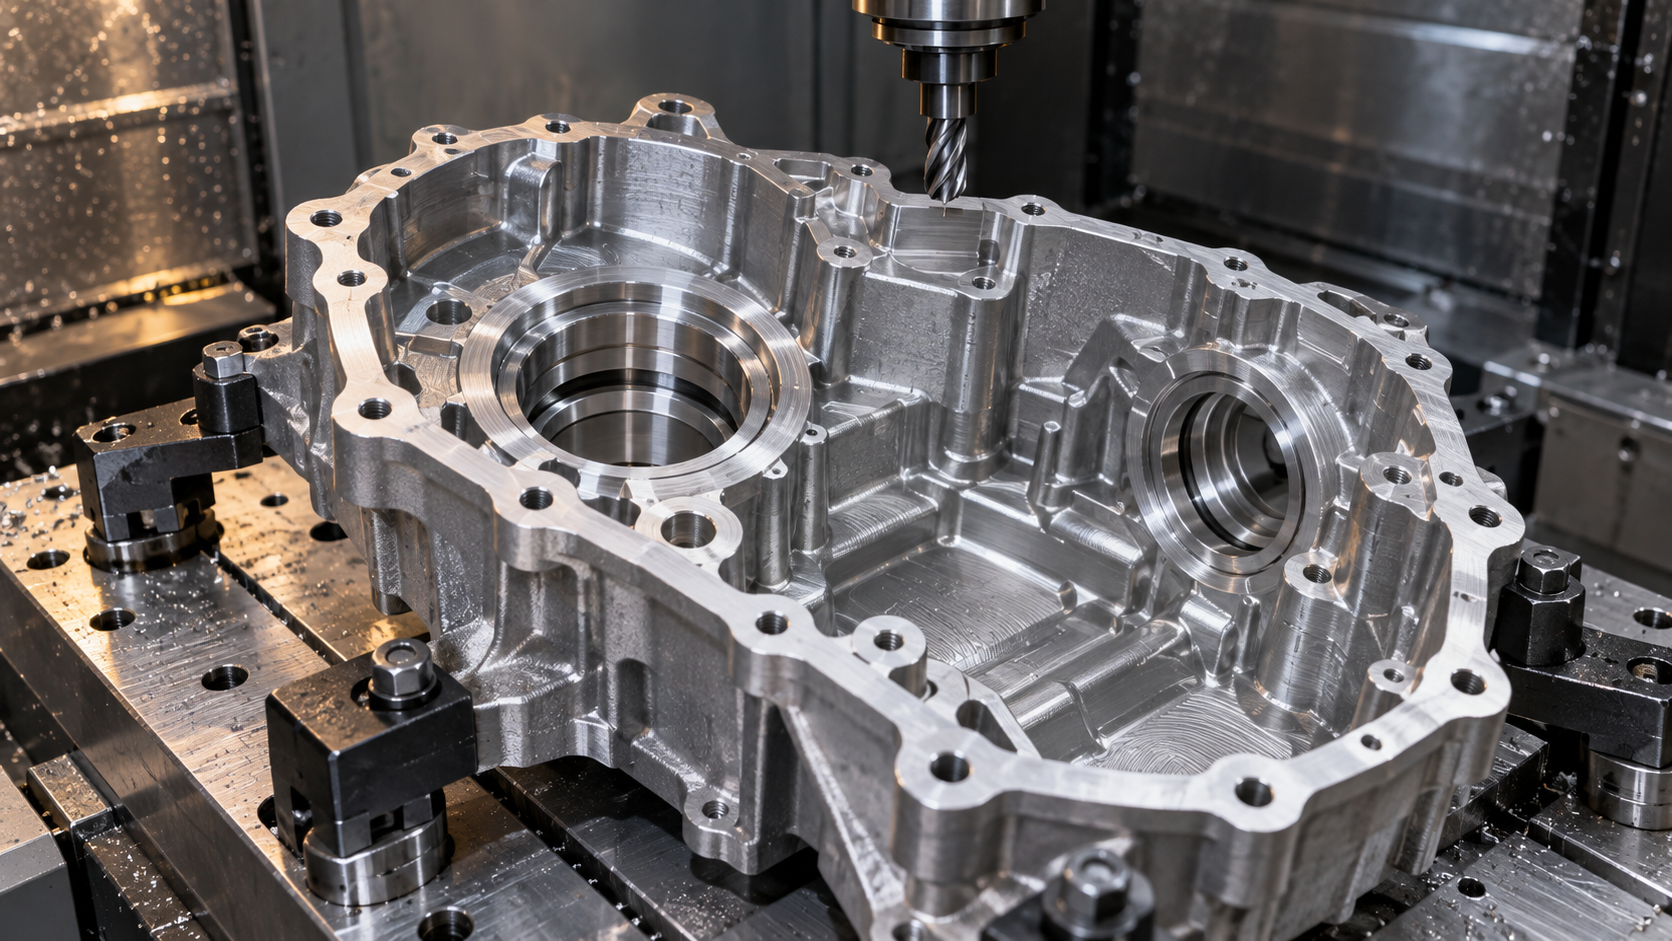
箱体部品にはどのような構造上の特徴がありますか?なぜ加工が難しいのでしょうか?
箱体部品は、軸、スリーブ、歯車などの部品を支持し、組み立て後にそれらの相対位置を維持します。代表的な対象には、工作機械の主軸箱、送り箱、変速箱、減速箱、エンジンシリンダブロック、設備ベースなどがあります。構造によって、箱体は一体箱と分割箱に分けられます。一体箱は通常、一体鋳造した後に加工するため一体性に優れますが、内部空間や穴系への加工アクセス性は低くなります。分割箱は個別に加工・組み立てしやすい一方、合わせ面、位置決め関係、組立調整に関する要求が増加します。
箱体部品の加工が難しい第一の理由は、形状が不規則であることです。部品の外側には取付面、段差、ボスがあり、内部には空洞、リブ、島状構造、さまざまな方向の穴系が存在します。また、箱壁の肉厚が不均一な場合があり、鋳造または溶接後の残留応力が粗加工による材料除去後に解放され、局部的な変形を引き起こすことがあります。深いキャビティでは、工具の突き出し長さ、切りくず排出、視認性が制限され、剛性と加工アクセス性を両立できるクランプ位置の設定も容易ではありません。
第二に、箱体の品質要求は通常、基準平面、案内面、軸受穴または主軸穴、さらに相互に直角、平行、または同軸となる穴系に集中します。締結穴は組立時に通ればよい場合がありますが、主要な穴系では図面に基づき、寸法、穴間距離、同軸度、位置関係を管理する必要があります。「フライス盤、ボール盤、または旋盤」で単純に工程を選定すると、加工対象、位置決め基準、再クランプ、工具の到達性を見落としやすくなります。箱体部品加工では、まず各形状の機能を特定し、その後にフライス加工、穴あけ加工、ボーリング、その他の工程の組み合わせと順序を決定する必要があります。
箱体部品加工の主な内容:基準面から穴系・キャビティまで
箱体部品加工は単に外殻を加工するものではなく、取付基準、支持面、穴系、内部空間を基に組立関係を構築するものです。底面、側面、取付台などは通常、最初に位置決め機能を担います。その後の加工では、図面で指定された基準に基づき、平面度、平行度、直角度、および他の取付面との相互位置を重点的に管理します。
基準面、上面、案内面
底面と主要な側面は、ワークの位置決めとクランプに用いられることが多く、通常はフライス加工によって初期の精密基準を設定します。上面、段差面、案内面は、スライドテーブル、カバープレート、その他の部品の取付高さや移動方向に関係するため、取り代に応じて粗加工、半仕上げ、仕上げ加工に分けます。案内面に高い真直度や表面品質が求められる場合は、後工程として研削加工を行うこともあります。仕上げ加工が必要かどうかは、材料、熱処理状態、図面公差によって判断します。
主要な穴系、横穴、ねじ穴
主軸穴、軸受穴、スリーブ穴は、箱体部品加工における主要な形状です。穴径の要求を満たすだけでなく、真円度、同軸度、穴軸線と基準面との平行度または直角度も確認する必要があります。穴あけ加工は下穴や一部の貫通穴に用いられ、寸法や位置により高い精度が求められる場合は、通常その後にボーリング、リーマ加工などを行います。横穴は主穴と交差することがあるため、工具の到達性、交差穴口のバリ、穴系間の相互位置を考慮しなければなりません。
ねじ穴、位置決め穴、締結穴は二次的な穴に分類されることが多いものの、組立に影響します。加工時には、ねじ下穴、座ぐり穴、皿穴、位置決め穴の機能を区別し、通常の穴あけ精度をそのまま最終要求とみなさないようにする必要があります。穴口の面取り、バリの除去、切りくずの洗浄も、箱体部品加工を完了する前に省略できない処理です。
内部キャビティ、島状構造および薄肉領域
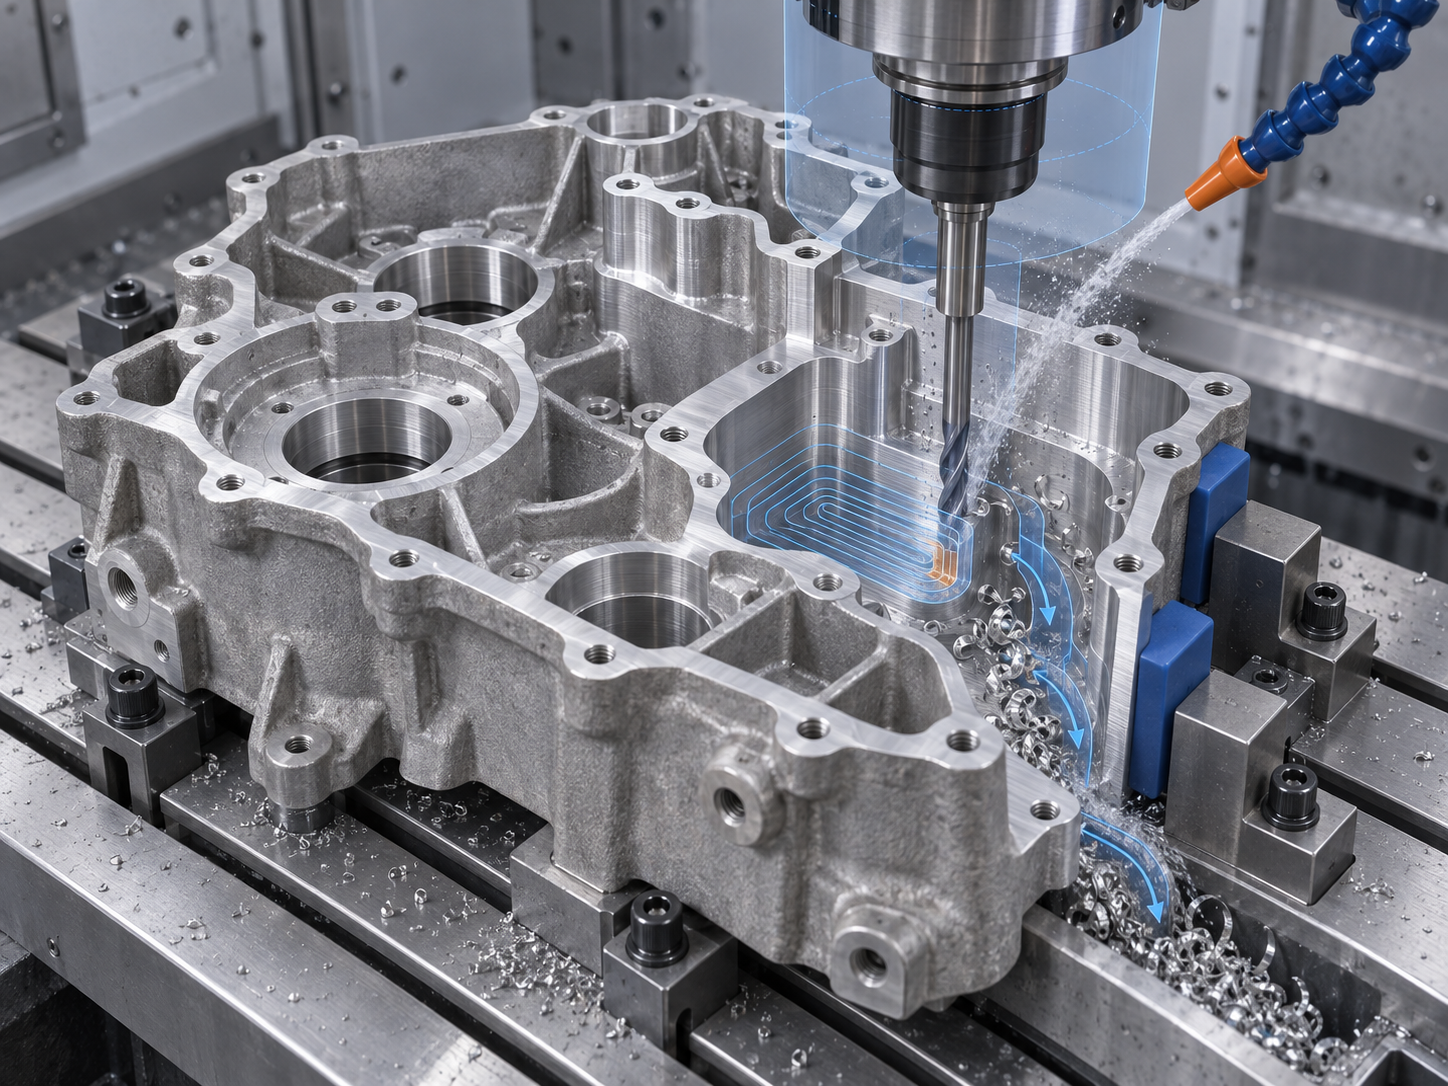
箱体内部には、複数のキャビティ、リブ板、島状構造が存在することが多い。フライス加工では、開口方向、工具の突き出し長さ、切りくず排出条件に応じてツールパスを設定する必要がある。深いキャビティや狭い溝では、取り代を分割して除去し、工具と治具の干渉リスクを確認する必要がある。薄肉領域は剛性が低く、切削負荷、クランプ圧力、取り代の解放によって変形する可能性がある。そのため、肉厚、材料、構造を考慮して加工順序を決める必要があり、外形寸法だけで加工方法を選定してはならない。
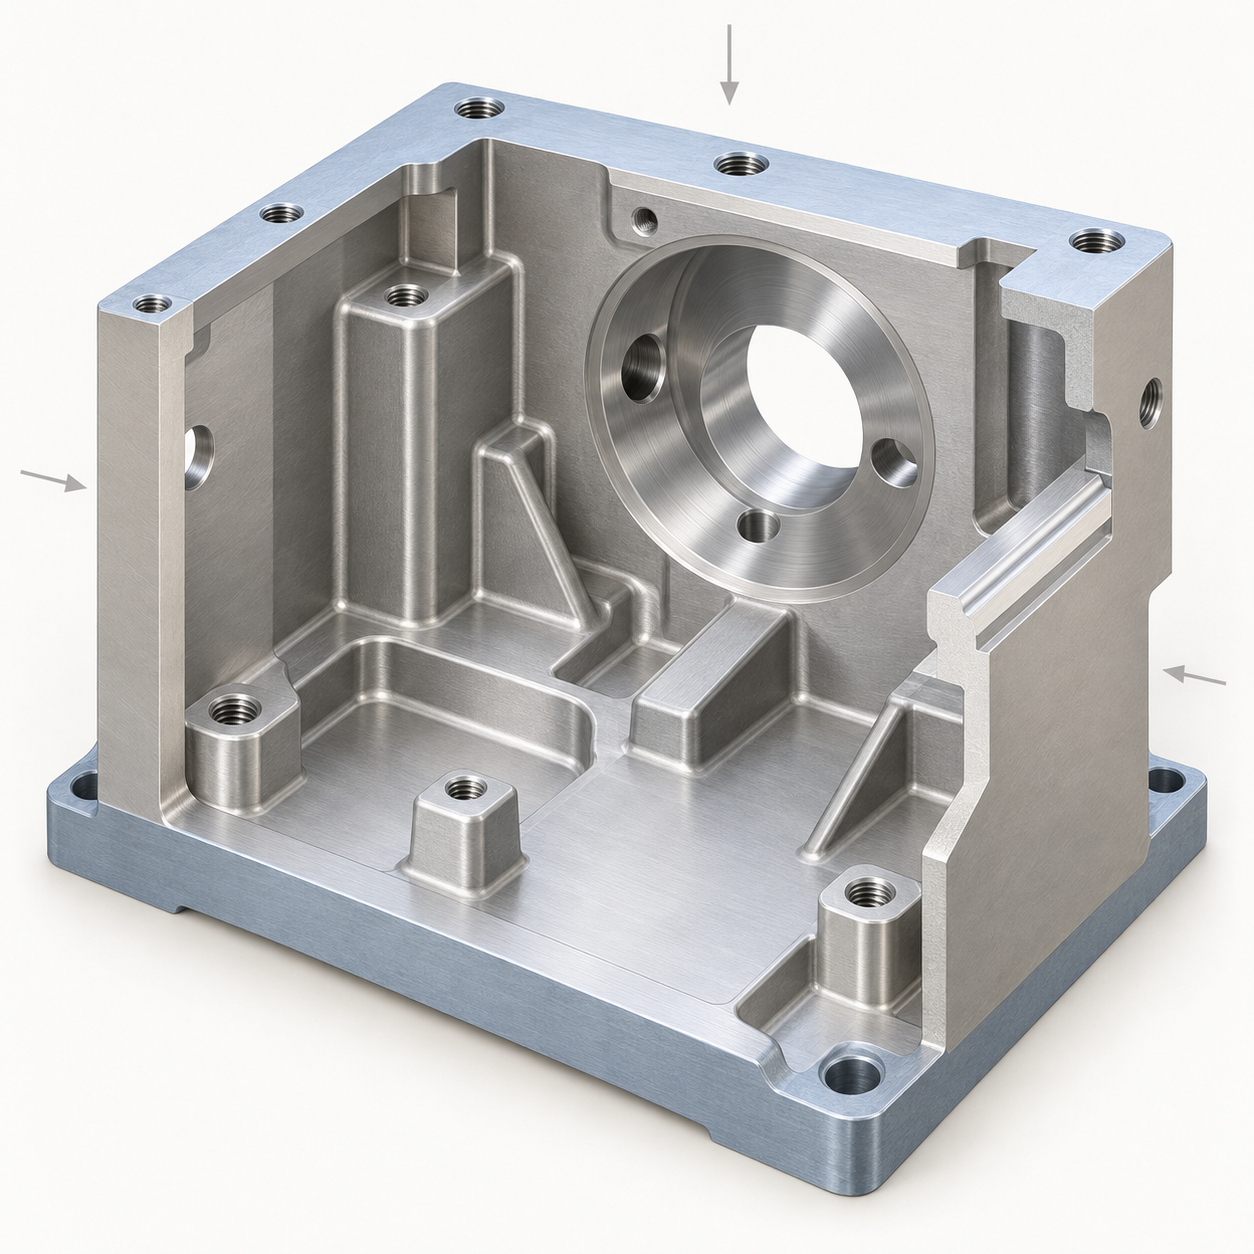
箱体部品加工で一般的に用いられる加工方法:フライス加工、穴あけ加工、ボーリング加工および仕上げ加工
箱体部品の加工では、設備名だけで加工方法を選定してはならず、まず加工対象となる形状を確認する必要がある。箱体の平面、段差、外形および内部キャビティは通常フライス加工を主体とし、一般的な貫通穴、下穴、一部のねじ下穴には主に穴あけ加工を用いる。主要軸受穴、主軸穴、または位置関係に厳しい要求がある穴系には、ボーリング加工、リーマ加工などの後工程が必要となることが多い。加工方法の選定は、材料、穴深さ、肉厚、クランプ方法、図面公差による制約も受ける。
箱体部品加工におけるフライス加工:平面、段差、キャビティへの対応
フライス加工は、基準面、取付面、ガイドウェイ面、段差、外形および内側キャビティの加工を主に担う。荒加工では大部分の取り代を除去し、後工程のために適切な取り代を残す。その後、半仕上げ加工と仕上げ加工で平面寸法、平行度、表面品質を管理する。複数のキャビティを持つ箱体では、島状構造、深いキャビティ、狭い領域にも対応する必要がある。工具の突き出し量が大きすぎると剛性が低下し、段取り替えを繰り返しすぎると基準ずれのリスクが高まる。そのため、工具の到達性、切りくず排出条件、治具との干渉を確認したうえでツールパスを設定する必要がある。
箱体部品加工における穴あけ、ボーリングおよびリーマ加工
穴あけ加工は、貫通穴、下穴、一部のねじ下穴の加工に適しており、通常は穴系加工の前工程となる。ただし、穴あけ加工をそのまま最終仕上げ加工とみなしてはならない。ドリルは、刃先の状態、材料、穴深さ、切りくず排出条件の影響を受けやすい。穴の寸法、真円度、同軸度、表面品質に高い要求がある場合は、安定した基準のもとでボーリング加工またはリーマ加工を行うことができる。ボーリング加工は穴ごとに寸法を調整しやすく、取付面や隣接穴との位置関係の管理にも適している。リーマ加工は、工具、取り代、穴構造の条件が整った穴の仕上げ加工に適しており、前加工穴の状態が安定していなければならない。
箱体部品加工における旋削加工と研削加工の適用範囲
旋削加工は箱体本体に対する一般的な第一選択ではなく、通常は軸受座、円筒段差、または複合旋盤で加工可能な回転形状に限定して用いられる。円筒穴と箱体の基準、または他の穴系との位置関係に厳しい要求がある場合は、全体を一度にクランプする方法とボーリング加工の方案を優先して検討する必要がある。研削加工は、図面で平面、円筒面、寸法安定性、表面粗さにより高い要求が指定されている場合に用いる。最終的な工程ルートは、図面基準、公差域、材料、設備能力を根拠として決定すべきであり、特定の加工方法が持つ名目上の精度だけで結論を出してはならない。
箱体部品の典型的な加工工程はどのように設定するか?
箱体部品の加工は、通常「先にフライス加工、次に穴あけ加工、最後に検査」という設備の順序だけで単純に並べるものではなく、素材の安定化、基準の確立、主要面および穴系の精度を中心に工程を組み立てる。一般的な工程ルートは、素材準備と必要に応じた時効処理または応力除去処理→初期位置決めまたはけがき→信頼性の高い基準面の確立→主要平面およびガイドウェイ面の加工→主要穴系の加工→横穴、ねじ穴および二次穴の加工→面取り、バリ取り、洗浄、検査、というようにまとめられる。実際の順序は、材料、構造、設備の到達性、ロットサイズ、図面要求に応じて調整する必要がある。
箱体部品加工では素材と初期基準を先に処理する
鋳造箱体では、まず素材の取り代、引け巣、砂かみ、変形リスクを確認する。寸法が大きい場合や残留応力が顕著な場合は、材料と実際の変形状況を踏まえて、時効処理、応力除去処理、安定化のための待機時間を設けるか判断する。溶接箱体では、溶接後の変形に注意し、必要に応じて矯正または安定化処理を先に行う。けがきは初期の位置関係を設定する必要がある場合にのみ適用し、その後の信頼性の高い機械加工基準の代替にしてはならない。最初の加工では通常、面積が大きく、組付け関係が明確な面を選び、後工程のクランプに必要な位置決め基準を形成する。
箱体部品加工では基準に基づいて平面と主要穴系を加工する
基準面を確立した後、まず主要平面、底面、取付面またはガイドウェイ面を荒加工し、大部分の取り代を優先的に除去すると同時に、薄肉部や肉厚が不均一な領域の変形を管理する。続いて半仕上げ加工を行い、仕上げ加工のために安定した均一な取り代を残す。主要穴系は通常、まず荒加工を行い、その後、寸法、同軸度、真円度、表面品質の要求に応じて半仕上げ加工と仕上げ加工を設定する。穴系と取付面の間に明確な位置関係がある場合は、できる限り統一された、または追跡可能な基準で位置決めし、段取り替えの繰り返しによる穴ピッチ、平行度、直角度の誤差を低減する必要がある。
箱体部品加工では最後に二次穴、ねじ、洗浄および検査を処理する
横穴、ねじ下穴、タップ穴、位置決め穴、その他の二次穴は、通常、主要基準と穴系が安定した後に加工する。ただし、一部の穴が後工程のクランプや工具の進入に影響する場合は、前倒しして加工することもある。加工完了後は、面取りと穴口のバリ取りを行い、キャビティ、交差穴、ねじ部に残った切りくずを除去してから洗浄する。最終検査は図面基準を中心に行い、重要寸法、穴系の位置、平面度、平行度、直角度、同軸度を確認する。単一の穴径だけを測定してはならない。大型鋳造品や溶接品については、荒加工後に再度安定化処理が必要かどうかも、変形傾向と仕上げ加工の取り代に基づいて判断する必要がある。
箱体部品の加工では、なぜ最初に基準面と主要な穴系を加工するのか?
箱体部品の底面、取付面、案内面、および主要な穴系の間には、通常、平行度、直角度、穴間距離、同軸度などの要求があります。主要な位置決め面を先に加工して確認するのは、後工程に安定した再現性のある段取り条件を確立するためです。鋳肌、溶接変形面、または確認されていない外形を基準にして直接位置決めすると、その後の段取りごとに部品の姿勢が変化する可能性があり、穴系の位置誤差も基準変換に伴って徐々に累積しやすくなります。
箱体部品加工における基準面と段取り
実際の加工では、通常、組立関係が密接で、面積が大きく、支持しやすい面を粗基準として選び、底面または主要な取付面の荒加工・半仕上げ加工を行った後、加工済みの面を精基準に切り替えます。位置決め面は、できるだけ図面基準および検査基準と一致させる必要があります。工程基準と設計基準が異なる場合は、基準変換による寸法連鎖への影響を確認しなければなりません。内腔が深い、または肉厚が不均一な箱体では、締付力も管理し、支持点不足、局部的な圧痕、段取り変形を防止する必要があります。
主要な穴系はなぜ安定した基準上で加工するのか?
主軸穴、軸受穴、および相互に関連する横穴は、軸、スリーブ、歯車の組立位置を直接左右することがよくあります。荒加工段階では、まず大部分の余肉を除去し、その後の中ぐり、リーマ加工、その他の仕上げ加工に適した余肉を残します。仕上げ加工は、基準が安定し、切削熱の影響が小さく、部品の変形がほぼ管理された状態で行う必要があります。主要な穴系を複数回の段取りで分散して加工すると、個々の穴の寸法が合格していても、穴間距離、同軸度、または穴軸線と取付面との関係が図面要求を満たさない可能性があります。
工程検査は最後だけに行うべきではありません。基準面の加工後には、平面度、平行度、支持状態を確認できます。主要な穴系の荒加工後には、測定器、専用検具、または機上測定を用いて位置の傾向を確認し、その後の余肉を調整するか判断します。最終検査では、引き続き図面基準、幾何公差、組立要求に基づく必要があり、単一寸法の合格をもって、全体の位置関係の判定に代えることはできません。
多キャビティ・深腔・薄肉箱体のNC加工はどのように段取りするか?
多キャビティ箱体部品の加工:まず形状要素を把握し、次にツールパスを計画する
多キャビティ箱体には、キャビティ、島状形状、段差、深さの異なる底面が同時に含まれていることがよくあります。キャビティごとに手動でプログラミングすると、空運転が多くなり、局部的な残材の加工漏れや、工具が治具に接近した際の回避不足が発生しやすくなります。3Dモデルに基づいてキャビティを認識すれば、まず加工形状要素を整理し、その後、荒加工、残材加工、仕上げ加工の順にツールパスを計画できます。パスの順序は、段取り方向、工具交換、切りくず排出条件も考慮する必要があり、移動距離の短縮だけを追求してはいけません。
深腔箱体部品の加工:工具の突き出し量と切りくず排出を管理する
深腔加工の制約は、通常、プログラムを生成できるかどうかではなく、工具の突き出しによる剛性低下、振動の増大、切りくずの排出困難にあります。工程上は、まず短く剛性の高い工具で大部分の余肉を除去し、その後、腔の深さと隅部寸法に応じて長い工具を選び、残材加工と仕上げ加工を行います。送り、切込み量、切削負荷は、材料、工具、工作機械の剛性を考慮して調整する必要があります。加工前には、工具、ツールホルダ、治具と腔壁との干渉を確認し、現場では実際のストロークと切りくず排出状態も検証します。
薄肉箱体部品の加工:余肉と段取りを段階的に解放する
薄肉部は、切削力、締付圧力、材料内部応力によって変形しやすくなります。箱体部品の加工では、通常、余肉を一度にすべて除去せず、適切な仕上げ代を残し、層状、対称、または交互の方法で材料を段階的に解放します。締付点は支持位置の近くに設け、治具が薄肉部を直接押して変形させないようにします。必要に応じて補助支持を使用できます。荒加工の完了後は、部品の状態を観察してから、安定化処理を行うか、仕上げ加工の順序を調整するか判断します。
FAQ:箱体部品の加工工程選定に関するよくある質問
箱体部品の加工に、図面や構造から切り離された固定的な正解はありません。普通穴、鋳造箱体、溶接箱体、および生産量の違いに応じた設備・治具の選定は、材料、寸法、公差、段取り条件、検査要求を総合的に考慮して判断する必要があります。
箱体部品の加工では、普通穴をドリル加工だけで済ませるのはいつか?中ぐり加工やリーマ加工が必要なのはいつか?
ドリル加工は通常、下穴、貫通穴、一部のねじ下穴に用います。穴の寸法、真円度、同軸度、穴間距離、または表面品質に高い要求がある場合は、通常、ドリル加工後に中ぐり加工、リーマ加工などの仕上げ加工を追加します。具体的な工程は、図面公差、穴深さ、材料、設備能力を基準に決定します。
箱体の荒加工後には、必ず時効処理または応力除去処理を行う必要があるか?
必ずしもそうとは限りません。鋳造箱体または溶接箱体は、サイズが大きい、肉厚が不均一、あるいは残留応力や変形のリスクが高い場合、粗加工後に、材料、構造、加工の安定性に応じて時効処理、応力除去、または安定化のための待機を設定することがあります。採用するかどうか、また処理方法については、素材の状態と後続の仕上げ加工の要求を踏まえて確認する必要があります。
鋳造箱体と溶接箱体では、加工工程にどのような違いがありますか?
鋳造箱体は通常、素材の清掃、必要に応じた時効処理または安定化処理から始め、その後、基準面、平面、穴系統、キャビティを加工します。一方、溶接箱体は、まず板材の切断、曲げ、溶接を完了し、必要に応じて形状矯正、応力除去、または溶接後の機械加工を行います。両者の工程をそのまま流用することはできず、重要なのは構造剛性、溶接変形、最終組立基準によって決まります。
中小ロット生産と大ロット生産では、箱体部品の加工において治具と設備をどのように使い分けますか?
中小ロットでは、通常、柔軟性の高いNC加工、調整可能な治具、専用設備への投資を抑えることが重視されます。一方、大ロット生産では、専用治具、専用機、または自動化設備への投資を製品数量によって吸収しやすくなります。実際の選定では、段取り回数、サイクルタイム、検査方法、製品ライフサイクル、さらに工程変更のリスクも比較する必要があり、ロットサイズだけで判断することはできません。
Key takeaways
- 箱体部品を加工する際は、まず基準面、案内面、主要な穴系、キャビティ、薄肉領域を特定し、その後に対応する加工工程を選定します。
- フライス加工は主に平面、段差、外形、キャビティを加工し、穴あけ加工は下穴や底穴に多く用いられます。より高い穴精度や表面品質が求められる場合は、ボーリング、リーマ加工、研削加工などで対応します。
- 代表的な工程ルートは通常、素材の準備と応力安定化、基準の確立、主要平面と穴系の加工、二次穴の加工、バリ取り・洗浄・検査という流れに従います。
- 複数のキャビティや深いキャビティを持つ箱体では、工具の到達性、残材加工、加工経路の順序、クランプの安定性、治具との干渉リスクを同時に考慮する必要があります。
- 鋳造品の機械加工、板材の曲げ・溶接、板金成形はそれぞれ異なる製造ルートであり、最終的な選択は材料、構造、精度、ロット、検査要件によって決まります。



