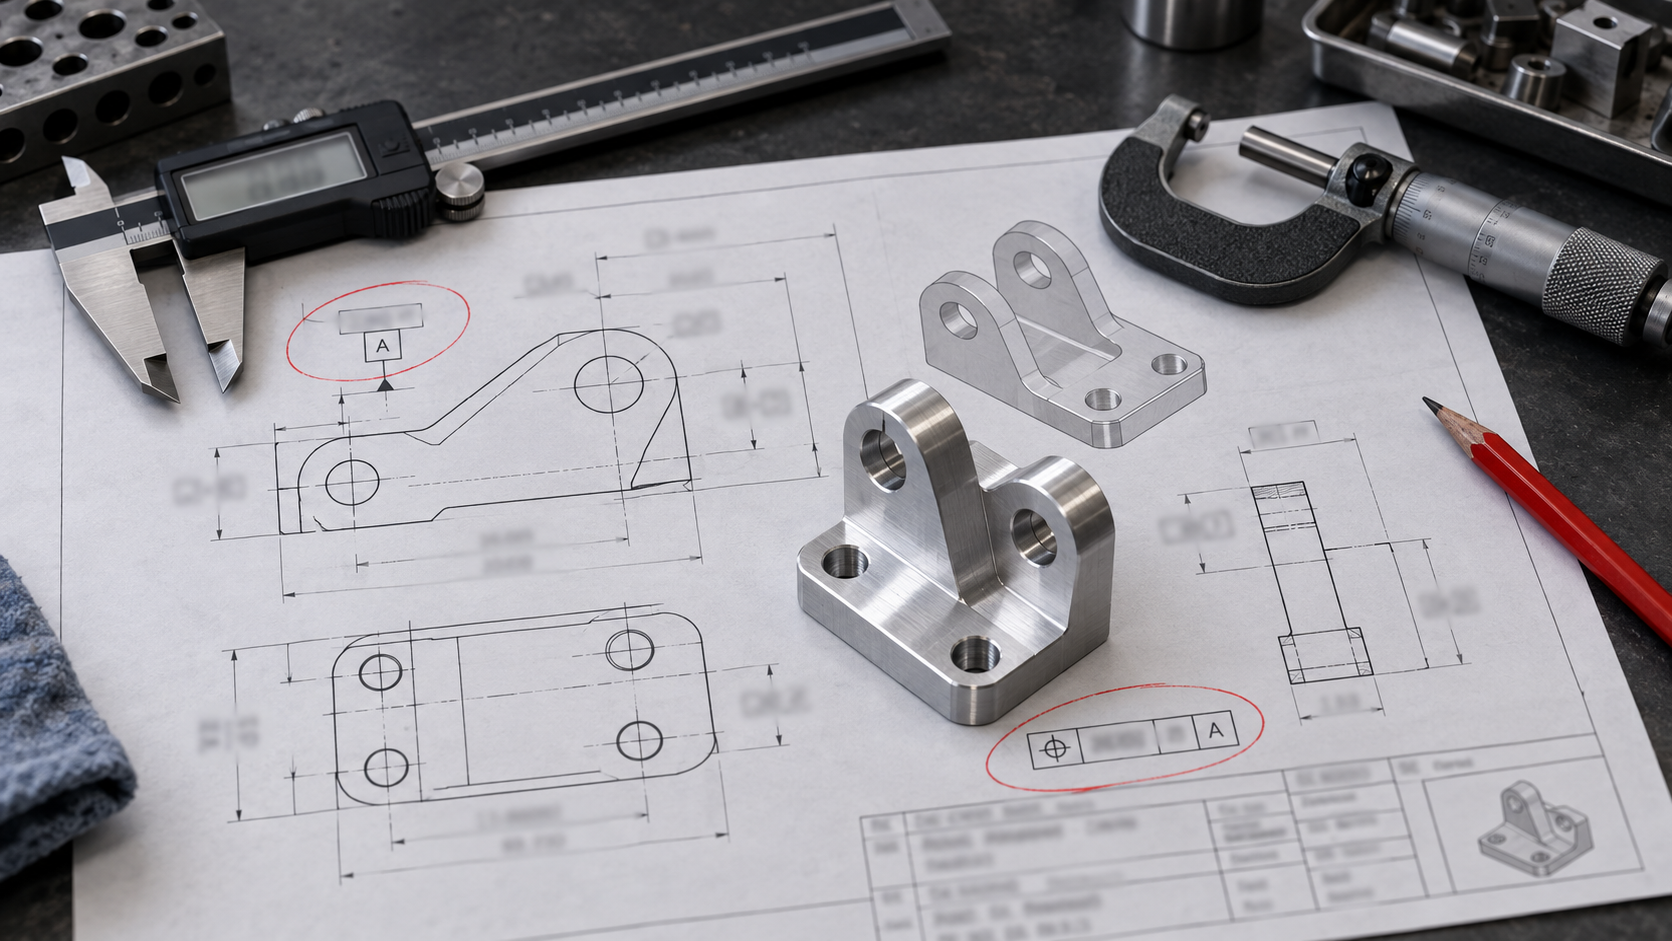
先に結論を言う:ロボット構造部品の図面は、問題の多くが基準と未指示要求にある
ロボット構造部品の図面を審査するとき、まず寸法公差帯を睨まない。まず二箇所を見る:基準が書かれているか、どの面に書かれているか;未指示要求に受け皿があるか。この二箇所が決まって初めて、寸法公差に意味が生まれる。ここを間違えると、後続のすべての ±0.05 は絵空事になる。理由は複雑ではない——関節部品は旋削、フライス加工、研削、ワイヤカットの多工程を経るため、段取りを変えるたびに基準が変わる。図面上の基準が素材面、薄肉、非加工面に落ちていると、加工基準と測定基準が一致せず、見積もり時は最も保守的なルートで見積もるしかなく、検査時には合否判定もできない。
このルールは多合わせ面・多工程の関節部品で成立する:減速機フランジ、軸受座、アーム本体両端のインターフェースは、どれか一つの基準が曖昧だと、同軸度と位置度が換算できない。緩和できるケースも明確だ:単品試作機、非受力の装飾部品、純粋な外形検証部品——これらは基準を粗く書き、未指示要求を書かなくても通常は組立に影響しないが、図面に「試作部品、幾何公差は考核しない」と注記しなければならない。そうでなければ見積もり側は依然として量産部品として見積もる。
基準と幾何公差:一箇所書き間違えると、段取り回数と不良判定が変わる
基準記号がどの面に落ちるかで、三つのことが直接決まる:部品を何回段取りするか、検査治具をどう設計するか、公差超過時にどの基準で判定するか。ロボット構造部品は多面合わせ部品が多く、基準を書き間違える代償は通常、単品の廃棄ではなく、ロット全体の検査口径の不一致だ。
基準は加工面に選び、素材面や薄肉に選ばない
よくあるやり方は、基準を最終取付面に付けることだが、図面上で鋳造素材面や未加工の溶接面に付けていると、加工側はまず自前で基準を設定してから転接するしかなく、芯出しが一工程増え、位置度公差がこの転接誤差をさらに食う。薄肉部品はさらに厄介だ——基準面自体がクランプ力で戻り、測定結果が段取り状態によってドリフトし、初品合格・再検査公差超過というケースは珍しくない。
| 図面注記 | 現場での結果 | 修正方法 |
|---|---|---|
| 基準 A が鋳造素材面に落ちている | まず芯出ししてから転接が必要で、位置度誤差が累積し、段取り回数が増える | 最初の工程で加工する位置決め面に変更するか、「基準面は加工が必要」と注記する |
| 同軸度が薄肉スリーブの外周に注記されている | クランプ変形で測定値が不安定になり、判定紛争が起きる | 内孔を基準に変更し、外周には半径方向振れを与え、測定状態を注記する |
| 位置度に基準が未指示で、公差値のみ記載 | 検査員ごとに異なる基準を取り、判定結果が一致しない | A/B/C 基準体系を補完し、基準の順序を注記する |
| 垂直度の基準が自由曲面に選ばれている | 安定して密着できず、検査治具が作れない | 平面または円筒面を基準に変更し、曲面は参考のみとする |
測定基準は加工基準と一致しなければならない
審査時には一つずつ問いかける:この基準面は加工時にクランプできるか、検査時に支持できるか?答えが否なら、図面には注記を補う必要がある。例えば「加工後の A 面を基準とする」「検査時は自由状態による」または「応力除去後に再検査」と注記する。これらの注記は寸法自体には影響しないが、見積もりに応力除去、二次段取り、専用検査治具が含まれるかどうかを決める。未注記の場合、加工側は通常最も保守的なルートで見積もり、価格と納期の両方が押し上げられる。
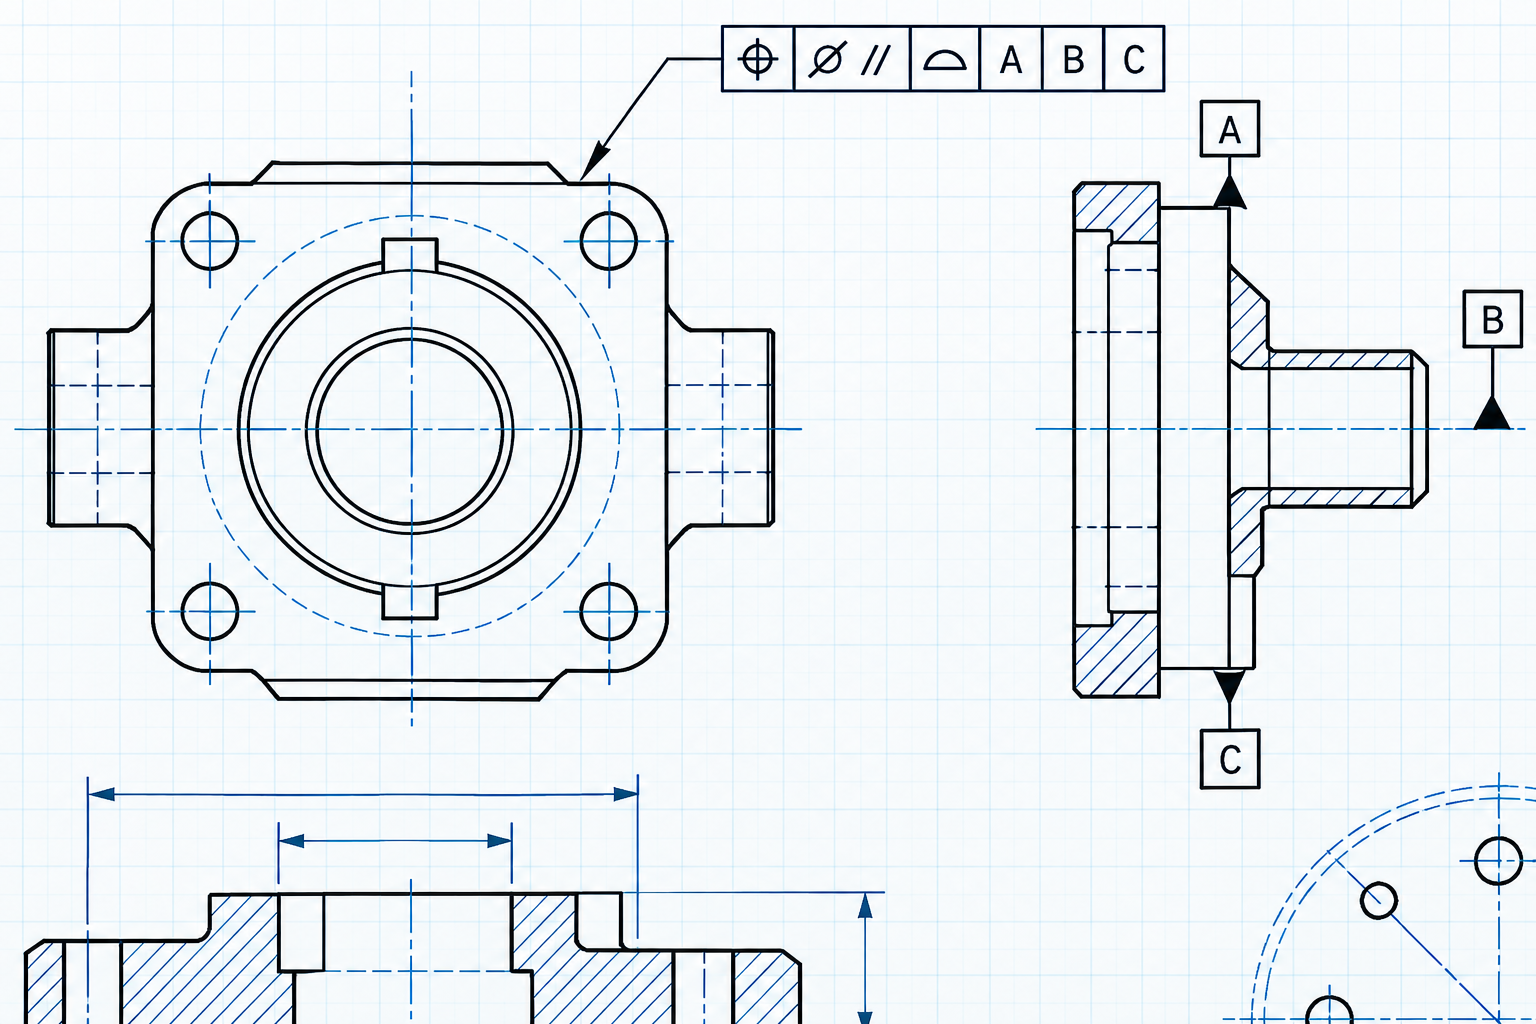
合わせ面と非合わせ面:どの公差を厳しくする価値があり、どれが金を増やすだけか
ロボット構造部品において、本当に公差を厳しくする必要があるのは通常3種類の面だけです:軸受穴、減速機取付フランジ、ガイドレール/スライダ取付面。その他の自由曲面、外輪郭、非受力リブ板は、公差を1等級厳しくしても加工費が上がるだけで、組立効果には現れません。判断基準は簡単です——その面が位置決めや力の伝達に関与するかどうか。関与するなら嵌め合い性質を検討し、関与しないなら図示されていない公差で処理します。
| 特徴 | 典型的な嵌め合い | 図面に明記すべき事項 | 厳しくする代償 |
|---|---|---|---|
| 軸受穴(内輪圧入) | しまりばめ/中間ばめ | 穴径公差帯、円筒度、粗さ Ra | 精密中ぐりまたはリーマ加工が必要で、段取りが1回増える可能性 |
| 減速機出力フランジ面 | 位置決め+ボルト締結 | 平面度、位置度、ボルト穴ピッチ円 | 平面度を管理し、反りを避ける必要 |
| リニアガイド取付面 | 位置決め基準 | 平行度/共面度、取付穴位置度 | 2本のレールは同一工程で加工または共摺りが必要 |
| 外輪郭/装飾面 | 非嵌め合い | 図示されていない公差で可 | 厳しくしてもほぼ効果なし |
しまりばめ、すきま、位置決め:感度はそれぞれ異なる
しまりばめは寸法帯と円筒度に最も敏感です。穴径が少し大きいと圧入力が不足し、楕円度が公差を超えると圧入後に軸受内輪が押し変形し、運転時に異音や温度上昇が発生します。すきまばめは寸法帯に敏感ですが、粗さへの許容度はやや高くなります。位置決め嵌め合い(フランジのインローなど)で最も怖いのは位置度と直角度であり、単一の穴径ではありません。図面上でこれら3種類を同じ公差等級でまとめて書くのが、最もよくある無駄です。
加工品での実際の事例:ある関節ハウジングの軸受穴に φ40H7 と指示しましたが、円筒度は図示されていませんでした。旋削後の実測楕円度は約 0.02 で、圧入時の感触は正常でしたが、組立運転から1週間後に低周波の異音が発生しました。分解検査で軸受外輪が不均一に押されていることが判明しました。改善方法は H7 をさらに厳しくすることではなく、図面に円筒度(例:0.008)を追加し、圧入前に真円度を抜き取り検査する旨を注記することです。この種の問題は寸法公差を厳しくしても解決できず、幾何公差に記載する必要があります。
薄肉、細長いアーム体と隅肉:変形はどこから来るか、図面にどう書くか
細長いアーム体で最もよくある変形は、マシニングセンタが「正確に加工できない」ことではなく、除去加工中に残留応力が再分布することです。図面に「応力除去処理」とだけ書くと、サプライヤは粗加工前、粗加工後、精加工後のどこに置くか判断できず、見積りは最も手間のかかる順序で計算するしかありません。より実行可能な書き方は工程を分割することです:粗加工で 0.5~1 mm の取りしろを残す → 応力除去(一般には自然時効または振動/熱時効、具体的には材料による)→ 半精加工 → 精加工。必須とすべきかは2つの判断基準によります:長径比が約 5:1 を超えるか、および重要嵌め合い面が除去量が最も集中する領域の近くにあるか。両方を満たす場合に記載しないと、後工程の矯正と手直しのコストが通常は1回の時効処理より高くなります。
肉厚と補強リブ:「できるだけ薄く」より「最小肉厚」を書く方が有用
「強度を確保した上でできるだけ軽量化」は実行不可能な注記です。レビュー時に、定量化可能な3項目に書き換えます:最小肉厚の数値(アルミニウム合金部品では業界一般に 1.5~3 mm、高さと面積により図面で確認が必要)、補強リブの高さと肉厚の比(リブ高さは通常リブ厚さの 3~4 倍を超えない。超えるとフライス加工で逃げが生じ、根元が振動しやすい)、リブ間の開口幅(工具が入れる必要があり、狭い溝は放電加工しかできずコストが跳ね上がる)。3項目を書かないと、工法は保守的に厚くするしかなく、重量目標は自動的に達成できません。
図示されていない隅肉と角の逃げ:結果は欠けと応力集中
図示されていない内隅肉は「小さいほど良い」がデフォルトというのは誤りです。工具半径がどこまで小さく加工できるかを決めます:R3 の内角は φ6 工具で可能ですが、R1 以下はしばしば小径工具に交換し送りを下げる必要があり、根元に段差が残りやすくなります。さらに厄介なのは、受力アーム体の根元に角の逃げを指定することです——応力集中点が嵌め合い面の近くに直接かかり、疲労寿命に影響します。改善方法:図面注記に一般規則を1つ設けます。例えば「図示されていない内隅肉 R2、遷移部 R3」とし、本当に角の逃げが必要な位置を個別に指示し用途を注記します。緩和するかどうかは、その箇所が繰り返し荷重を受けるかによります。装飾面や非受力領域は緩和可能ですが、関節受力領域は推奨しません。
材料状態と素材:見積り偏差が最もよく生じる原因
同じ図面でも、「45鋼」とだけ書くと見積りに差が出ます。原因は加工工数ではなく素材にあります:棒材から直接旋削するのか、鍛造品に取りしろを残すのか、鋳造品で黒皮付きなのか。3つのルートでは材料費、段取り回数、粗加工取りしろ、探傷要求がすべて異なります。図面に材料状態を書かないと、見積り側は最も保守的な仮定で見積もるしかありません——通常は鍛造品または取りしろ付き棒材で計算し、多めに残す方を選びます。
素材形態が加工ルートを決めるのであって、その逆ではない
ロボット構造部品でよくある素材は3種類です:棒材は回転体や寸法が整ったアーム節に適します;鍛造品は受力が大きく断面が変化する関節座に適します;鋳造品は形状が複雑で比較的ロットが大きいベースに適します。棒材は取りしろが小さく段取りが速いですが形状に制約があります;鍛造品は材料を節約し流線を改善できますが、調達期間が長く、入荷の一貫性を確認する必要があります;鋳造品は複雑な輪郭を一度に成形できますが、黒皮面や砂巣により基準面を素材上に選ぶことになり、加工時の段取りが不安定になります。
図面に補うべきは「鍛造品を推奨」といった文言ではなく、材料規格番号、供給状態(焼なまし/焼ならし/調質)、接合の可否、黒皮面の残留可否です。この4項目のうち1つでも欠けると、見積り側が自分で仮定するしかなく、仮定は通常保守的な方向に偏ります。
図示されていない熱処理と探傷:見積り側は最も厳しい条件で計算するしかない
図面に「調質処理」と書いてあるが硬さ範囲が指定されていない場合、見積時は全体調質として計算する。「必要に応じて探傷」と書いてあるが規格が指定されていない場合、見積時は最も厳しいレベルで見積もる。これは見積側が意図的に値上げしているのではなく、指示のない要求は価格設定できず、上限を取るしかないからだ。逆に、部品に本当に調質が不要であれば、図面に「熱処理不要」と明記するか、単に応力除去のみと注記すれば、見積はすぐに下がる。
- 材料規格番号:GB/T 699、GB/T 3077 かその他か、牌号の後に状態記号が付くかどうか
- 素材形態:棒材、鍛造品、鋳造品、板材、溶接組み合わせが許容されるか
- 熱処理:調質の有無、硬さ範囲、応力除去要求、時効要求
- 探傷:要求の有無、規格、レベル、合格判定基準
- 余肉の帰属:黒皮面、非加工面の残留が許容されるか、誰が清掃を担当するか
業界でよくあるやり方は、試作段階では棒材や板材から直接加工し、金型や鍛造品のリードタイムを省く。一定数量の量産になったら鍛造品や鋳造品を検討する。しかしこの切り替え点は部品によって異なり、統一的な数字はない。荷重、数量、材料歩留まりに応じて個別に計算し、図面レビュー時に工法と一緒に決める。
検査方案は図面段階で決める:三次元測定、検査治具と初品
検査方法は見積に「測定コスト」の項目があるかどうかを直接左右する。図面に「図面通り検査」とだけ書かれている場合、見積側は最も保守的な仮定で見積もるか、加工完了後に測定できないことに気づくかのどちらかだ——どちらの結果も納期を厳しくする。
どの特徴に三次元測定を書き、どれに検査治具を使うか
| 特徴タイプ | 推奨検査方法 | 図面に書くべきこと |
|---|---|---|
| 多穴位置の関連寸法(位置度、穴群間隔) | 三次元測定 | データム体系、位置度公差、被測定要素番号 |
| 軸穴嵌合径、深さ | 内径マイクロメータ/プラグゲージ | 寸法帯、円筒度、粗さ |
| 平面度、平行度の大面積密着面 | 定盤+すきまゲージ/三次元測定 | 平面度公差、検査面範囲 |
| 自由曲面、外観面 | 初品+型板/3Dスキャン比較 | 許容偏差範囲、比較基準 |
| ねじ、座ぐり | ねじゲージ、目視+ノギス | ねじ等級、座ぐり深さ公差 |
三次元測定は空間的に関連する寸法が多い特徴に適しており、単穴径はプラグゲージの方が速く安い。「どの特徴に三次元測定報告が必須か」を図面に書けば、見積側は測定工数を計算に入れられる。書かなければ、デフォルトでは通常の抜き取り検査のみとなる。
逆の判断基準:どの部品に三次元測定が不要か
単品試作、嵌合しない装飾部品、組立検証のみの試作品は、ノギス+初品確認で十分だ。この場合に「全寸法三次元測定報告」を無理に書いても単価が上がるだけで、組立結果は改善しない。判断基準は、その特徴の偏差が組立失敗や機能異常を引き起こすかどうかだ。引き起こさなければ、三次元測定は不要である。
初品確認:範囲と判定基準を明確に書く
初品確認は「一つ作って見てみる」ことではない。図面には、初品がどの特徴をカバーするか、どの測定具を使うか、判定根拠がどの公差か、を注記すべきだ。量産品の場合は、抜き取り比率と重要寸法のCpk要求(該当する場合)を明記する。これらの情報が欠けている場合、見積側は通常「初品全数検査+量産抜き取り検査」で見積もり、コストが高くなる。
検査方案を早く決めれば、加工時に測定基準とクランプスペースを確保できる。遅く決めると、部品が完成してから基準が削られていることに気づき、3Dスキャンで逆算するしかなくなる——工程が一つ増え、費用も一笔増える。
レビューチェックリスト:図面から見積前まで一つずつ確認する
前のいくつかの節の判断基準を、印刷できるチェックリストにまとめる。各項目に判定基準を一つ与える:合格(そのまま見積可能)、要確認(設計またはエンジニアに一言確認する)、要修正(修正しないと手直しや廃品になる)。レビュー順序は影響範囲の大きい順にし、寸法公差から見始めないこと。
チェックリストの価値は順序にあり、項目の多さにはない。基準と図示なき要求を先に通せば、見積もりのばらつきの大部分を防げる。寸法公差は最後に置き、一つずつ確認する。チェックリストを最後まで通せば、見積もり側が受け取るのは加工可能・検査可能・再現可能な図面であり、何度も確認が必要な意向書ではない。
よくある質問(FAQ)
以下のいくつかの質問は、ロボット構造部品の図面審査や見積もりで最も頻繁に現れる。回答は判断の基準を示すものであり、約束値ではない。具体的には図面の指示および双方が確認した技術協定に基づく。
図面に図示なき公差が書かれていない場合、加工側は何に従って実施するのか?
一般公差規格に従って実施する。一般的な方法は、線形寸法は GB/T 1804 または ISO 2768 の m 級、幾何公差は対応する図示なき等級に従う。しかし、ロボット関節部品やガイド面のように嵌合関係を持つ特徴は、図示なき公差に頼ることはできない。図示なき公差は「はめ込める」ことだけを保証し、同軸性や隙間の一貫性は保証しない。図面に書かれておらず、実際に組立に影響するものは、審査時に追記すべきであり、加工側に推測させるべきではない。
幾何公差は多く記入するほど安全なのか?
そうではない。幾何公差を一つ増やすごとに、段取り基準の制約が一つ増え、検査工程も一つ増えるため、見積もりと納期もそれに伴って変わる。原則は、組立、運動精度、またはシールに影響する位置にのみ記入し、基準は実際に段取りでき、測定できる面に置くことである。基準が素材面や薄肉部にあると、記入しても正確に測定できず、かえって紛争を生む。
表面粗さと嵌合公差はどのような関係か?
両者は一致させる必要がある。しまりばめの軸受穴では、寸法帯を厳しくすると同時に粗さも通常は向上させる必要がある。そうしないと、圧入時に表面の微視的な山と谷がせん断され、実際のしまり代が設計値から外れる。すきまばめの位置決め面では、寸法帯と幾何公差がより重要であり、粗さ要求は緩和できる。粗さのみを指定して嵌合タイプを指定しない、または嵌合のみを指定して粗さを指定しない場合、組立段階で問題が生じやすい。
試作図面と量産図面は同じものを共用できるか?
共用は可能だが、図面上で区別する必要がある。試作段階では CNC または 3D プリントで単品製作し、量産では射出成形、ダイカスト、または板金に移行する可能性があり、両者では抜き勾配、肉厚、丸み、パーティング面の要求が異なる。同じ図面に工法とロットを明記しない場合、見積もり側は最も保守的な仮定で見積もるか、試作工法で見積もり、量産時に図面を変更することになり、その間に手戻りが生じやすい。試作と量産の図面は別々にバージョン管理することを推奨する。
検査報告書はどの範囲をカバーすべきか?
部品の用途による。重要な嵌合特徴(軸受穴、フランジ位置決め面、ガイド取付面)は通常、初品の全寸法および幾何公差報告書が必要で、三次元測定機または専用検査治具を用いる。嵌合しない自由曲面や外観面は、通常、初品確認と抜き取り検査で足りる。検査範囲は図面または技術協定に記載すべきであり、そうでなければデフォルトでは通常の寸法抜き取り検査のみとなる。三次元測定機を使用するか、どの検査治具を用いるかは、見積もり構成に直接影響するため、見積もり前に加工側と確認することを推奨する。
Key takeaways
- 幾何公差はまず基準を見る:基準が非加工面や薄肉壁に書かれていると、段取り誤差をそのまま部品に算入することになる。まず段取り可能な加工基準に変更してから、精度を議論する。
- 合わせ面(軸受穴、減速機フランジ、ガイドレール取付面)は厳しくする価値がある。非合わせの自由曲面は未指示公差で通す。厳しくするだけ測定工数と不良判定の紛争が増える。
- アーム本体や関節座のような細長いまたは薄肉の部品は、図面に応力除去・時効処理の要求を明記しなければならない。そうでなければ、粗加工後の変形が精加工や組立時に初めて露見する。
- 「合わせ面 Ra0.8」と注記する前に、嵌合の性質を確認する:しまりばめ圧入、すきま嵌合、それとも位置決めのみか。嵌合の違いにより、粗さと寸法帯の感度は全く異なる。
- 見積もり前に材料状態(鍛造品/棒材/鋳造品)、素材取り代、探傷と三次元測定の要求をはっきり確認する。これらの情報欠落が見積もり偏差の主な原因だ。



