半導体部品はなぜ難しいのか:まずどの種類の部品に属するかを見極める
「半導体」という言葉を購買票に入れると、指し示すものは大きく異なることが多い。機械加工、板金、複模、射出成形の工程に落ちてくるのは、通常ウェハ自体ではなく、ウェハを囲む一連のハードウェアである:前工程装置のチャンバー、ガス配管部品、真空フランジとシール面、ウェハ搬送・保持部品、クリーンルーム周辺構造と治具、さらに封止金型とリードフレーム周辺の金属部品である。本稿で扱うのはこれらの部品の製造性——図面の描き方、材料の選び方、公差の配分、検査の方法であり、チップ設計やウェハプロセスそのものではない。
まずカテゴリを分けると、難点が見えやすくなる。チャンバーとフランジ部品の核心はシール面と真空完全性であり、一箇所の傷で廃棄になり得る。搬送・保持部品は軽量、剛性、熱膨張制御が要求され、薄肉や片持ち構造が常態である。配管部品は内腔の加工性に制約され、深い腔や交差穴は研磨が行き届きにくい。クリーンルーム周辺構造と治具は常に普通の板金部品として扱われがちだが、粒子脱落や洗浄残留も同様に問題を起こす。同じ図面に「半導体」と書かれていても、工程ルートは全く異なることがある。
判断順序は固定することを勧める:まず部品機能(真空、耐食、伝熱、絶縁のいずれか)を確認し、次に材料を決め、その後に工程と公差を決める。順序が逆になると、本来不要な精度を難加工材料で無理に保ったり、逆に普通の公差でシール面を要求したりすることになる。以降の節はこの順序で展開する。
材料の実現性:半導体部品の選材はまず加工できるかを見る
半導体装置部品の選材順序は、多くの人が「どの材料の性能が良いか」から始めるが、これはDFM段階で失敗しやすい。より順当なやり方は逆である:まず機能境界を見て、次に材料、次に工程、最後に公差数値である。ある図面で6061を17-4PHに変えると、機能的にはより耐食的かもしれないが、加工側では直ちに工具摩耗、切削熱、後続の応力除去の問題が増える——公差帯は変わらないのに、コストは一段変わる。
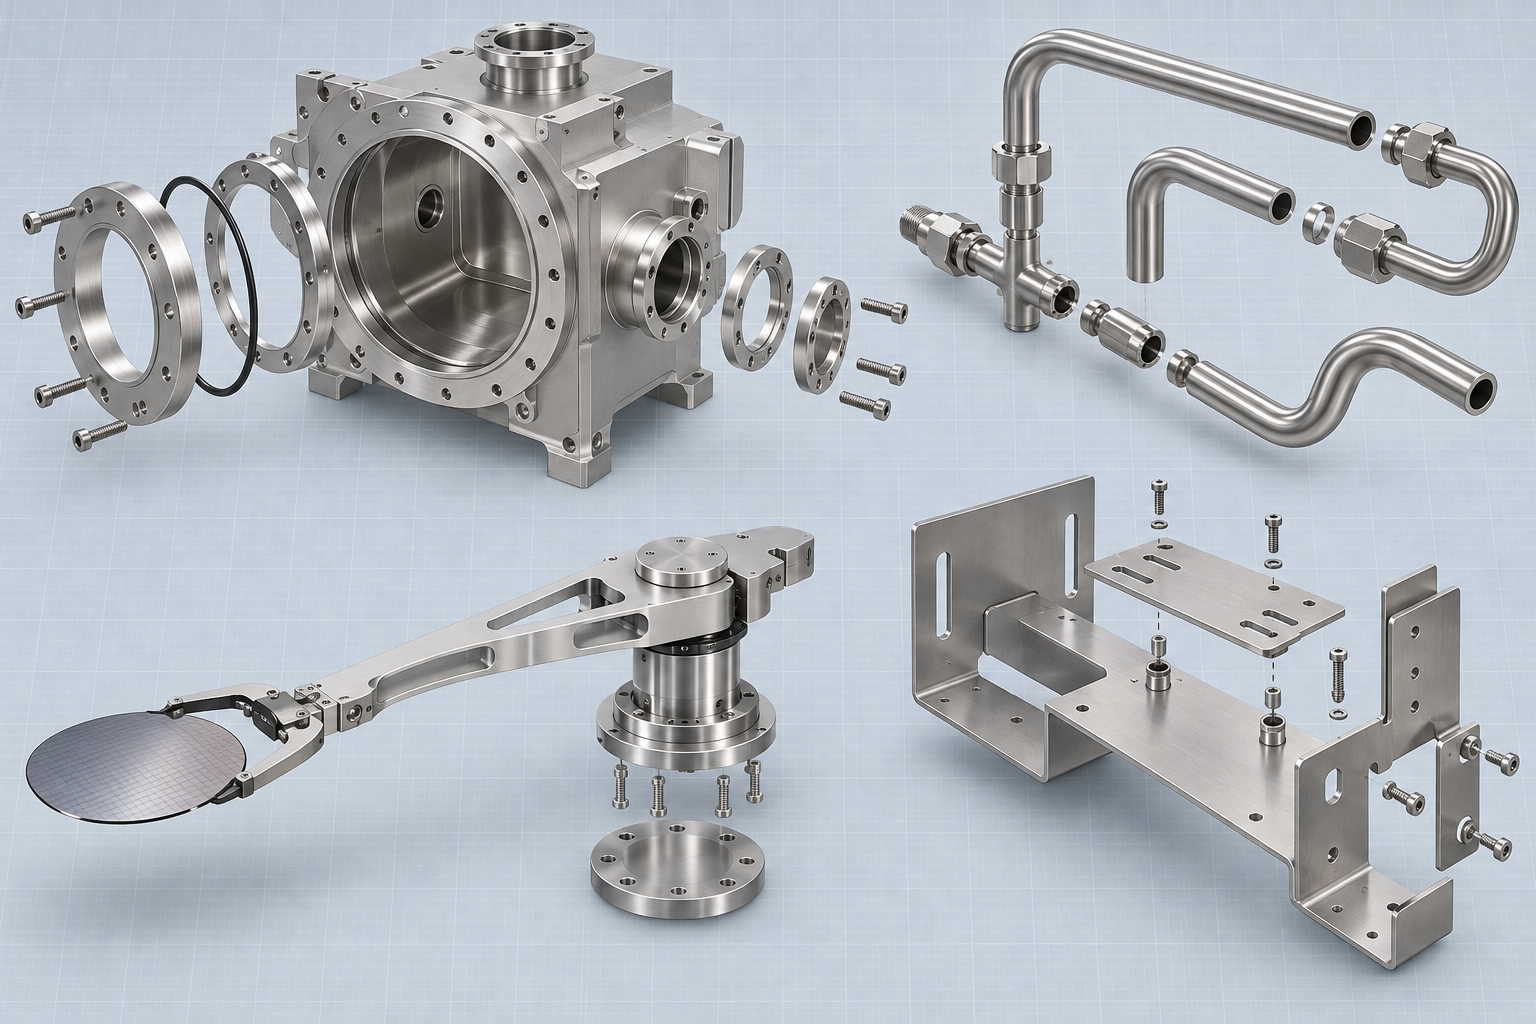
半導体周辺で機械加工や成形の受注に落ちる材料はおおよそ数類に分かれる。ステンレスでは304、316Lがチャンバーとガス配管部品に使われ、316Lはクリーン・耐食場面でより一般的である。17-4PHは強度と耐食の両立が必要な構造部品によく使われるが、溶体化時効の前後で寸法が変化する。アルミニウム合金6061は加工しやすく伝熱も良い。7075は強度がより高いが、切削時に薄肉部品がびびりやすい。コバール合金、モリブデンはガラスやセラミックとの熱膨張整合が必要な封止部品に使われ、難加工の一类に属する。セラミック部品のアルミナ、窒化アルミはダイヤモンド研削に依存し、金属の公差習慣で指示するのには適さない。エンジニアリングプラスチックではPEEK、PTFE、PPS、PIがそれぞれ重点を持ち、PTFEは軟らかく保持しにくく、PEEKは切削温度に敏感である。
材料が公差圧力をどう増幅するか
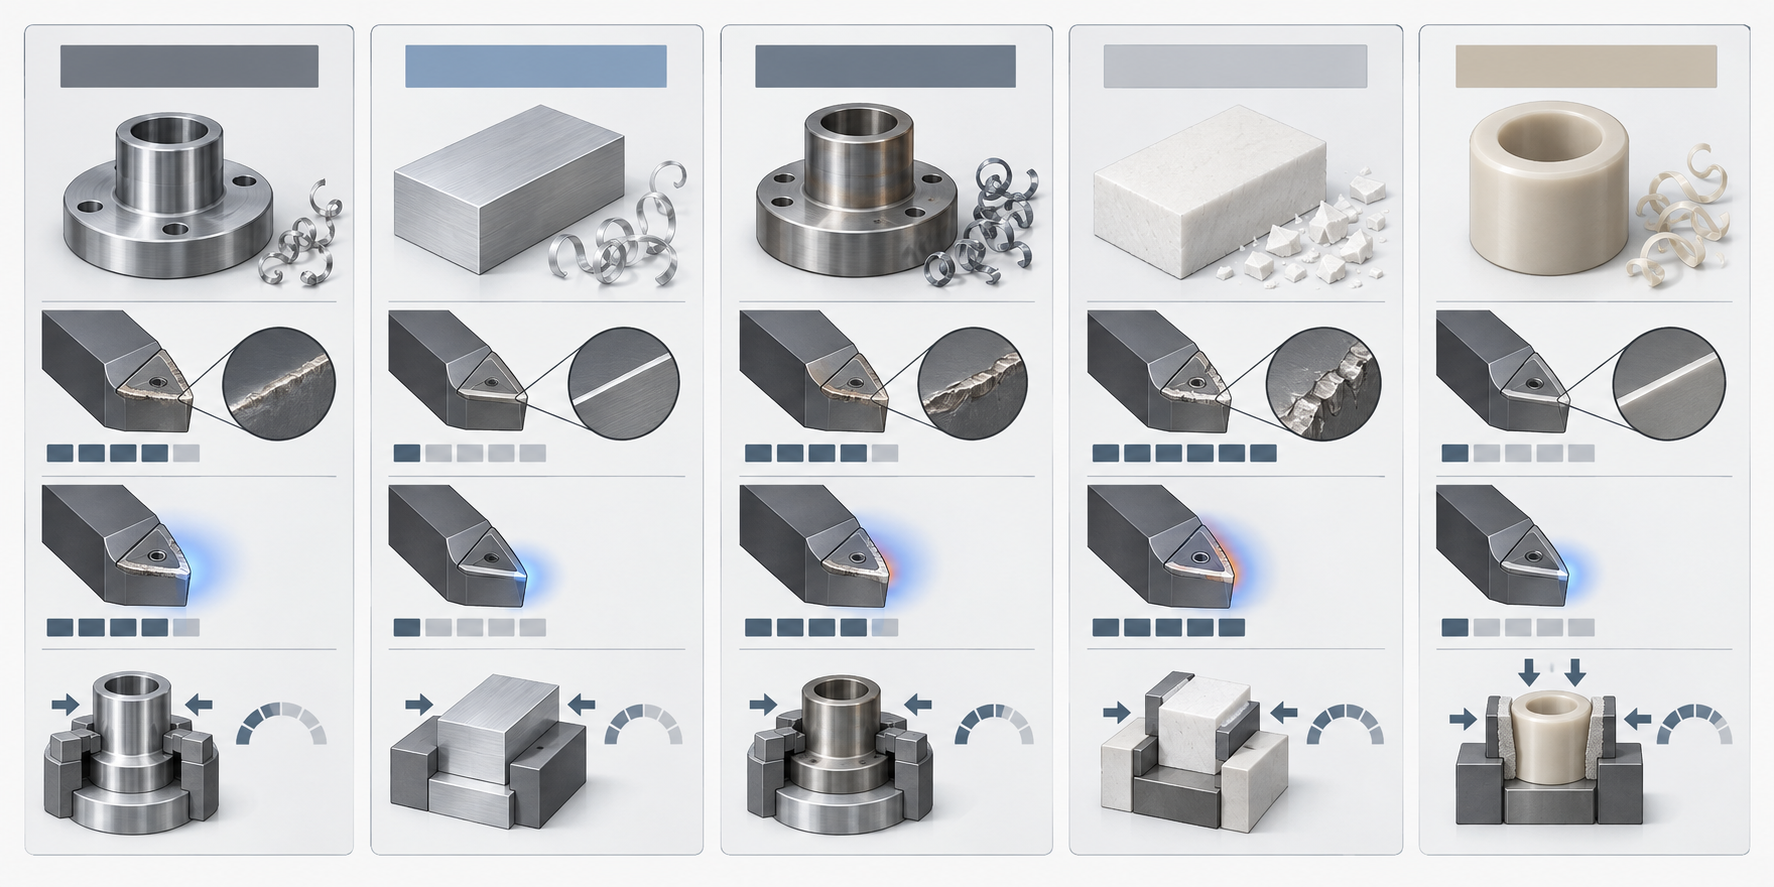
難加工材料の問題は「切れない」という三文字ではなく、段取りと熱変形の誤差を増幅することにある。コバール、モリブデンのような材料は熱伝導が悪く、切削熱が刃先付近に集中し、薄肉部品は加工後に冷却すると寸法が動く。17-4PHは時効硬化に伴い収縮し、粗加工後に時効処理をするなら、精加工の取り代を十分に残す必要がある。PTFEは線膨張係数が大きく、測定時の室温差だけで公差帯の半分を食うことがある。つまり、材料を間違えると、その後のすべての公差配分をそれに合わせて変えなければならない。
判断順序:機能 → 材料 → 工程 → 公差
パラメータをこの順序で一度通すと、多くの往復を省ける。
- 機能:この部品は真空、耐食、伝熱、絶縁のどれを担うか?真空シール面は貫通気孔を許さず、耐食部品は孔食を起こす牌号を使ってはならず、伝熱部品は界面熱抵抗を考慮する必要がある。
- 材料:機能を満たす前提で、加工性の良いものを優先する。6061で済むなら7075を使わず、304で済むなら17-4PHに上げる必要はない。ただし強度や熱膨張整合に厳しい要求がある場合を除く。
- 工程:材料が決まれば、工程ルートはほぼ制約される。セラミックは研削、コバールは低速大切り込みまたは放電加工、プラスチックは鋭利な刃と大きなすくい角の工具を使う。
- 公差:最後に公差を各面に配分する。前の段階が未定のまま±0.01を指示するのは、多くの場合サプライヤーに難題を出すことになる。
業界でよくあるやり方は、まず機能面と非機能面を分けて指示し、非機能面を一段階緩めることである。半導体部品の選材をこの段階でしっかりやれば、後の工程と公差に交渉の余地が生まれる。逆に先に公差を固定してから材料を選ぶのは、通常最も高くつく道である。具体的な牌号の実現性は、図面とサプライヤーの工具、段取り条件に応じて確認する必要がある。
図面から機械加工まで:半導体部品の段取り、変形、公差配分
半導体部品がCNC機械加工に落ちると、難しいのは寸法を出すことではなく、段取り時の力で部品が変形することである。薄肉チャンバー、長い片持ち、シール面、深腔内孔——これらの特徴は真空チャンバー、ガス配管部品、ウェハ搬送部品に繰り返し現れ、その公差失控は工具が十分でないことではなく、クランプ点と支持点の位置で決まることが多い。図面段階で段取りを考慮していなければ、見積もり後は複数回の段取りと修正で補うしかなく、コストは倍になる。
段取り変形はどこから来るか:薄肉チャンバーと長い片持ちのクランプ論理
薄肉チャンバー(例えば肉厚2~3 mmの真空チャンバー)を三爪チャックで外円をクランプすると、緩めた後に戻り、真円度が狂う。業界でよくあるやり方は、軟爪、コレット、真空吸盤に変え、クランプ力を点ではなく面に分散することである。長い片持ち部品は補助支持や心押しで押さえないと、切削力で押されてびびる。判断根拠は簡単である:自由状態で測定して合格なのに、クランプして測定すると公差外なら、問題は段取りにある。図面に「自由状態測定」と明記する方が、公差を厳しくするより効く。
基準統一と複数回段取り:いつ面を一回多く反転する価値があるか
半導体部品は二回あるいは三回の段取りが必要なことが多い。シール面と深腔内孔は同じ方向から到達できないことが多いからである。原則は基準統一である:第一工程で後続の全工程で使う位置決め面を先に加工し、以降の反転はすべてそれを基準とする。深腔内孔で工具の突出しが長すぎると、振動で孔壁のRaと円筒度が悪化する。この場合は長い工具で一度に貫通させるより、面を一回多く反転して両端から対向中ぐりする方がよい。判断基準:工具の突出しがシャンク径の4倍を超えるときは、切削パラメータを変えるのではなく、まず工程ルートの変更を考える。
コストを左右する公差:どの面を厳しくし、どれを緩められるか
半導体部品の図面で最も起こりやすい問題は、すべての寸法に同じ公差等級を指示することである。シール面(Oリング溝、金属シールリップ)と嵌合面は確かに厳しくする必要がある。漏気や組み付け不能は機能故障だからである。しかし非シールの外形面、非嵌合の取付穴位置、配線溝は、一段階緩めても機能に全く影響せず、加工では一度の精密仕上げや一度の検査を省ける。機能面と非機能面を図面上でグループ分けして指示する方が、全体を厳しくするよりコストを抑えられる。具体的にどの等級まで厳しくするかは、真空度目標と検査治具能力に依存する。図面に機能面リストを明記し、サプライヤーに機能から公差を逆算させることを勧める。指示をそのまま写すのではなく。
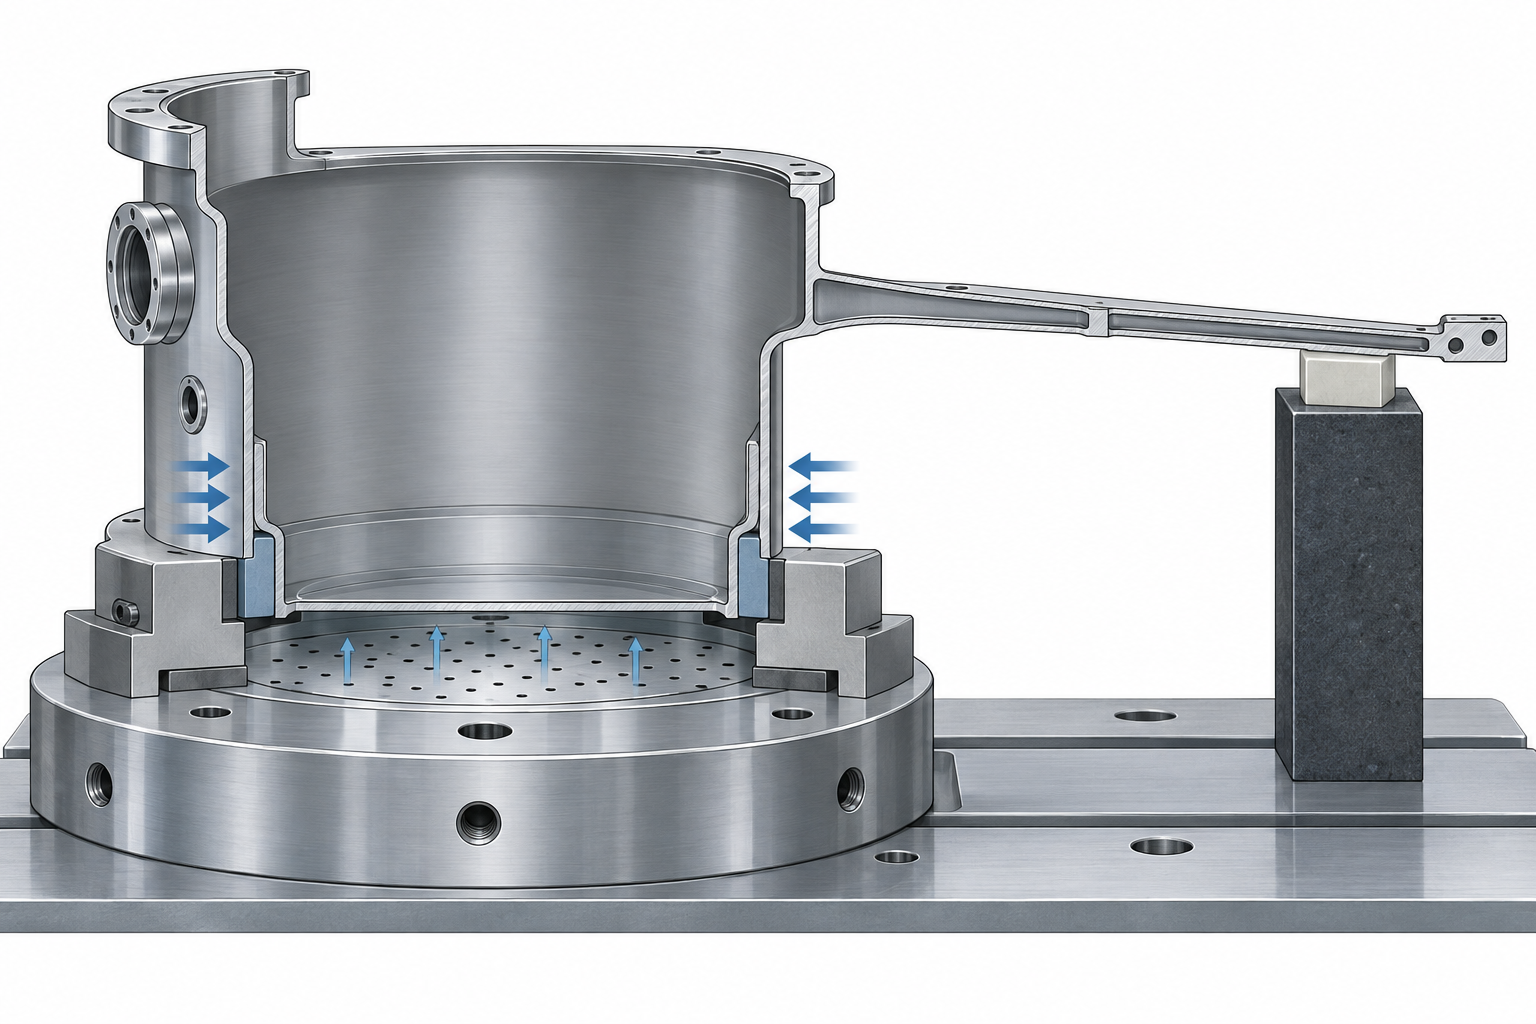
部品に薄肉とシール面が同時にある場合、シール面の基準とクランプ安定性を優先し、薄肉領域は工程ボスで一時的に補強し、加工後に切除する——この考え方は事前にサプライヤーとすり合わせる必要がある。そうしないと相手は「できない」と即答するかもしれない。
表面、クリーン度、後処理:図面で見落とされやすい半導体要件
半導体部品の図面で最も見落とされやすいのは、寸法公差ではなく表面とクリーン度の要件である。寸法は記載されても粗さが未記載、粗さは記載されても粒子や析出が未記載、そして組立や装置投入時に初めてシール面の漏れ、チャンバーからの粒子脱落、プラスチック部品のガス放出が判明し、手直しのコストは加工そのものをはるかに超える。本節で表面、クリーン度、後処理をまとめて扱うのは、これらが互いに制約し合うからである。どの後処理を選ぶかが、前工程でどれだけ余肉を残し、どの工具を使うかを直接決める。
粗さとシール面:Ra は低ければ低いほど良いわけではない
真空フランジ、Oリングシール面、ガス配管インターフェースでは、一般に Ra 0.8 以下が使われる。より高い要求では Ra 0.4、さらには 0.2 になる。しかしここに一般的な誤解がある。シール面は光れば光るほど良いわけではない。鏡面(Ra 0.05 以下)はむしろ一部のエラストマーシールに不利である。表面が滑らかすぎるとシールリングが微視的に噛み合わず、微動で滑りやすい。業界でよくある方法は、金属シール面を Ra 0.4~0.8 に管理し、適切な平面度を組み合わせる。ゴムシールは Ra 1.6 まで緩和できる。具体的な数値はシール形式に応じて確認すべきで、そのまま流用してはならない。
粗さは加工方法にも逆に制約を与える。Ra 0.8 は一般に精フライスまたは精旋削で達成可能。Ra 0.4 は研削または精旋削後の研磨が必要。Ra 0.2 以下はしばしば電解研磨や手作業研磨が必要となる。図面に Ra 0.2 と書くことは、後工程を一工程追加することをサプライヤーに伝えることになり、見積と納期が変わる。したがって粗さは機能面に記載し、非機能面にまとめて記載しないこと。
粒子、析出、洗浄:クリーン度要件を図面にどう書くか
半導体装置は粒子と有機析出に敏感である。加工残留の切削液、研磨剤、手袋の跡は、一般部品では問題にならないが、チャンバーやウェハ搬送部品では汚染源となる。図面には明記すべきである:洗浄方法(超音波洗浄、純水リンス、溶剤洗浄)、清浄度等級(粒子サイズと数量によるなど)、シリコン含有またはハロゲン含有潤滑剤の可否。プラスチック部品(PEEK、PTFE、PI)はガス放出率にも注意し、必要に応じて真空ベーキング脱ガスを要求する。
- シール面の傷:クランプや搬送時の打痕で、Ra は基準を満たしても局所に傷がありシール不良となる。バリ取り、鋭角の面取り、工程間の保護を要求する。
- 洗浄残留:超音波洗浄後のリンス不足で、残留洗浄剤が真空下で析出する。リンス水質と乾燥方法を規定する必要がある。
- めっき剥離:耐食性のために無電解ニッケルや不動態化を行うが、前処理が不十分で密着力が悪く、真空や温度サイクル下で剥がれる。
後処理は工程ルートに事前に組み込む
不動態化、電解研磨、めっきなどの後処理は、加工が終わってから考えるものではない。これらは寸法を変える。電解研磨は通常数マイクロメートルから数十マイクロメートルを除去し、めっきは厚みを増す。重要寸法に公差がある場合、後処理の余肉を事前に確保しなければならない。また後処理の順序も結果に影響する——先に面取りしてから研磨するか、先に研磨してから面取りするかで、エッジ品質が異なる。後処理を工程ルートに書き込むことで、見積時に項目漏れが防げる。
検査方案が工程ルートを決める:測れない公差は公差がないのと同じ
半導体部品の重要寸法はしばしば内腔、シール面、深穴の中に隠れており、これらの位置こそ最も測定が難しい。三次元測定機のスタイラスは深い内腔に届くが、測定球径とスタイラス剛性の制約を受ける。画像測定は速いが、輪郭と表面特徴しか見えない。3Dスキャンは複雑な曲面をカバーできるが、深い溝、止まり穴、内部段差には依然として死角がある。測れない公差は、加工側では経験で推定し、最終的に組立で試すしかない——これは半導体部品の手直しの主要因の一つである。
したがって検査方案は見積前に決めるべきであり、部品ができてから検査具を探すのではない。基準をどう選ぶか、検査具に何を使うか、どの寸法を全数検査し、どれを抜き取り検査できるか、これらの決定は逆にクランプ方法と加工順序を制約する。例えば真空チャンバーのシール溝で、検査具が平板とプラグゲージなら、加工時の基準面は検査具の基準面と統一しなければならず、そうでなければ測定値に意味がない。まず基準を決め、次に検査具を決め、最後に工程を決める——この順序は逆にできない。
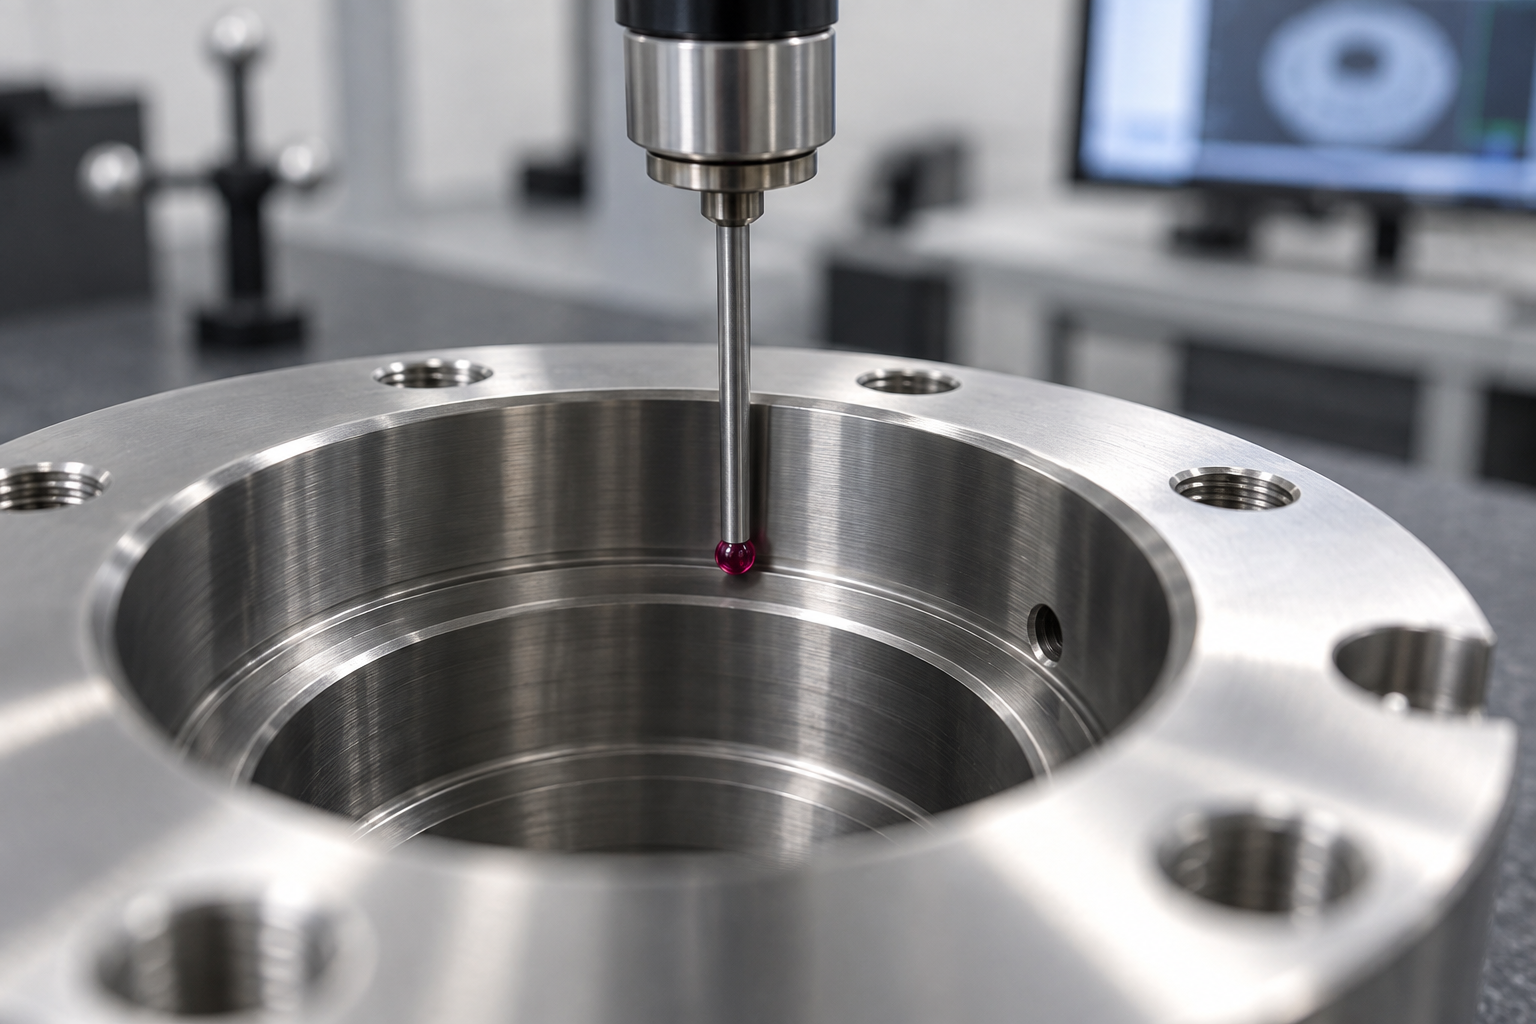
基準と検査具を先に揃えてから、クランプ順序を決める
実際の生産でよくある失敗は、図面に位置度が記載されているが基準が記載されていない、あるいは基準が記載されていても検査具が別の面で芯出ししていることである。半導体部品では、シール面、取付面、内腔軸線の相対関係は単一の寸法よりも重要であることが多い。検査基準と加工基準が一致しない場合、加工時に追加の芯出しクランプが必要となり、コストと変形リスクが増す。実行可能な判断基準は、まず基準が検査具で安定的に再現できるかを確認し、次に専用検査具が必要かを決め、最後に加工工程を組むことである。検査具自体の精度が不十分なら、どんなに良い工作機械でも真の誤差は測れない。
小ロット試作では、3Dスキャンは全体偏差カラーマップを迅速に提供でき、初品比較やリバース確認に適するが、重要寸法の定量的測定の代替にはならない。業界でよくある方法は、スキャンで全体スクリーニング、三次元測定で重要寸法判定を行うことである。どちらを使うかは、図面公差と検査コストに応じて確認する必要がある。検査方案を早く決めるほど、工程ルートの手戻りが少なくなる。
部品タイプ別の工程選択:CNC、板金、複製モールド、射出成形の境界
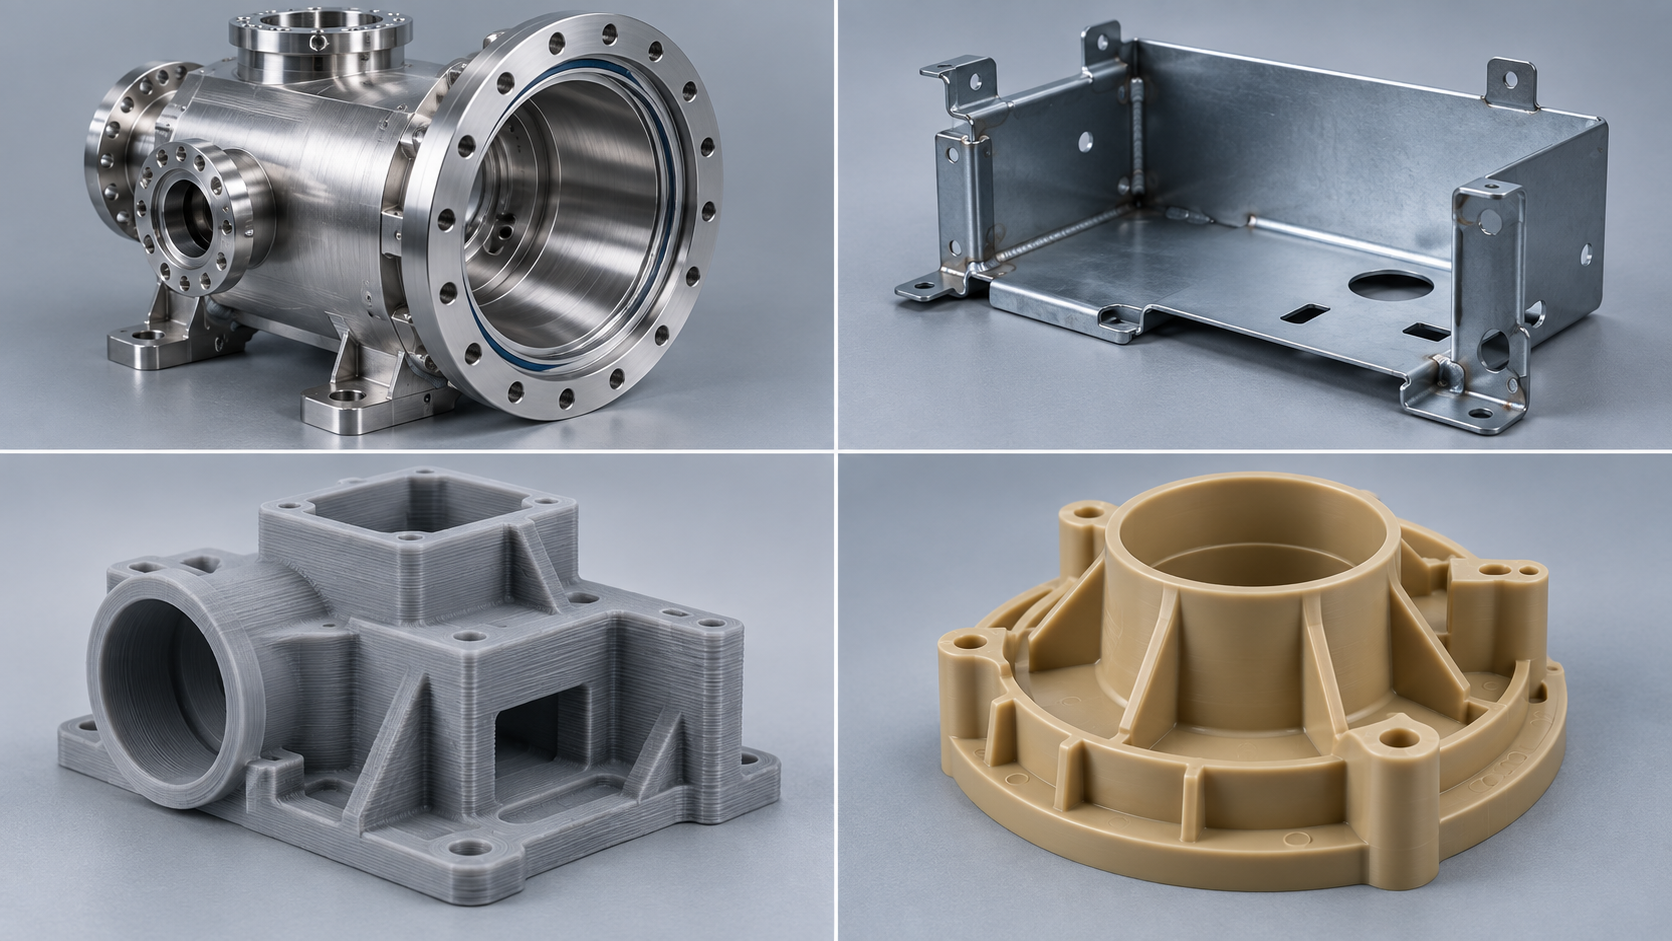
半導体装置の部品が加工発注に落ちるとき、工程の境界は「精度」よりも成否を決める。まず部品の機能を見る。耐圧、ガス導入、絶縁、構造支持、あるいは単なる遮蔽か。機能が異なれば、選べる工程も異なる。以下、よくある四類の部品について判断線を示す。
チャンバーとフランジ部品:CNC が既定の出発点
真空チャンバー、ガス分配ブロック、フランジシール面は、通常 CNC フライス加工が主体となる。シール溝の底面粗さ、フランジ面の平面度、深い内腔穴の真直度といった特徴は、旋盤・フライス複合機や5軸機で一度のクランプで加工する方が、複数回のクランプより安定する。チャンバーが大きくなると、薄肉と長い片持ちが変形を生むため、ソフトジョーや真空チャックの補助が必要になる。業界でよくある方法は、非シール面の公差を一級緩め、浮いた工数をシール面の研磨に回すことで、全体としてより経済的になる。適用可否は、図面に記載された使用条件とクリーン度要件による。
クリーンルーム外装と支持体:板金管構造、シールは担えない
クリーンルーム周辺のステンレス外装、装置支持体、配線ダクトカバーは、板金の曲げ溶接の方が経済的である。板金の境界は、曲げR、溶接後の変形、平面度が通常シール面の要求に達せず、粒子脱落も制御しにくいことである。外装が同時に真空シールを担う場合、全体を板金で作るべきではなく、シールフランジを CNC 部品に分けて板金筐体と組み立てるべきである。こう分けることで、加工と溶接をそれぞれ行い、検査もより明確に定義できる。
小ロット試作:3Dプリントと手板複製モールドの用途の区別
試作段階では数個から数十個が必要になることが多い。3Dプリントは外形、組立関係、流路の走向の検証に適するが、多くのプリント品は真空、高温、ガス放出の面で金属に劣る。手板複製モールド(真空注型)は射出成形に近い外観のプラスチック部品を提供でき、構造検証や初期組立デモに適するが、同様にシールとクリーン度は保証しない。両者の共通の境界は、「取り付けられる、見える」の検証にのみ使い、機能部品のシールとクリーン度試験の代替にしてはならないことである。
量産プラスチック部品:射出成形は金型と抜き勾配次第
PEEK、PPS などのエンジニアリングプラスチック部品が量産に入ると、射出成形のコスト構造が成立する。半導体用途では射出成形品に低ガス放出と寸法安定性が追加要求される。肉厚不均一はひけと反りを生み、シール溝位置は十分な抜き勾配を確保し、ゲート位置はウェルドライン強度に影響する。これらは金型開き前に決める必要があり、金型修正は図面修正よりはるかに高くつく。
図面を評価可能な見積に変える鍵は、まず単価を聞くことではなく、部品タイプ、材料、重要面、検査方案を明確に説明することである。迅速に確認が必要な場合は AI 対話見積を利用し、図面と機能説明を一緒に提出すれば、サプライヤーは曖昧な「高精度」で見積もるのではなく、工程境界に沿ってフィードバックできる。
見積前に図面を直す:半導体部品の DFM チェックリスト
まず機能面と非機能面を分け、それから公差を議論する
基準を統一し、検査方案を要求に書き込む
- 機能面と非機能面を表示し、それぞれに公差等級を与え、図面全体を一つの要求にしないでください。
- 基準を統一し、基準記号を段取りでき、測定できる面に描きます。
- 非重要公差を緩めると、コストは多くの場合この段階で下がり、加工ではありません。
- 表面とクリーン要求を明確に書く:Ra、粒子、析出、洗浄方法。一つ欠けると後で工程を追加することになります。
- 検査方案を明確にする:どの寸法を測定し、どの装置を使い、誰が報告書を出すか。
- バリ取りと面取りの要求を表示する。シール面付近のバリは直接漏れの原因になります。
よくある質問(FAQ)
以下は読者が前文を読んだ後によく追及するいくつかの質問で、答えは半導体部品の製造可能性の境界を中心にしており、具体的な納期と価格には触れていません。
半導体部品はすべて高い精度が必要ですか?
いいえ。精度はシール面、嵌合面、基準面といった機能面に集中しています。非機能面を一段階緩めても通常は使用に影響せず、加工難度も明らかに下がります。図面上で機能面と非機能面を分けて表示する方が、全体を厳しくするより効果的です。
難加工材料を代替材料に変更できますか?
機能制約によります。コバール、モリブデン、セラミックは熱膨張整合、熱伝導、絶縁のために使われることが多く、ステンレスやアルミに変えるとこれらの特性が損なわれる可能性があります。単なる構造支持部品であれば代替の余地は大きいですが、熱膨張と耐食要求を再確認する必要があります。
表面とクリーン要求はどのように図面に書けばよいですか?
Raの上限、傷が許容されるか、粒子と析出の制限、洗浄と不動態化の方法を明確に書きます。「クリーン」とだけ書いても実行できません。これらの要求は工程ルートを変えるため、見積もり前に表示するのが最善で、後期の手戻りを避けられます。
検査方案は誰が決めますか?
通常、設計側と加工側が見積もり前に共同で確認します。重要寸法が内腔や深穴にある場合、三次元測定機では測定できないことがあり、検査治具やスキャン方案を事前に取り決める必要があります。測定できない公差は公差がないのと同じです。
小ロット試作ではどの工法を選ぶべきですか?
腔体とフランジはCNCを優先し、外殻ブラケットは板金が使え、形状が複雑で数量が非常に少ない場合は3Dプリントや手板複模を使い、量産プラスチック部品が確定してから射出成形を検討します。選択の根拠は部品タイプと数量であり、単一工法の優劣ではありません。
Key takeaways
- 半導体部品の難しさは通常、単一点の精度ではなく、材料、段取り、検査、クリーン度の間の相互制約にある。
- まず材料の実現性を判断してから公差を語る:難加工材料は段取りと熱変形の誤差を増幅するため、公差は工程に合わせる必要がある。
- コストを左右する公差が核心的なレバーである:非機能面を一段階緩めることは、設備を替えるよりもコストを抑えられることが多い。
- 検査方案は見積もり前に決める:測定できない公差は公差がないのと同じであり、検査治具と基準が工程ルートを決めることが多い。
- 表面とクリーン要求(粒子、析出、粗さ)は図面に書き込む必要がある。そうしないと後処理段階で手戻りが起きやすい。



