「推奨肉厚表」がなぜプロジェクトを予算超過にするのか
昨年のセンサー筐体プロジェクトで、構造エンジニアは図面上の側壁を一律1.0 mmと指定した。理由は「ネットで調べた最小肉厚が1 mmだったから」。SLAの初品を取り出す際、2か所の側壁がサポートの根元から裂けた。SLSに変更すると、今度は組立面に局部的なひけが現れ、平面度が公差を外れ、組立時に締め付けが効かなくなった。問題は1.0 mmという数字そのものではなく、それがプロセスをまたいで流用できる孤立した寸法として扱われたことにある。
肉厚は決して幾何学の問題ではなく、熱履歴と工具経路の関数である。同じ1.0 mmの壁でも、SLAでは毎層の剥離力に耐える必要があり、SLSでは粉末床の冷却を待つ必要があり、DMLSでは凝固収縮応力に耐える必要があり、FDMではノズル径と押出線幅の制約も受ける。プロセスが変われば制約要因も変わり、成立する肉厚範囲もそれに伴って変わる。
さらに厄介なのはコストである。肉厚が薄すぎると、廃品率と後処理工数が増える。肉厚が厚すぎると、材料消費、プリント時間、冷却サイクルがそろって増え、射出成形品では保圧時間も余分にかかる。見積段階で誰もこの勘定を代わりに計算してはくれず、DVTになって構造変更が必要だと気づいたときには、金型や治具にすでに手が入っており、手直しの費用は自分で負担するしかない。
したがって判断の順序を逆にしてはならない:まずプロセスを決め、次に肉厚を決め、最後に遷移と検査を決める。以下ではまずプロセス横断的な基準表を示し、次に破損メカニズムを分解し、最後に実行可能なモデリングルールと検査項目に落とし込む。
プロセス横断的な肉厚の基準値:最小、推奨、上限と主要な制約要因
肉厚は表を調べてそのまま写せる孤立した寸法ではない。同じ図面に1.2 mmと書いても、SLA部品は取り出し時に層間で裂けることがあり、DMLS部品は凝固応力で反ることがあり、射出成形品はひけや充填不足になることがある。理由は、各プロセスの肉厚制限が異なる物理メカニズムに由来するためである。FDMはノズル形状と工具経路に制約され、SLAは剥離力と樹脂粘度に制約され、SLS/MJFは熱蓄積と粉末溶融ウィンドウに制約され、DMLSは凝固収縮応力に制約され、真空注型と射出成形は離型と流動先端に制約される。
したがって正しいやり方は、まずプロセスを決め、次に肉厚を決め、最後に遷移と検査を決めることである。下表は業界で一般的な参考範囲を示し、判断の基準を素早く確立するためのものであり、いかなるサプライヤーの保証値でもない。実際に達成可能な肉厚は、装置の機種、材料グレード、プリント方向、サポート戦略、後処理方法によって異なり、見積前にサプライヤーと項目ごとに確認する必要がある。
| プロセス | 最小肉厚(参考) | 推奨肉厚(参考) | 上限(参考) | 主要な制約要因 |
|---|---|---|---|---|
| FDM | ≥ ノズル径 × 2(一般的に0.8~1.0 mm) | 1.2~2.5 mm(ノズルの整数倍) | 厳密な上限はないが、>6 mmは熱コアが滞留しやすい | ノズル形状、工具経路、層間接着 |
| SLA/DLP | 0.4~0.6 mm(小物) | 0.8~2.0 mm | >5 mmで内部応力痕と収縮が顕著 | 剥離力、樹脂粘度、後硬化収縮 |
| SLS | 0.7~1.0 mm | 1.5~3.0 mm | >8 mmで熱蓄積により芯部が未溶融になる | 粉末溶融ウィンドウ、熱蓄積、冷却勾配 |
| MJF | 0.5~0.8 mm | 1.2~2.5 mm | >6 mm 局部的なヒケのリスク | 熱蓄積、フラックス分布、配向 |
| DMLS/SLM | 0.3~0.5 mm(単純形状) | 0.8~2.0 mm | >10 mm 凝固応力による反り | 凝固収縮応力、サポートと熱勾配 |
| 真空注型 | 0.8~1.2 mm | 2.0~4.0 mm | >10 mm 引け巣と気泡 | 離型、樹脂流動、硬化発熱 |
| 射出成形 | 0.6~1.0 mm(材料による) | 1.5~3.5 mm | >5 mm ヒケと冷却時間の急増 | 流動先端、保圧、離型と冷却 |
表を読む際に注意すべき点が三つある。第一に、最小肉厚は通常、局部的に成形可能であることを指し、構造的信頼性を意味しない。第二に、推奨範囲は強度、寸法安定性、コストのバランスを取った妥協点である。第三に、上限は下限よりも見落とされやすい——厚肉がもたらす熱の滞留、ヒケ、反りは、組立段階になって初めて露呈する。部品に薄肉部と厚肉部が同時に存在する場合、肉厚遷移の急変は絶対値よりも危険であり、後述で別途詳しく述べる。
薄すぎるとどうなるか、厚すぎるとどうなるか:工法別の破壊メカニズム
肉厚は孤立した寸法ではなく、それが決定するのは熱履歴とツールパスである。同じ図面でも工法が変われば、破壊モードも変わる。以下では四つの主流なルートに分けて解説し、各段落はCAD上で指し示せる特徴に落とし込む。
SLA/DLP:薄肉は剥離力で破壊し、厚肉は後硬化収縮で破壊する
光造形では各層を離型フィルムから「引き剥がす」。肉厚が0.6mm未満の薄片では、剥離の瞬間の引張力が端部の巻き上がりや破断を引き起こすのに十分であり、特に片持ち構造で顕著である。確認すべき特徴:空中に浮いた薄片、細長いリブ、鋭角。逆に、肉厚が約4mmを超える中実ブロックでは、内部の樹脂が完全に硬化しにくく、後硬化段階で収縮が不均一になり、平面度が狂い始める。確認すべき特徴:厚みのあるボス、大断面のフランジ。このような箇所は、肉厚を増して強度を保つのではなく、中抜きにして排液孔を設けることを推奨する。
SLS/MJF:薄肉は熱蓄積不足で破壊し、厚肉は熱コアの滞留で破壊する
粉末床は熱領域で焼結するため、薄肉は放熱が速すぎて層間の融着が間に合わず、取り出し時に折ると層間剥離する。肉厚が約0.8mm未満の柱状または板状の特徴で特に顕著である。厚肉は逆で、熱が芯部にこもって逃げず、冷却後に局部的なヒケや寸法の縮小が生じる。確認すべき特徴:厚薄の急変する段差、閉じた厚肉ブロック。業界でよく行われる方法は、厚肉ブロックを排粉孔付きのシェルにし、肉厚を2~3mmの範囲に抑えることであり、具体的には材料と装置に依存するため、サプライヤーに確認する必要がある。
SLM/DMLS:薄肉は凝固応力で破壊し、厚肉は残留応力の反りで破壊する
金属の溶融池は急速に凝固するため、薄肉は拘束が小さく、冷却時に曲げられやすい。肉厚が約0.4mm未満の金属薄片は、取り出しやサポート除去の際によく変形する。厚肉は層間の温度差が大きいため残留応力が集中し、長尺の厚肉部品は長さ方向に沿って反る。確認すべき特徴:長い薄板、大面積の厚板。対策は通常、配向の変更、サポートの追加、または厚肉をリブ付きの薄肉構造に分割することである。
FDM:薄肉はノズル形状で破壊し、厚肉は熱の蓄積で破壊する
FDMの外壁幅はノズル径に制限され、肉厚がノズル径の整数倍でない場合、スライサーは細いストリップを補い、強度が急落する。肉厚がノズル径(一般的に0.4mm)未満では、安定した輪郭をほぼ造形できない。厚肉ではノズルが同じ領域を繰り返し走るため熱が蓄積し、表面にしわが生じ、寸法が外側に膨らむ。確認すべき特徴:非整数倍の肉厚、連続した厚肉領域。外壁をノズル径の整数倍にすることは、充填率を上げるよりも効果的である。
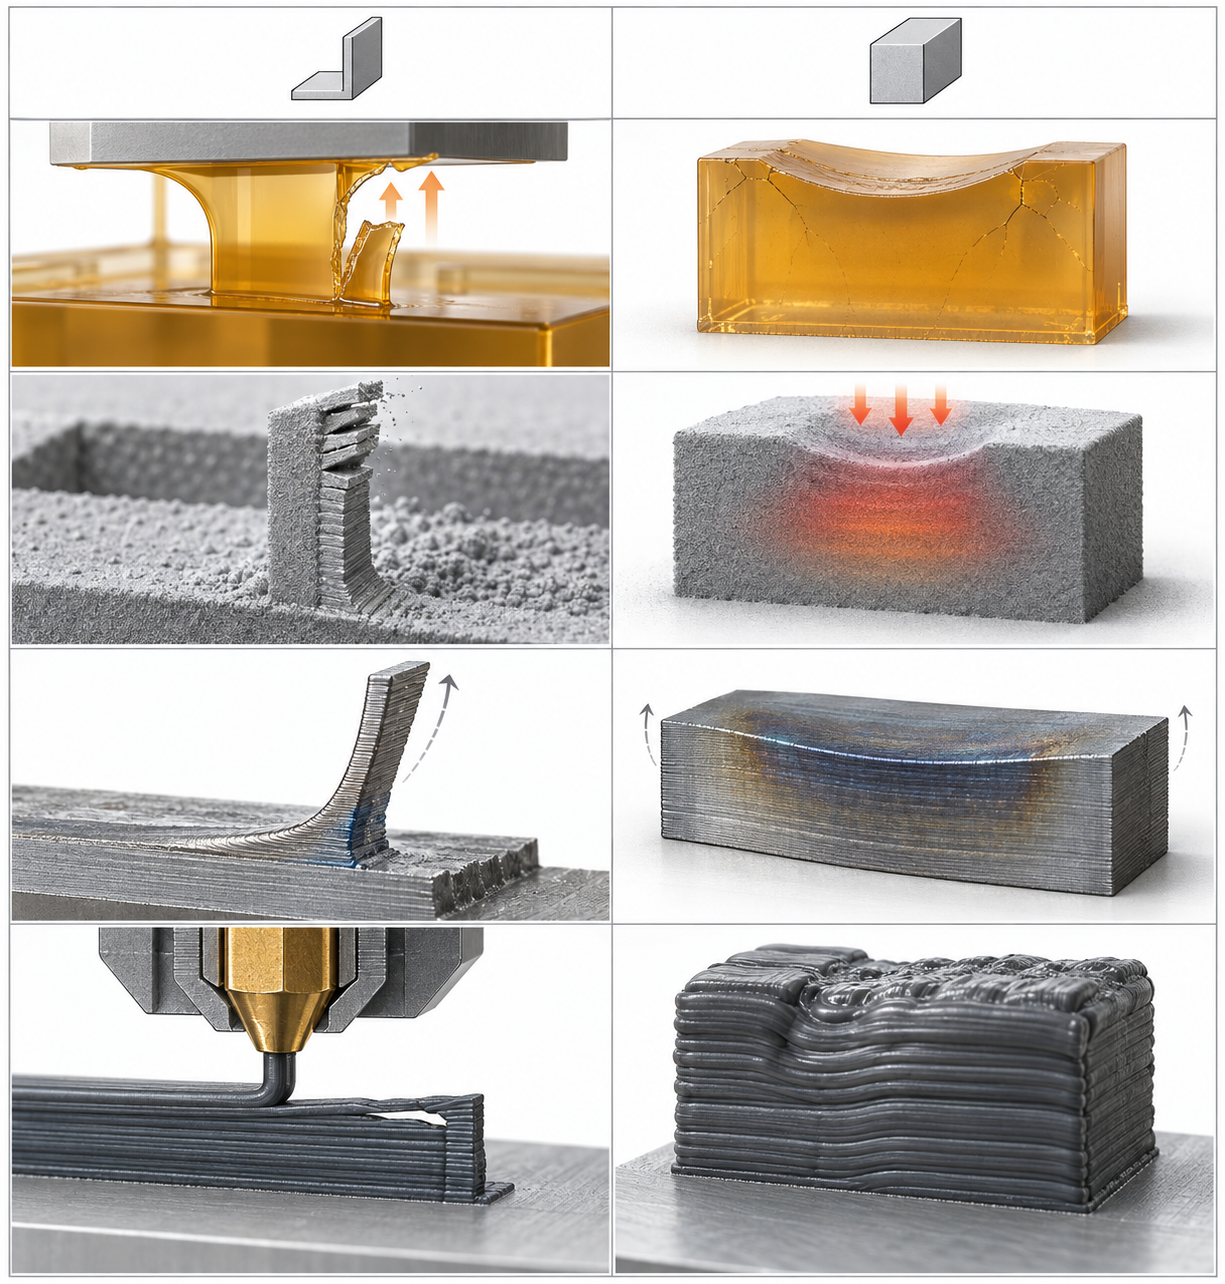
これら四つの破壊を一文にまとめると:薄肉は力を恐れ、厚肉は熱を恐れる。図面レビューではまず「この特徴は薄いか厚いか」を問い、次に「この工法は力を恐れるか熱を恐れるか」を問えば、方向性が見えてくる。
実行可能なモデリングルール:ノズル整数倍、遷移比率、内側フィレット
肉厚が決まった後、図面上で成否を本当に左右するのは三つのことである:肉厚をいくつにするか、厚薄の間をどう遷移させるか、コーナーをどう収めるか。この三つはモデリング段階で変更すればコストはほぼゼロだが、初品が出てから変更すると再スケジューリングになる。以下の四つのルールはそのままあなたのCADに適用できる。
一つの失敗事例:図面から初品検査までの完全な振り返り
修正アクション:3箇所の変更、コスト増なし
- 遷移を追加:1.2→4 mmの段差をテーパー遷移に変更し、遷移部の長さは厚さ差の3倍以上(すなわち≥8.4 mm)とし、熱勾配を緩やかにする。
- 配向を変更:組付け面を90°回転させ、粉床底面に大面積で接しないようにし、底部の熱蓄積とサポート接触を減らす。
- 局部的に薄肉化:厚い領域を2 mm壁+リブに中抜きし、厚薄比を2:1以内に抑える。
例外と境界:エラストマー、金属、透明部品、マイクロ流体
前のいくつかの節の肉厚ルールは、既定の対象が剛性プラスチック、通常の配向、常温使用である。材料がエラストマーに変わったり、部品が透光、流路、高温耐性を必要としたりすると、同じ数値セットが逆にあなたを陥れる。この節では、どのような場面で前の推奨が適用されないか、そしてどの方向に修正すべきかを明確にする。
エラストマー:肉厚は減らすのではなく増やす
TPU、TPEのようなエラストマーでは、薄肉部品は印刷中に自重とノズルの引きずりによって座屈し、取り出し時に引っ張ると変形する。剛性プラスチックの「最小肉厚」経験はここでは引き上げる必要がある:業界でよくある方法は、エラストマーの最小肉厚を剛性部品の1.5~2倍とすることであり、具体的にはショア硬度に依存する——柔らかいほど厚くする。ただし無限に厚くはできない。厚肉エラストマーは内部に未融着や気泡ができやすく、圧縮永久ひずみが悪化する。部品が柔らかくかつ薄い必要がある場合、通常は真空注型に切り替えるか、構造を調整する(リブ追加、断面変更)のであって、無理に印刷するのではない。
金属DMLS:薄肉は凝固応力に制限される
金属粉末床溶融の薄肉では、制限はノズルではなく凝固収縮応力にある。肉厚が約0.4~0.6 mm未満(合金と配向に依存)の場合、印刷中に反りや割れが生じやすい。各層の溶融池が冷却収縮する際、薄肉には引張応力に抵抗する十分な断面剛性がないためである。厚肉は逆である:熱が芯部に蓄積し、球状化、ポロシティ、残留応力が生じやすい。金属部品の肉厚設計では、印刷配向と後工程のサポート除去を同時に考慮する必要がある——サポート面付近の薄肉はサポート除去時に割れを伴う可能性がある。部品が薄肉金属でなければならない場合、通常は設計をリブ構造に変更し、「薄肉」を「薄肉+補強リブ」にすることを推奨するのであって、単に厚さを減らすのではない。
透明部品とマイクロ流体:厚くても薄くても代償がある
透明部品(SLA透明レジン、PC系)は肉厚が大きすぎると、内部の残留応力と層間の筋が透光下で拡大され、曇りやフローマークに見える。透光させるには、通常肉厚を2~3 mm以内に抑え、後処理(研磨、ポリッシュ、透明塗装)を組み合わせる。マイクロ流体チップは逆である:流路の肉厚は薄すぎてはならず、そうでなければチャネルが圧力下で変形し、流動抵抗が変わる。しかし肉厚すぎると光学検出に影響する。よくある方法は、流路肉厚をチャネル幅の1~2倍とし、図面に流路寸法公差と表面粗さ要求を注記することであり、単に肉厚の数値だけを書くのではない。
一言で判断する:肉厚ルールは工程と材料の関数であり、汎用定数ではない。材料、工程、後処理を変えれば、再検証が必要である。判断に迷うときは、部品の用途、荷重、透光またはシール要求を見積説明に書き、工程側に的を絞った肉厚提案を出してもらう方が、自分でCADの中で推測するよりはるかに楽である。
検査、調達と公差:肉厚の測り方、公差の与え方
初品検査では、肉厚はしばしば最も揉めやすい項目である。ノギスで挟むと読みは1.18 mm、図面は1.2±0.1、一見合格;しかし組付け面が0.3 mm反り、ロット全体が廃棄。問題はノギスではなく、測定基準と公差配分が機能に整合していないことにある。薄肉部品はクランプ力、温度、後処理の影響を受け、ノギスの接触圧だけで弾性部品の読みが0.05~0.15 mm小さくなることがある。業界でよくある方法は:剛性プラスチック部品はノギスまたはマイクロメータを使い、測定点はゲート、ウェルドライン、サポート残留を避ける;エラストマーまたは薄肉曲面部品は非接触式(画像測定機、レーザースキャン)またはCTに切り替え、接触変形を避ける。CTは肉厚分布のコンター図を一度に得られ、遷移領域と内腔の検証に適するが、コストが高く期間も長いため、通常は初品または紛争品にのみ用いる。
測定基準と公差緩和の論理
図面に肉厚公差を記入する前に、まず問う:この厚さは機能寸法か参考寸法か?肉厚が剛性にのみ影響し組付けに影響しないなら、公差は±10%あるいはそれ以上に緩められる;肉厚がスナップ爪の締め代や流路断面を決めるなら、±0.05~0.1 mmに厳しくする必要がある。薄肉部品(肉厚1.5 mm未満)には対称公差を与えないことを推奨する。印刷や射出成形の厚さ偏差は通常一方向に薄く偏るためである——材料収縮、冷却不均一、ノズル経路補償はいずれも実測値を公称値より小さくする。より実際的な方法は片側下限を与えることである:公称1.2 mm、表示は「最小1.1 mm」、上限は管理せず、サプライヤーが上限に合わせて厚くし反りを招くのを避ける。測定基準は組付け面または位置決め穴を優先し、印刷プラットフォーム面を選ばないこと——後者はサポート残留と初層圧縮の影響を受け、再現性が悪い。
見積時に必ず添付する情報リスト
肉厚の問題を見積段階で明確に書かないと、量産時に必ず手戻りする。サプライヤーに見積を依頼する際、少なくとも以下の情報を添付しないと、相手は既定の肉厚でしか見積もれず、後で図面変更と値上げになる:
- 工程と材料:FDM/SLA/SLS/MJF/DMLSか射出成形か、材料グレードまたは同等グレード。同じ肉厚でも工程が異なれば製造可能性は全く異なる。
- 印刷/成形配向:図面に基準面を示すか、等方性を要求する。そうでなければサプライヤーはサポートを省く方向に配置し、薄肉の強度は公称の60%しかない可能性がある。
- 重要肉厚と公差:機能肉厚、参考肉厚を示し、測定基準と片側薄肉の許容可否を注記する。
- 後処理要求:サポート除去、ブラスト、機械加工、ポリッシュ、焼鈍。ブラストは外壁を削り、機械加工のクランプは変形を生じさせる。これらは見積前に説明する必要がある。
- 検収方法:ノギス抜き取り、CT全数検査、または組付け検証。検収方法はサプライヤーの工程ウィンドウと見積を直接左右する。
調達側でしばしば見落とされる点がもう一つある:薄肉部品の見積は体積で計算すべきではない。肉厚を2 mmから1 mmに減らすと材料は半分になるが、印刷時間、サポート量、不良率はしばしば上昇し、単価は下がらずむしろ上がる可能性がある。サプライヤーがグラム単価だけで見積もると、薄肉部品は安く出やすく、後で「公差超過」で補填されやすい。より安定した方法は、個数見積と肉厚検収基準の明記を要求し、検査方法と公差を注文添付に書き込むことである。異なる工程の肉厚製造可能性と見積を素早く比較したい場合は、3Dプリント見積入口またはクラシック見積を利用し、図面、配向、公差要求をまとめてアップロードすると、往復確認を減らせる。
よくある質問(FAQ)
以下のいくつかの質問は、ほぼ毎回の図面レビューで聞かれる。答えは設備、材料、配向に依存し、ここで示すのは判断の口径であり、約束値ではない。
充填率は肉厚の代わりになるか?充填を80%にすれば肉厚を気にしなくてよいか?
ならない。曲げと引張の荷重は主に外壁が担い、充填は内部支持と圧縮剛性にのみ影響する。外壁が薄すぎると、充填100%でも部品は取り出し、組付け、落下時に層間で割れる。よくある方法は、まず外壁厚を工程推奨範囲に定め、次に充填率で剛性と重量を調整することである;逆にやると、材料を費やしても強度問題を解決できないことが多い。
肉厚が上限を超えるとどんなリスクがあるか?厚い方が丈夫ではないか?
必ずしもそうではない。厚肉はSLS/MJFでは熱を滞留させ、芯部の冷却を遅くし、局部的なヒケと反りを生じる;SLAでは剥離力を増し、取り出し時に破れやすい;DMLSでは厚薄の急変部で凝固応力が集中し、割れる可能性がある。厚肉は材料と時間のコストも増やす。構造が剛性を必要とするなら、無闇に厚くするのではなく、リブ、シェル、断面変更を優先する。
肉厚の均一性はどう保証するか?図面には何を記入するか?
まず厚薄比を制御し、隣接領域の厚さ差は3:1を超えないこと、遷移部の長さは厚さ差の3倍以上とすることを推奨する。図面には公称肉厚のほか、重要組付け面の平面度または嵌合寸法を注記し、配向と後処理要求を説明する。均一性は最終的に初品検査で確認し、よく使うのはノギス、超音波厚さ計、またはCTである;薄肉領域の測定基準を明確に書かないと、データが合わない。
同じ図面で、FDM、SLA、SLSを同時に使えるか?
形状は共用できるが、肉厚はそのまま流用できない。FDMはノズル径に制限され、外壁はノズル径の整数倍が望ましい;SLAは剥離力に制限され、薄肉下限はより厳しい;SLSはサポート不要だが熱蓄積が顕著で、厚肉上限により敏感である。工程横断で見積する場合、工程、材料、配向をそれぞれ明記し、サプライヤーが各自のルールで評価できるようにすべきであり、1セットの肉厚で全てを賄うべきではない。
薄肉部品の見積もりはどう行う?なぜサプライヤーによってこんなに差があるのか?
薄肉部品の見積もり差は通常3つの要因から生じます:サポートと後処理の工数、不良率、検査要件です。肉厚が工法の下限に近づくと、取り出し時の破損や手直しの確率が上がり、サプライヤーはリスクを価格に織り込みます。見積依頼時には工法、材料、配向、重要寸法、検査方法を添付してこそ、見積もりが比較可能になります。具体的な価格と納期はサプライヤーの評価に基づくものであり、ここでは確約値は示しません。
Key takeaways
- まずプロセスを決めてから肉厚を決める:同じ図面でもプロセスを変えれば最小肉厚は2~3倍異なることがあり、肉厚は必ずプロセスと結びつけてレビューする必要がある。
- 薄肉は剥離と座屈、厚肉は熱コアとひけを見る:薄い場合はまずサポートと取り出し方向を確認し、厚い場合はまず熱蓄積と後処理を確認する。
- 肉厚の遷移は絶対的な肉厚よりも問題が起きやすい:段差の急変部は応力と冷却速度の断点であり、遷移区間の長さは厚さ差の3倍以上を推奨する。
- FDMの外壁はノズルの整数倍を取り、シェルを増やす方がインフィルを増やすより得である。エラストマーと透明部品は逆のルールで厚くする。
- 初品検査ではまず肉厚の均一性と重要断面を測定し、その後に寸法公差を議論する。薄肉部品の公差は緩め、測定基準を明記すべきである。



