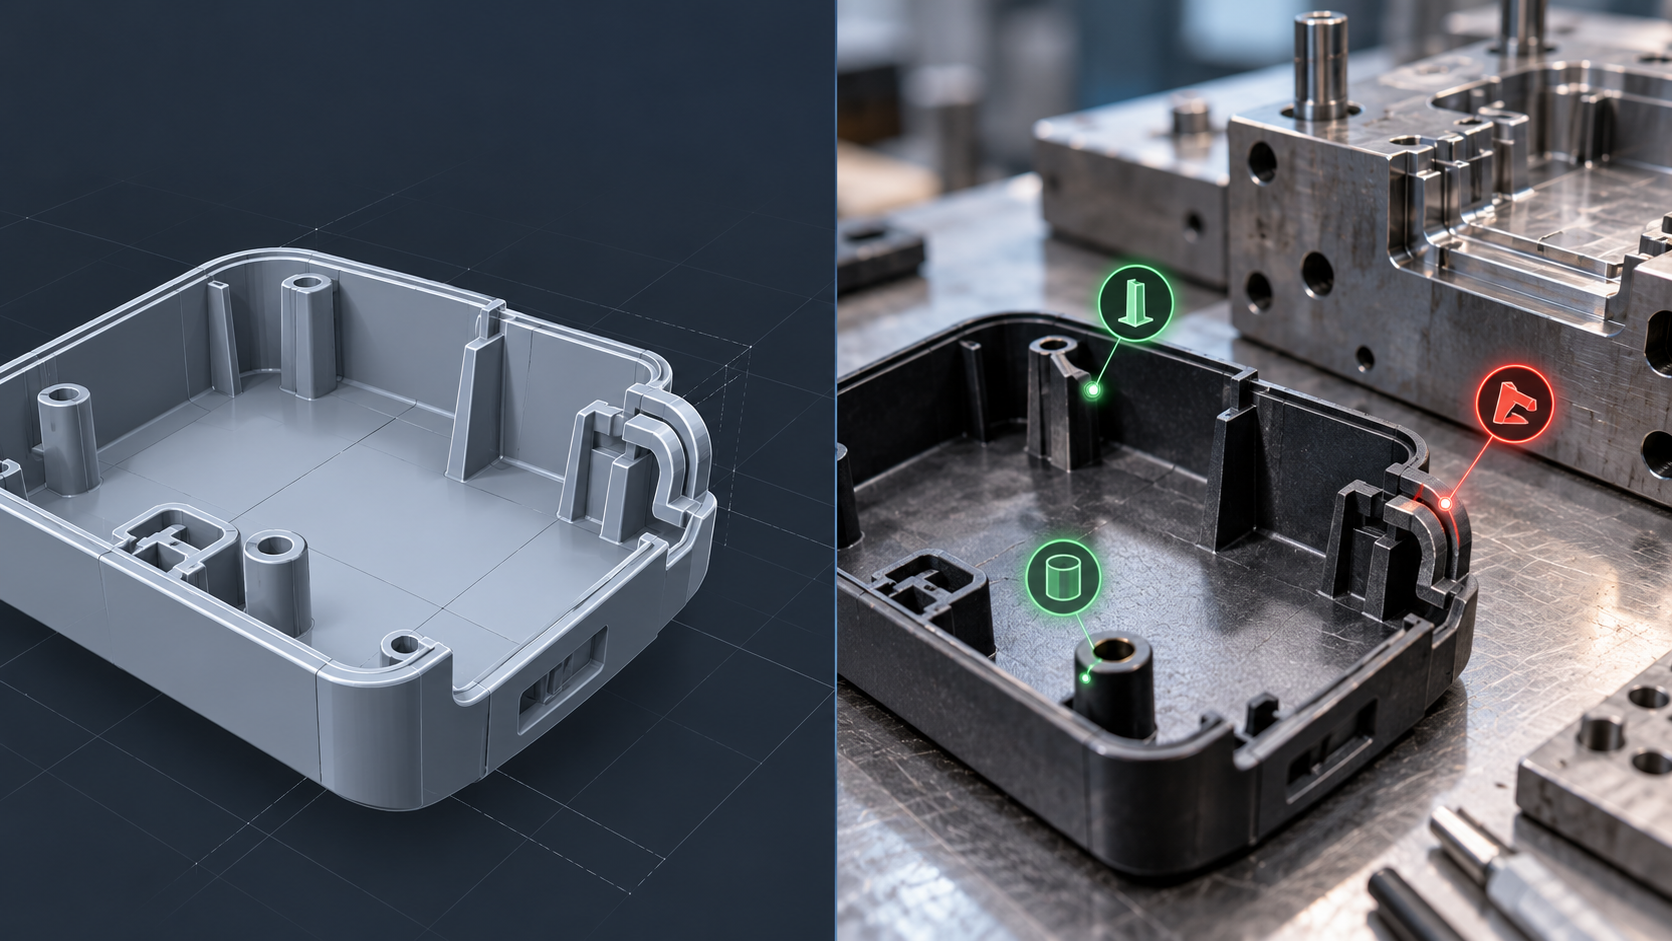
見積書の背後にある理想世界:なぜ製造上の制約は問い合わせ時に見えないのか
製造業者は作れるかどうかを気にし、設計者は使いやすいかどうかを気にする
見積もり段階での見えなさは、構造的な見えなさである
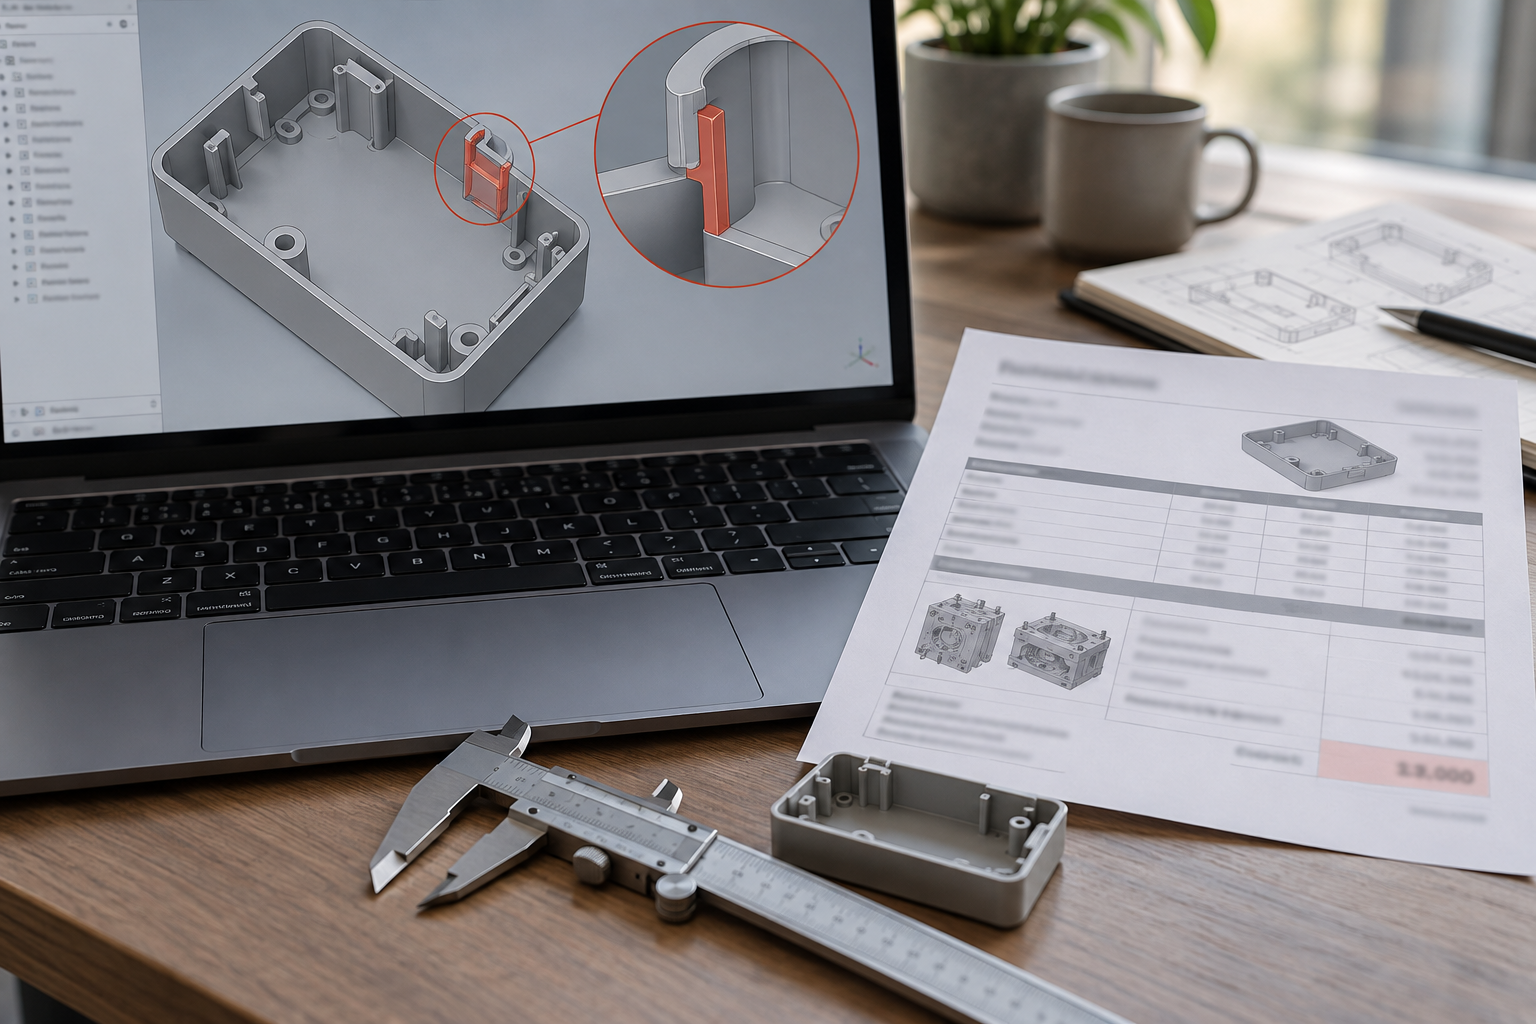
先に見積もりを出してから問題を発見する代償の連鎖:抜き勾配から金型の手直しまで
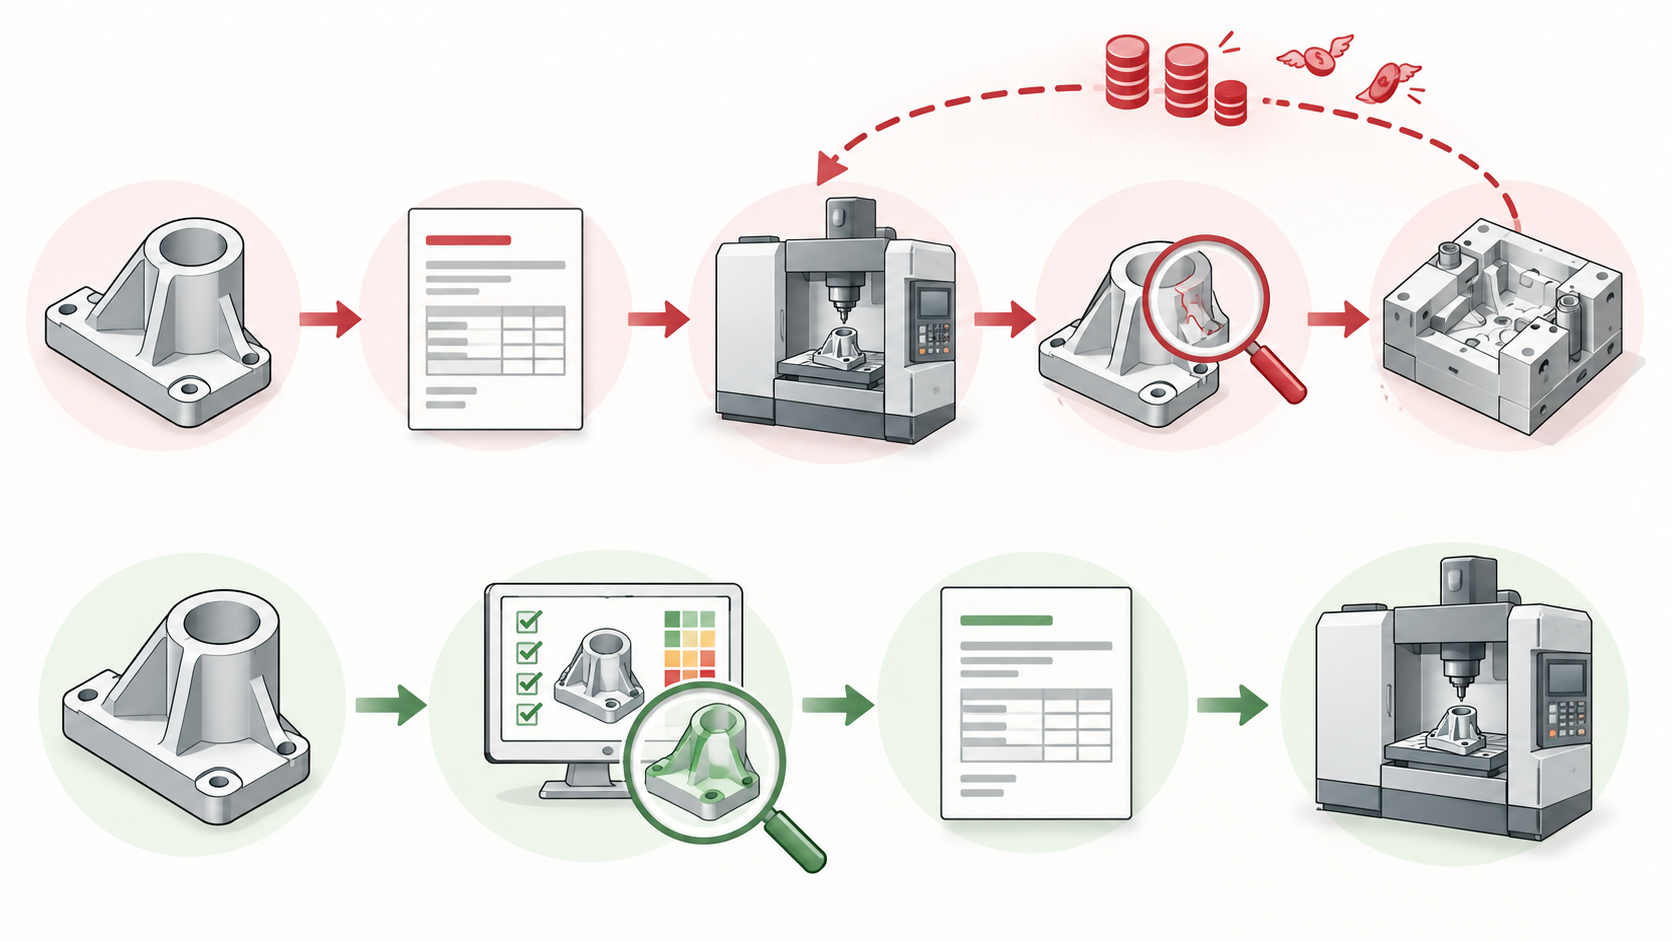
先に見積もりを出してから問題を発見すると、代償は一つではなく一連です。見落とされた抜き勾配、達成できない公差、工具が届かないアンダーカットは、見積書の上では姿を現しません。それらは金型の製作、段取り、初品検査の時になって初めて浮かび上がります。業界でよくあるのは:一つの抜き勾配の問題が数週間の遅延と数千ドル規模の金型手直しをもたらし得るということです——これは業界の典型的な観察であり、正確な見積もりではなく、具体的な金額は金型構造と変更範囲によりますので、図面ごとに確認する必要があります。
代償その一:金型の手直しと改修、変えるのは鋼、燃やすのは時間
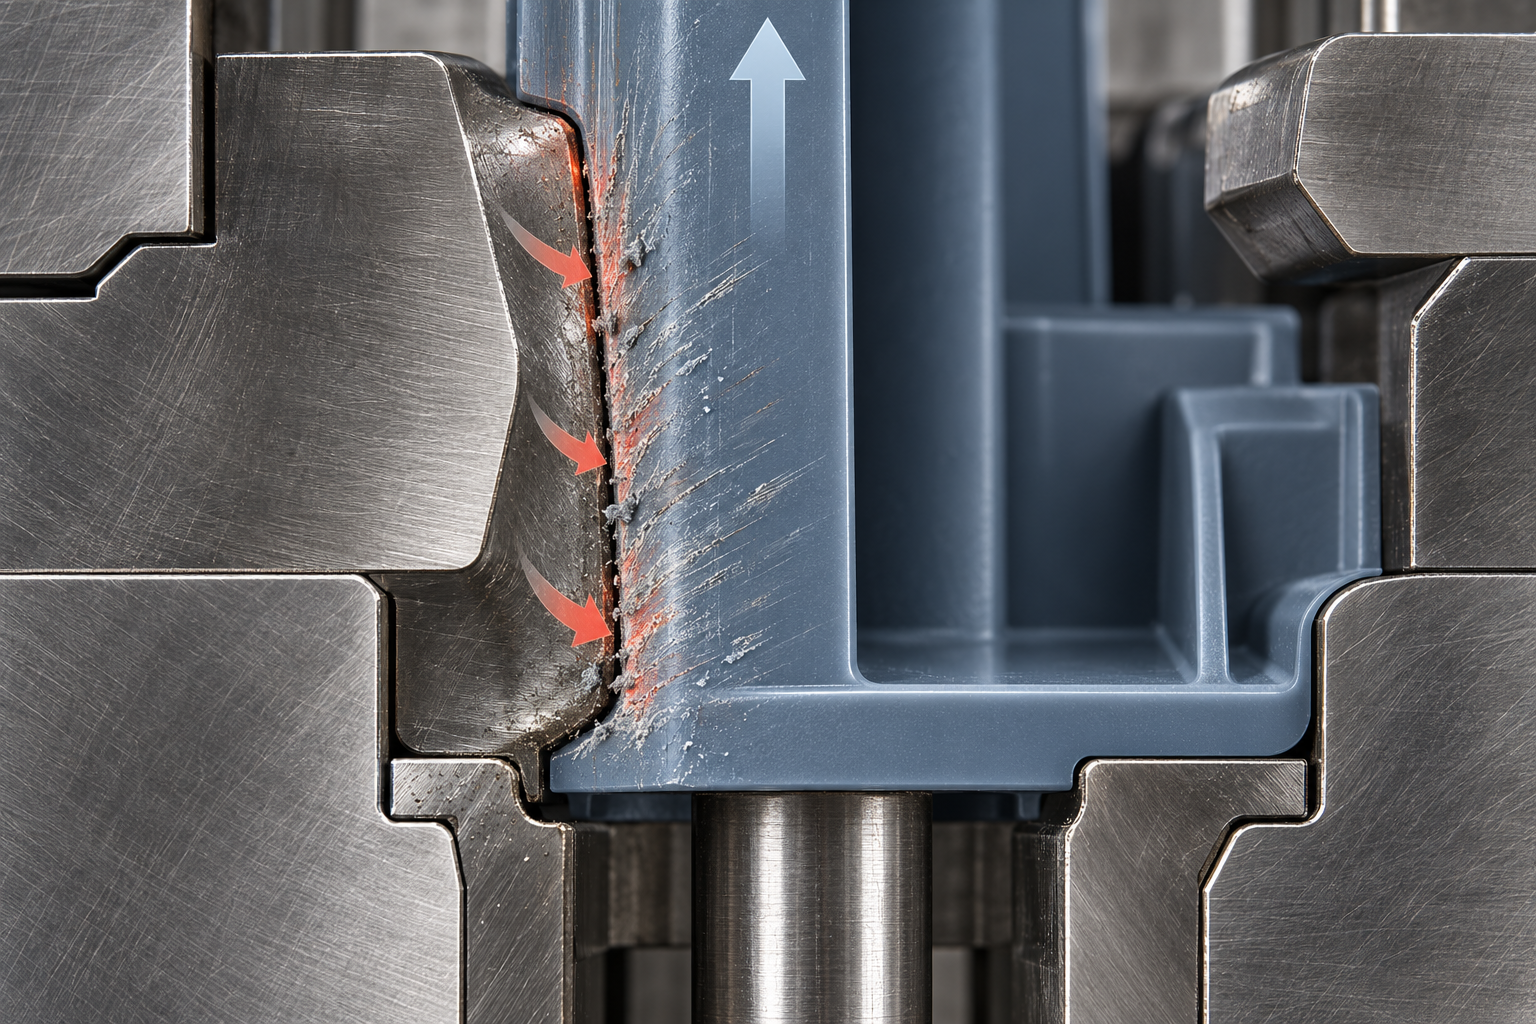
射出成形部品が最も典型的です。見積もり時には最適化されていない CAD に基づいて理想的な金型一式を見積もりますが、製造側はスナップフィットに抜き勾配がなく、深いキャビティの離型で引っかき傷が生じ、スライダー位置がエジェクタピンと干渉することに気づきます。改修はファイルを変えるのではなく、工作機械で肉盛り溶接し、放電加工し、金型を組み直し、もう一度試し打ちを回すことです。一度改修すれば、試し打ち、検査、確認のサイクルを再び走らせねばなりません。DFM の前倒しがやるべきことは、金型を開く前に抜き勾配、アンダーカット、肉厚の遷移のこれら数項目を一通り確認し、改修を図面変更に変えることです——図面変更はほとんど金がかからず、改修はそうではありません。
代償その二:納期遅延は、しばしば見積もりの後にようやく組まれる工程で延びる
見積もり時に想定した工程ルートと、実際に通せるルートはしばしば同じ一本ではありません。CNC 部品で見積もり時に段取り回数を考慮していなければ、生産時に二度、三度の段取りが必要だと分かり、単品の工数はそのまま跳ね上がり、納期もそれに伴って後ろにずれます。こうした遅延は見積書には書かれず、あなたと顧客の次のやり取りに書かれます。段取り方案を問い合わせ前に確定することが、DFM 前倒しの最も直接的な納期保護です。
代償その三:段取りが困難、公差が達成できない、材料と工具が無駄に消耗される
薄肉部品はクランプ力が少し大きいだけで変形し、異形部品には適切な位置決め基準がなく、深いキャビティは切りくず排出が滞って工具の欠けを招きます——これらは見積もり段階では見えません。公差も同様です:図面に厳しい公差が記されていても、基準の選び方が誤っていれば、検査時にどう測っても合格せず、最後には緩めるか手直しするしかありません。材料と工具の浪費は隠れたコストの中で最も過小評価されやすい項目です:一度の試し切削の廃棄が、部品一ロット分の材料費より高いことさえあります。
| 工程 | 先に見積もりを出してから問題を発見 | DFM を問い合わせ前に前倒し |
|---|---|---|
| 見積もりの根拠 | 最適化されていない CAD / 2D 図面、製造上の制約は見えない | DFM を通過したモデル、制約はすでに露呈し処理済み |
| 問題を発見する時点 | 金型製作後、段取り時、初品検査時 | 見積もり前、図面変更コストが最も低い |
| 金型 | 型修正、肉盛り溶接、再試し打ち | 金型製作前に抜き勾配、アンダーカット、パーティングを確定 |
| 納期 | 工程の再編成、遅延の累積 | 工程ルートが引用時に実行可能 |
| 段取りと公差 | 段取り困難、公差が検査不合格 | 位置決め基準と公差チェーンを事前確認 |
| 材料と工具 | 試し削りの廃棄、非標準工具の調達 | 標準工具、汎用段取り、無駄が少ない |
| コストの可視性 | 隠れたコストが下流で拡大 | コスト要因を引用前に排除 |
この表が言いたいのは「DFM が必ずコストを下げる」ということではなく、先に引用してから問題を発見すると、その代償が下流に向かって段階的に拡大するということだ。図面の変更は分単位、金型の変更は週単位。基準の確認は議論、手直しはやり直し。DFM を前倒しする価値は、代償が拡大する前に食い止めることにある。
DFM の前倒しとは何を前倒しするのか:自動化のスピード層 vs 人手による深度層
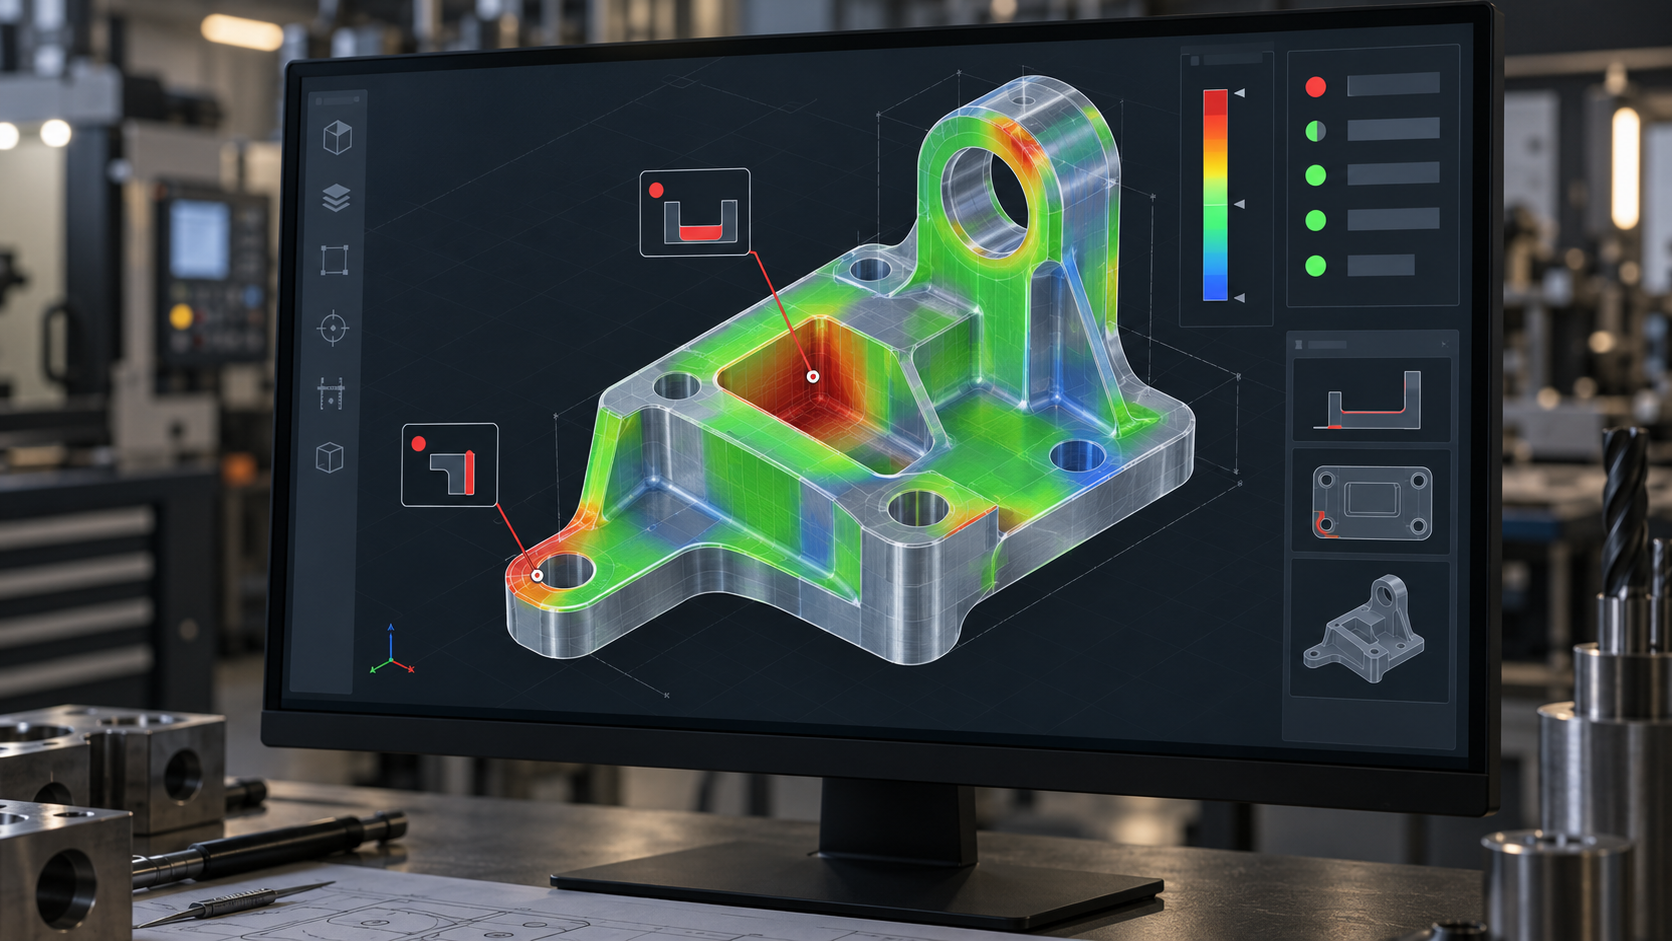
DFM を見積もりの前に置くことは、設計ソフトをもう一度走らせることと同じではない。それは二つの層に分かれる。一つは数分で結果が出る自動スクリーニング、もう一つは工程エンジニアが手を動かす深度レビューだ。二つの層が解決するのは同じ種類の問題ではなく、代償もまったく異なる。
自動化のスピード層:STEP をアップロードし、数分で緑/赤の判定を得る
自動 DFM の仕組みは非常に直接的だ。STEP ファイルをアップロードすると、アルゴリズムがルールライブラリに従って肉厚、基本的なアンダーカット、穴位置と最小フィーチャを検査し、緑/赤の判定でフィードバックする。業界でよくあるやり方は数分から十数分で第一ラウンドの結果を出すもので、迅速な試作や小ロット試作の段階で明らかな問題を素早く排除するのに適している。それが食い止められるのは「一目で見積もりを出すべきではない」形状だ。工具が入らないほど薄い肉厚、パーティング面の縁に落ちた穴位置、離型経路がまったくないアンダーカットなど。
しかし自動層の判断はルール化されている。どこが公差を外れる可能性があるかは教えてくれるが、その部品を旋盤でどう段取りするか、薄肉がクランプ力でどれだけ変形するか、切りくずが深いポケットで詰まらないかは教えてくれない。緑は製造可能を意味せず、既知の形状ルールのレッドラインに引っかからなかったことだけを意味する。
人手による深度層:治具、切りくず排出、薄肉変形と公差チェーン
深度 DFM では工程エンジニアを参加させ、治具方案、工具経路の到達性、切りくず排出経路、薄肉変形リスク、公差チェーンの配分を項目ごとに確認する。このステップに汎用ルールは当てはまらない。同じ薄肉の箱体でも、真空吸盤で固定する場合と軟爪チャックで固定する場合では、変形量が公差帯一つ分も変わることがある。業界でよくあるペースは、深度レビューに通常 1〜3 営業日かかり、部品の複雑さや治具のドラフトを作成する必要があるかどうかによる。単純な部品は当日に結論が出ることもあるが、多面加工に薄肉が加わる部品はさらに長くかかる。この時間は見積もりの後にではなく、前に数えるべきだ。
二つの層が合わさって初めて完全な DFM の前倒しになる。自動層が迅速なスクリーニングを行い、人手層が製造可能性の判断を行う。DFM は設計ソフトの代替品ではなく、製造側のセーフティネットだ。部品を描いてくれるわけではないが、金型を開き、材料を買い、機械にかける前にお金をかける前に、どこで問題が起きるかを教えてくれる。
手元に既成の STEP ファイルがあれば、まず自動スクリーニングを一回走らせ、肉厚やアンダーカットといった明らかな問題を片付けてから人手レビューに進める。モデルをアップロードして自動 DFM フィードバックを取得する は自然な出発点だ。ただし覚えておいてほしい。緑/赤は最初のフィルターにすぎず、本当の代償はそれが見えない段取りと変形の中に潜んでいることが多い。
治具と段取り:先に引用してからレビューすると最も見落とされやすいコストのブラックホール
先に引用してから問題を発見する場合、最も高くつくのは工具摩耗や材料の廃棄ではなく、段取りであることが多い。見積書が示すのは形状フィーチャから算出した工数と単価の並びだが、治具、芯出し、バリ取り、二次段取りといった動作は、見積もりの段階ではまったく視野に入っていない。部品が「加工できる」ことは「段取りしやすい」ことと同じではなく、この二つの間の差額が、先に引用してからレビューする際に最もよく被る損だ。
治具設計のいくつかの厳しい制約が段取りコストを決める。位置決め基準は加工済みの精密基準面を選ぶべきで、そうでなければ最初の一刃に安定した起点がない。クランプ力の方向は主要な位置決め基準に向け、部品を支えの上に押し付けるべきで、横に押してはならない。薄肉部品はクランプ力を大きくしすぎてはならず、そうでなければ解放後に戻り、寸法が公差を外れる。治具本体は工具経路の干渉を避け、切りくず排出経路を確保しなければならず、そうでなければ切りくずが堆積して加工済み面を傷つけ、送りを止めてしまう。これらは工程エンジニアの「加点項目」ではなく、単品のタクトと合格率を決める根本条件だ。
先に引用してからレビュー:段取りコストはどのように見落とされるか
見積もりは通常、部品の形状だけを見る。外形寸法、穴位置、公差帯、材料。それが見えないものには、軟爪や専用治具が何セット必要か、段取り基準面が十分な大きさか、薄肉領域に一時的なサポートや充填が必要か、工具交換と反転の回数、バリ取りと洗浄の工数が含まれる。これらの動作が引用後に初めて認識されると、対処法は三つしかない。値上げ、納期延長、あるいは設計に戻って変更する。前の二つはあなたが負担し、三つ目は金型や治具がすでに動いており、手直しコストはさらに高い。
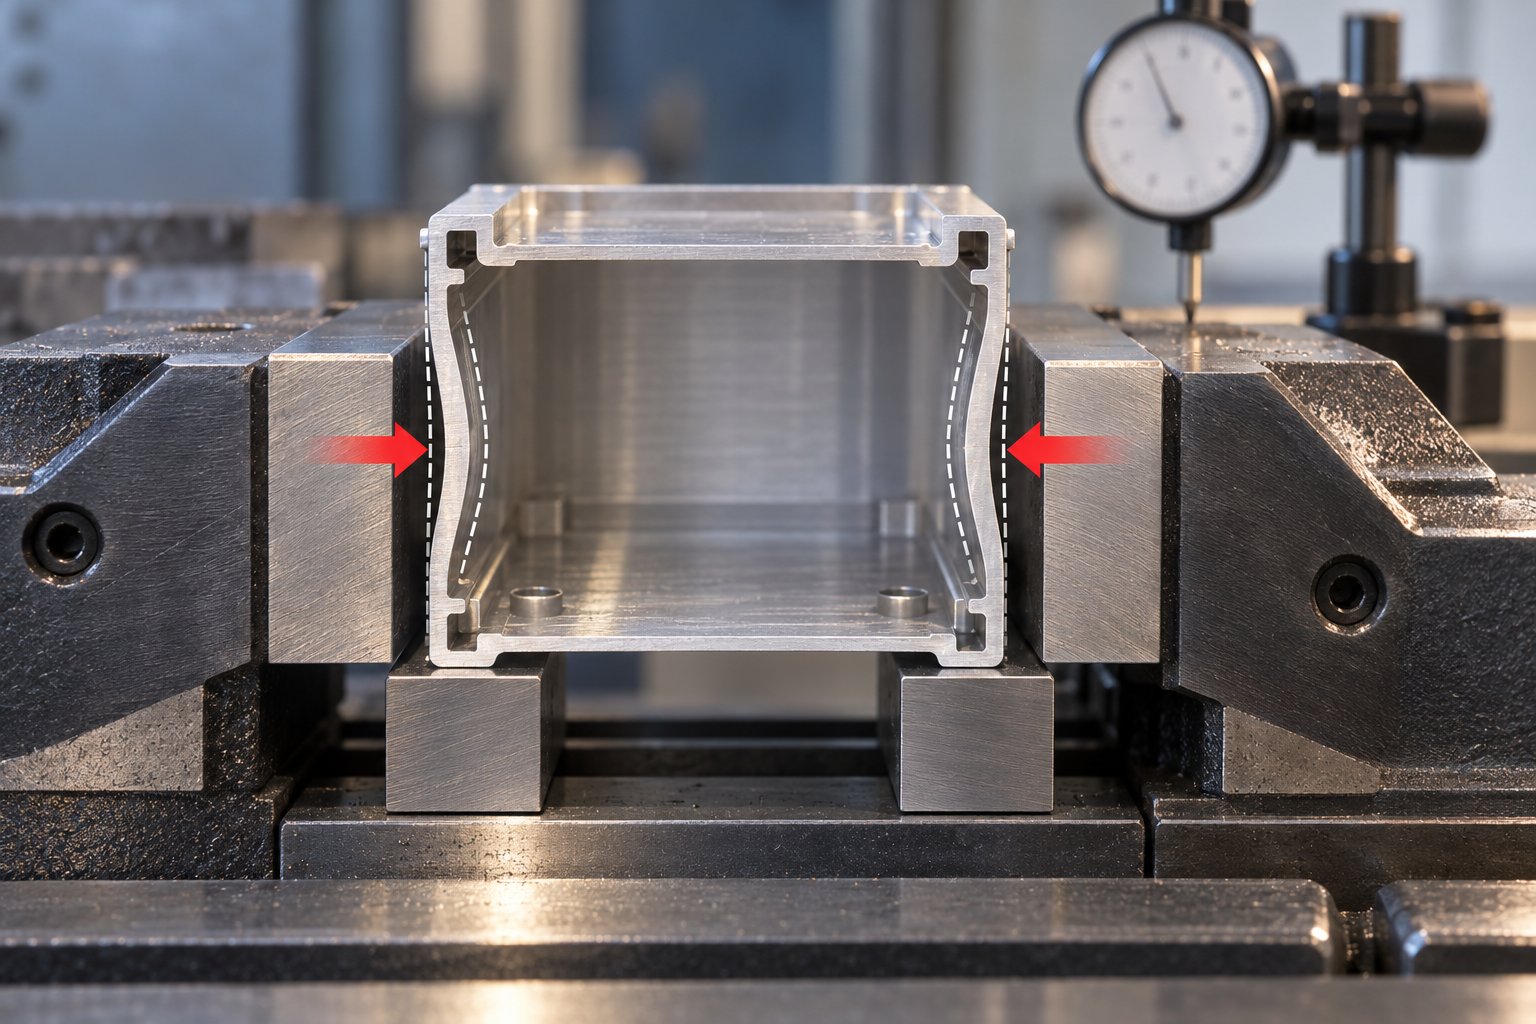
薄肉部品の段取り変形の具体的なシナリオ
肉厚 1.5 mm のアルミ合金製キャビティで、四周の壁面が主要な位置決め面だと仮定する。見積もり時は外形でフライス加工工数を計算し、妥当に見える。実際の加工では、バイスのクランプ力が両側の壁を内側に約 0.1〜0.2 mm 弾性変形させ、内腔をフライス加工して解放すると壁面が戻り、平面度と肉厚公差が同時に破綻する。救うには治具で工夫するしかない。軸方向の押さえ板に変更する、内部サポートを追加する、あるいは仕上げ加工時のクランプ力を下げて粗加工と仕上げの二回に分けて段取りする。どの動作にも追加の治具か追加の工数が必要で、それらはすべて引用後に起こる。
さらに厄介なのはタクトタイムの損失です。薄肉部品専用に設計された治具は、多くの場合、芯出しにもっと時間がかかり、段取り回数が増え、1個あたりの工数が引き延ばされます。ロットが大きくなるほど、この損失は顕著になります。治具と段取りのレビューを問い合わせ前に前倒しすることは、見積段階で工装コスト、段取り回数、タクトタイムをまとめて計算に入れるということであり、最初のロットの部品を廃棄してから後追いで補うのではありません。
| 段取りの要点 | 工程要件 | 見積段階では見えないコスト |
|---|---|---|
| 位置決め基準 | 加工済みの精密基準面を選び、起点の安定を確保する | 追加の基準面の前加工、または専用サポートが必要 |
| クランプ力の方向 | 主要な位置決め基準に向け、サポート上に確実に押し付ける | 押さえ板、軟爪、または専用治具の設計と製作 |
| 薄肉部品のクランプ | クランプ力を過大にせず、スプリングバックによる公差外れを避ける | 粗取り・仕上げの段取り分割、仮サポート、または充填工数 |
| ツールパス | 治具が工具と干渉してはならない | 逃げ設計、工具交換順序の調整、プログラムの手直し |
| 切りくず排出とクイックチェンジ | 切りくず排出が円滑で、段取りが迅速かつ再現可能 | 清掃工数、タクトタイム損失、ロット拡大後の累積コスト |
この表の意味は、治具と段取りのレビューが「加工できればよい」ではなく、1個あたりの実コストを決める目に見えない変数だということです。DFMを問い合わせ前に前倒しし、これらの制約を見積に明記する方が、後から治具を変更するよりはるかに安価です。業界でよくあるのは、段取り関連の手直しや工装費用が見積後に過小評価されることです。あなたの部品については、依然として図面公差とロットを踏まえて確認する必要があります。
標準化された部品と工具:DFMを前倒ししても見積段階では見えない長期的コスト
前のいくつかの節で述べた代償——抜き勾配、段取り、公差チェーン——は、基本的にいずれかの版の見積書に対応する項目が見つかります。しかし、見積段階ではほぼ完全に不可視なコストの種類があります。それは標準化された部品と工具がもたらす長期的な製造費用です。これは部品の形状には現れず、工数、工具交換回数、購買品目にのみ現れます。
1個あたりの見積では算出できない工具交換の勘定
CNC見積の論理は通常、材料+加工工数×レート+表面処理です。ここでの「加工工数」は推定値であり、工具が理想的な経路を走り切るという仮定を含んでいます。現実には、部品に異なる直径の座ぐりが3か所、非標準の丸みが2か所、珍しいねじが1種類あれば、プログラミングでは4~5本の工具を割り当て、それぞれで工具交換、芯出し、試し削りが必要になることがあります。
工具交換自体の時間はそれほど長くなく、業界では1回の工具交換は数十秒程度が一般的です。しかし頻繁な工具交換は切削の連続性を断ち切り、空送りを増やし、工具の購買品目も増やします。小ロット部品(例えば50~500個)では、この勘定を1個あたりに按分すると、材料費よりも目立つことがよくあります。見積段階では見えず、生産スケジューリング時に初めて1個あたりの工数が推定より2~3割多いことに気づきます——これは業界でよくある偏差であり、具体的な幅は部品の複雑さに依存し、工程レビュー時に算出する必要があります。
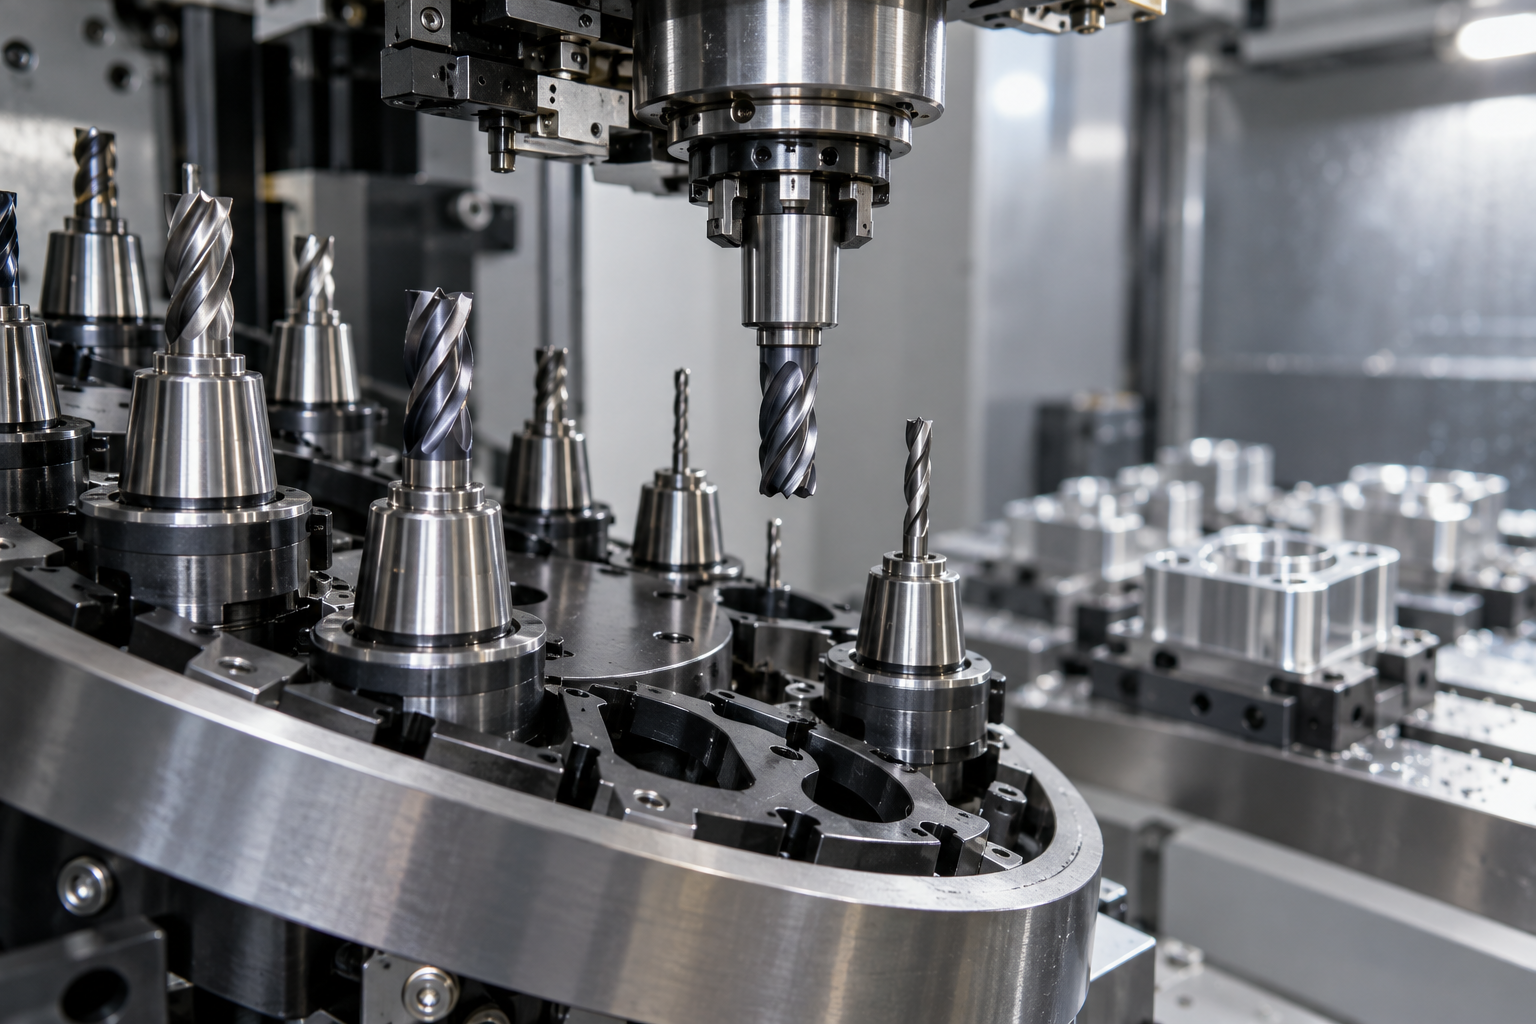
DFMを前倒しして工具標準を設計にどう書き込むか
DFMを前倒しして行うことは非常に具体的です。モデルを確定する前に、「この特徴にはどの工具を使い、何回走らせ、非標準工具が必要か」を一度問います。統合できる穴径は、同じエンドミルまたはドリルで対応できる規格に統合します。丸み半径はできるだけ一般的な工具半径に合わせます。内腔の深さは標準工具の長径比の限界を超えないようにします。ねじは特殊な歯形ではなく一般的なメートル規格を選びます。
- 工具の標準化:現場に常備されているエンドミル、ドリル、タップの規格を優先し、非標準工具の購買と待ち時間を減らす。
- 特徴の統合:複数の近い穴径を統一し、1本の工具で走り切り、工具交換と芯出しを減らす。
- 購買品目の集約:標準部品(ねじ、ピン、ワッシャー)はできるだけ市販規格を選び、部品ごとに新しい購買ラインを開くのを避ける。
- ロットとの連動:単品・小ロットでは標準化の利益は小さめ。ロットが大きいほど、工具交換と品目集約による工数削減が顕著になる。
これらの判断を見積前に行うと、変更するのはモデルパラメータであり、コストはほとんど増えません。見積後、工具をすでに購買し、プログラムをすでに編み終えてから後戻りして変更すると、変更するのはモデルだけでは済みません。
これが、DFMを前倒しすることが単に工程を一つ増やすのではなく、製造側の工具と購買の制約を設計選択に事前に注入することである理由です。CNC系の部品を作る際は、問い合わせ前に特徴と工具の汎用性のセルフチェックを一度行い、それから見積に進むとよいでしょう。実際の形状に基づいて工数と工具方案を算出する必要がある場合は、CNC 見積入口 でモデルをアップロードし、工程側から標準化の提案も併せて受け取ることができます。
DFMを問い合わせ前に組み込む:実行可能なプロセス順序
先に見積、後にレビューでは、問題は最も高くつく段階で初めて現れます。金型はすでに粗取りされ、プログラムはすでに半分走り、材料はすでに切断されています。この経路を避ける方法は、「工程を一つ増やす」ことではなく、DFMレビューを問い合わせ前に直接挿入することです——それを見積の入力条件とし、見積後のパッチとしないことです。
推奨される順序は、概念設計 → DFMレビュー(自動スクリーニング+詳細レビュー)→ 見積 → 生産です。この順序の要点は、DFMというステップが増えることではなく、その位置にあります——レビュー結果が見積より先に生成されることで、見積は理想化されたCAD形状ではなく「製造可能」という前提の上に成り立つのです。
各ステップの入力、出力、責任者
概念設計段階では、入力は機能要件と主要寸法、出力はレビュー可能な3Dモデルであり、責任は設計側にある。DFMレビュー段階では、入力はSTEPファイルと図面、出力は問題リストと修正提案であり、責任は工程技術者にある——自動スクリーニングでまず肉厚、アンダーカット、穴位置を一通り確認し、詳細レビューでさらに治具、切りくず排出、薄肉変形を補う。見積段階では、入力は修正後のモデルと工程ルート、出力は工装とタクト估算を含む見積である。生産段階になって初めて切りくずが床に落ちる。
この順序において、DFMを前倒しする真の価値は不確実性を見積後から見積前へ移すことにある。見積後にレビューを補うと、どんな修正提案であれ見積書の無効、再見積、納期の延期を意味する。見積依頼前のレビューなら、修正提案はまだ画面上にとどまり、図面修正コストはほぼゼロである。
見積依頼前のDFMチェックリスト
- 肉厚が均一か、最薄部が工芸で加工可能な範囲内か(射出成形、CNC、板金で判断基準が異なる)
- アンダーカットや側方スライドコアが必要な構造があるか、離型方向が明確か
- 重要公差が工芸能力帯に収まっているか、それとも「不可能公差」が嵌合面に積み重なっているか
- 部品に使用可能なクランプ面と位置決め基準が残されているか、薄肉領域のクランプ方案が成立するか
- 工具到達性——深いキャビティ、狭い溝、内角が標準工具の範囲を超えていないか
- 標準部品と汎用工具で主要特徴をカバーできるか、専用工具が必要か
- 材料と表面処理が互いに適合しているか、工程順序の衝突がないか
このチェックリストはすべて合格しないと見積依頼できないというものではない。その役割は、見積側にあなたがどのリスクをすでに処理したかを示すことにある。チェックリスト上の問題を依頼前に解決すれば、代償は図面一枚。見積後に解決すれば、代償は金型一式の手戻りになりかねない。
どのような場合にDFM前倒しの効果が最も顕著か
DFMの前倒しは、すべての部品で等しい効果があるわけではない。同じ一回のレビューでも、複雑なスナップフィット部品では金型修正一回分を節約できるかもしれないが、80×60×10 mmのアルミブロックでは、面取りとねじ下穴を確認する程度で済むことが多い。先に見積してから問題を発見する代償は、通常、形状が複雑、公差が厳しい、ロットが大きい部品に集中する。「標準形状+成熟工芸」に近づくほど、前倒しレビューの限界効果は低くなる。
効果が最も高い五種類の部品と工况
- 複雑なスナップフィットとアンダーカット:射出成形品で弾性スナップ、側方アンダーカット、深いリブがある場合、離型方向を一度誤ると、金型修正はスライドや斜め押し出しに及び、前倒しレビュー一回より高くつくことが多い。
- 薄肉部品(一般的な肉厚0.8~1.5 mmの範囲、材料と流長比による):射出成形では流長と反り、CNCではクランプ変形を見るが、見積段階で3Dモデルだけを見てもこの二つは全く分からない。
- 厳しい公差チェーン:複数部品を組み立てた後に総隙間や同軸度を保証する必要があり、個々の部品公差をいくら厳しくしても組み付けられないことがある。DFM前倒しではまず基準と公差配分を審査する。
- 専用治具が必要な異形部品:自然な基準面がなく、張り出しが長く、剛性が低い部品では、クランプ方案が安定加工の可否を決めるが、見積時にはほとんど見えない。
- 射出成形の量産金型開き前:金型を一度開けてしまうと、修正は週単位、千元単位でかかる。開模前のDFMレビューはコスト曲線が最も低い区間である。
逆に、単純なブロック部品、成熟工芸のある転産部品、単品手板は、通常同等の深さのレビューは不要である。判断基準は一文に簡略化できる:この部品は製造側に「経験に頼らなければ予見できない」制約があるか。あれば前倒しする価値があり、なければ自動スクリーニングと一度の迅速な確認で通常十分である。
ロットと工芸に応じてどの程度深いDFMに投資すべきか
| 工况 | 推奨されるDFMの深さ | 判断理由 |
|---|---|---|
| 単品手板/3Dプリント | 自動スクリーニング中心 | 反復が速く、設計変更は工芸変更より安い |
| 小ロットCNC(数十個) | 自動+一度の工芸確認 | クランプと工具方案が単品工数に影響 |
| 射出成形の開模前 | 完全な人手レビュー | 金型は不可逆で、修正は週単位 |
| 板金曲げ部品 | 曲げ半径と穴辺距離を重点審査 | 曲げ順序と展開材が廃品率を決める |
この表は判断の出発点にすぎない。先に見積してから問題を発見する代償は、ロット、金型投資、公差の厳格化に伴って拡大する。プロジェクトが量産に近づくほど、見積依頼前にDFMを完了させるべきである。
DFM前倒しと見積依頼に関するよくある質問
以下いくつかの質問は、読者が前の数節を読み終えた後で最もよく尋ねるものです。回答はできるだけ具体的にしていますが、納期、費用、工芸能力に関わる場合は限定詞を加えています——具体的な部品は図面と工芸審査で確認する必要があります。
DFMを前倒しすると見積もりが遅くなり、かえって見積もり期間が長くなるのでは?
審査の深さによります。自動スクリーニング(肉厚、基本的なアンダーカット、穴位置)は通常数分で結果が出て、ボトルネックにはなりません。本当に時間を取るのは深度審査です——治具方案、切りくず排出経路、薄肉変形、公差チェーンなどで、業界では一般的に1~3営業日が必要で、部品の複雑さによります。この時間を見積もり前に置くことで、後で必ず変更が必要になる数字を先に出すのではなく、製造可能な設計に基づいた見積もりが得られます。価値があるかどうかは部品の複雑さ次第で、最後の質問を参照してください。
自動DFMは人手による審査を代替できますか?
できません。自動化層は幾何学的なハード制約を迅速にスクリーニングし、緑/赤のフィードバックを出すのが得意で、迅速な試作や小ロット試作に適しています。しかし、クランプ基準の選定、クランプ力が薄肉を変形させないか、工具経路が治具と干渉しないか、切りくず排出が円滑か——これらは工芸エンジニアが具体的な工作機械と治具を踏まえて判断する必要があります。自動DFMは安全網の第一層として扱い、設計ソフトウェアの代替品としないでください。
見積もり後に問題が発覚した場合、通常どのような代償を払うことになりますか?
代償はチェーンに沿って拡大します:金型修正や手直し、納期延期、クランプ方案のやり直し、公差を満たせず廃棄、材料と工具の無駄。業界でよく見られる観察では、無視された抜き勾配や不可能な公差が、数週間の遅延と数千ドル規模の金型手直しをもたらす可能性があります——これは典型的な範囲であり、正確な見積もりではなく、実際は部品と金型構造によります。発見が遅れるほど、手直しコストは高くなります。
DFMの前倒しはすべてのプロジェクトに適していますか?
いいえ。単純なブロック部品や既に成熟した工芸がある部品では、前倒し審査の限界利益は低く、素早く一度通すだけで十分です。利益が最も明白なのは:複雑なスナップフィットとアンダーカット、薄肉部品、厳しい公差チェーン、専用治具が必要な異形部品、そして射出成形の量産金型前の部品です。判断基準は簡単です——製造制約が多いほど、金型修正の代償が高いほど、見積もり前にDFMをしっかり行う価値があります。
Key takeaways
- 見積もりは通常、最適化されていない CAD と 2D 図面に基づいて作成され、製造上の制約は見積もり段階では見えず、問題は金型の製作や初品の段階まで先送りされます。
- 先に見積もりを出してから問題を発見すると、代償は一つの連鎖に沿って蓄積します:金型の手直し、納期遅延、段取りの困難、公差の未達、材料と工具の浪費です。
- DFM の前倒しは二層に分かれます:自動化された緑/赤の迅速なスクリーニングで肉厚、アンダーカット、穴位置を確認し、詳細レビューで治具、切りくず排出、薄肉の変形を扱います。通常 1~3 営業日を要します(複雑さによります)。
- 「加工できる」は「段取りしやすい」と同じではありません。治具と段取りは見積もり後に最も見落とされやすいコストのブラックホールであり、位置決め基準とクランプ力の方向は図面の段階で確定すべきです。
- DFM は設計ソフトウェアの代替品ではなく、製造側のセーフティネットです。正しい順序は、構想 → DFM レビュー → 見積もり → 生産であり、見積もりの後にレビューを追加するのではありません。



