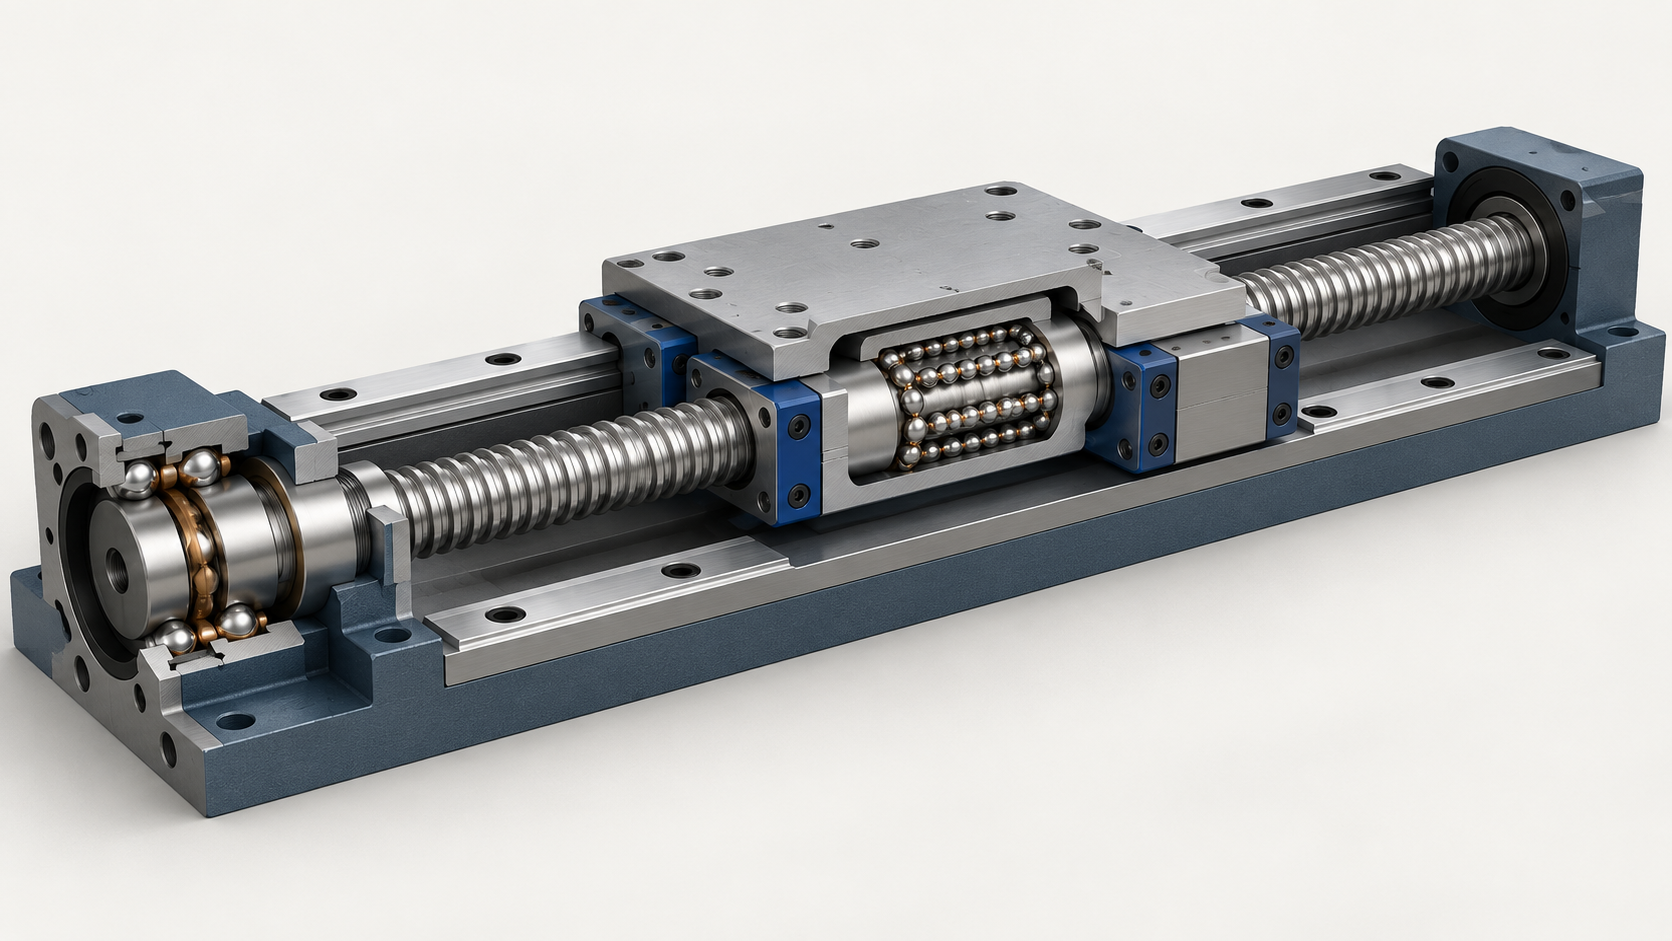
CNC送り軸に反転誤差が発生したら、まず3種類の予圧の連成関係を確認する
CNC送り軸で円弧補間時に象限突起が発生したり、反転の瞬間に反転誤差、振動、駆動電流の変動が発生したりしても、最初からボールねじの精度が原因だと決めつけてはいけません。ボールねじナットの予圧、リニアガイドの予圧、支持軸受の予圧は、送り軸の剛性と摩擦の連鎖に共に影響します。
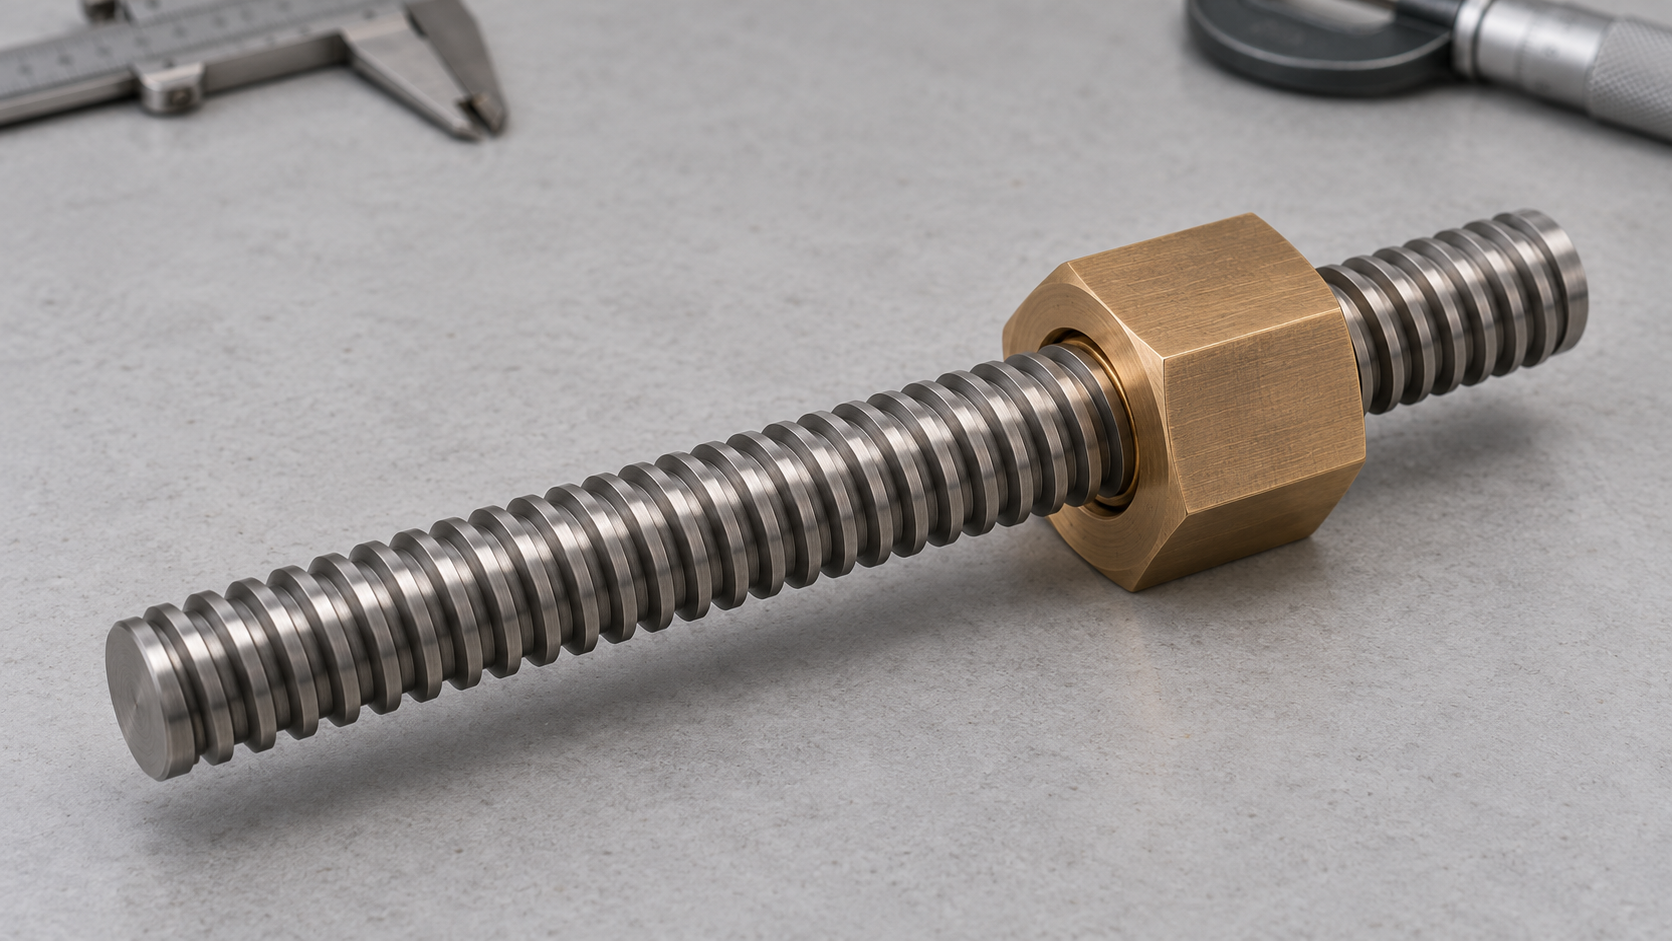
ボールねじナットの予圧は、主に軸方向のすきま、接触剛性、反転時の摩擦トルクに影響します。予圧不足の場合、バックラッシュの増大、剛性の低下、反転運動誤差が発生する可能性があります。一方、予圧が過大になると、駆動負荷、摩擦発熱、熱ドリフトが増加する可能性があります。リニアガイドの予圧は、スライダの案内剛性、運動抵抗、テーブル姿勢に影響し、平行度が不良な場合には局所的な引っ掛かりや負荷集中を引き起こす可能性もあります。支持軸受の予圧は、ボールねじ端部の軸方向および径方向の支持状態を変化させ、温度上昇や回転安定性にも影響します。
したがって、高精度のボールねじが、そのまま高精度の軸全体を意味するわけではありません。反転誤差が発生した場合は、「機械状態—摩擦変動—組立誤差—サーボパラメータ—熱状態」の順に点検します。まず軸方向のすきま、ナットおよび軸受の予圧状態を確認し、次にガイドの平行度、取付基準、潤滑および清浄度を確認します。その後、反転時の駆動電流、振動、騒音を観察し、最後に反転誤差または真円度などの試験で動的挙動を検証します。3種類の予圧を個別に測定・記録し、異常現象と対応付けて初めて、問題が予圧不足、予圧過大、または組立と制御パラメータの複合による誤差なのかを判断できます。
ボールねじ、リニアガイド、軸受の予圧選定にはどのような入力パラメータが必要か?
予圧の選定は、「高精度」という3文字から逆算してはなりません。まず使用条件表を作成し、そのうえで寿命、剛性、トルク、熱状態を検証します。ボールねじ、リニアガイド、支持軸受では予圧の対象が異なりますが、いずれも送り軸の荷重と運動誤差を受けます。
- 質量と外部荷重:テーブル、治具、ワーク、切削力によって生じる軸方向荷重を記録します。これにより、ボールねじの軸方向力、ガイドスライダの荷重分配、軸受の等価荷重が決まります。
- 取付方向とストローク:水平軸は主に運動荷重と切削荷重の影響を受けます。垂直軸では、重力、制動、および落下防止対策も考慮する必要があります。有効ストローク、往復頻度、デューティサイクルは、寿命計算に直接反映されます。
- 速度、加速度、リード:最高回転数は、ボールねじの危険速度、摩擦発熱、潤滑要件に影響します。加速度は慣性力と駆動トルクを増加させるため、平均速度だけで選定してはいけません。
- 目標寿命と荷重スペクトル:早送り、切削送り、停止、衝撃の各運転状態を区別し、単一の静的荷重で代用せず、実際のサイクルに基づいて計算する必要があります。リニアガイドについては、モーメントの方向と各スライダにかかる荷重の差異も記録してください。
- 案内抵抗、潤滑、防塵:ガイドの抵抗、シール状態、潤滑方法、汚染条件は、駆動電流、温度上昇、摩耗を変化させます。支持方法、固定端と支持端の構成も、サプライヤーのカタログに基づいて確認する必要があります。
サプライヤーへの確認項目には、ねじ軸とナットの型式、精度等級、予圧方式、リニアガイドのブロック予圧等級、支持軸受の予圧構造、定格荷重および潤滑に関する推奨事項を含める必要があります。現場では、取付け平行度、基準面の状態、駆動トルクまたは電流、連続運転時の温度上昇、実際の反転誤差を測定します。これらの入力と出力を一つずつ対応させて初めて、予圧不足、過大な予圧、あるいは組立誤差のどれが位置決め不良の原因なのかを判断できます。
ボールねじの予圧は、軸方向すきま、剛性、摩擦発熱をどのようにバランスさせるのか?
ボールねじの予圧の主な目的は、ボールと軌道面を安定して接触させ、軸方向すきまを低減し、反転時や切削負荷の変化時におけるナットの接触剛性を高めることです。予圧が不足すると、送り軸に反転誤差、振動、位置決め再現性の低下が生じる可能性があります。ただし、これらの現象はねじ軸の支持、ガイドの平行度、サーボパラメータに起因する場合もあるため、症状だけでナットの故障と判断することはできません。
予圧不足と過大な予圧による典型的な結果
予圧が大きいからといって、精度が高くなるとは限りません。接触力が増加すると、摩擦トルク、駆動負荷、潤滑要件が上昇する可能性があり、連続往復運転では温度上昇や熱ドリフトが発生しやすくなります。潤滑や清浄度が不十分な場合は、さらに軌道面やボールの摩耗を促進するおそれがあります。高速送り軸では、静的剛性の向上だけでは、熱状態の悪化による寸法変化を相殺できません。
荷重、速度、熱条件に基づくボールねじ予圧の決定
低・中・高の予圧は、軸方向荷重の履歴、回転速度、加速度、目標剛性、稼働サイクル、許容温度上昇を組み合わせて選定し、具体的な予圧方式、摩擦トルク、適用回転速度についてサプライヤーの確認を受ける必要があります。メーカーの資料には、特定製品の定格荷重比や寿命に関する記載がある場合がありますが、これらのデータをすべてのねじにそのまま一般化することはできません。受入検査では、予圧設定、駆動電流またはトルク、軸方向すきま、反転誤差、往復運転後の温度上昇を記録します。静的剛性、動的な反転性能、熱安定性の結果が同時に要求を満たして初めて、ボールねじの予圧が適切に選定されたと判断できます。
リニアガイドの予圧と取付け平行度は、送り軸の運動にどのような影響を与えるのか?
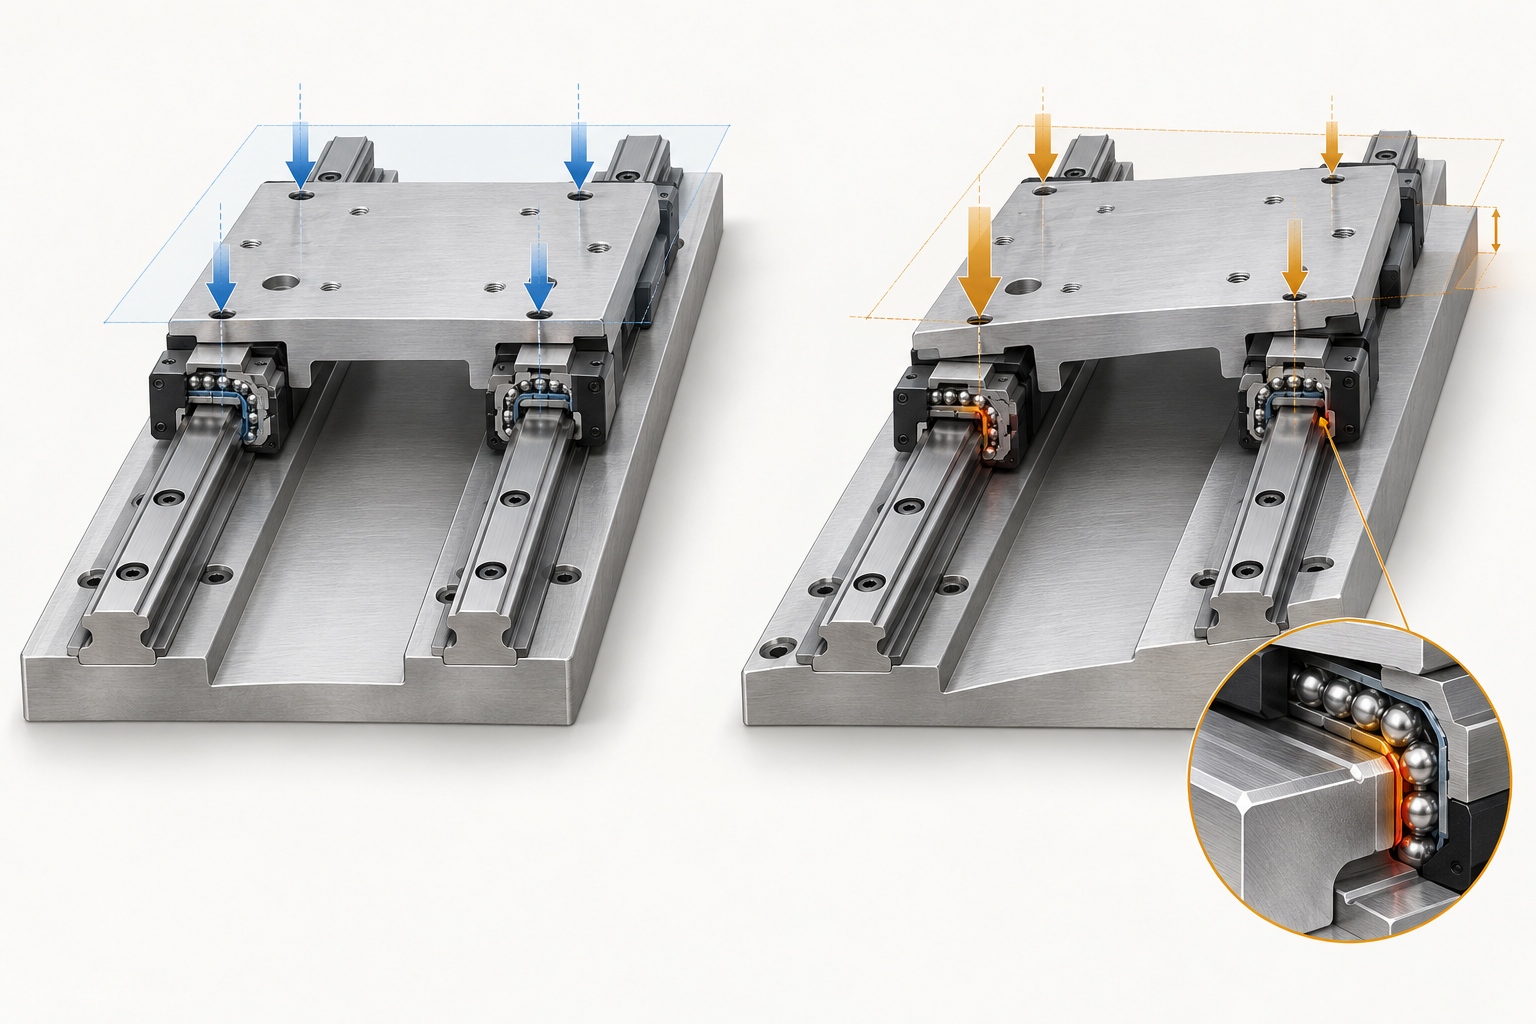
リニアガイドの予圧が最初に変化させるのは、ブロックと軌道面との接触状態です。予圧が不足すると、案内すきまや姿勢変化が大きくなり、切削力や加減速の作用によってテーブルにピッチング、ヨーイング、局所的な変位が発生しやすくなります。一方、予圧が大きすぎると、運動抵抗、摩擦発熱、駆動負荷が増加します。選定時は「高剛性」だけを見るのではなく、実際の荷重分布、モーメント、速度、加速度、ストローク、目標寿命を組み合わせて確認する必要があります。
ガイドの予圧は剛性だけでなく、荷重分配にも影響する
2本のガイドまたは複数ブロックの構造では、取付け面の高低差や平行度不良により、一部のブロックが先に荷重を受け、荷重分配が偏ることがあります。この状態でガイドの予圧を高めても、ベースの誤差は修正できず、かえって引っ掛かり、スティックスリップ、騒音、局所摩耗を増大させる可能性があります。検査には、ガイドの基準面、ブロックの高さの差、平行度、端部ストッパの状態、往復運転時の駆動電流または摩擦トルクの変化を含める必要があります。
取付け基準、清浄度、潤滑は個別に確認する必要がある
ガイドを取り付ける前に、ベースおよびガイド底面のばり、切りくず、錆、油泥を除去し、接触面に異物がないことを確認します。締付け時は、規定の順序に従って段階的に締め付け、ボルトによってガイドが引っ張られてずれないようにします。その後、ブロックの運動抵抗とテーブルの平行度を再確認します。潤滑不足は摩擦と温度上昇を増加させ、潤滑剤の過剰や軌道面への異物の侵入も抵抗変動を引き起こす可能性があります。最終受入検査では、予圧設定、平行度、清浄度、潤滑状態、温度上昇、異常摩耗を同じ検査表に記録する必要があります。
支持軸受の予圧は、剛性、スリップ、温度上昇、寿命にどのような影響を与えるのか?
ねじ軸支持軸受の予圧が最初に変化させるのは、軸方向および径方向の支持剛性です。予圧が不足すると、軽負荷時、反転時、加減速時に転動体が必要な最小荷重を受けられず、局所的なスリップ、摩擦変動、摩耗が発生しやすくなります。予圧が適切であれば、軸受はねじ軸の軸方向力をより安定して伝達でき、支持端の変位が送り軸の位置決め誤差に影響するのを低減できます。
予圧は最小荷重を満たす必要があるが、大きければよいわけではない
支持軸受の予圧が大きすぎると、転がり接触力、摩擦トルク、駆動負荷が増加し、潤滑や放熱の条件に対する感度も高くなります。連続往復運転や高速運転では、余分な熱によって軸受ハウジング、ねじ軸、工作機械構造が熱伸長し、位置決めドリフト、騒音の増加、温度上昇の継続的な増大として現れる可能性があります。したがって、予圧設定は等価荷重、回転速度、稼働サイクル、潤滑方法、汚染条件を組み合わせて確認し、静的剛性だけを基準に選定してはなりません。
ねじ軸支持軸受と主軸軸受を兼用できない判断基準
ねじ軸支持軸受では、軸方向位置決め、逆方向剛性、駆動トルク、熱ドリフトが主な確認事項となります。一方、主軸軸受では、より高い回転数、径方向切削力、動剛性、モード応答にも対応する必要があり、予圧戦略と検証方法は異なります。軸受寿命には、基本定格寿命の概念として L10 または L10h を使用できます。同一ロットの同一軸受では、約 90% がこの寿命に達する前に初回の疲労破損を起こさないことを示します。ただし、これは単一の装置に対する保証値ではなく、実際の荷重スペクトル、回転数、潤滑、清浄度、組立精度、冷却条件に基づいて検討する必要があります。
ねじ軸とリニアガイドの予圧下における剛性、駆動トルク、寿命をどのように検証するか?
ボールねじ、リニアガイド、支持軸受の予圧は、荷重スペクトルから切り離して単独で判断することはできません。検証は、移動質量、軸方向外部荷重、設置方向、ストローク、速度、加速度、運転サイクルの確認から始めます。垂直軸では重力および制動条件も考慮し、水平軸では切削力、ガイド抵抗、加減速時の慣性力を確認します。まずこれらの入力条件を記録し、その後、ねじ軸ナット、各ガイドブロック、支持構造における荷重分担を決定します。
まず軸方向剛性とガイドの変形を検証する
剛性計算では、ねじ軸本体だけを見てはいけません。ねじ軸の軸方向伸縮、ナットの接触剛性、軸受と軸受ハウジング、取付ベース、さらにガイドレールの軌道面とガイドブロックも、全体の変形に影響します。ガイドについては、各ブロックの荷重分担と転倒モーメントに基づいて局部荷重を確認し、平行度や高さの差によって特定のブロックに異常な荷重が集中しないようにします。予圧によって接触剛性が向上しても、ベースの平行度が不足していたり、取付面に汚れがあったりすると、位置決め精度が有効に向上する前に、動作抵抗の増大として現れる可能性があります。
次に駆動トルク、熱負荷、寿命を検証する
駆動トルクには、外部荷重、加速トルク、伝達効率、予圧による摩擦トルクを同時に考慮する必要があります。予圧が大きすぎると、モーター電流、ナットの温度上昇、潤滑への要求が増加し、高速往復運転時の加減速応答も変化する可能性があります。寿命の再検証では、等価荷重、回転数、運転サイクル、潤滑、防塵、汚染条件に立ち返る必要があり、特定ブランドの定格荷重比や寿命時間で計算を代替することはできません。最終的には、計算の前提、支持方式、予圧設定、測定方法を保存し、実測したトルク、電流、温度上昇、振動の結果に基づいて判断を修正します。
CNC送り軸の位置決め精度、反転誤差、熱安定性をどのように検証するか?
予圧調整後は、1回の位置決め精度だけを確認してはいけません。CNC送り軸の受入検査では、「静的精度+動的性能+熱安定性+寿命再検証」の閉ループを構築し、異常現象をねじ軸ナットの予圧、リニアガイドの予圧、支持軸受の予圧、組立状態、サーボパラメーターに対応付けます。
まず静的位置決め精度を確認し、その後に反転誤差を確認する
静的検査には、取付基準、ガイドの平行度、ねじ軸の軸方向すきま、位置決め精度、繰返し位置決め精度が含まれます。その後、正逆方向への往復運転を行い、反転誤差、駆動電流または摩擦トルク、加減速応答、振動、騒音、円弧補間時の象限突起を記録します。反転の瞬間に誤差が発生しても、ねじ軸の精度不足と直接判定することはできません。予圧の不均一、ガイド抵抗の変動、軸受支持部の傾き、サーボゲインも関与する可能性があるため、項目ごとに切り分けて検証する必要があります。
CNC送り軸の熱安定性と寿命の再検証
実際の速度、ストローク、加速度、運転サイクルで連続運転し、ねじ軸の支持端、ナットハウジング、ガイドブロック、軸受付近の温度上昇を記録するとともに、熱ドリフト、駆動負荷、潤滑状態、異常摩耗を観察します。特定製品の動摩擦トルク低減、定格荷重比、寿命時間に関するサプライヤー資料の記載は、実機試験の代替にはなりません。最終受入記録には少なくとも、予圧設定および測定方法、位置決めおよび繰返し位置決めの結果、反転誤差、温度上昇、振動、清浄度、潤滑条件、取付平行度を含める必要があります。
FAQ:ねじ軸、リニアガイド、軸受の予圧検証におけるよくある質問
予圧の検証では、個々の部品のパラメーターだけを見てはいけません。ボールねじ、リニアガイド、支持軸受はそれぞれ、軸方向すきま、案内剛性、支持状態、摩擦トルク、温度上昇に影響し、最終的には取付平行度、潤滑、荷重スペクトル、サーボパラメーターとともに、CNC送り軸の位置決め誤差に影響します。以下の項目は、受入検査およびサプライヤーとの技術確認時に、一つずつ照合するのに適しています。
ボールねじ、リニアガイド、軸受の予圧は大きいほどよいのか?
そうとは限りません。予圧を一定以上に高めると、剛性の向上、すきまの低減、必要な最小荷重の維持に効果がある一方で、摩擦トルク、駆動負荷、温度上昇、潤滑への要求が増加する可能性があります。荷重、回転数、加速度、目標剛性、熱条件に基づき、サプライヤーのカタログ範囲内で選定し、トルク、電流、温度上昇、動的精度の試験によって確認する必要があります。
ボールねじの精度等級は、送り軸全体の位置決め精度を代表できますか?
できません。ねじの精度等級は、誤差連鎖の一部にすぎません。ナットの予圧、支持軸受、ガイドの平行度、取付基準、構造剛性、熱ドリフト、サーボ補正、測定方法のいずれも、最終的な位置決め精度と繰返し位置決め精度に影響します。受入検査では、ねじの等級だけを確認するのではなく、軸全体を試験する必要があります。
象限突起が発生した場合、必ずボールねじの予圧不足が原因ですか?
必ずしもそうとは限りません。反転時の摩擦トルクの変動は、ねじの予圧に関係する場合もあれば、直線ガイドの抵抗変化、軸受の予圧、組立時の平行度不良、潤滑状態、サーボパラメータに起因する場合もあります。原因を特定するには、反転誤差、真円度またはボールバーなどによる動的試験、駆動電流、機械的点検を組み合わせて確認する必要があり、直ちに高精度ねじへ交換してはいけません。
直線ガイドの予圧と支持軸受の予圧には、同じ判断基準を使用できますか?
できません。ガイドの予圧は、主に案内剛性、スライドブロックの走行抵抗、姿勢安定性、荷重分配に関係します。一方、軸受の予圧は、軸方向または径方向の支持剛性、最小荷重、スリップ、摩擦、温度上昇に関係します。両者の等級、単位、組立方法、試験項目は、それぞれ具体的な型式およびメーカー仕様に基づいて確認する必要があります。
調達時に、サプライヤーからどのような予圧および受入検査データを取り寄せるべきですか?
少なくとも、具体的な型式、予圧または予締め方法、精度等級、定格荷重、適用回転数、潤滑に関する推奨事項、取付公差、試験条件を確認する必要があります。同時に、バックラッシまたは予圧状態の測定方法を明確にするよう求めてください。軸全体については、位置決め精度、繰返し位置決め精度、反転誤差、駆動トルクまたは電流、温度上昇、振動、荷重スペクトルについても取り決める必要があります。特定製品の定格荷重比、寿命時間、摩擦トルクの低減幅で、実機検証に代えることはできません。
Key takeaways
- 予圧は大きければよいわけではありません。予圧不足はガタや剛性不足を招き、過大な予圧は摩擦トルク、温度上昇、駆動負荷を増加させる可能性があります。
- ボールねじナット、リニアガイドのスライダ、支持軸受では予圧の対象が異なるため、予圧等級、単位、数値をそのまま適用することはできません。
- ボールねじの精度等級は、軸全体の位置決め精度と同義ではありません。ガイドの平行度、支持剛性、組立時の清浄度、熱ドリフト、サーボパラメータも同様に確認する必要があります。
- 検証では、静的精度、反転時の動的誤差、駆動トルクまたは電流、温度上昇、振動、潤滑、寿命計算を同時に確認する必要があります。
- サプライヤーへの確認では、予圧方式、精度等級、試験条件、荷重スペクトル、潤滑に関する推奨事項、取付公差を明確にしてください。具体的な数値は、型式カタログおよび実測結果を基準とします。